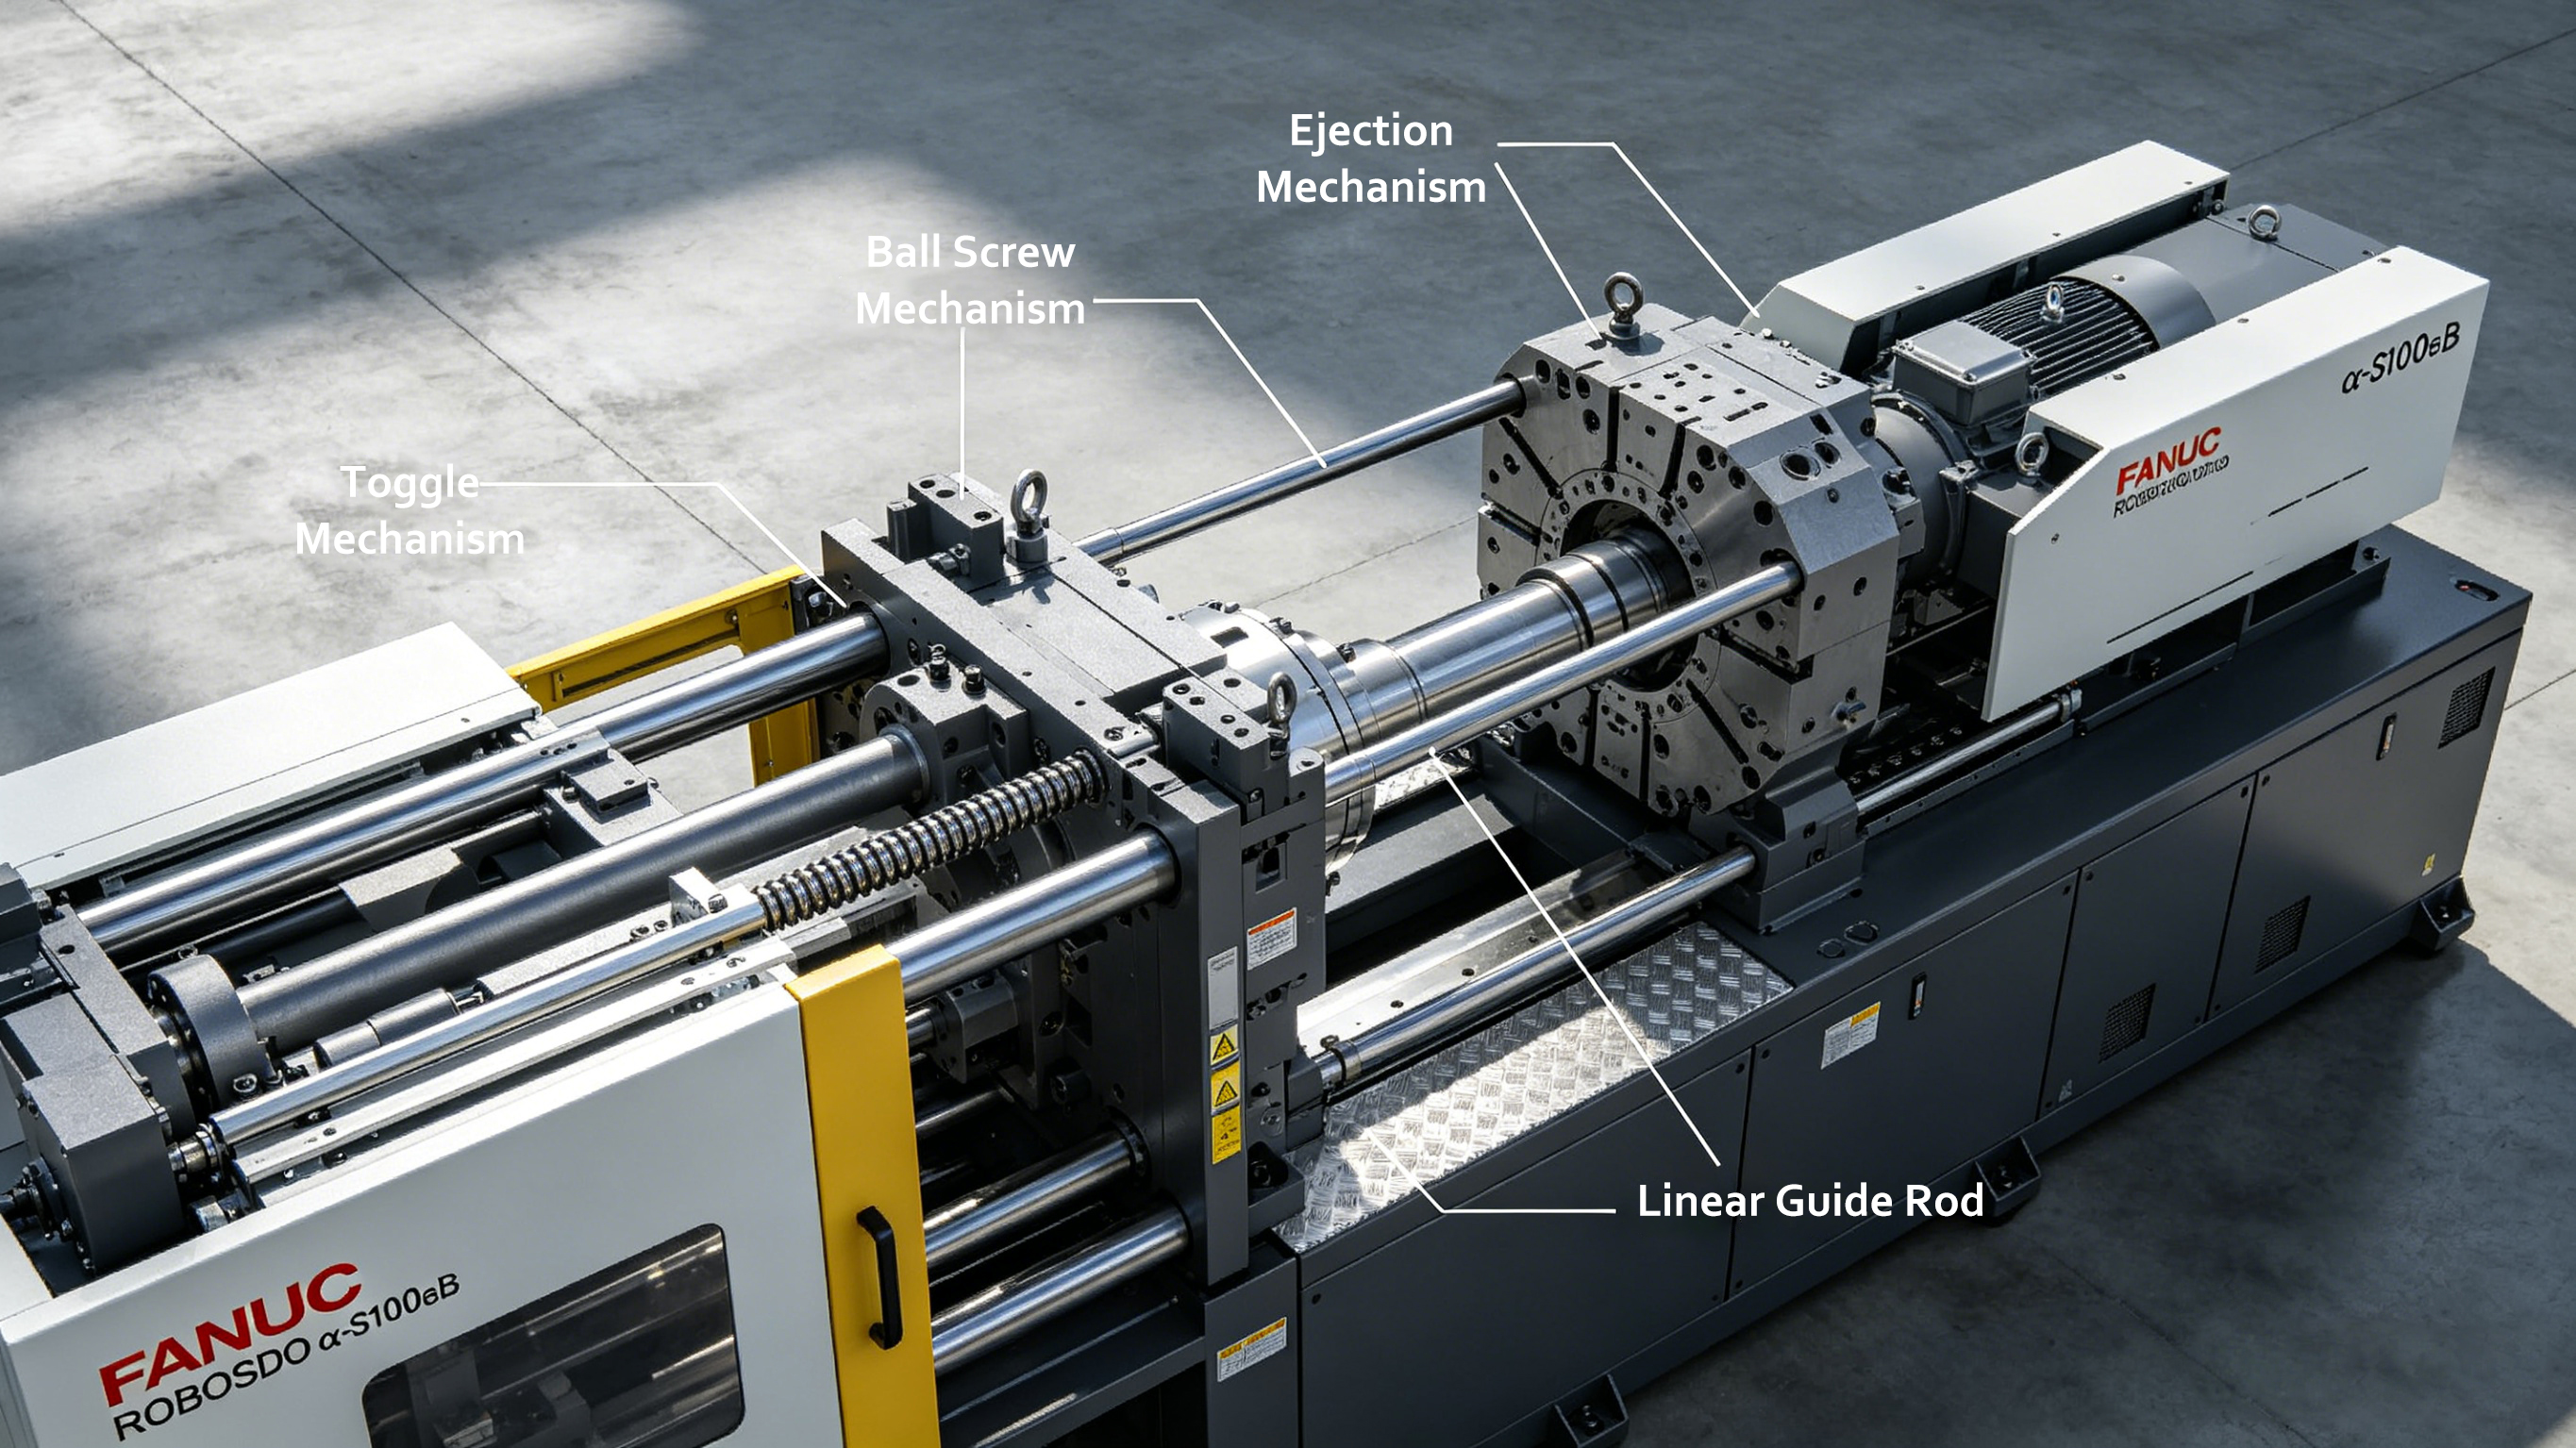
На предприятиях точного литья под давлением часто возникает типичная проблема: в первые 60 минут после запуска производство соответствует требованиям, однако спустя 3 часа непрерывной работы наблюдаются значительные отклонения размеров изделий, неравномерность толщины стенок и резкое падение выхода годной продукции. Корректировка давления впрыска, скорости...
Показать больше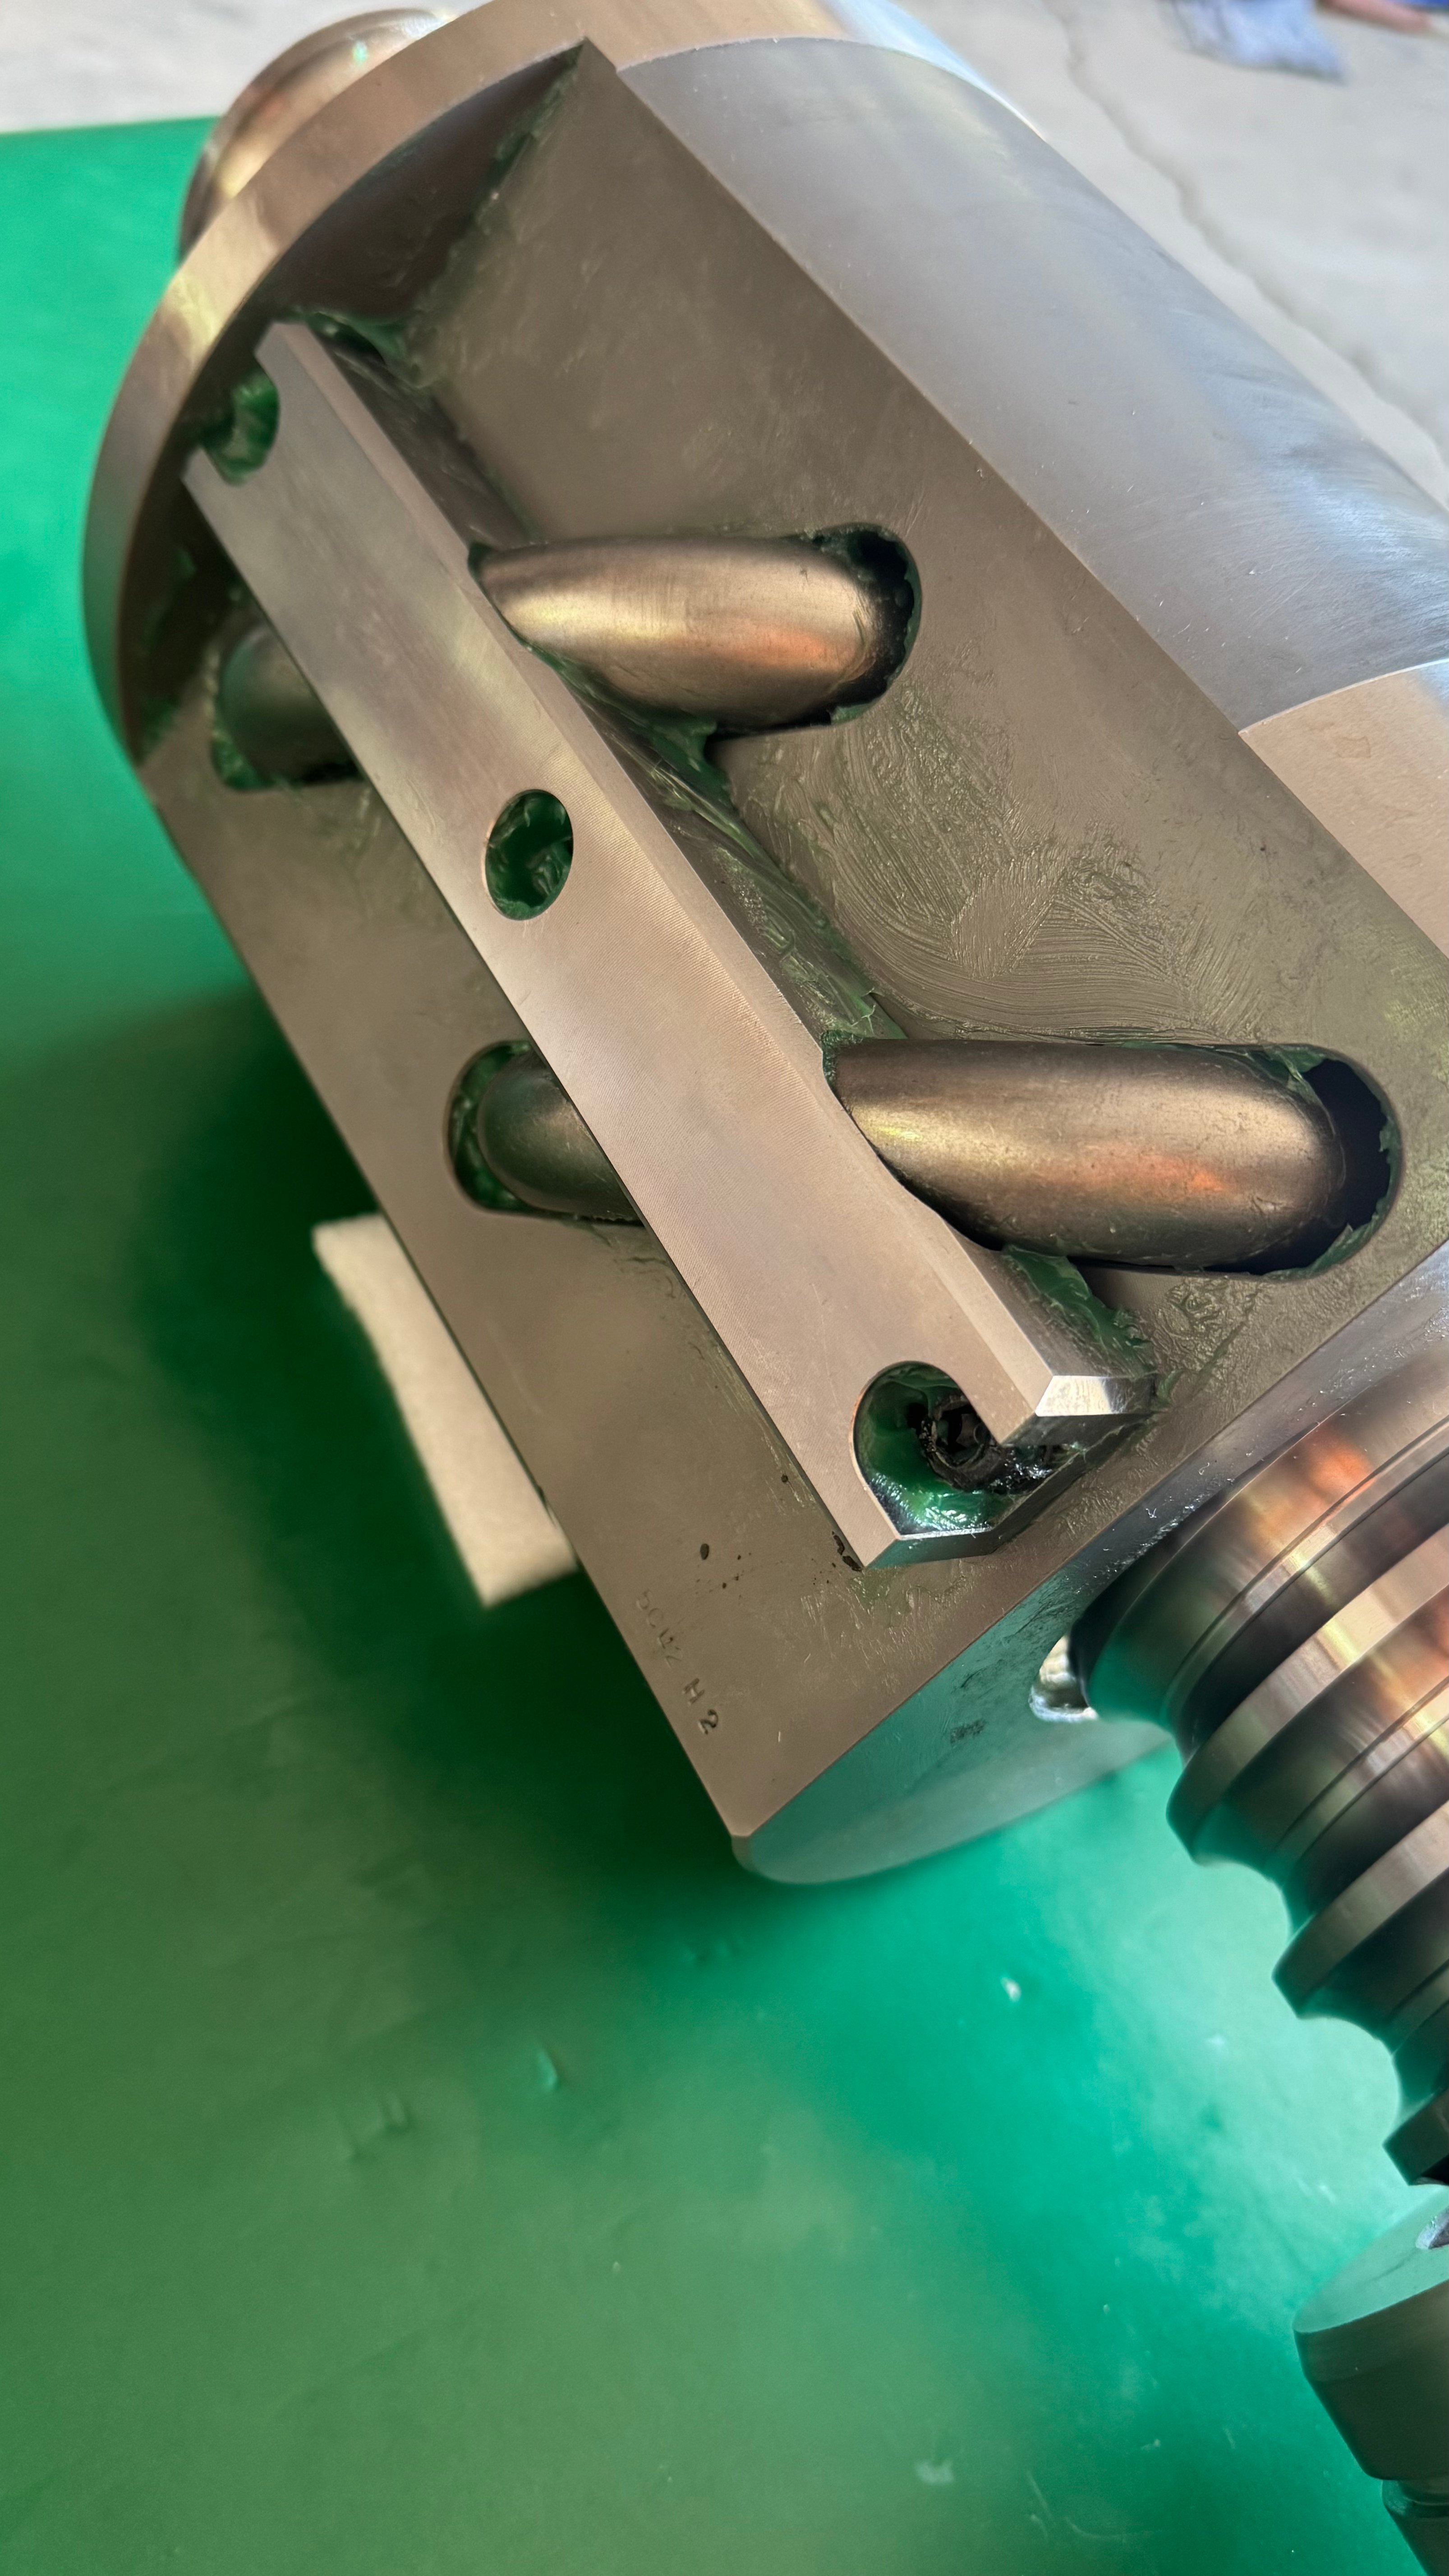
Многие пластмассовые заводы попадают в порочный круг: частая замена шарико-винтовых пар, постоянный посторонний шум и повторяющиеся отклонения точности. Большинство производителей ошибочно связывают эти проблемы с низким качеством винтовых пар. Однако практические данные отрасли показывают, что...
Показать больше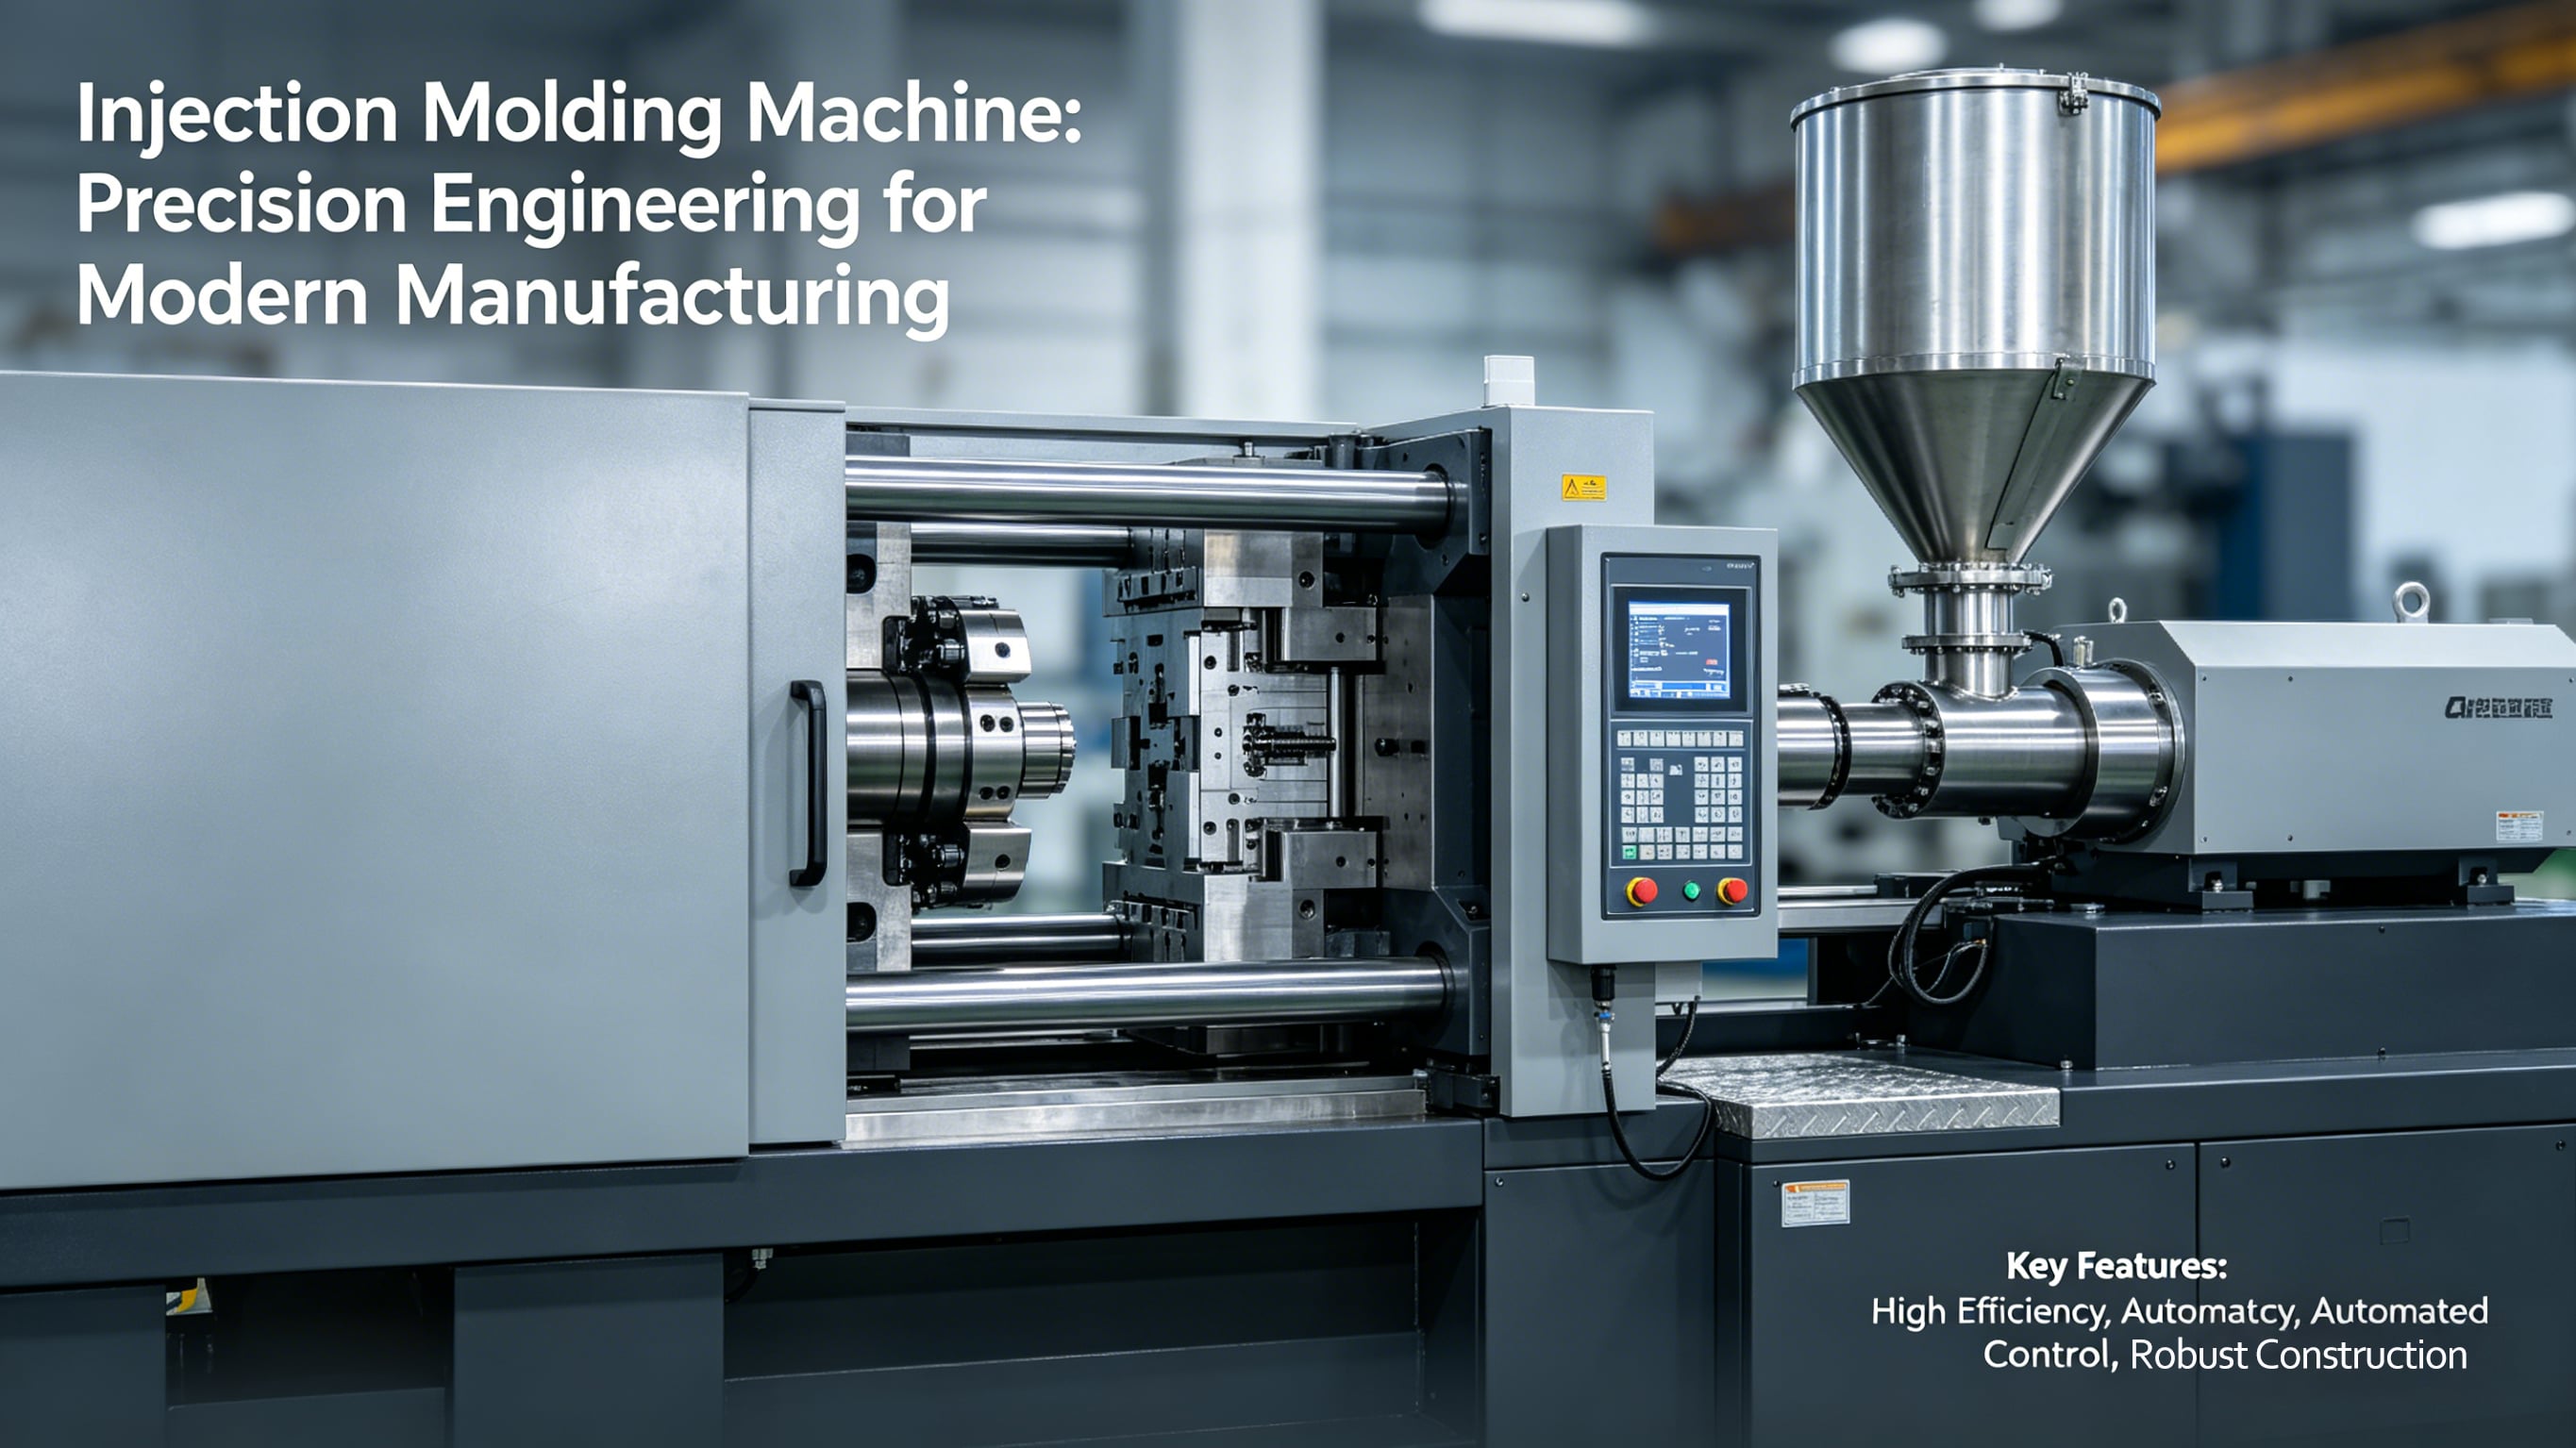
Аномальный шум — одна из самых распространённых и неприятных проблем в цехах литья под давлением. Новые машины работают тихо, однако через несколько месяцев эксплуатации появляются скрип, жужжание, щелчки и высокочастотная дрожь. Большинство операторов напрямую...
Показать больше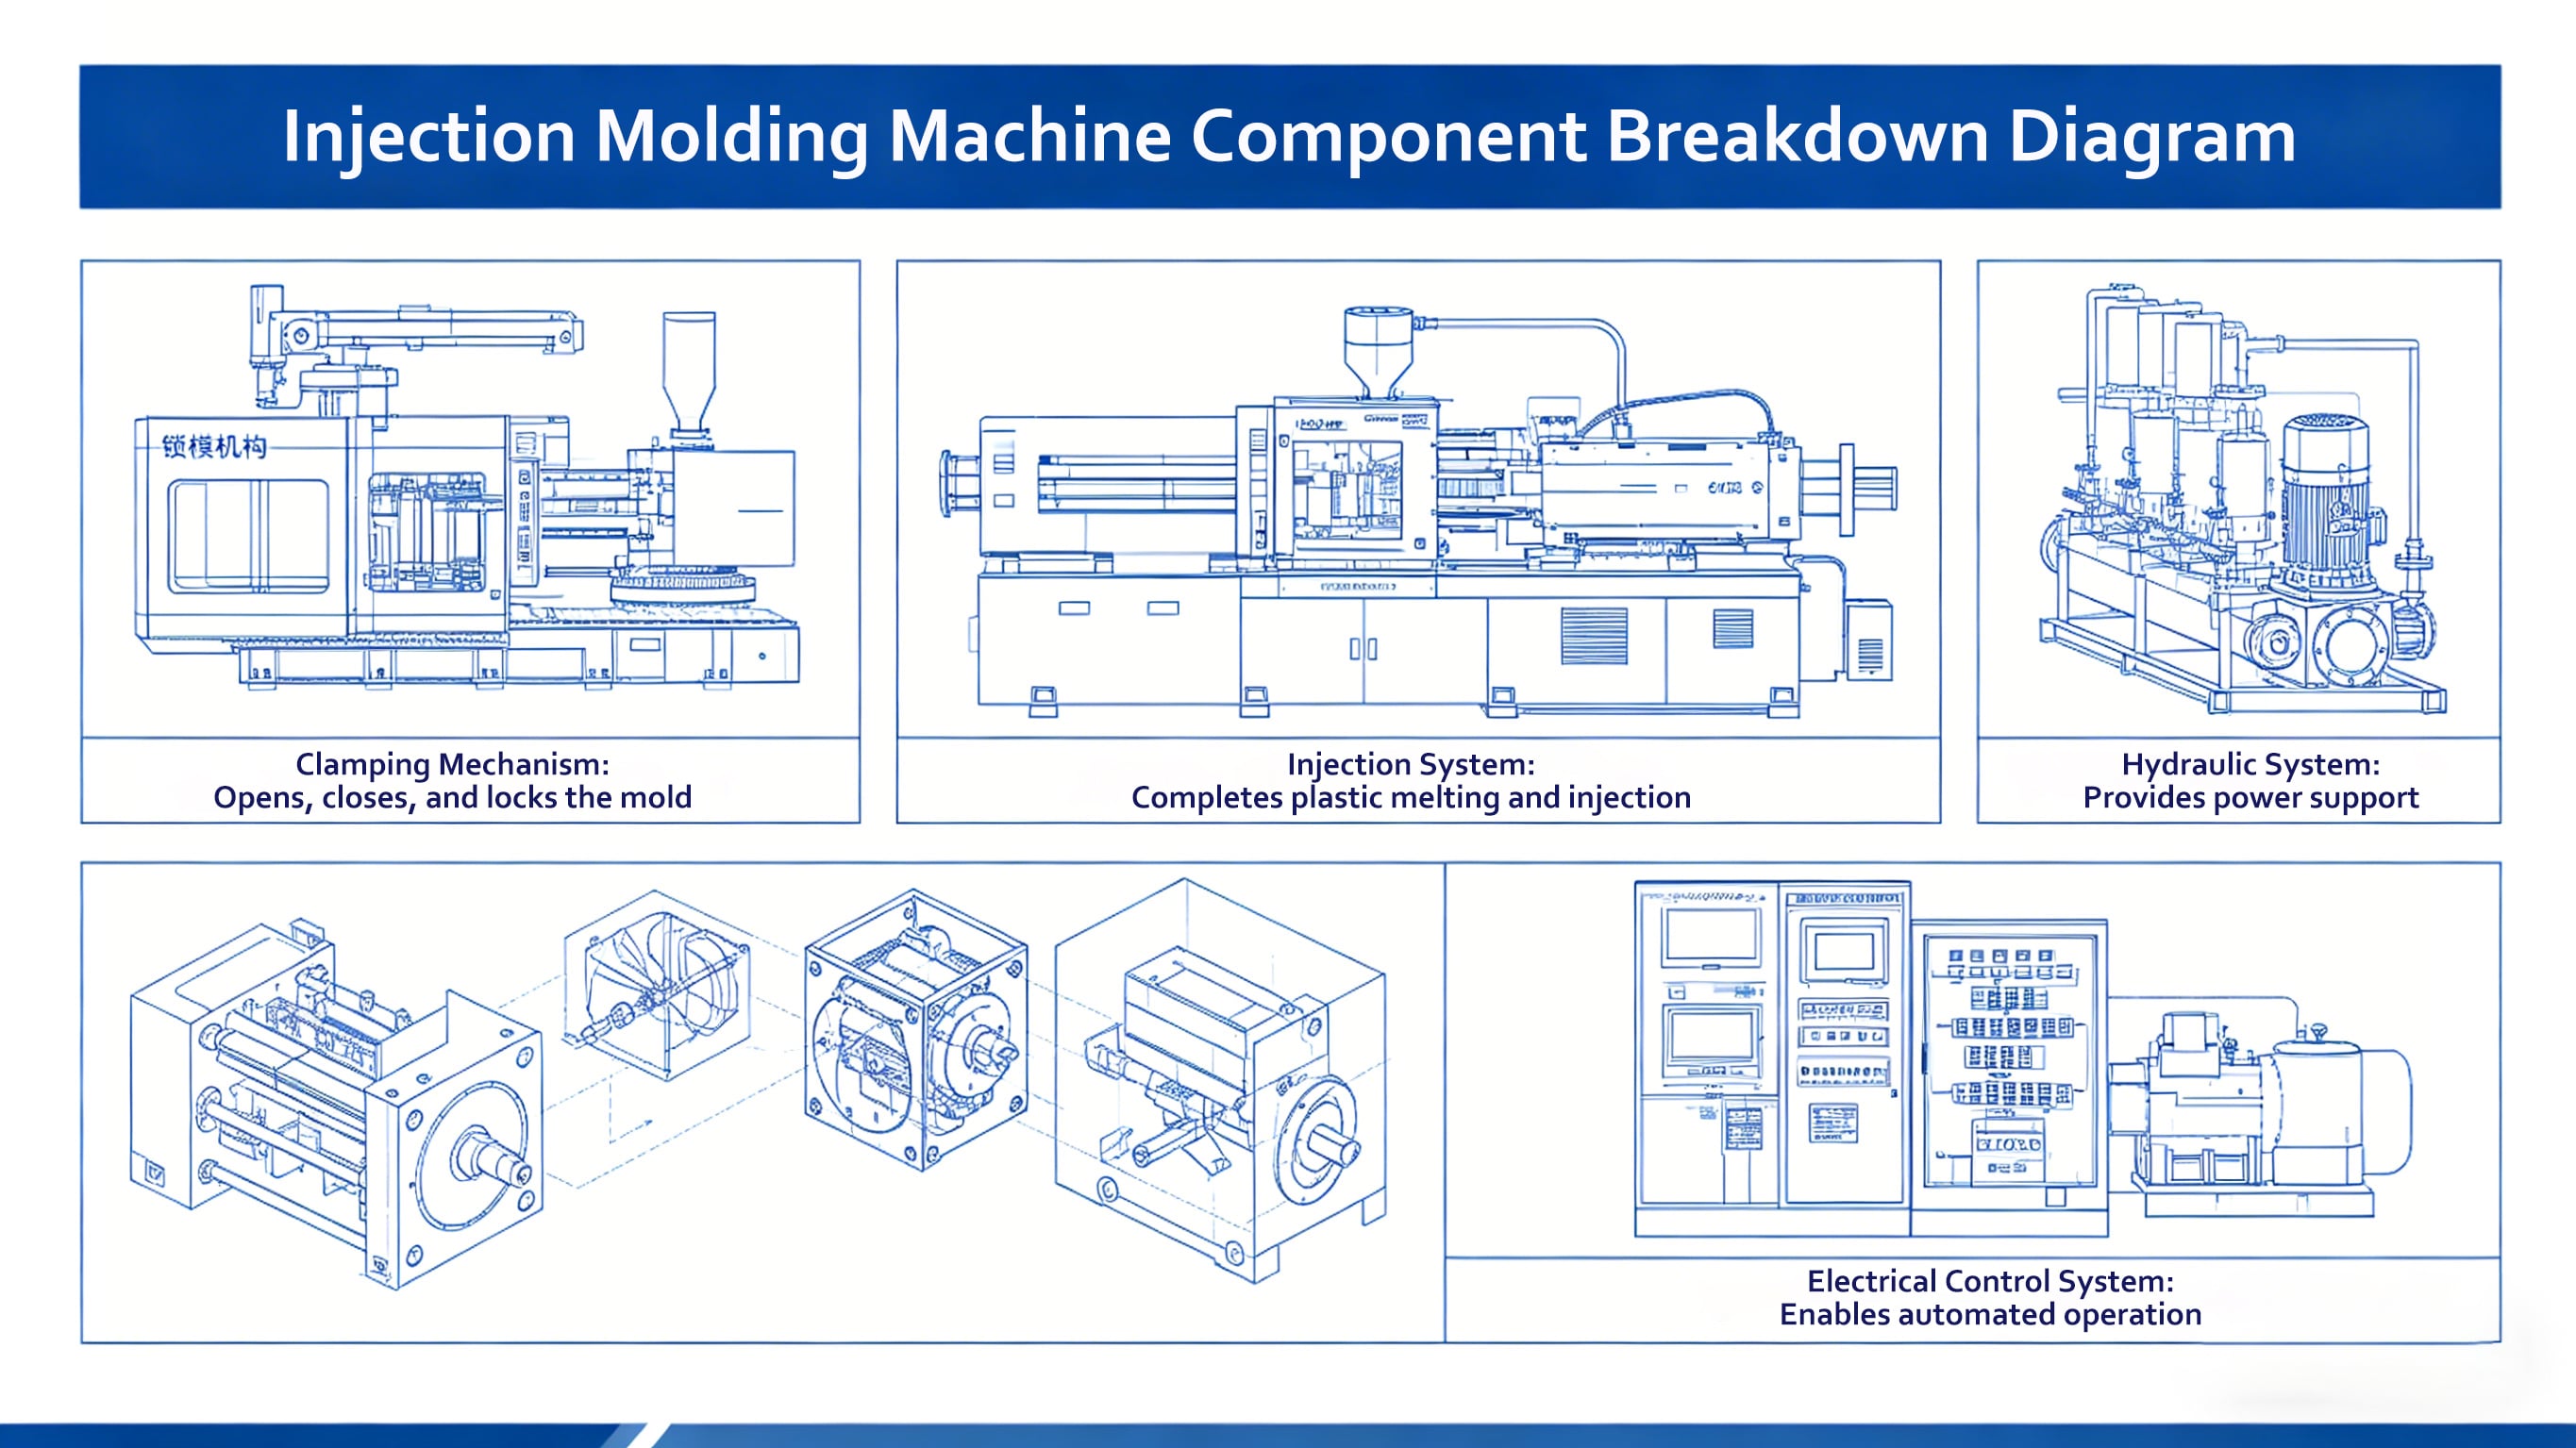
Большинство отказов шариковых винтов, нестабильной точности впрыска и неоднородных дефектов изделий в партиях вызваны не недостаточным классом точности, а неправильным выбором предварительного натяга. Многие покупатели сосредотачиваются исключительно на классах точности C3, C5 или C7, игнорируя...
Показать больше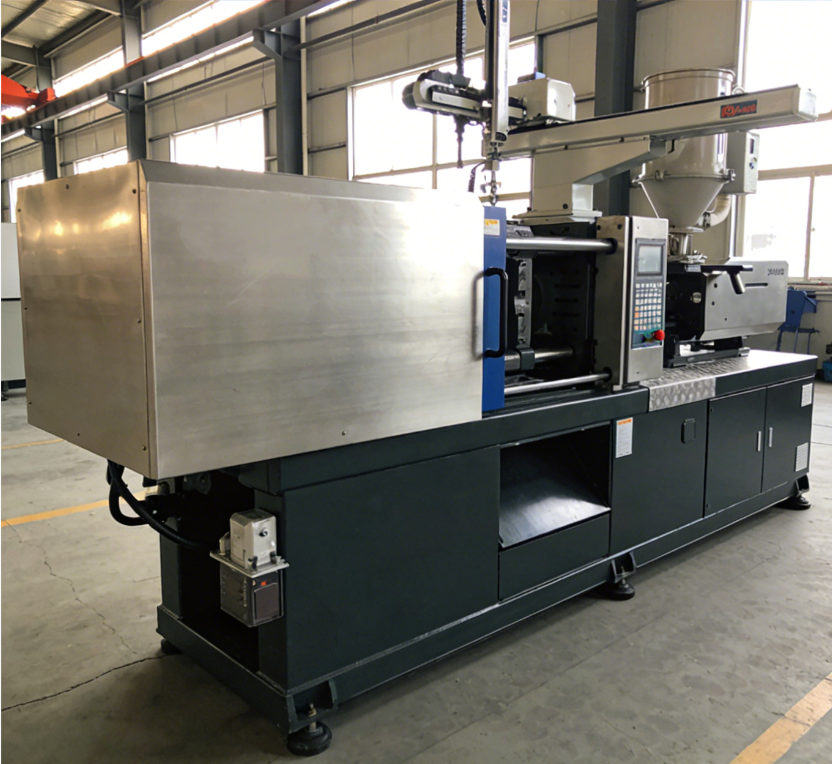
По мере развития высокоточных полностью электрических литьевых машин в сторону сверхбольшой грузоподъёмности, сверхвысокой точности и сверхдлительного срока службы две основные системы передачи заняли доминирующее положение в отрасли: шарико-винтовая передача и планетарная роликовая передача (PRS). ...
Показать больше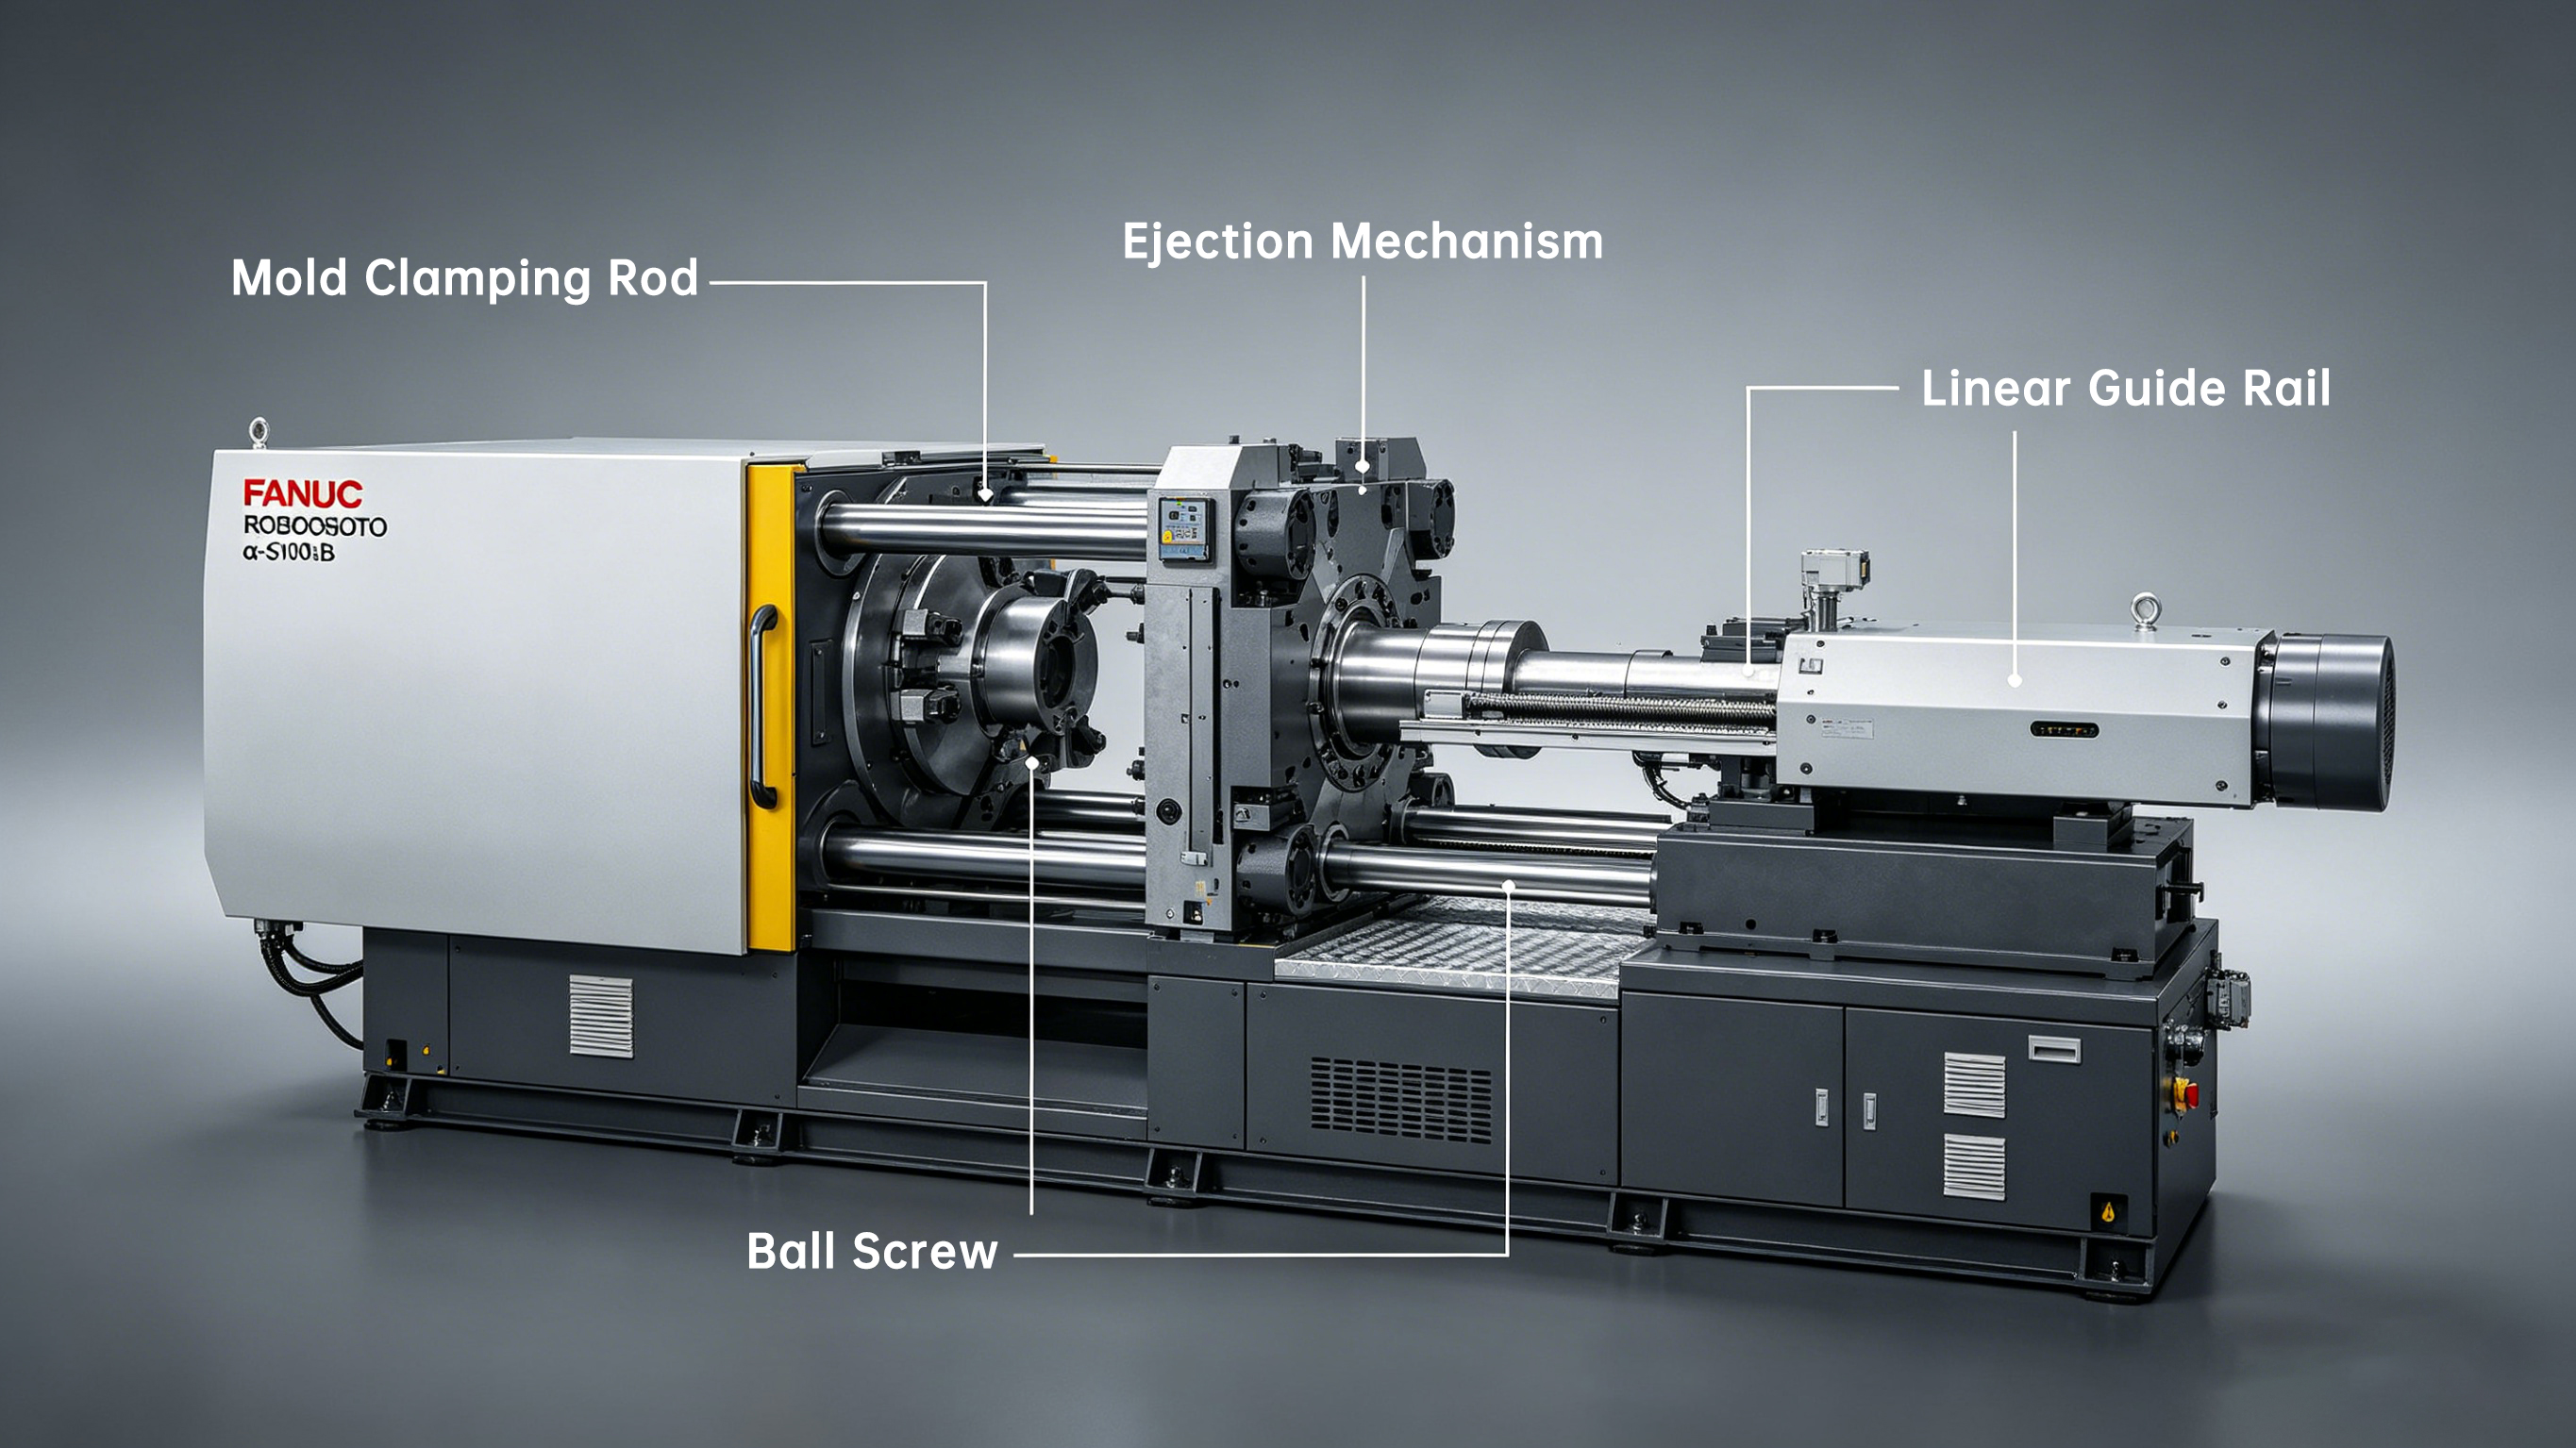
Многие предприятия по переработке пластмасс сталкиваются с непонятной проблемой: шарико-винтовые передачи, применяемые на станках с ЧПУ, служат 5–8 лет, тогда как аналогичные передачи в литьевых машинах изнашиваются, начинают издавать посторонние шумы и развивают чрезмерный люфт уже через 1&...
Показать больше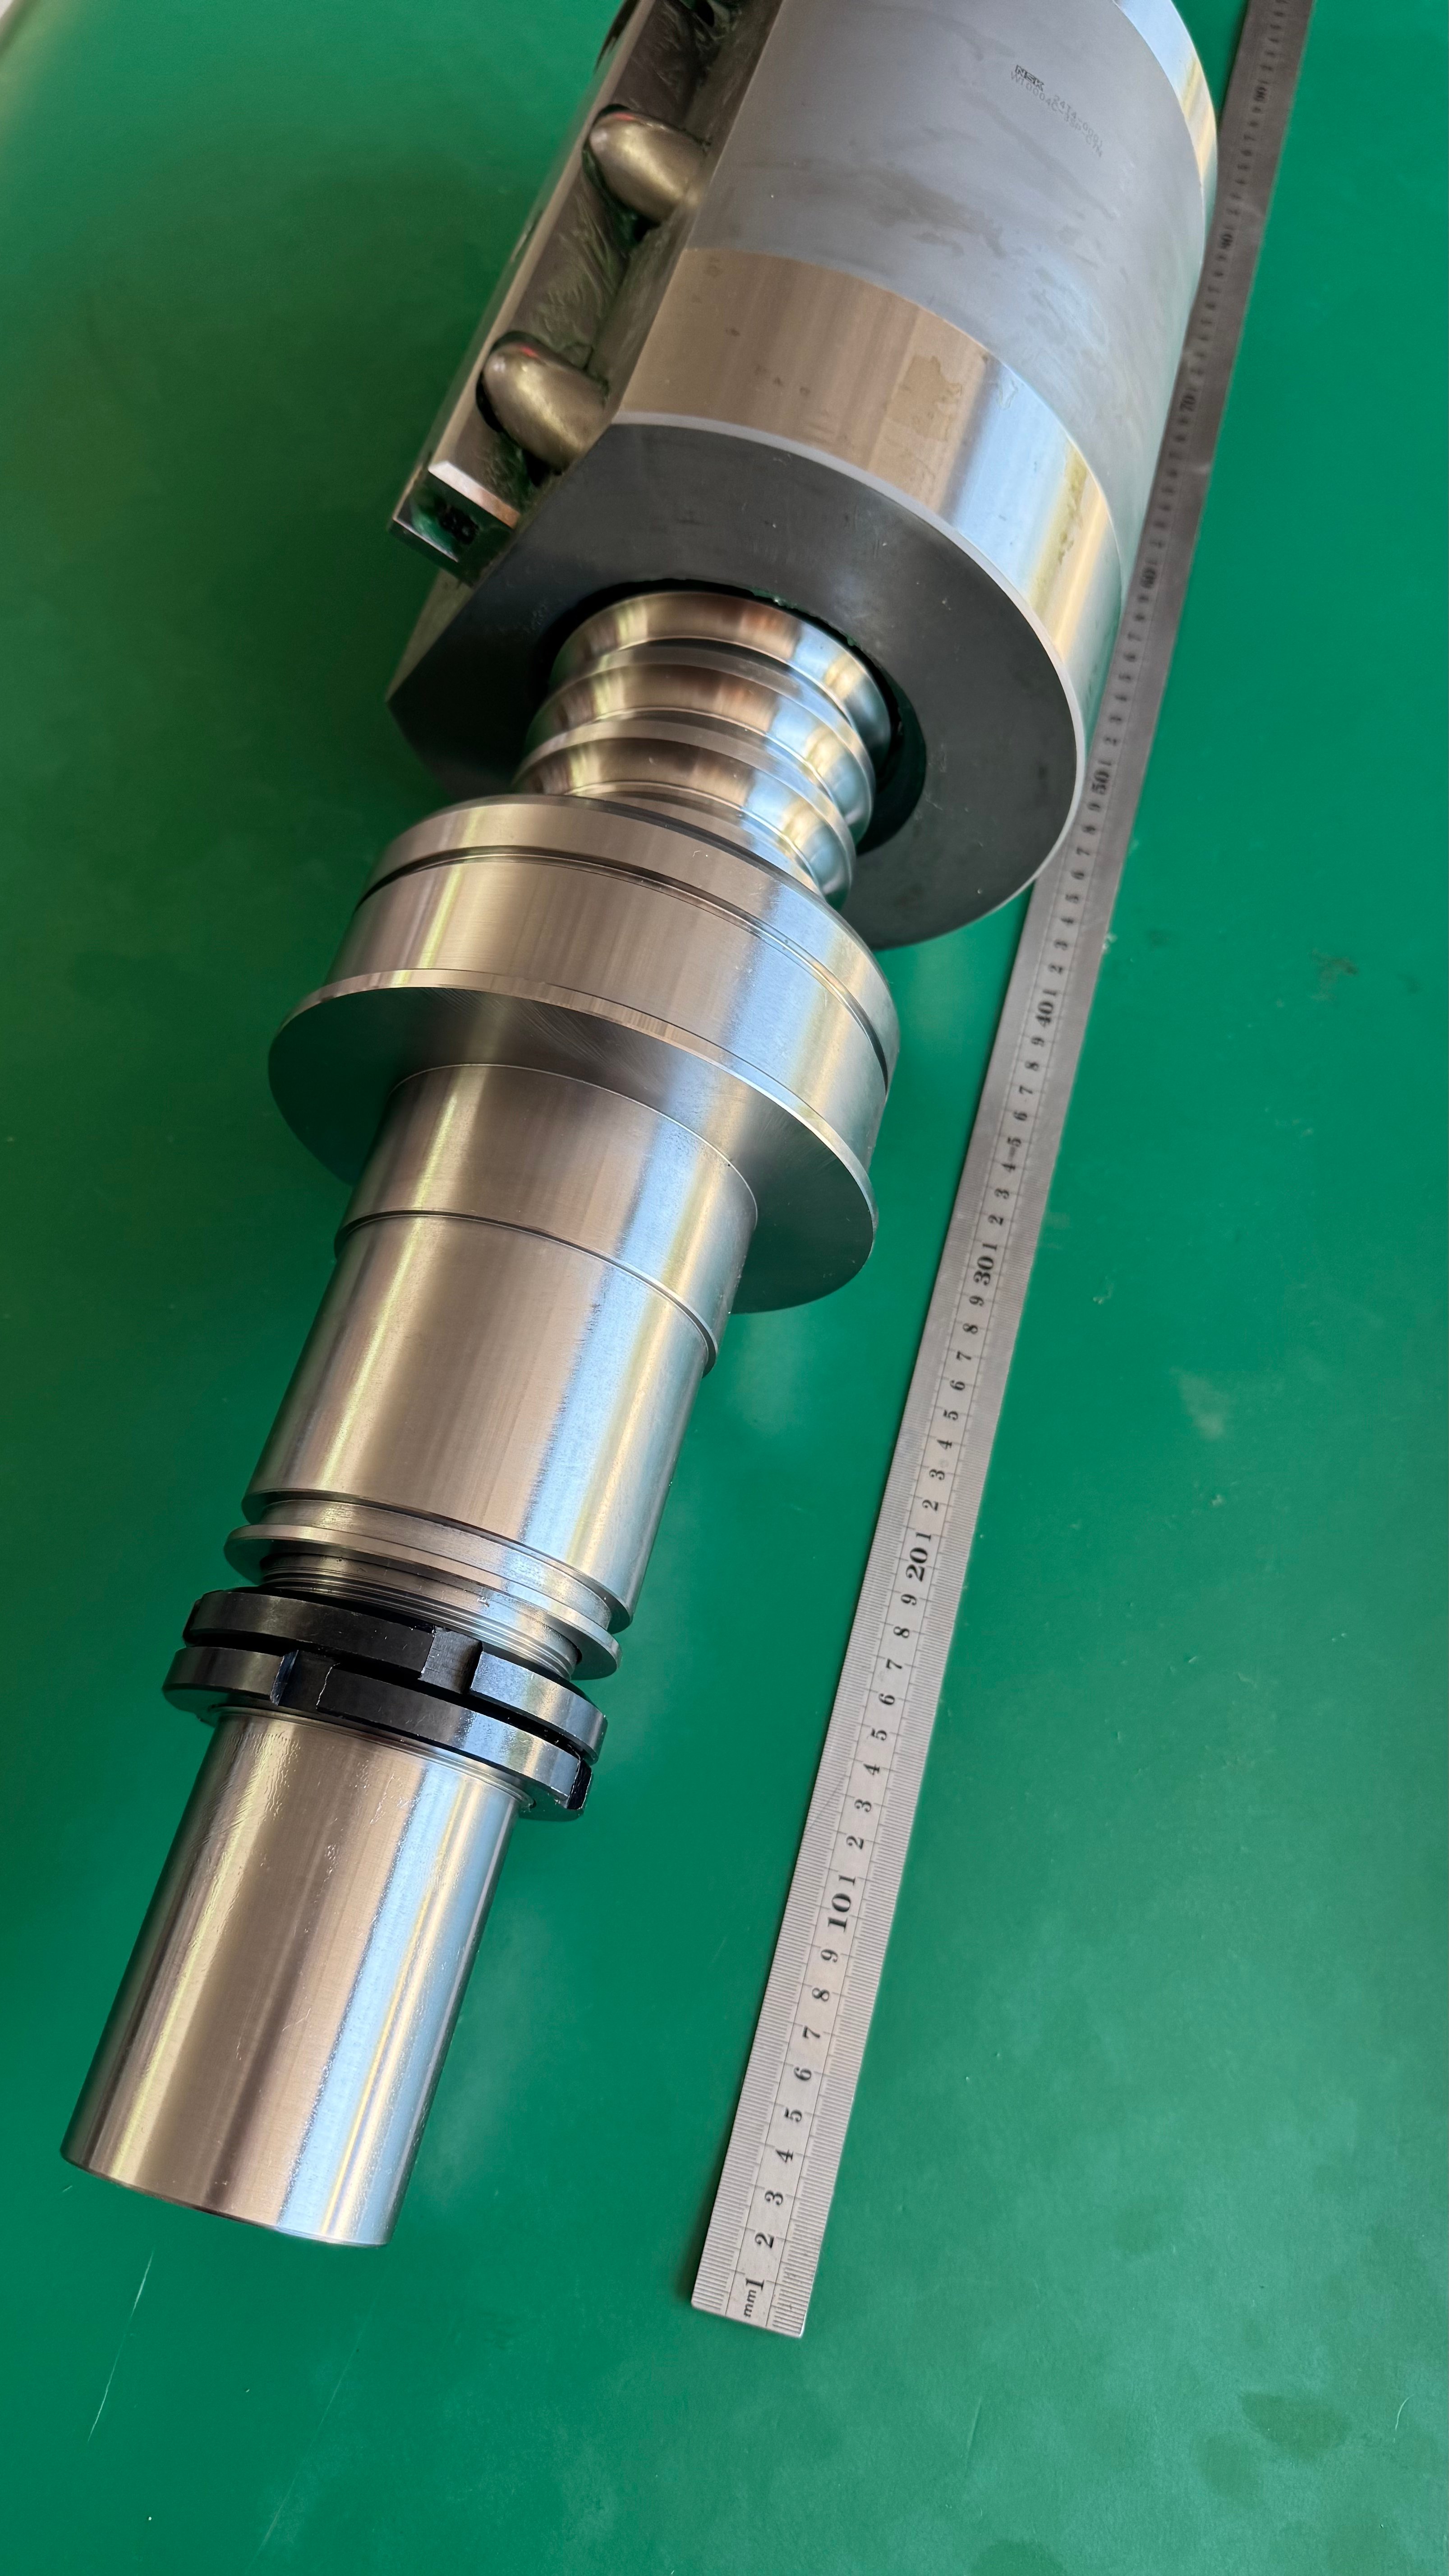
Многие производители и покупатели оборудования распространяют распространённое заблуждение: шарико-винтовые пары для инжекционных формовочных машин должны обеспечивать лишь базовую функцию перемещения, а высокая точность не требуется. На самом деле выход годных изделий, повторяемость позиционирования...
Показать больше
При выборе линейного приводного оборудования диаметр вала шарикового винта (внешний диаметр) и его шаг являются основными параметрами, определяющими грузоподъёмность, рабочую скорость, точность позиционирования и срок службы оборудования. Комбинация вала шарикового винта...
Показать больше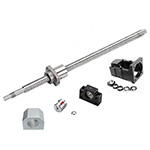
Ключевым условием коррекции соосности шарикового винта является обеспечение того, чтобы «вал двигателя – муфта – вал винта – опорный подшипник» находились на одной осевой линии; в противном случае возникают вибрации, перегрев, посторонние шумы, погрешности позиционирования...
Показать больше
Как прецизионный элемент передачи движения, шарико-винтовые пары требуют чрезвычайно высокой точности установки. Ошибки установки напрямую влияют на эксплуатационные характеристики, срок службы и точность оборудования. I. Две основные ошибки установки шарико-винтовых пар 1. C...
Показать больше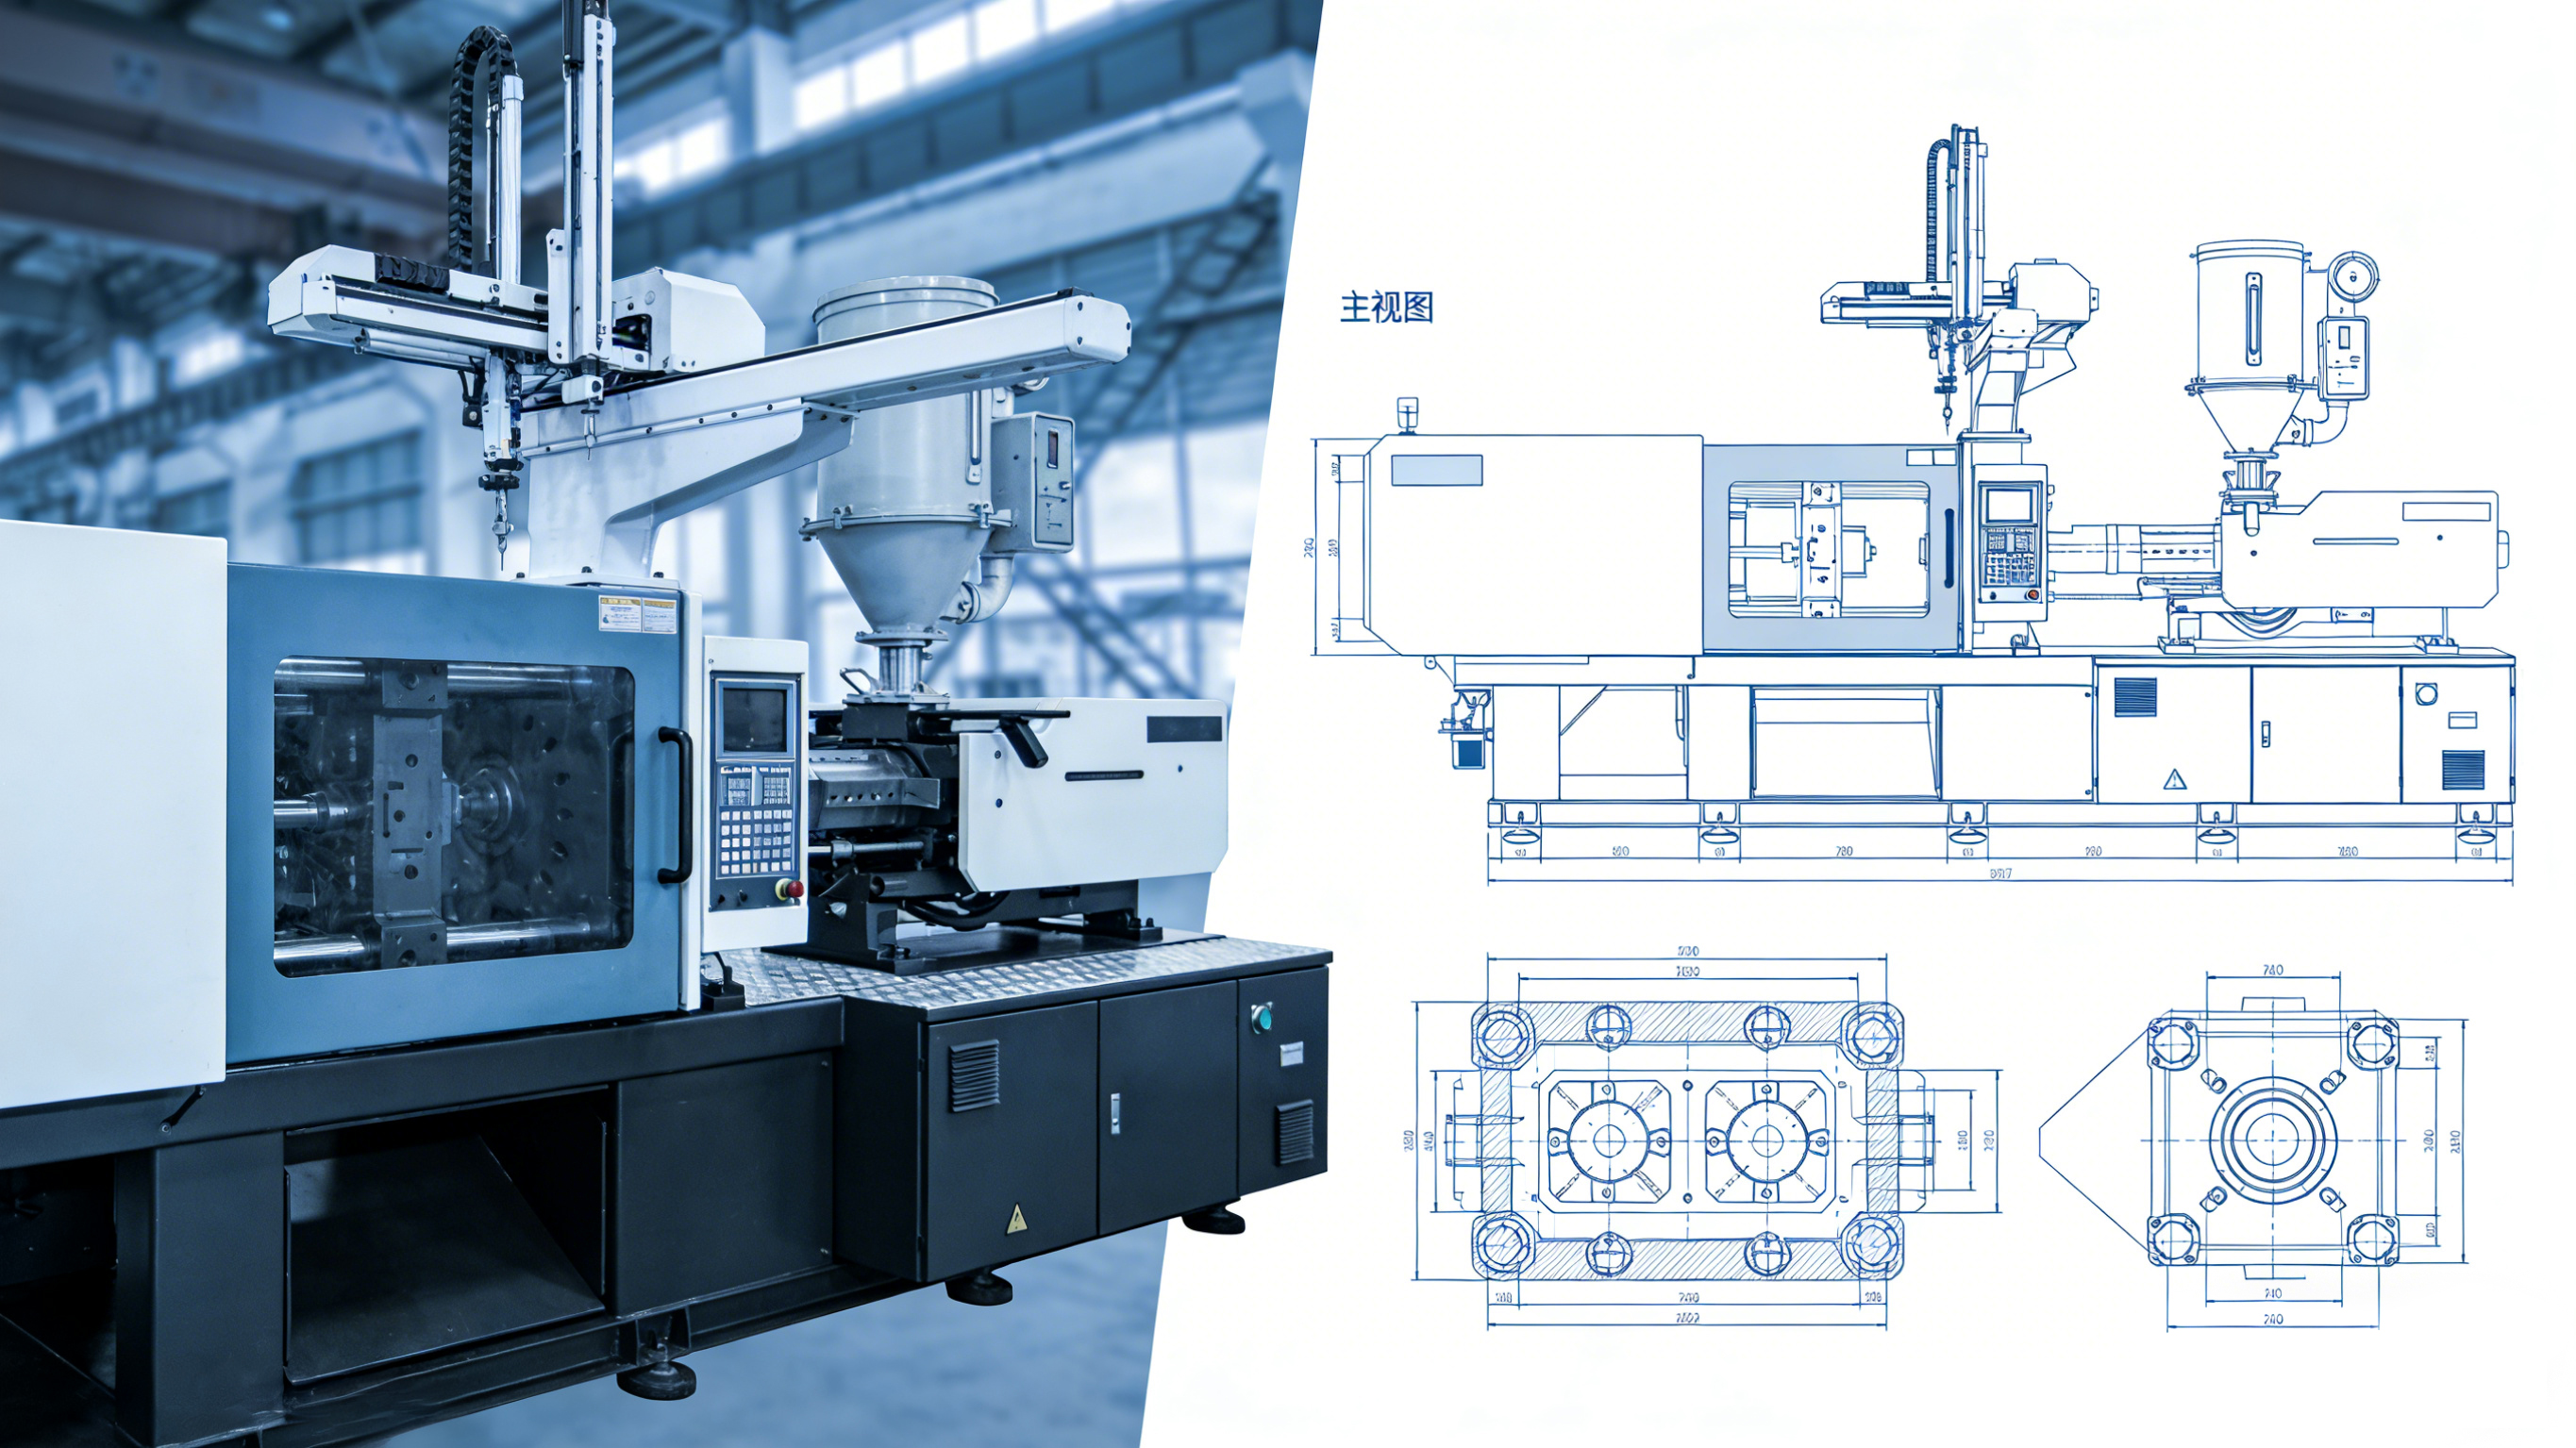
Выбор шарикового винта для станков литья под давлением в значительной степени зависит от номинальной силы зажима станка. Различные значения силы зажима соответствуют разным требованиям к нагрузке, скорости и точности, что определяет диаметр, шаг и класс точности шарикового винта...
Показать больше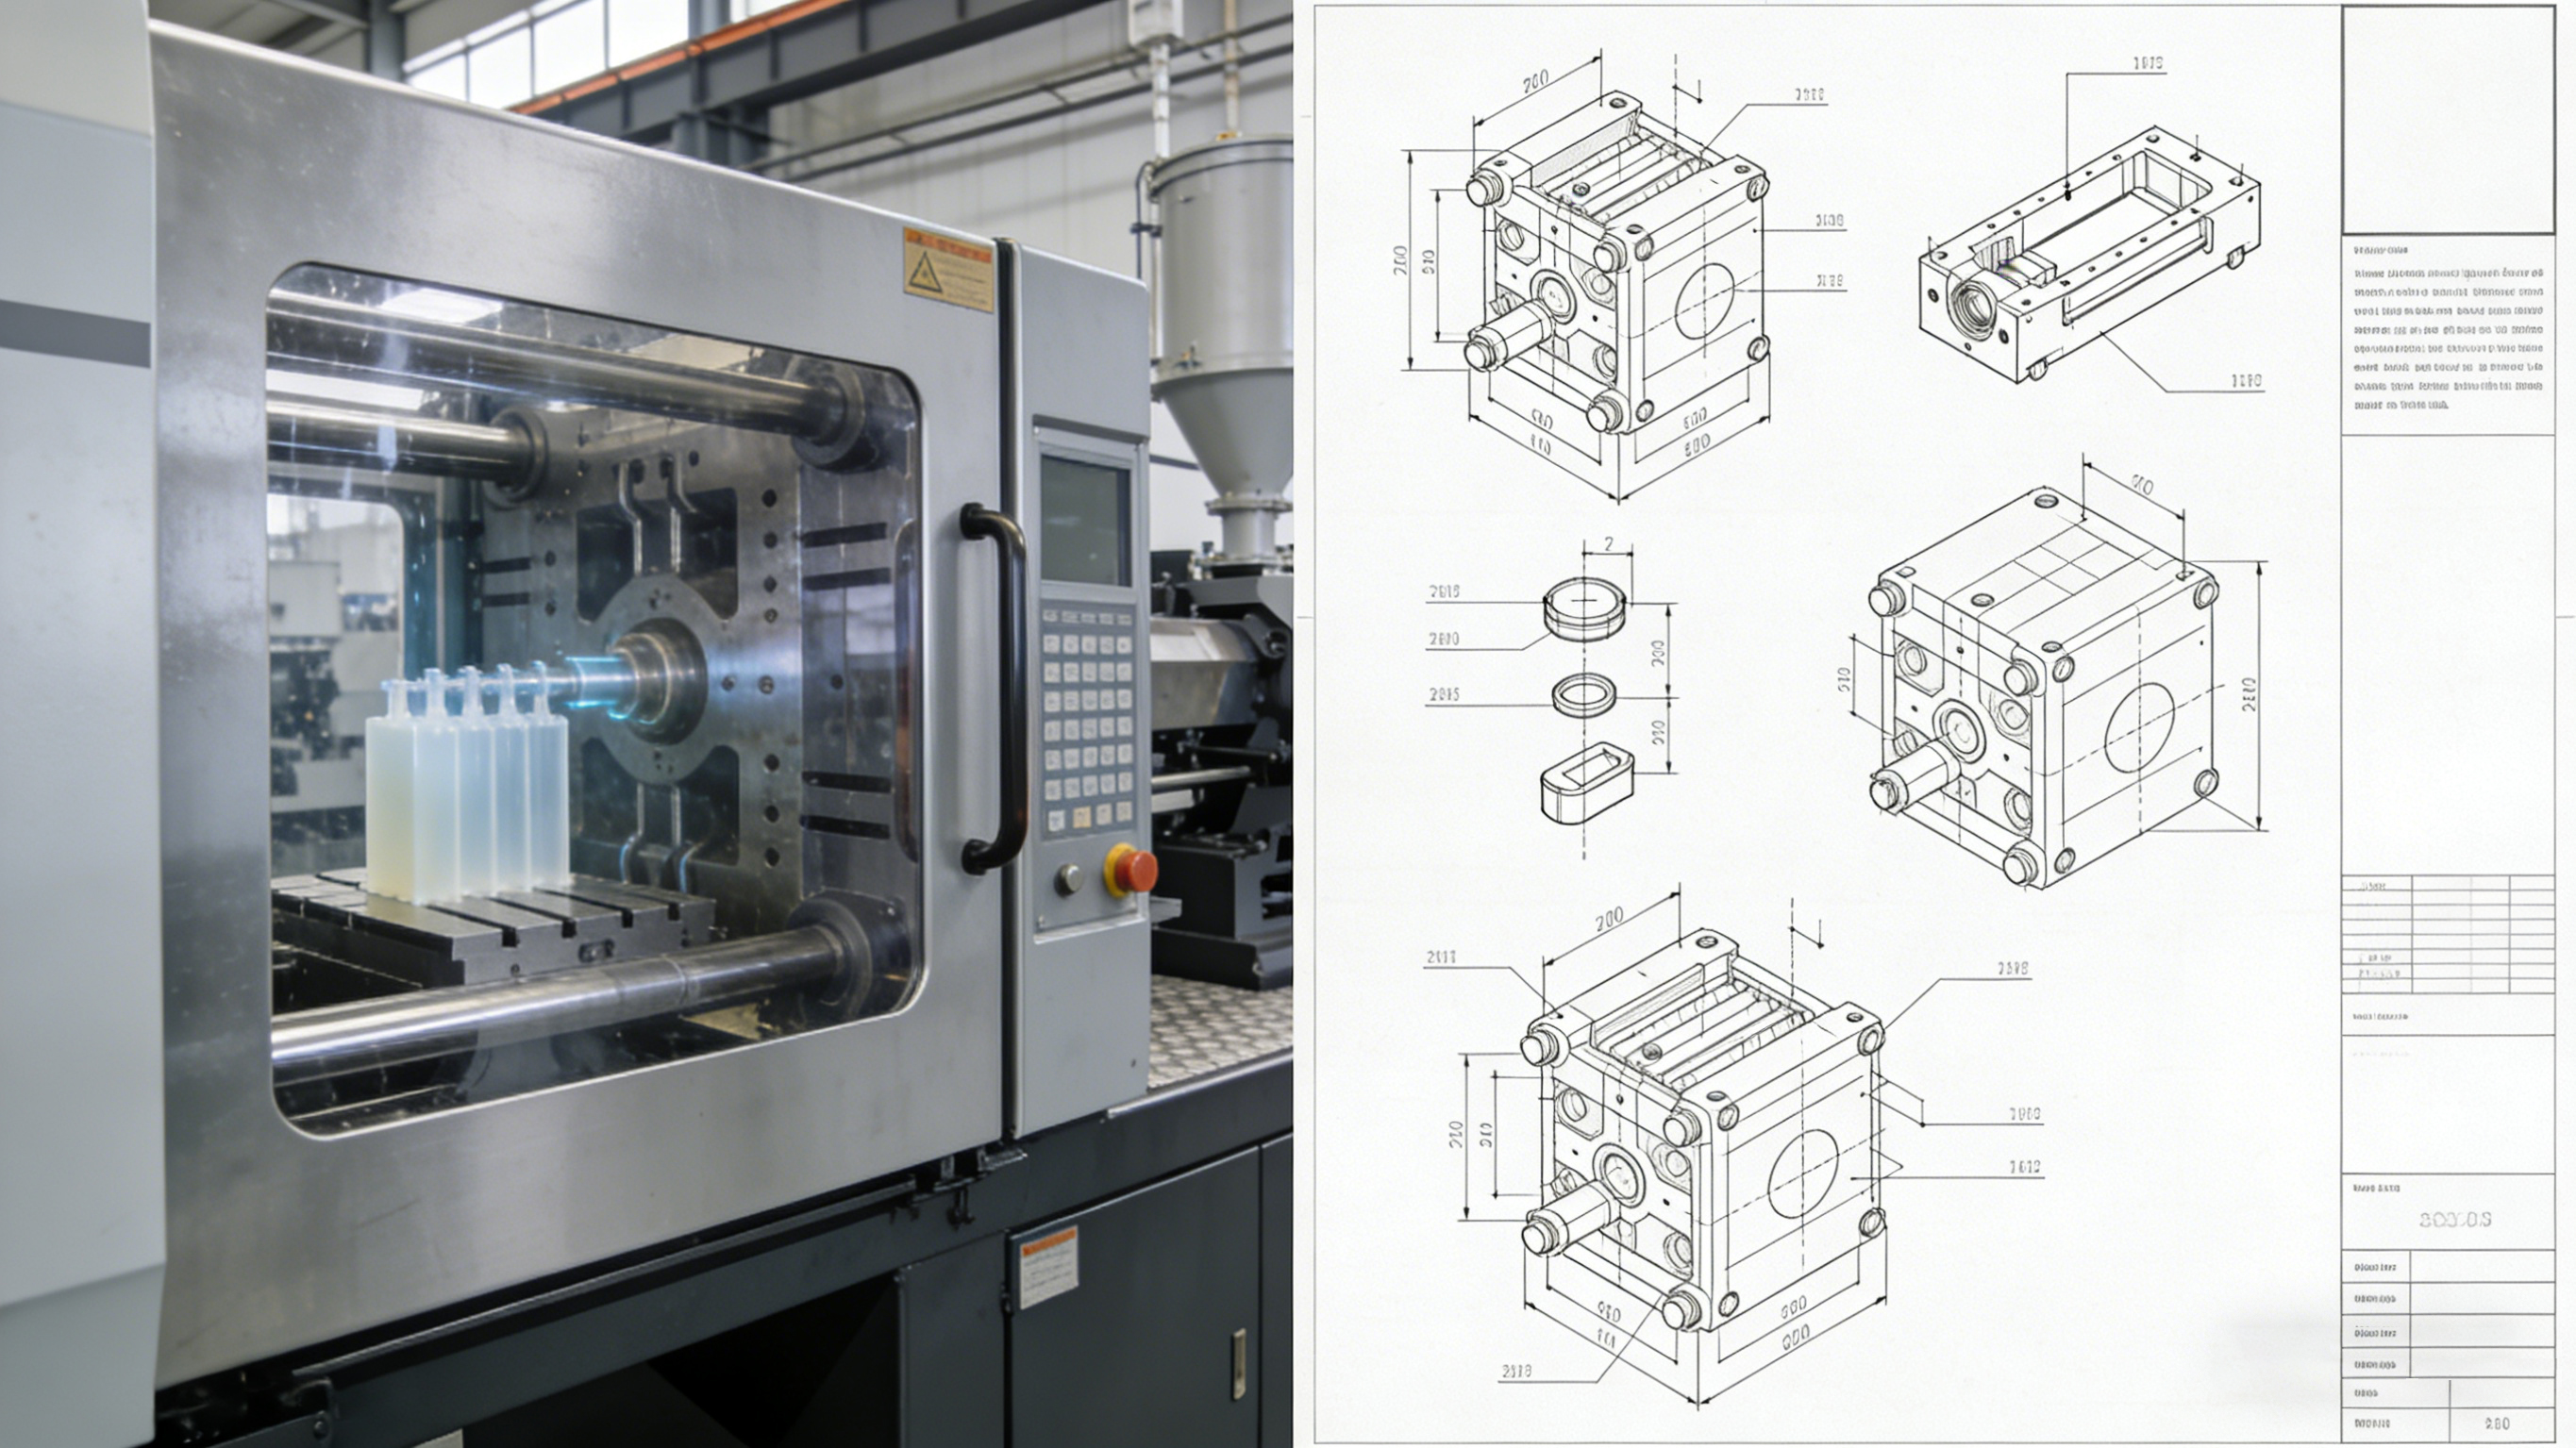
По мере развития отрасли литья под давлением в направлении энергоэффективности, высокой точности и высокой производительности электрические и гидравлические станки литья под давлением стали двумя основными типами оборудования. Их различные конструкции приводов и принципы работы...
Показать больше
Подпишитесь на нашу рассылку, чтобы ежедневно получать информацию о новых товарах и обновлениях
Shanghai, China
YOSOmachinery
Copyright © Jingpeng Machinery&Equipment(Shanghai) Co.,Ltd All Rights Reserved
 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ