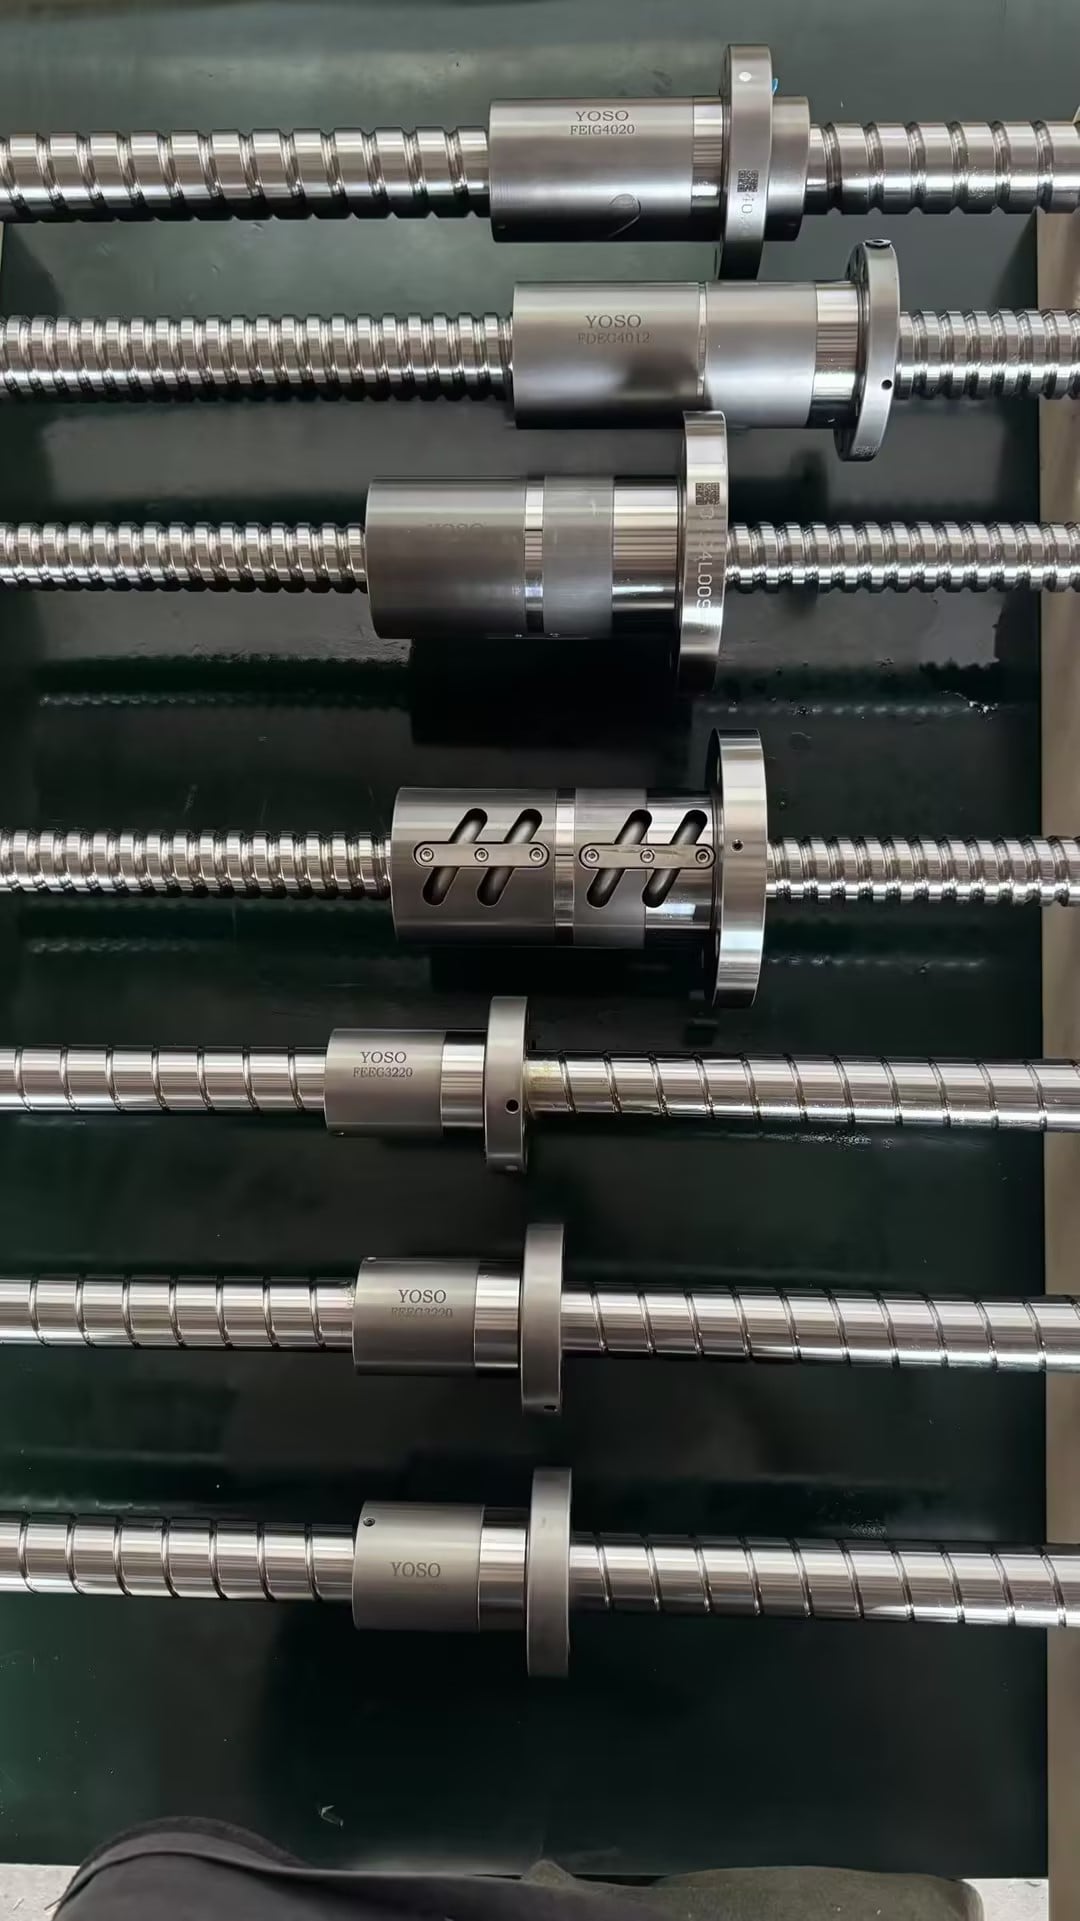
Problem: Presisjonsinjeksjonsmaskiner, fem-akse CNC-maskiner og halvlederstasjoner utvikler gradvis aksialt spil etter millioner av svingesykler, noe som fører til variasjon i injeksjonsvekt, konturverktøymerker og mikrokomponenter som ikke oppfyller kravene. Mange fabrikker...
Vis mer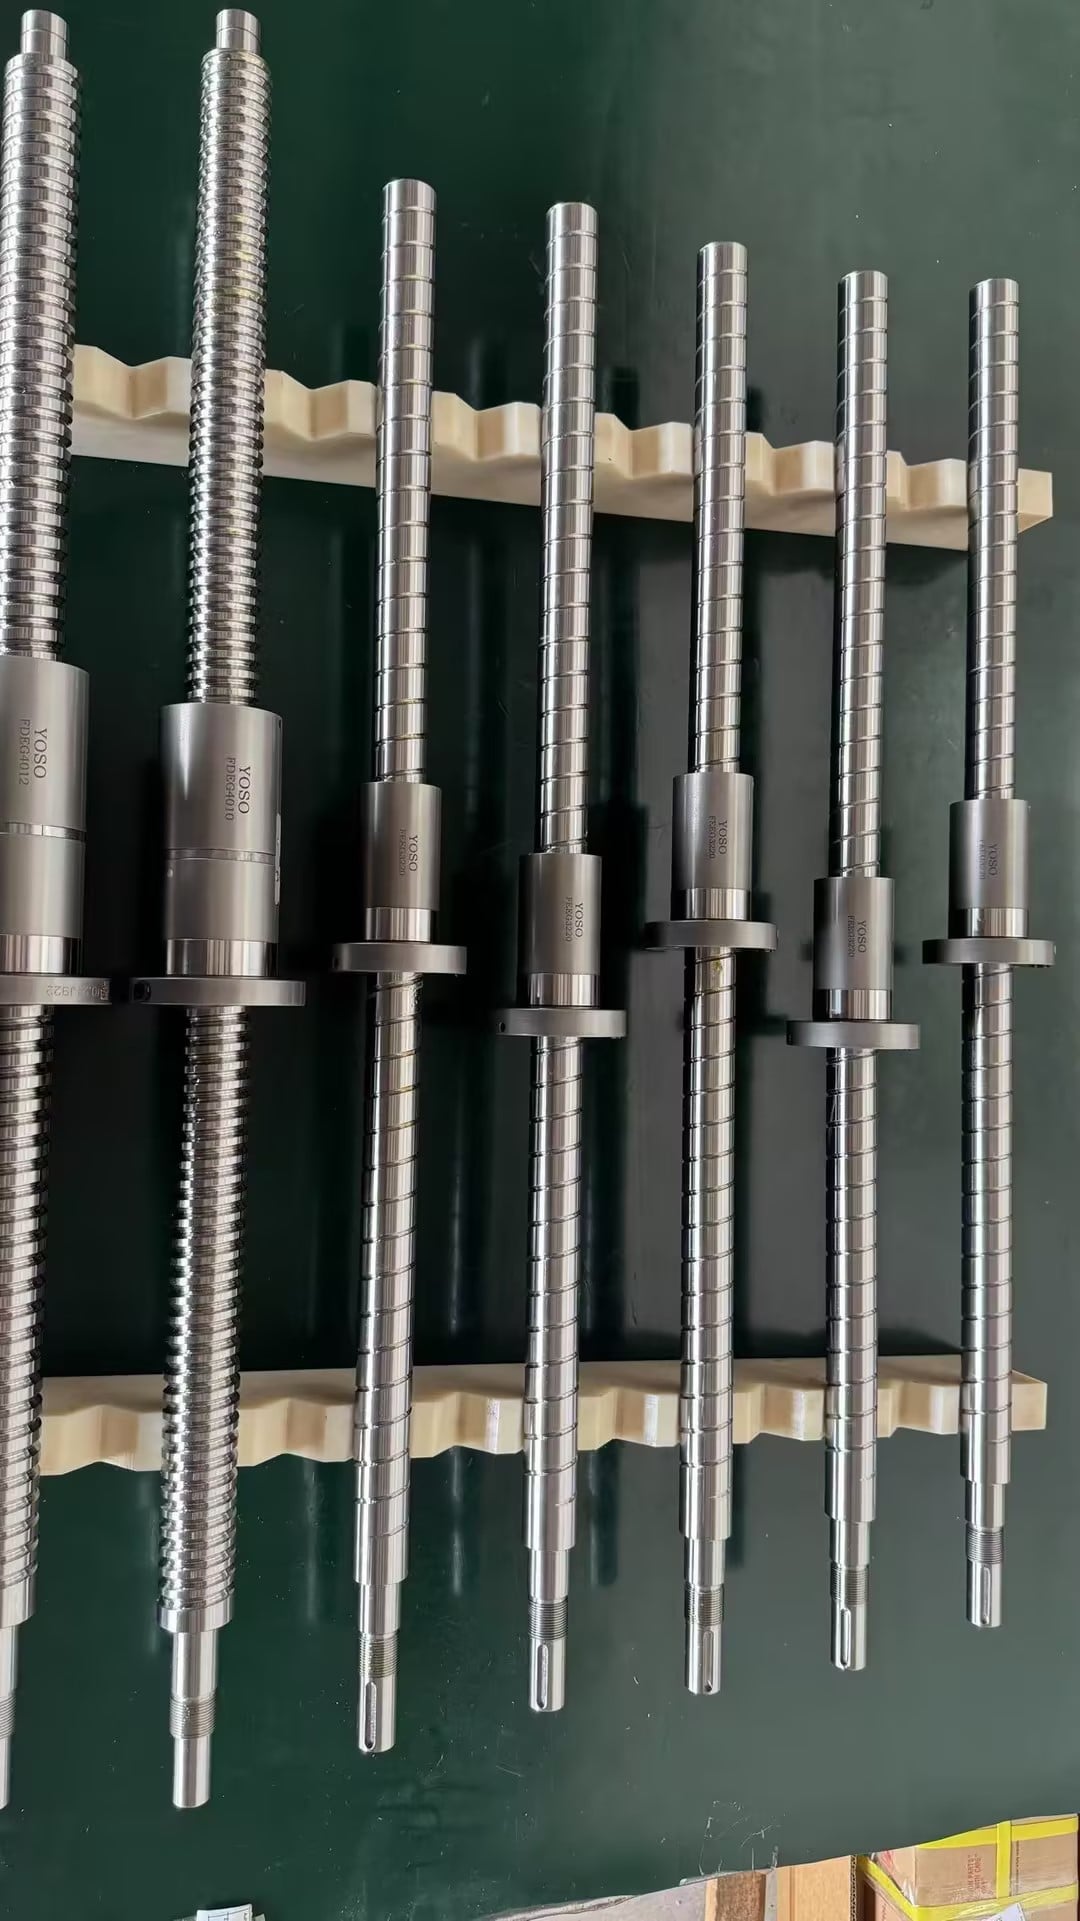
Høypresisjonsslipede skruer er den sentrale lineære overføringskomponenten som bestemmer posisjonsnøyaktigheten på mikrometer-nivå for high-end automatisering, CNC-verktøymaskiner, medisinske full-elektriske injeksjonsmoldingsanlegg og halvlederutstyr. I motsetning til rullet...
Vis mer
Kulegjenger er den mekaniske ryggraden i all-elektriske sprøytestøpemaskiner. De konverterer roterende motorkraft til lineær kraft som spenner sammen former, sprøyter inn plast og utstøter deler. Når de svikter, stopper produksjonen – ofte uventet...
Vis mer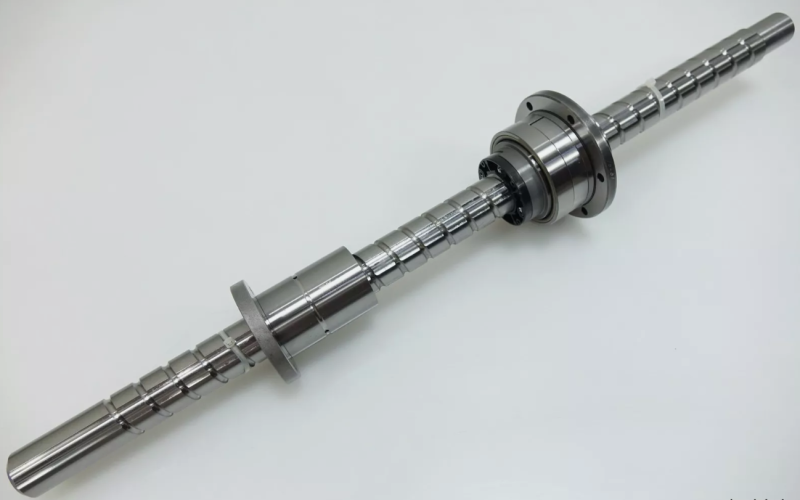
Når man spesifiserer kulegjenger for all-elektriske sprøytestøpemaskiner, er ett av de viktigste valgene også ett av de mest oversete: gjengerpitch. Pitchen – altså avstanden som mutteren beveger seg per en enkelt omdreining av skruen...
Vis mer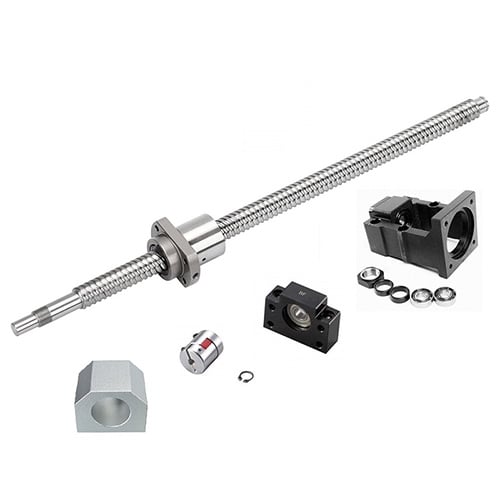
Når ingeniører spesifiserer kulegjenger for all-elektriske injeksjonssprengningsmaskiner, fokuseres det vanligvis mest på skruens diameter, stigning og muttertype. Men konfigurasjonen av støttiltakene ved skruens ender er like viktig – den avgjør aksial ri...
Vis mer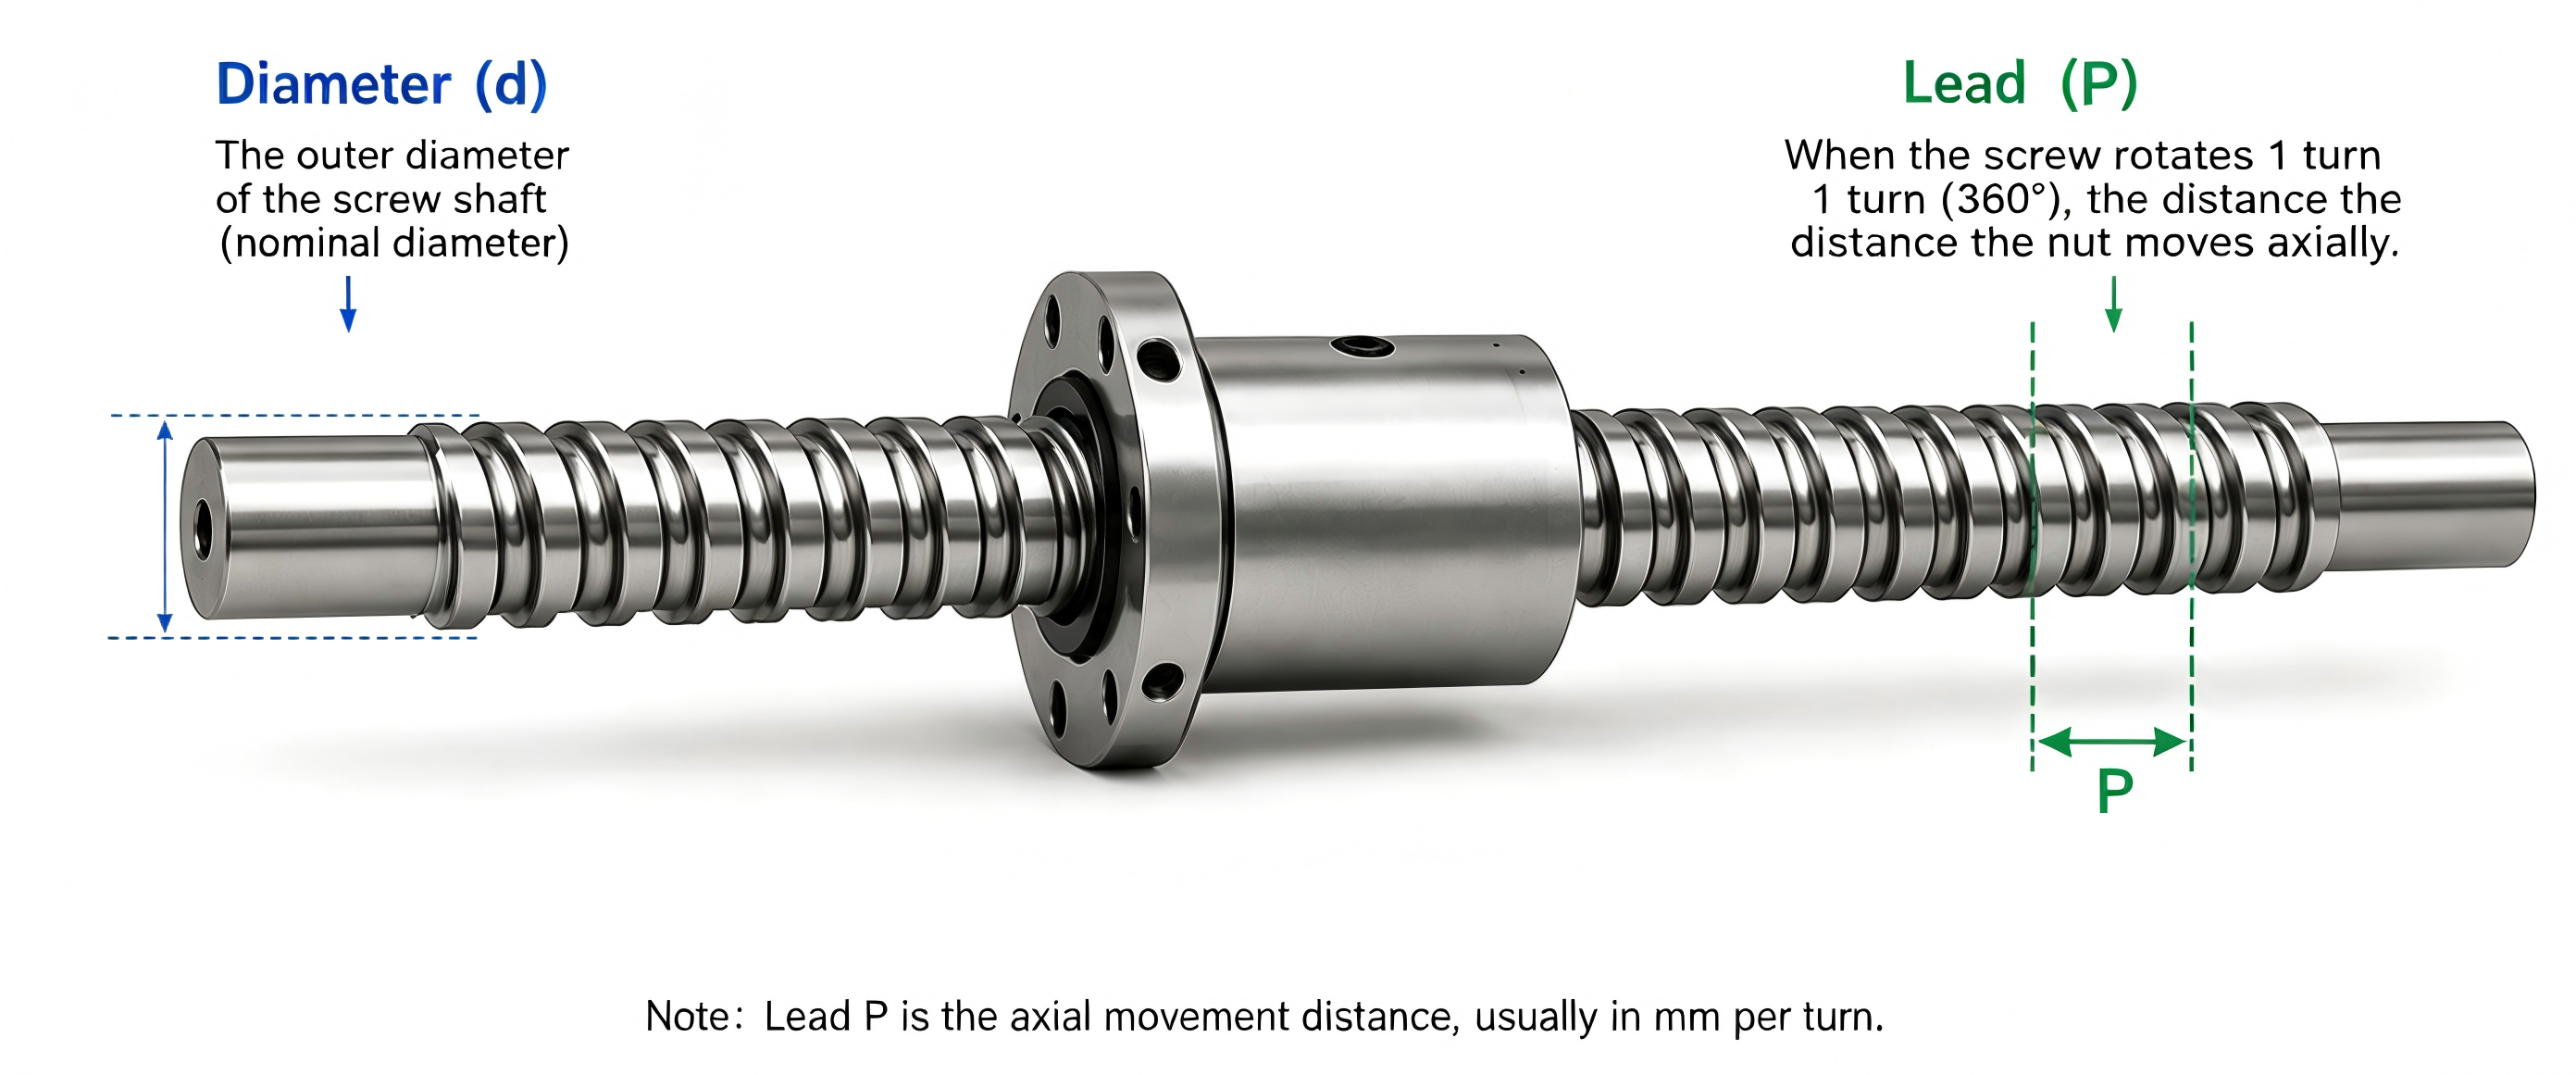
Spill – den aksiale leken mellom en kulegjeng og en mutter – er en av de vanligste årsakene til tap av presisjon i all-elektriske injeksjonssprengningsmaskiner. Når skruen endrer retning, oversettes denne lille gapet direkte til tap av bevegelse...
Vis mer
Denne veiledningen forklarer hva førspenning faktisk gjør, de standardiserte førspenningsklassene som brukes av store produsenter som HIWIN, THK og TBI, og hvordan du velger riktig førspenningsnivå for hver akse på en injeksjonsmoldemaskin. Hva er kulegjengerførspenning?...
Vis mer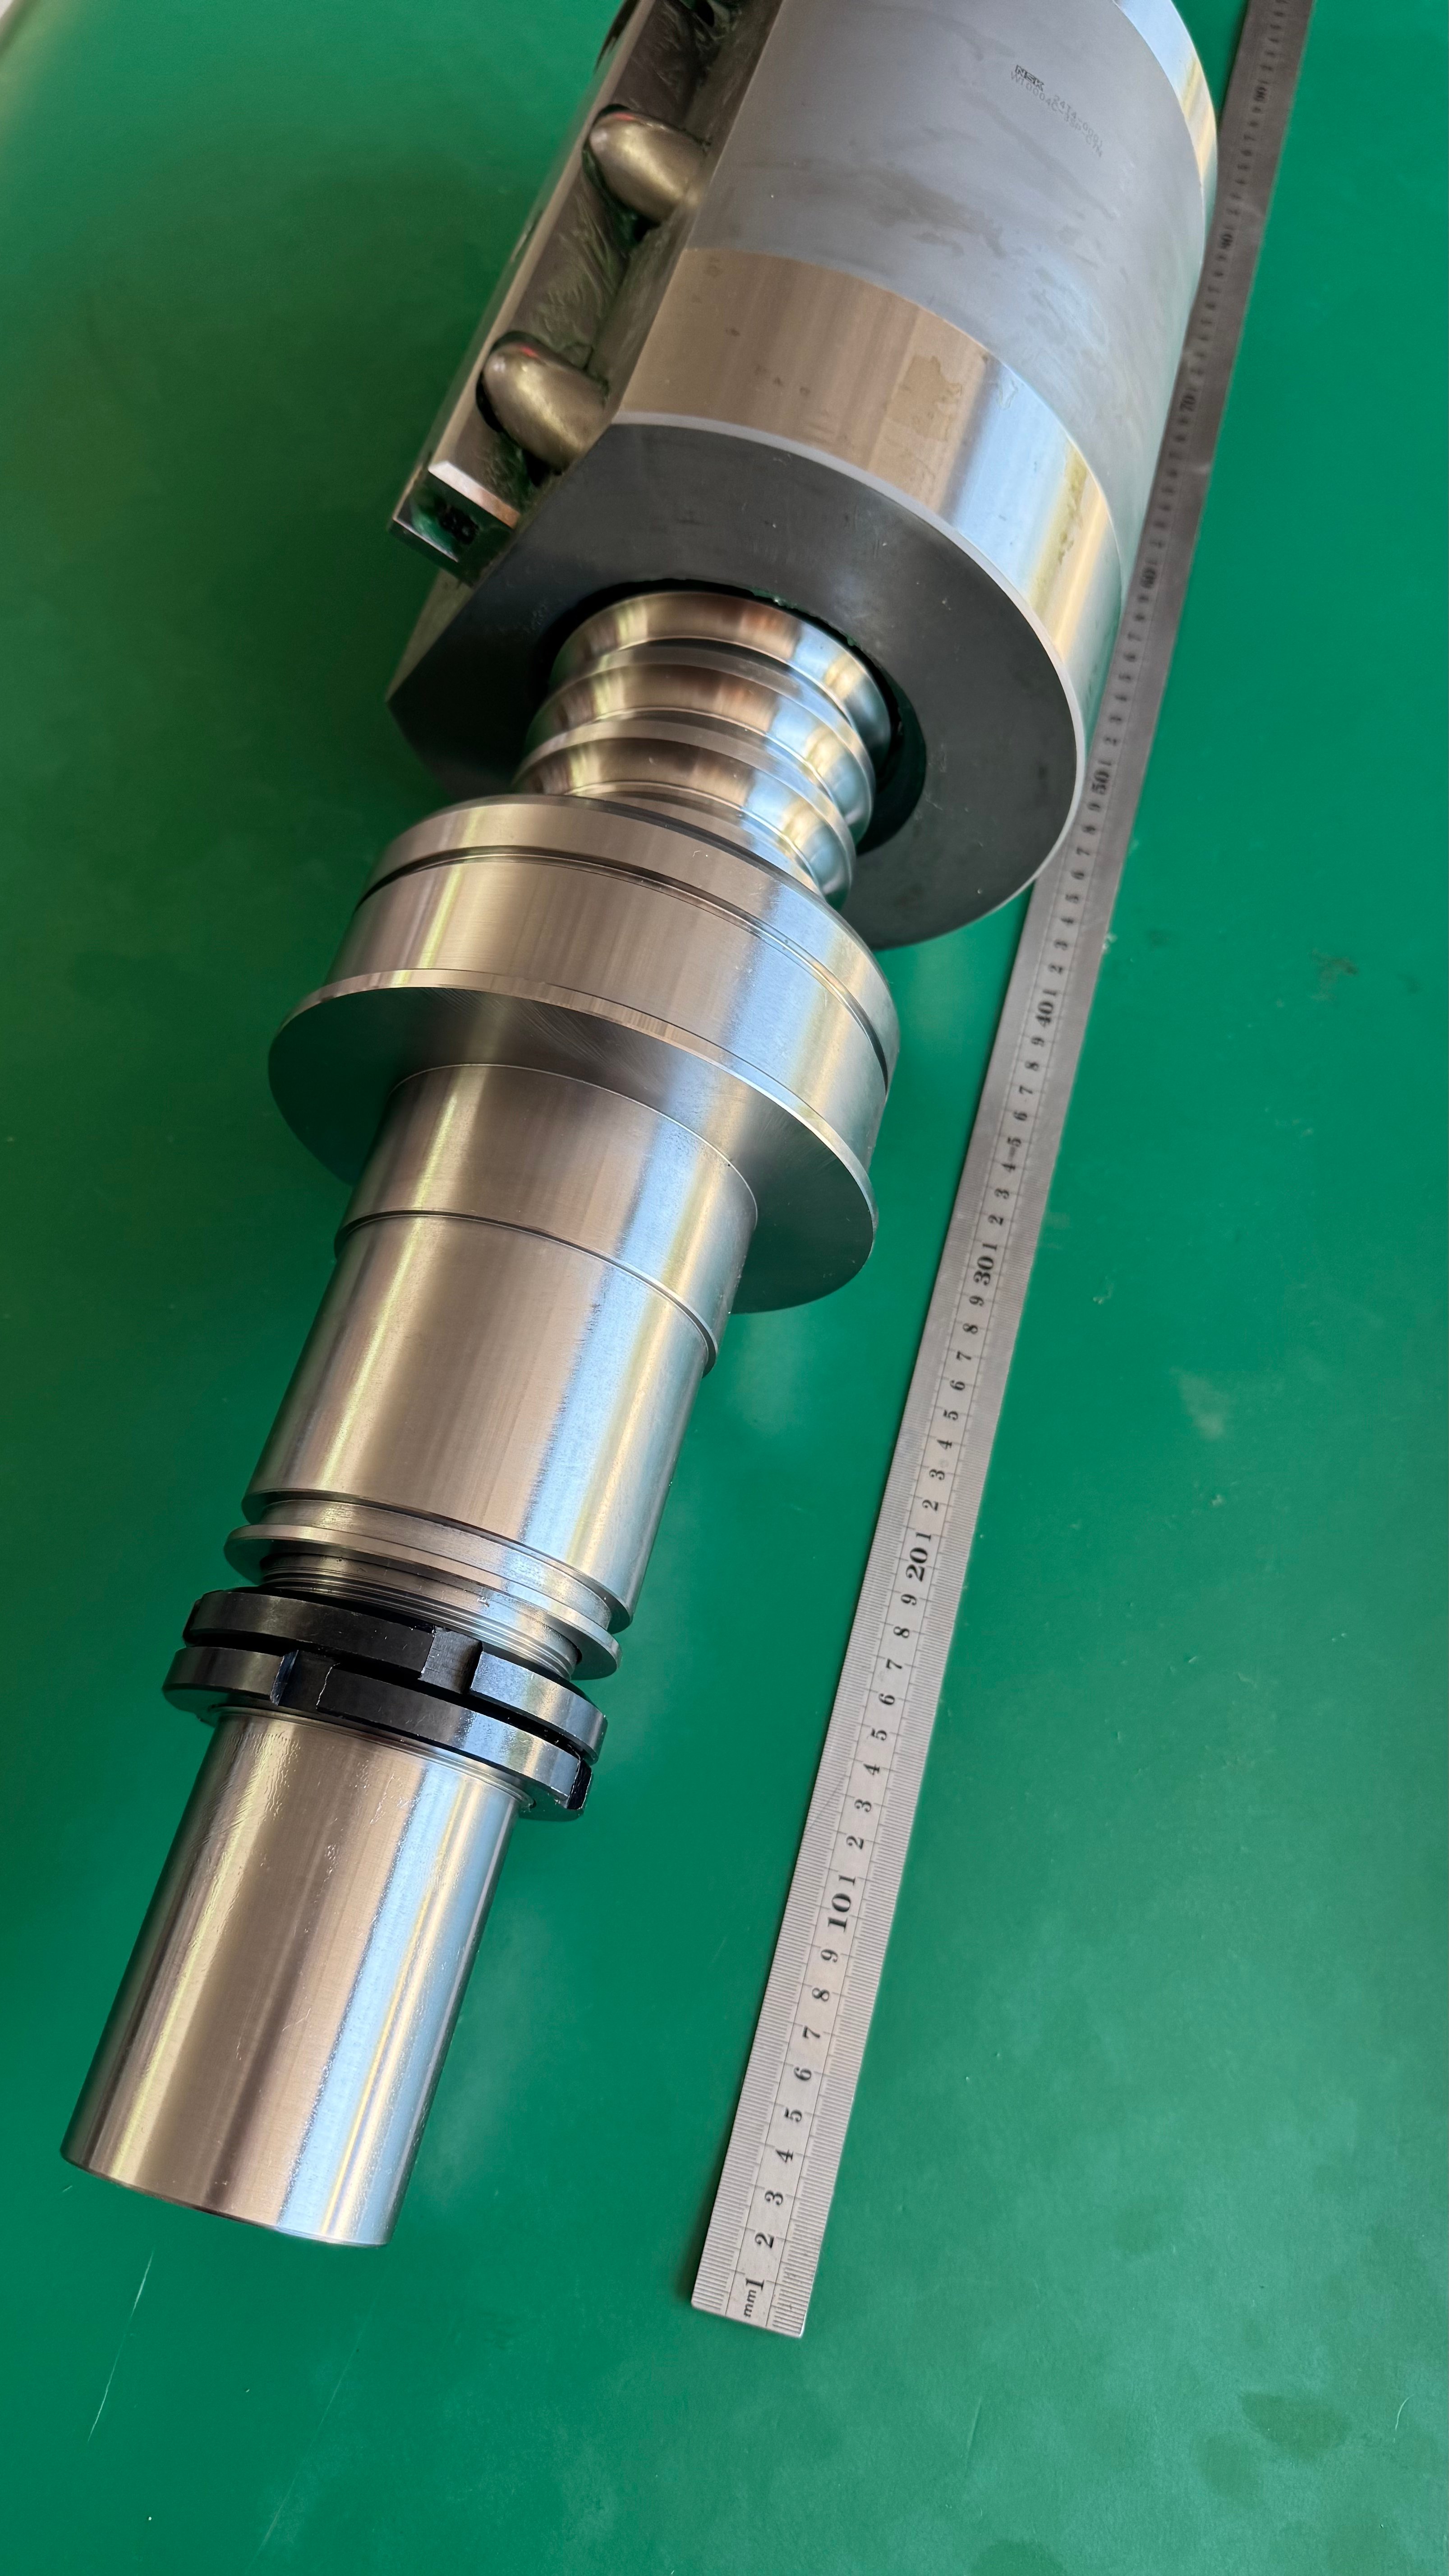
I fullt elektriske injeksjonsmoldemaskiner avhenger dimensjonell konsekvens i stor grad av posisjonsnøyaktigheten til spenne-, injeksjons- og utstøtningsaksene. En skjult faktor undergraver imidlertid nøyaktigheten hver skift: termisk utvidelse av kulegjenger. Når gjengene roterer...
Vis mer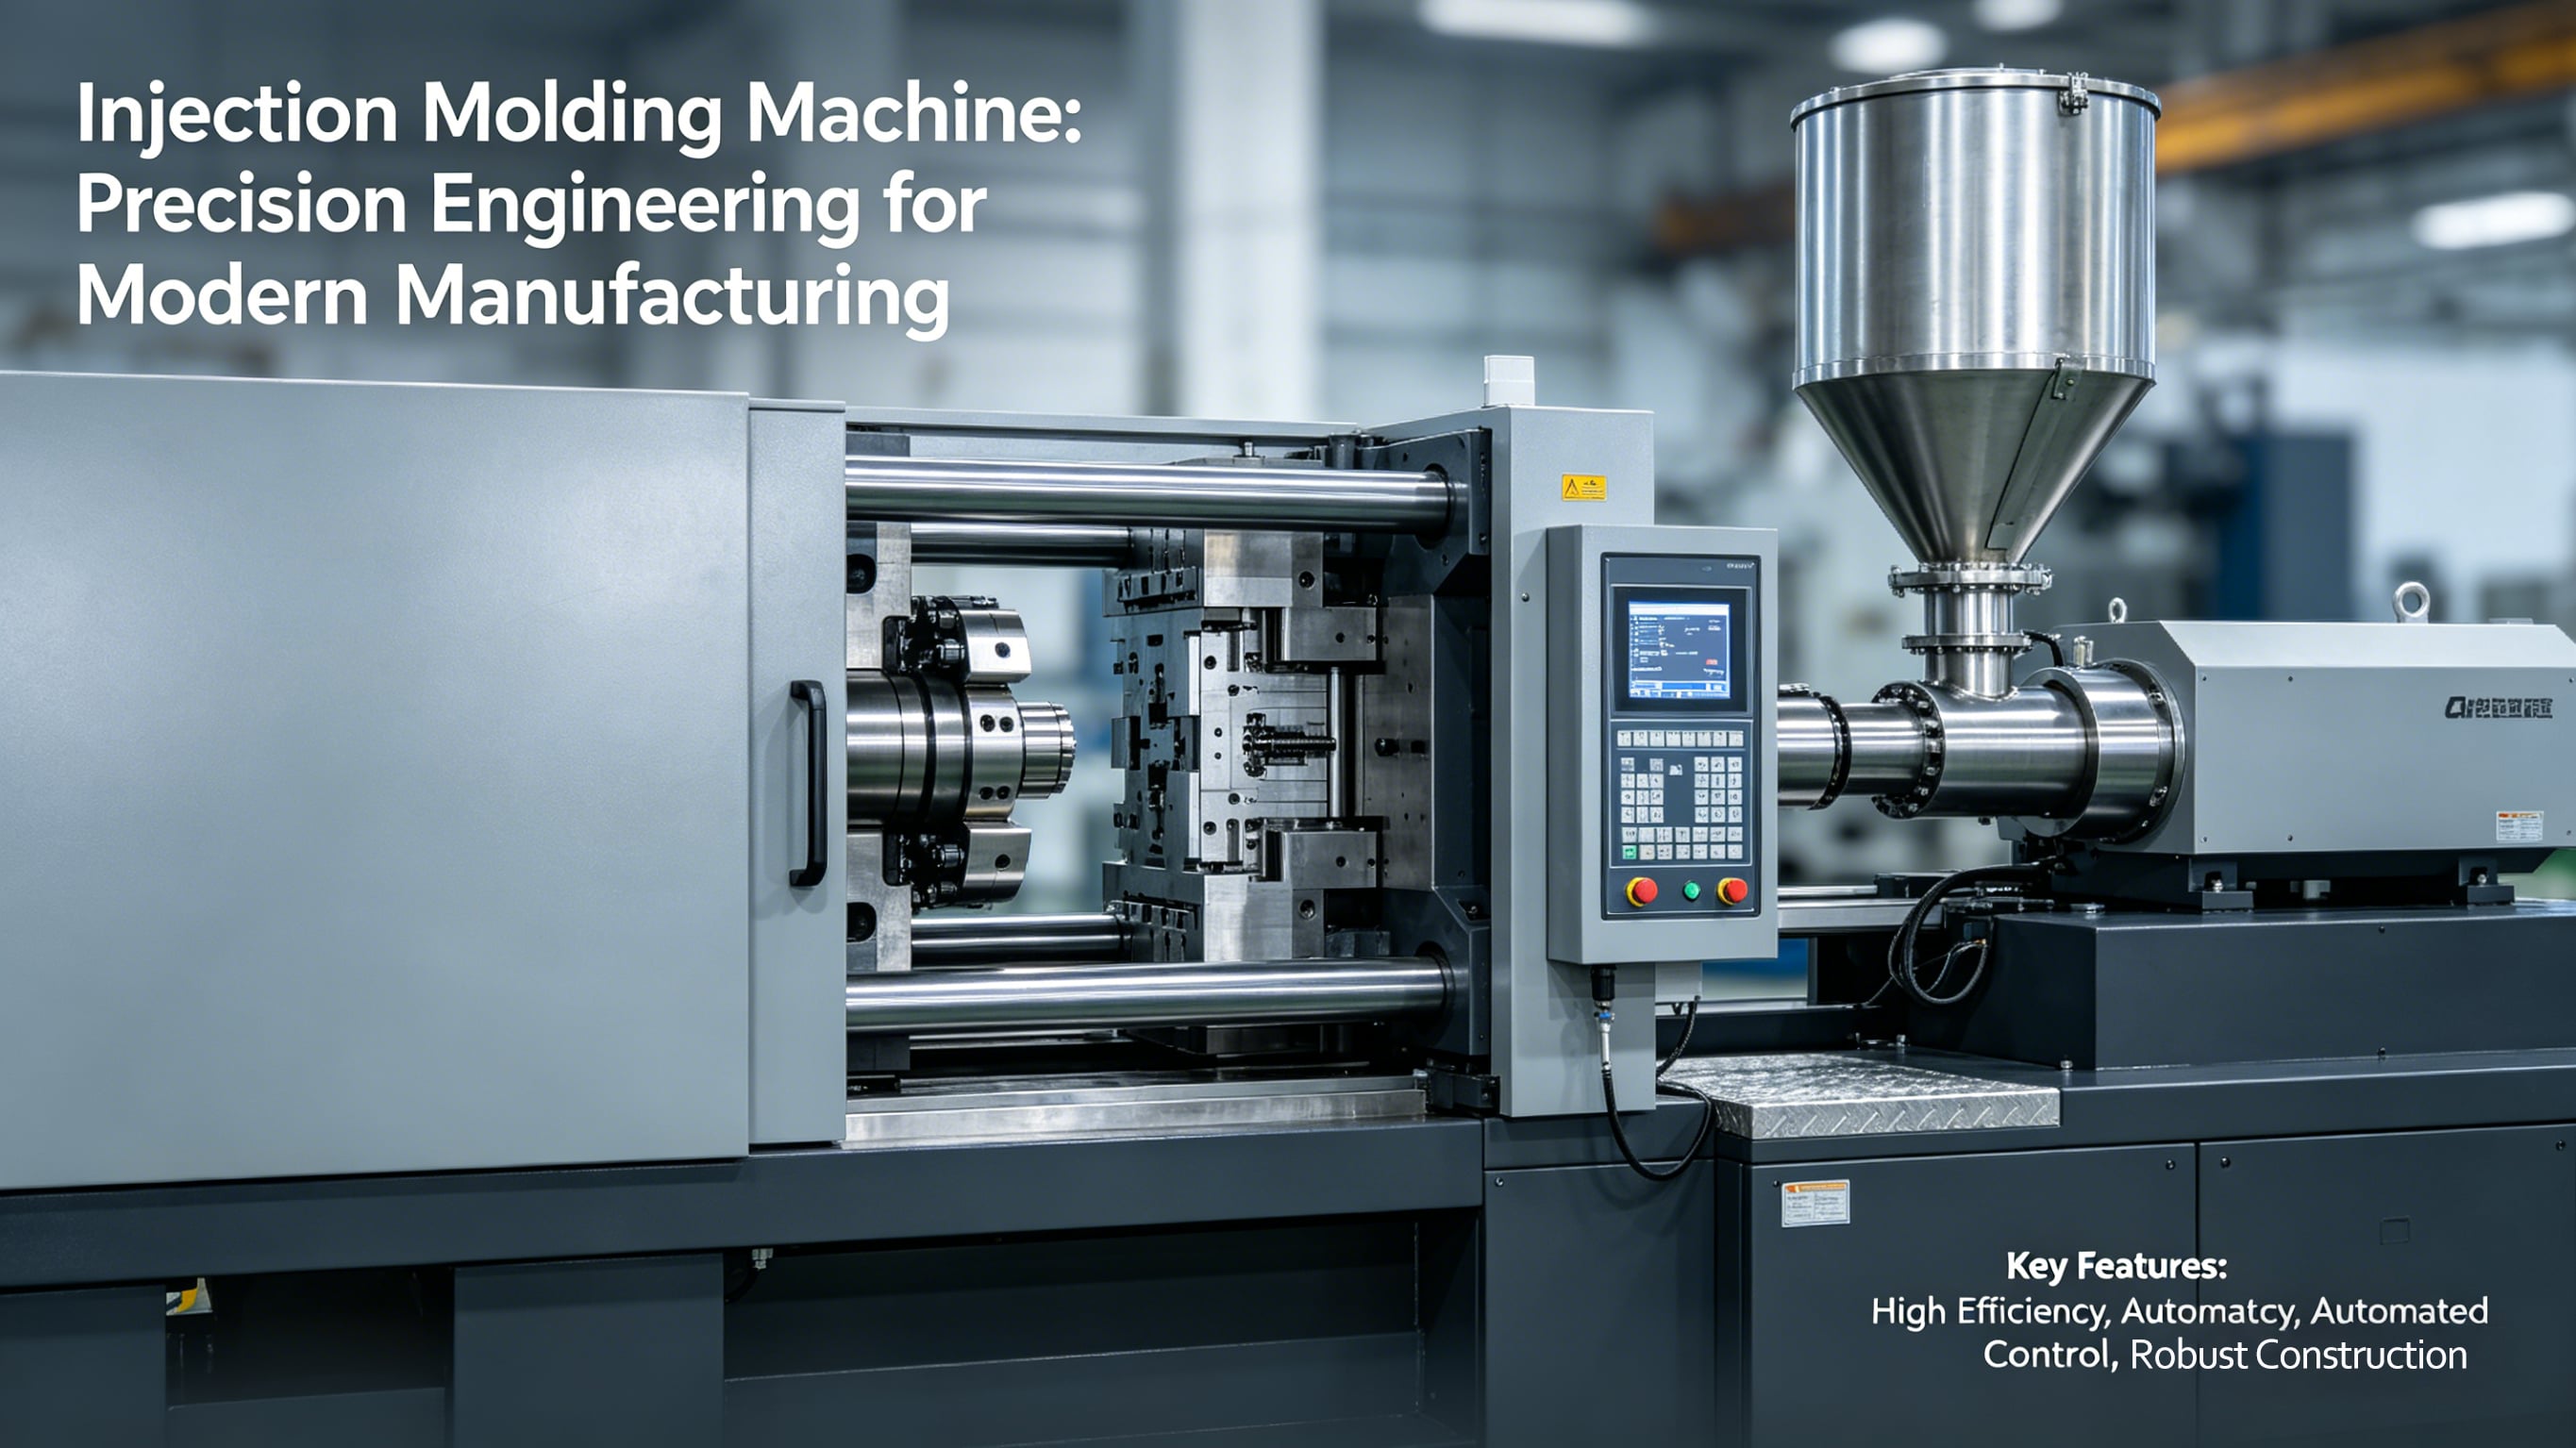
Mange fabrikksvedlikeholdslag smører bare kulegjenger når uvanlig støy oppstår. Denne passive vedlikeholdsmetoden er den viktigste årsaken til redusert nøyaktighet og forkortet levetid. I motsetning til vanlig automatiseringsutstyr, krever injeksjonsmolding...
Vis mer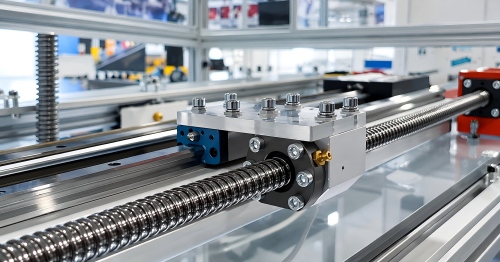
De fleste kjøpere av injeksjonsmoldemaskiner fokuserer kun på nøyaktighetsklasser (C3/C5/C7) og ytre mål når de velger kulegjenger. Mer enn 70 % av tidlige svikt, lav utbytteprosent og ustabil nøyaktighet skyldes imidlertid feilaktig valg og manglende tilpasning...
Vis mer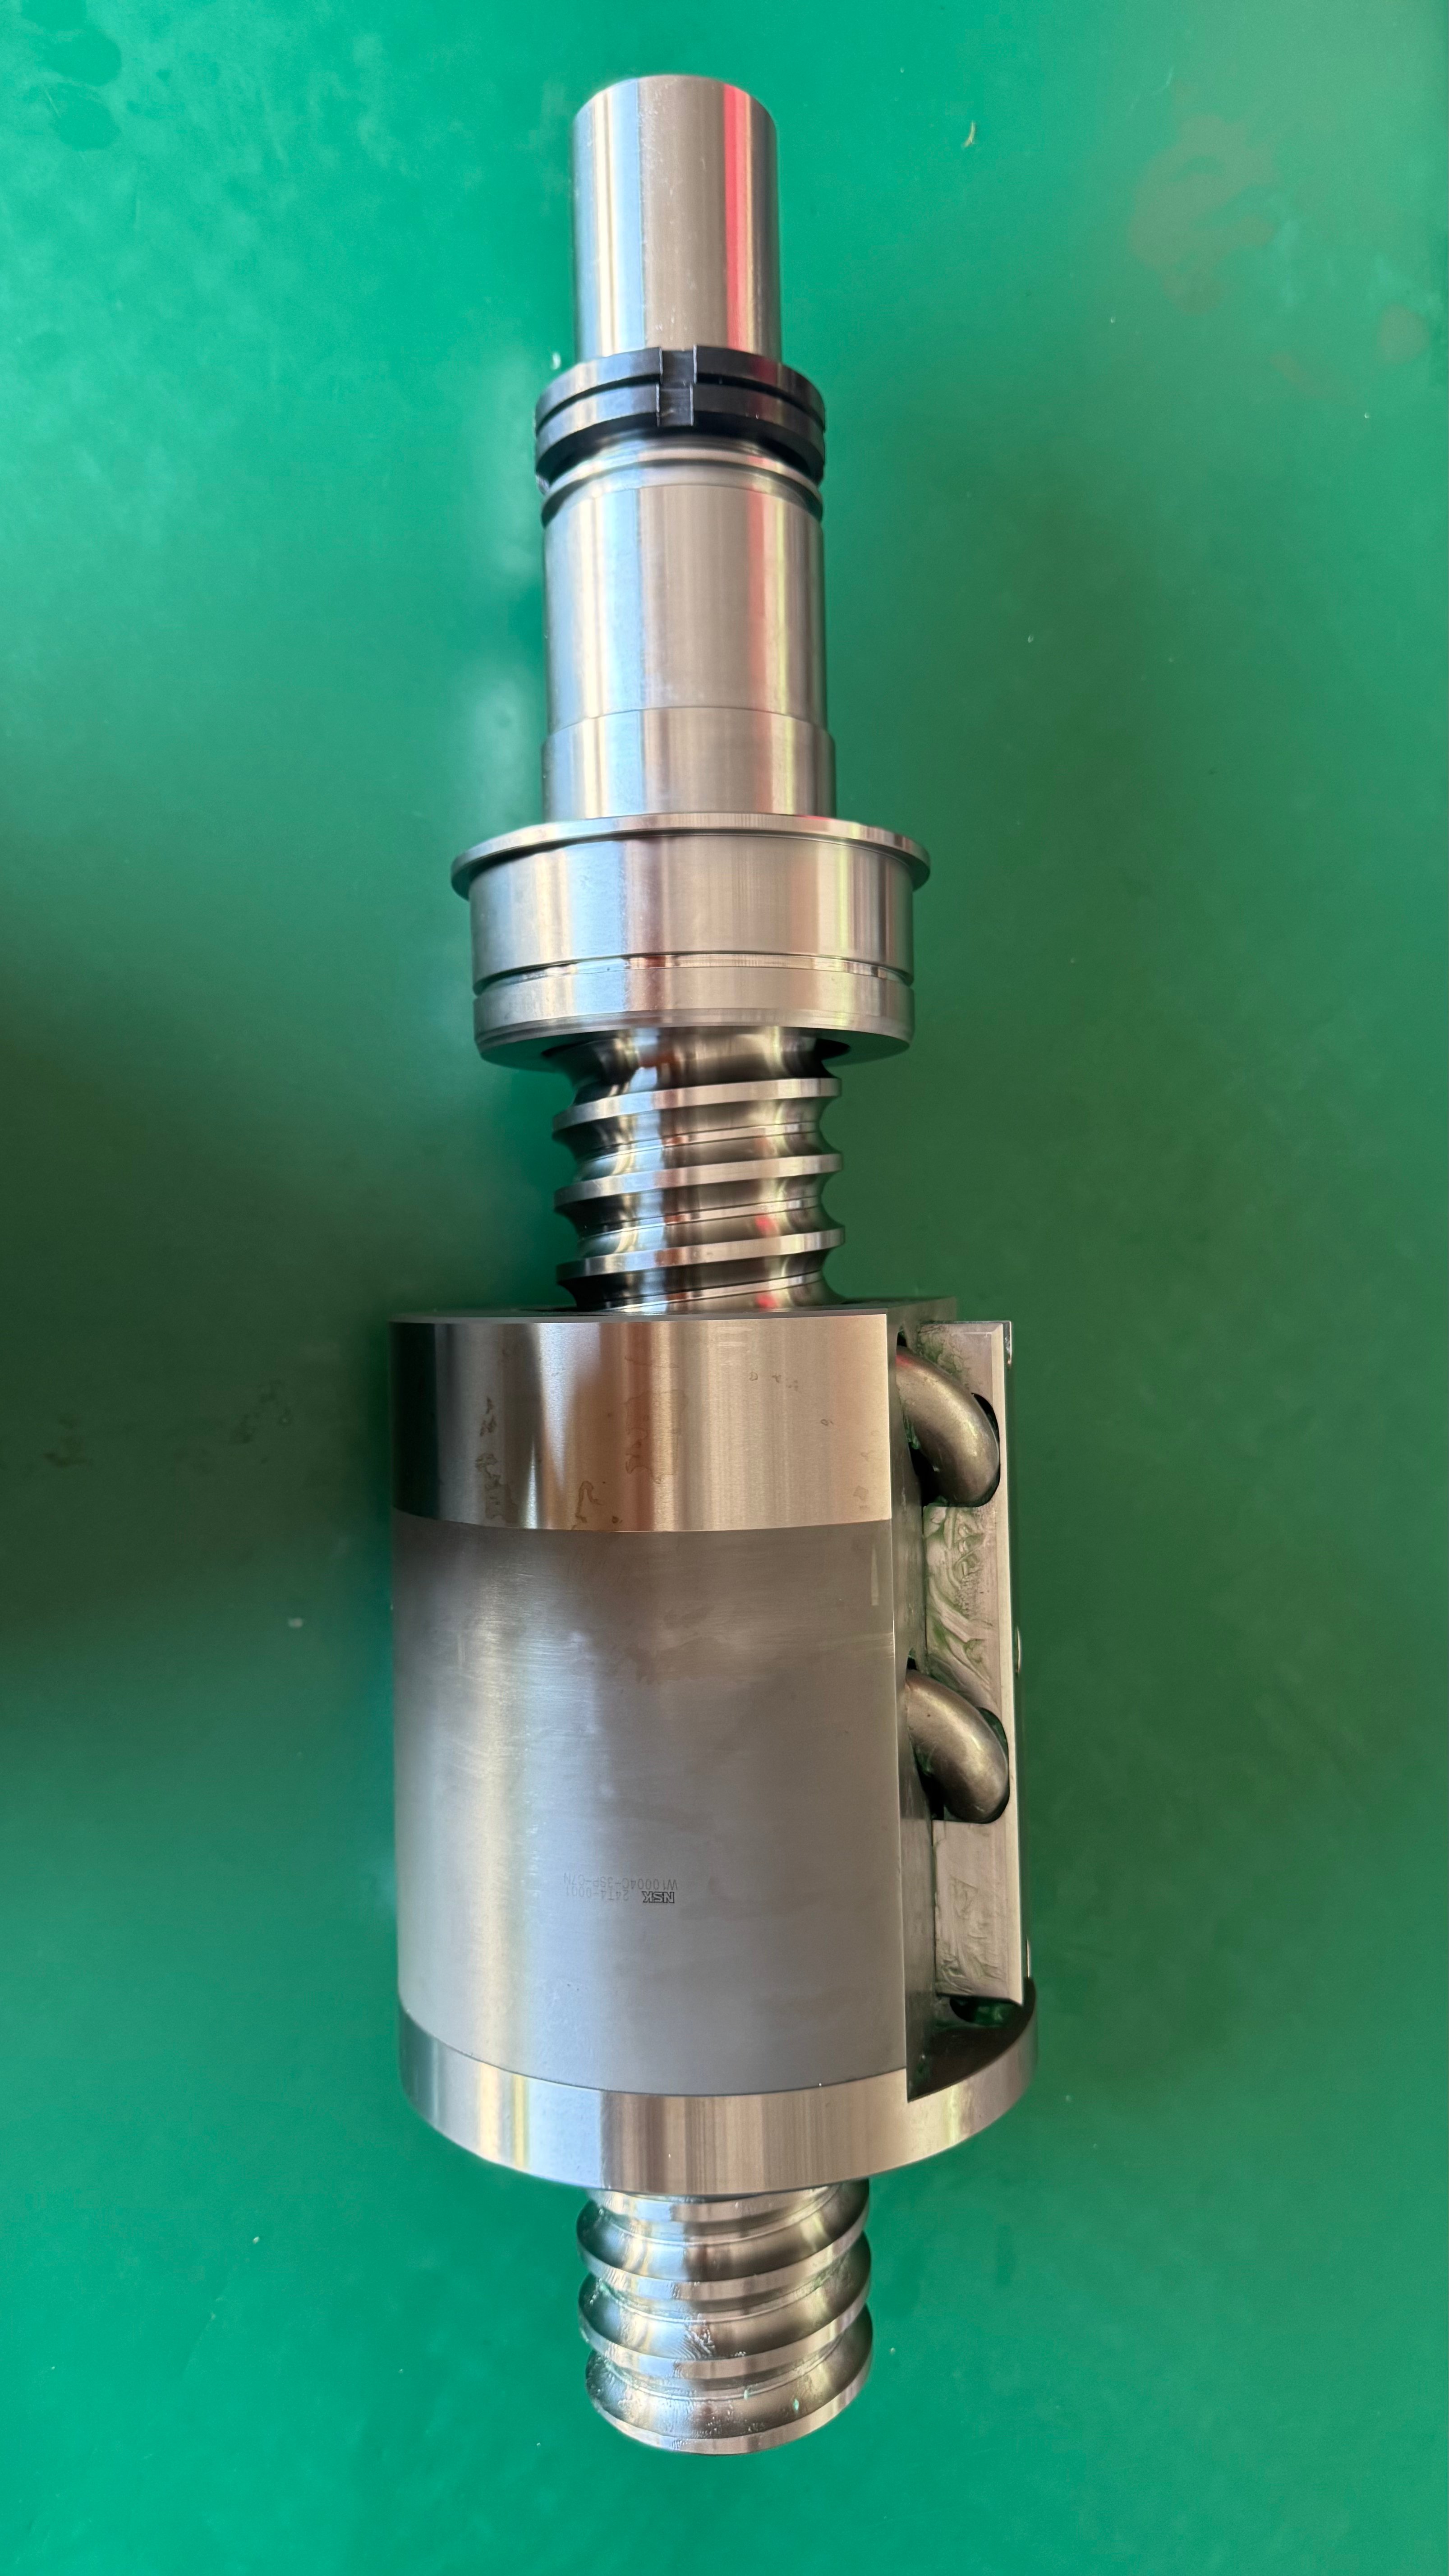
Standard kulestenger klarer ofte ikke å tilpasse seg injeksjonsmoldingsmaskiner med spesiell kapasitet, spesiell injeksjonshastighet eller tilpasset konstruksjon. Mange fabrikker står overfor ulike problemer etter tilpassing av ikke-standardiserte kulestenger, inkludert utilstrekkelig samsvarende driftsparametere...
Vis mer
De fleste kjøpere fokuserer kun på nøyaktighetsklasser (C3/C5), akseldiameter og steg når de velger kulestenger til injeksjonsmoldingsmaskiner. De ignorerer ofte overflatevarmebehandling og presisjonsslipeprosess. Dette forklarer hvorfor to kulestenger med...
Vis mer
Abonner på vårt nyhetsbrev for daglige nyheter og oppdateringer
Shanghai, China
YOSOmachinery
Copyright © Jingpeng Machinery&Equipment(Shanghai) Co.,Ltd All Rights Reserved
 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ