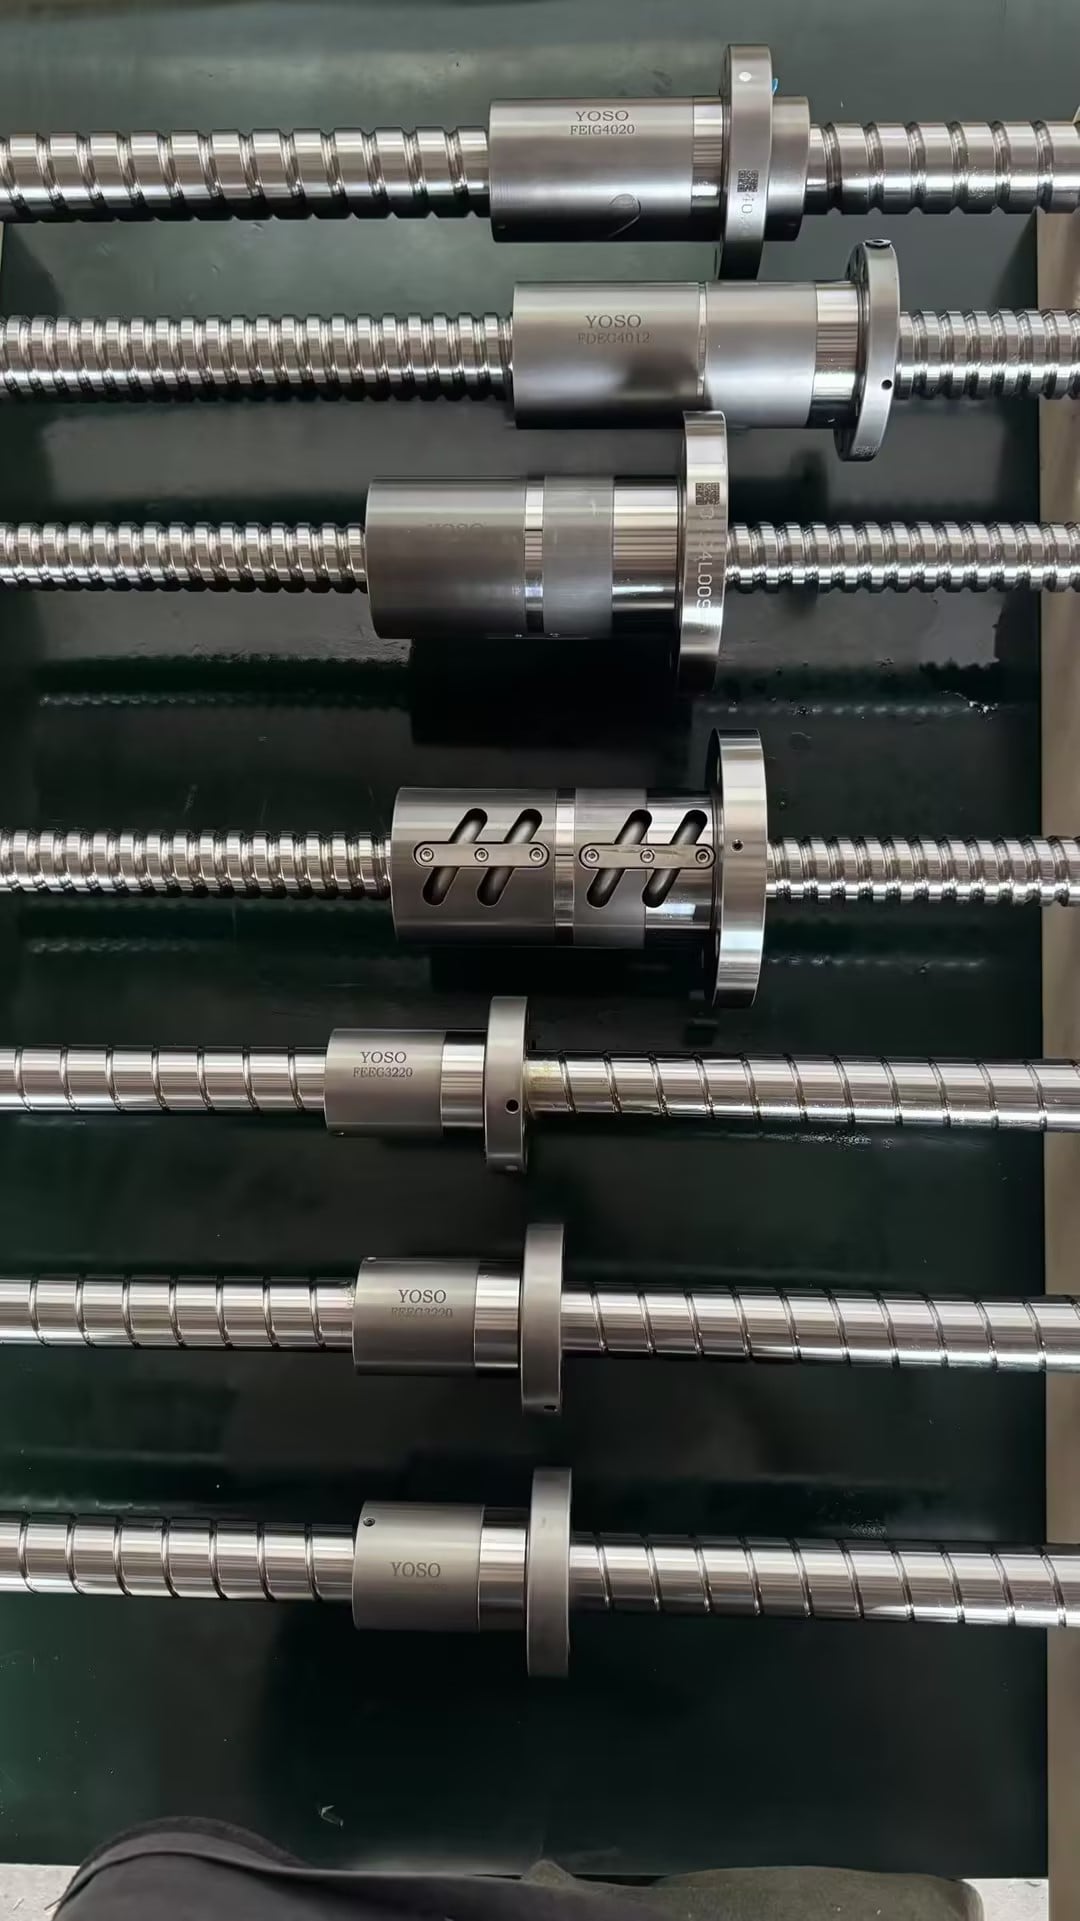
Problém: Přesné vstřikovací stroje, pětiosé CNC stroje a polovodičové stavy postupně vyvíjejí axiální vůli po milionech zpětných cyklů, což způsobuje kolísání hmotnosti vstřikované dávky, stopy nástroje po obrysu a nekvalitní mikrokomponenty. Mnoho tovární...
Zobrazit více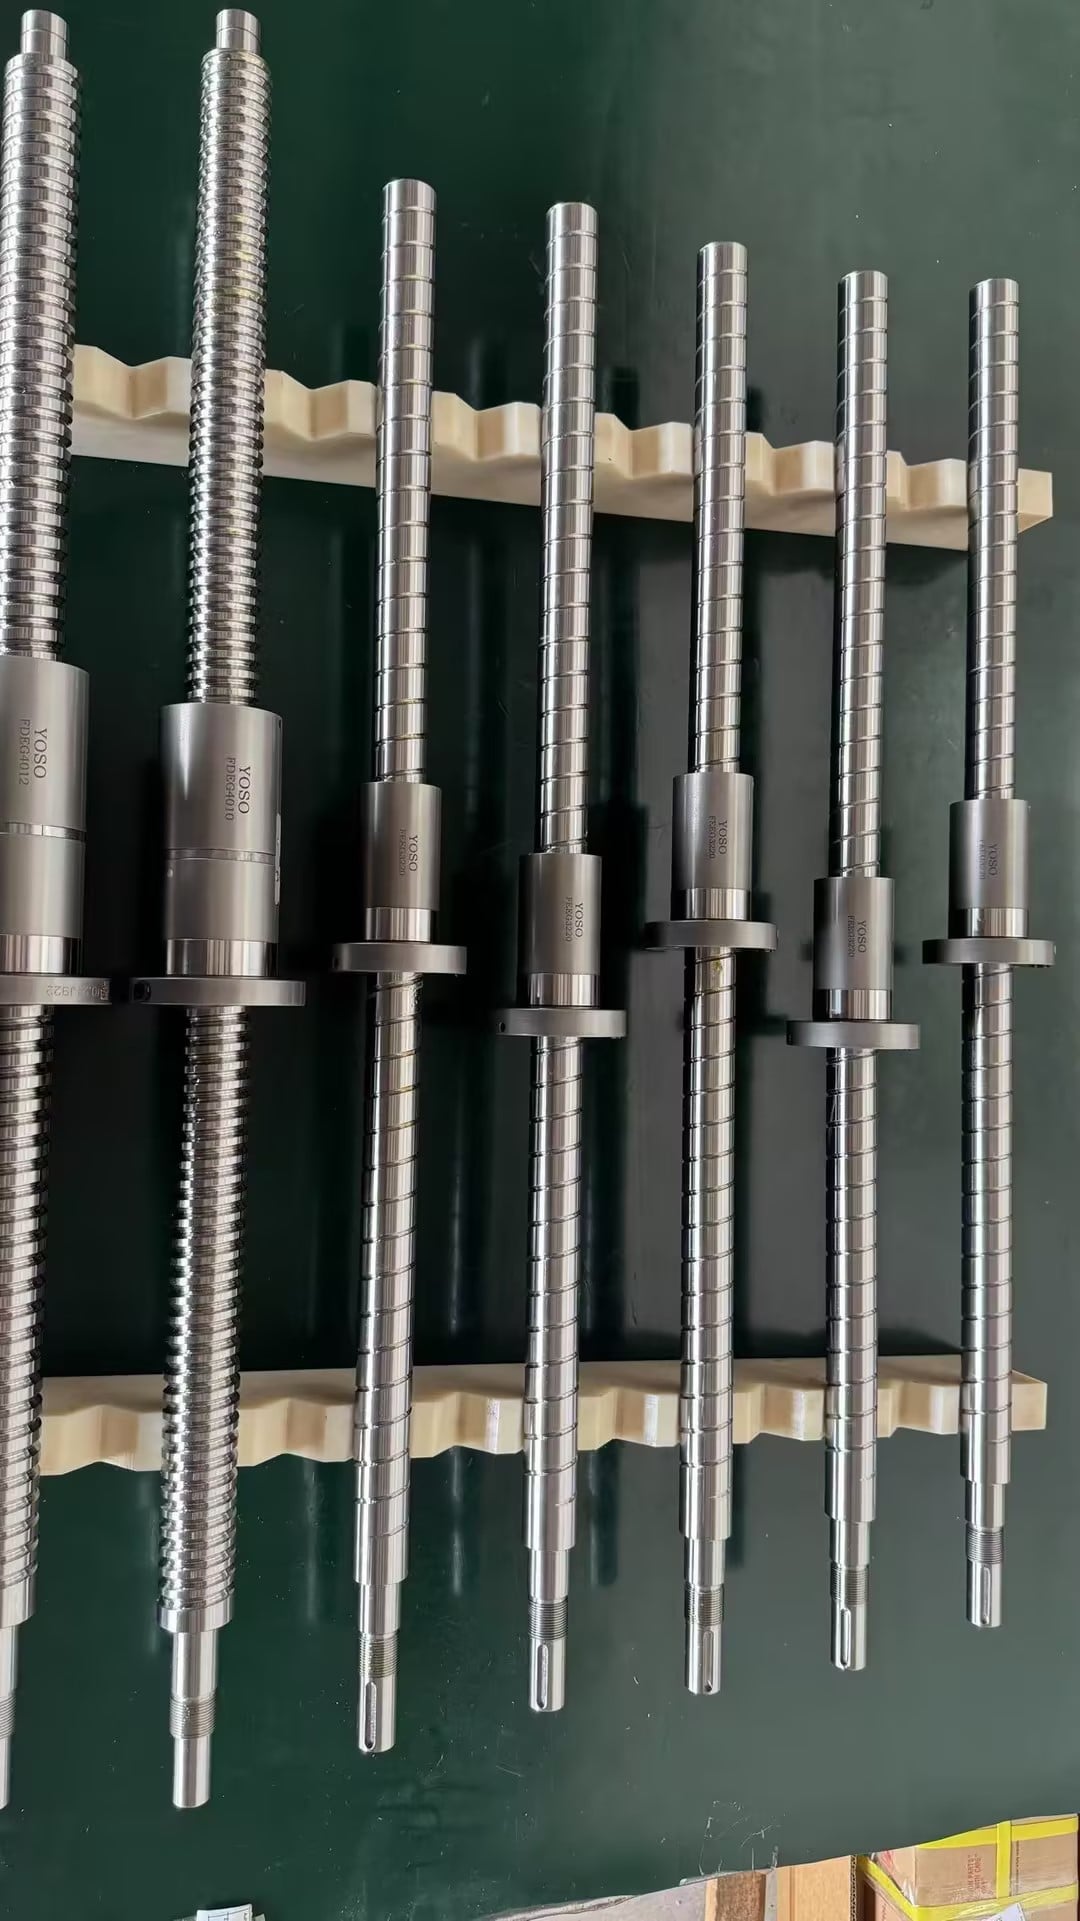
Vysokopřesný broušený kuličkový šroub je klíčovou lineární převodovou součástí, která určuje micronovou polohovací přesnost pro vysoce výkonné automatizační systémy, CNC obráběcí stroje, lékařské zcela elektrické vstřikovací formy a polovodičové zařízení. Na rozdíl od válcovaných...
Zobrazit více
Kuličkové šrouby jsou mechanickým základem všech elektrických vstřikovacích strojů. Přeměňují rotační pohyb motoru na lineární sílu, která uzavírá formy, vstřikuje plast a vyhazuje výrobky. Pokud selžou, výroba se zastaví – často neočekávaně...
Zobrazit více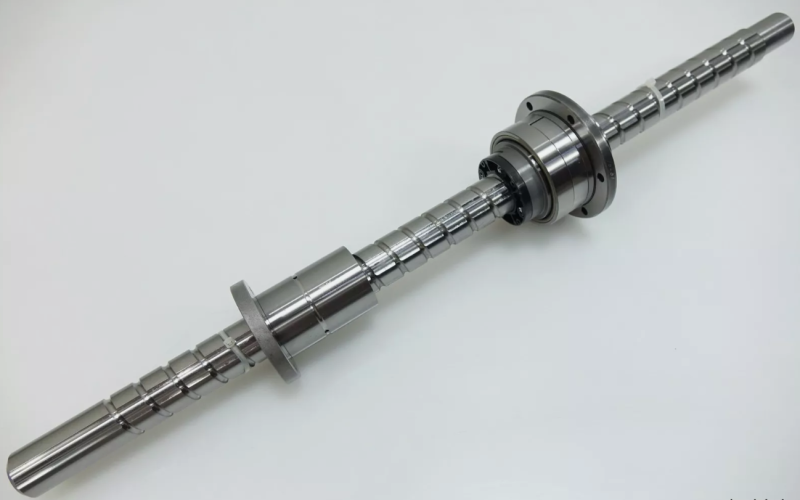
Při specifikaci kuličkových šroubů pro všechny elektrické vstřikovací stroje je jedním z nejdůležitějších rozhodnutí – a zároveň jedním z nejčastěji opomíjených – závit šroubu. Závit – tedy vzdálenost, o kterou se matice posune při jedné plné otáčce šroubu...
Zobrazit více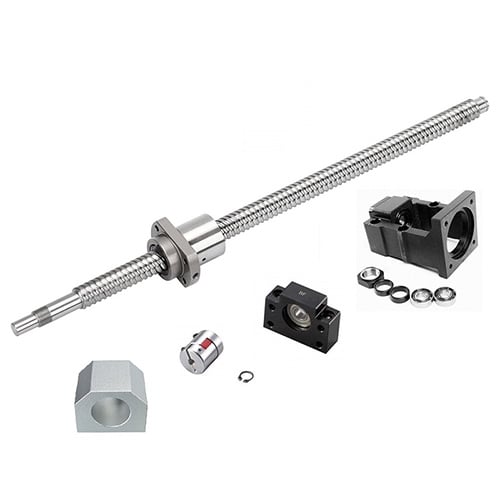
Když inženýři specifikují kuličkové šrouby pro zcela elektrické stroje pro vstřikování, většina pozornosti se zaměřuje na průměr šroubu, závit a typ matice. Konfigurace ložisek na koncích šroubu je však stejně důležitá – určuje axiální tuhost...
Zobrazit více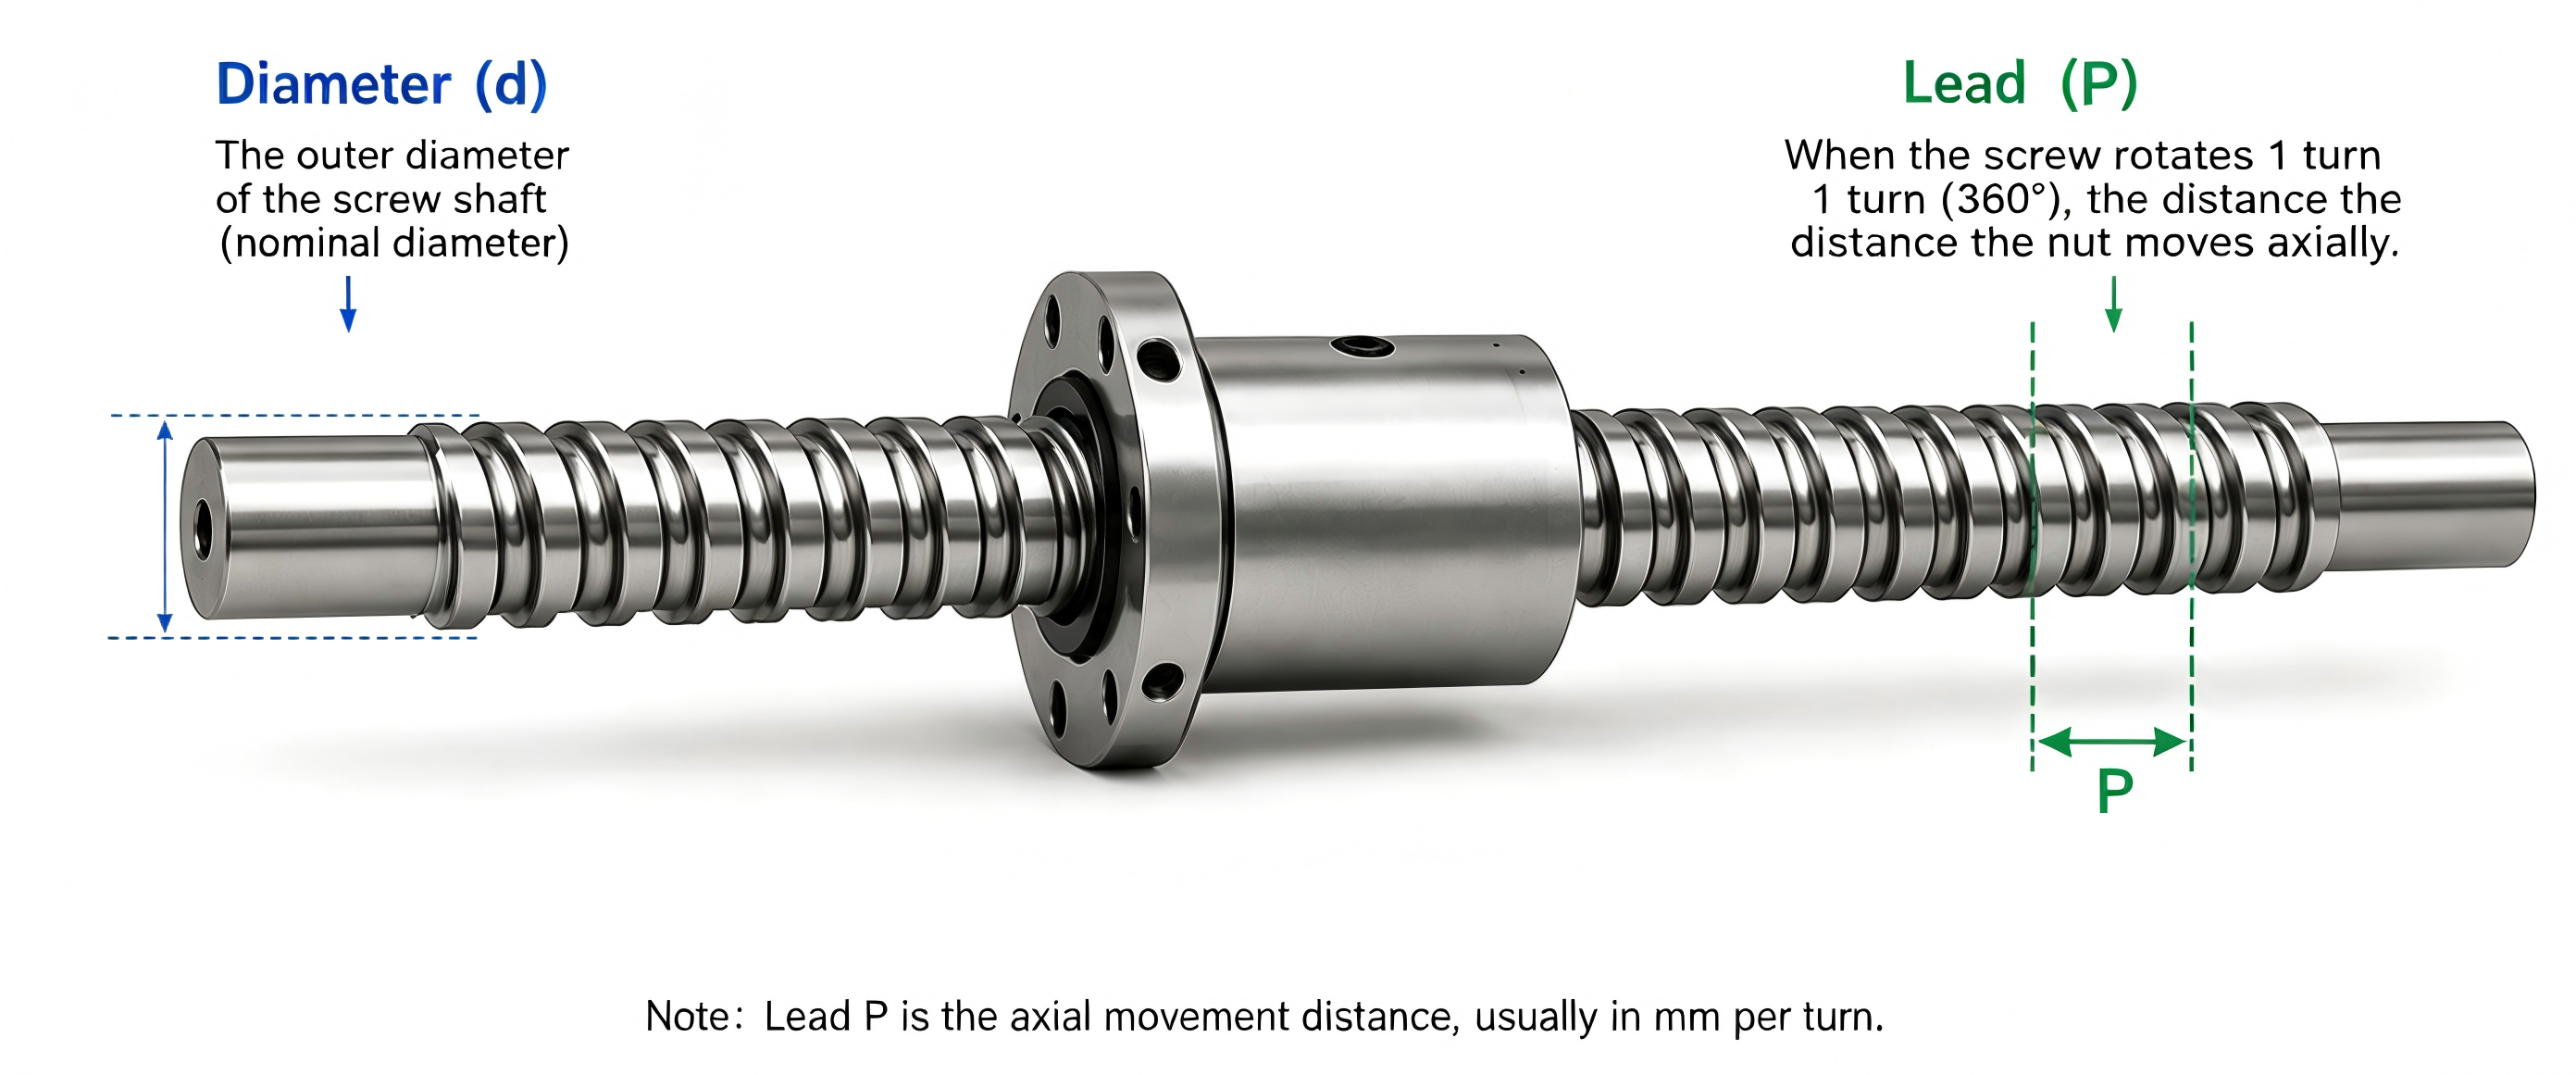
Závora – axiální vůle mezi kuličkovým šroubem a maticí – je jednou z nejčastějších příčin ztráty přesnosti u zcela elektrických strojů pro vstřikování. Při změně směru otáčení šroubu se tato malá mezera přímo promítá do ztráty pohybu...
Zobrazit více
Tento průvodce vysvětluje, jaké skutečné účinky má předpínání, standardní třídy předpínání používané hlavními výrobci, jako jsou HIWIN, THK a TBI, a jak správně vybrat úroveň předpínání pro každou osu vstřikovacího stroje. Co je předpínání kuličkového šroubu...
Zobrazit více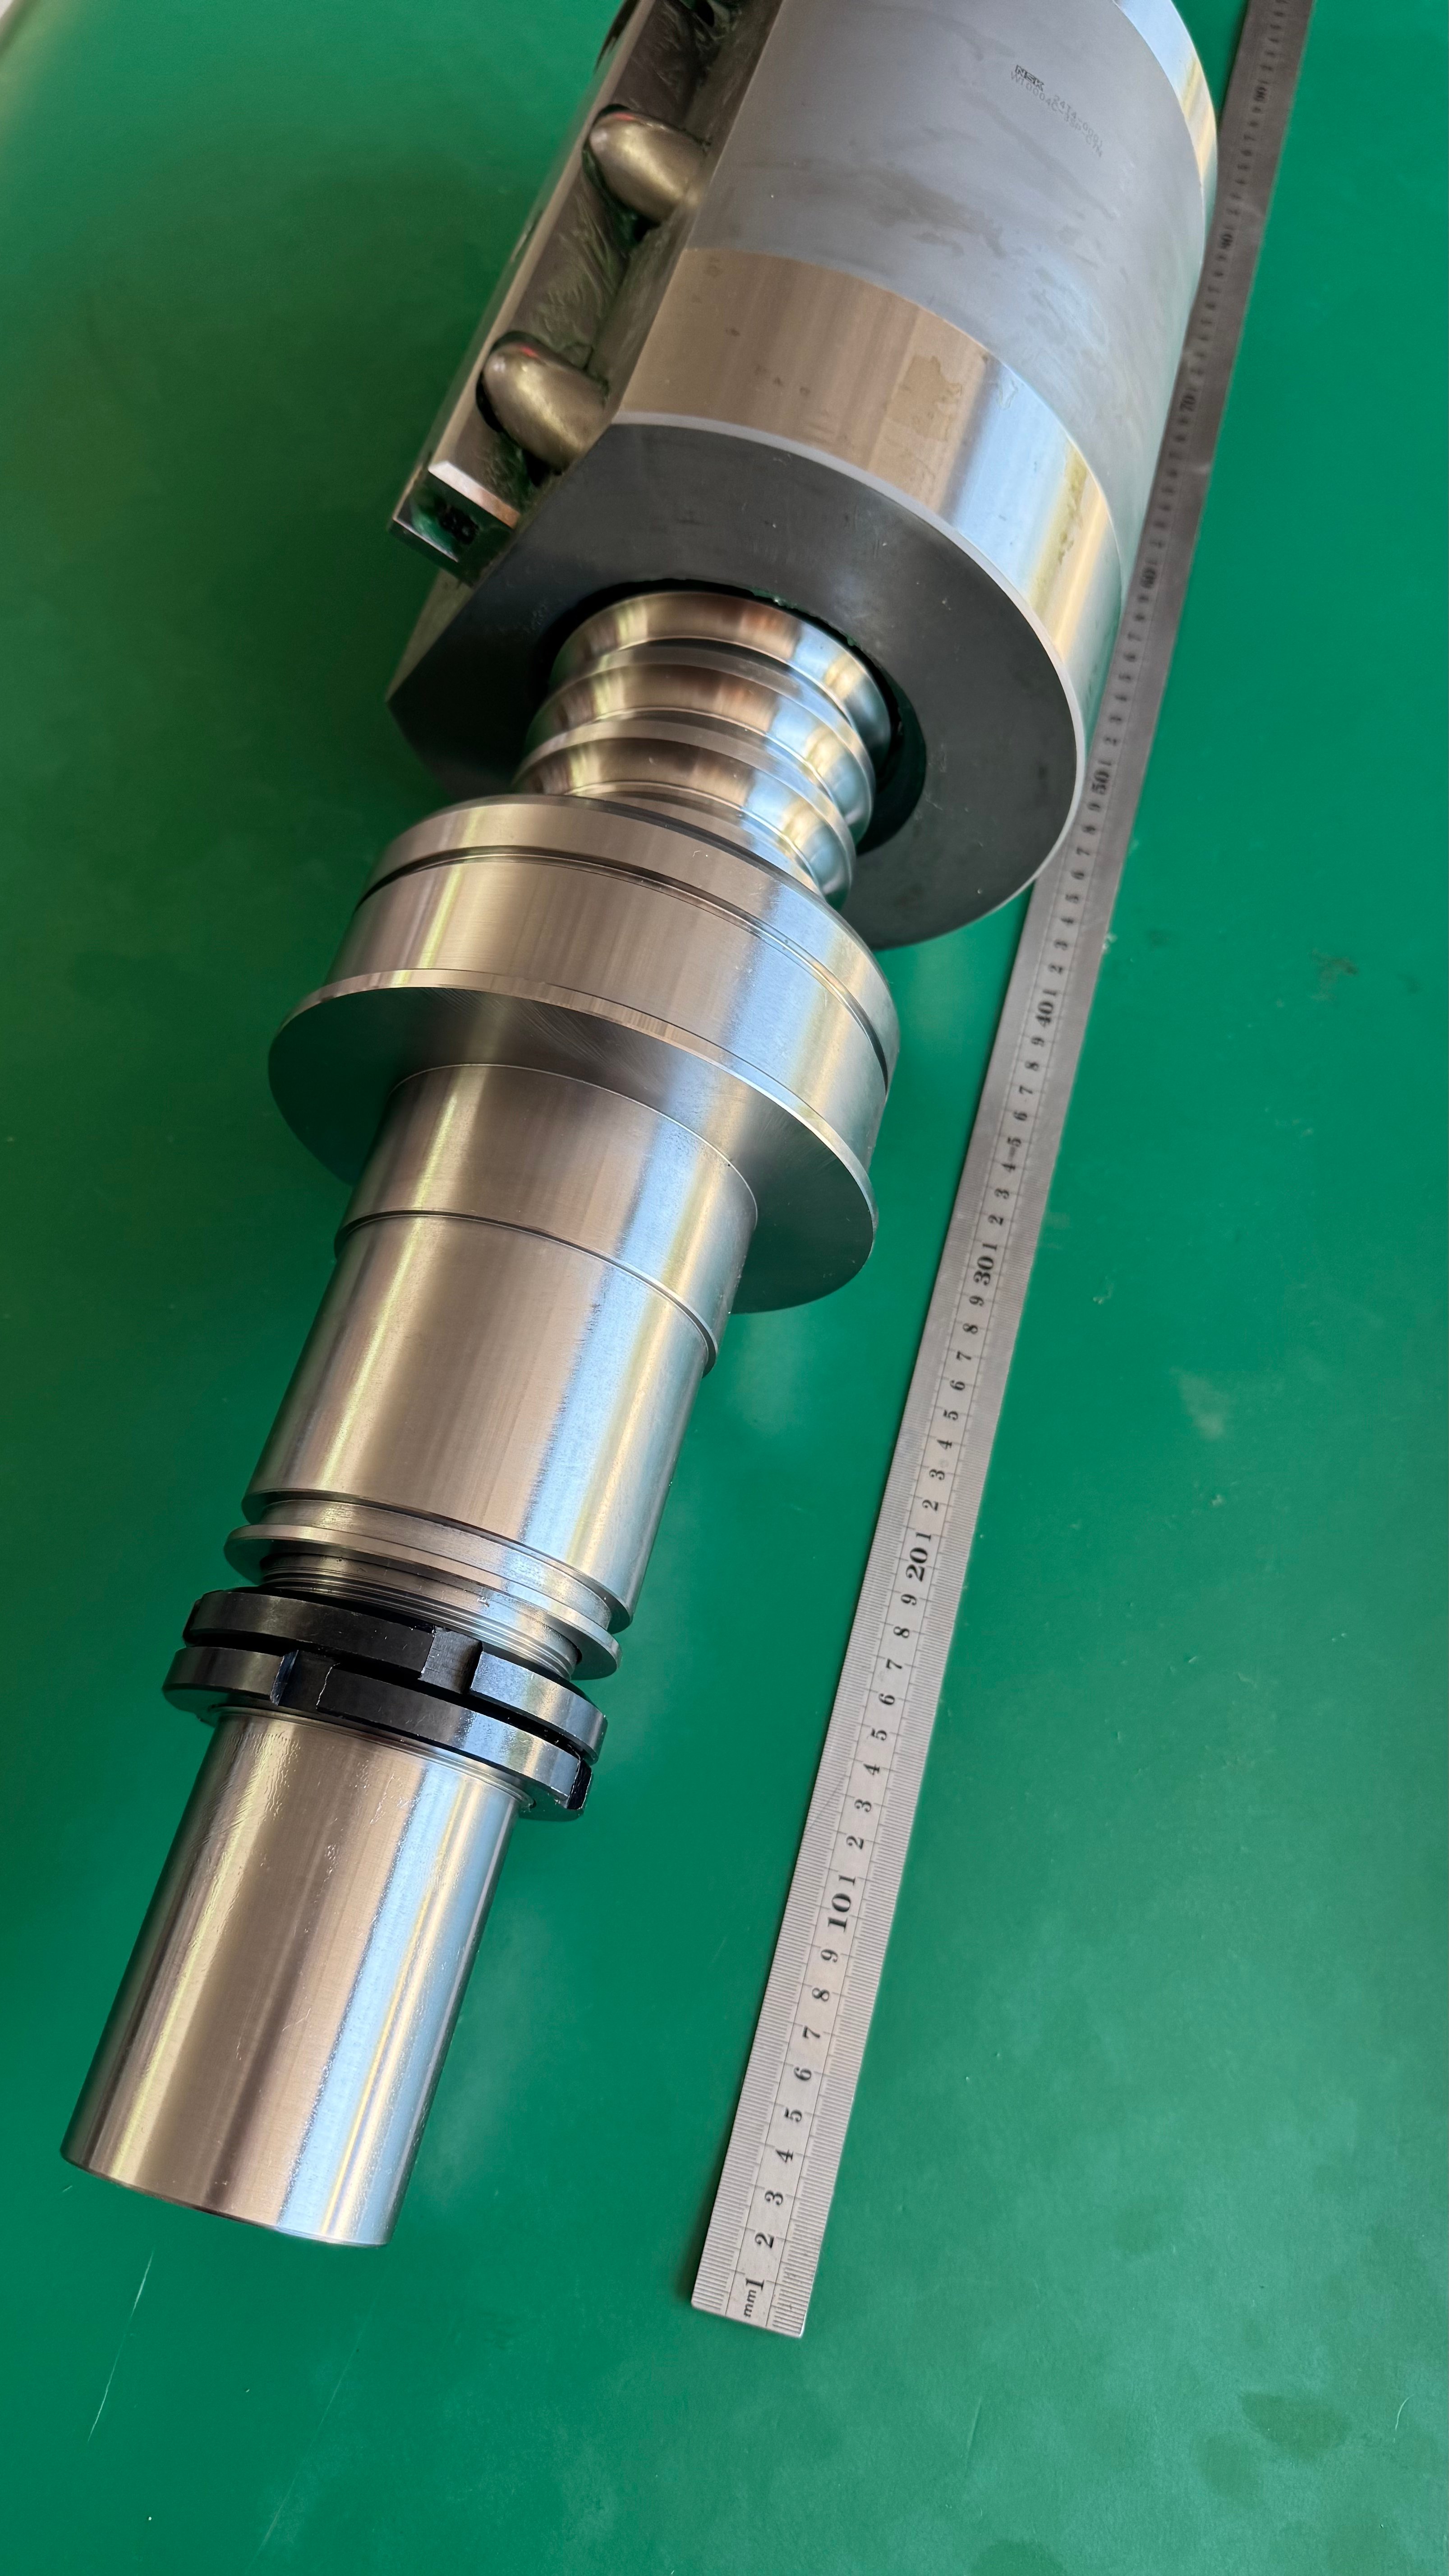
U zcela elektrických vstřikovacích strojů závisí rozměrová stálost výrazně na přesnosti polohování uzavírací, vstřikovací a vyhazovací osy. Jedním skrytým faktorem, který však přesnost narušuje každou směnu, je tepelné roztažení kuličkových šroubů. Vzhledem k rotaci šroubů...
Zobrazit více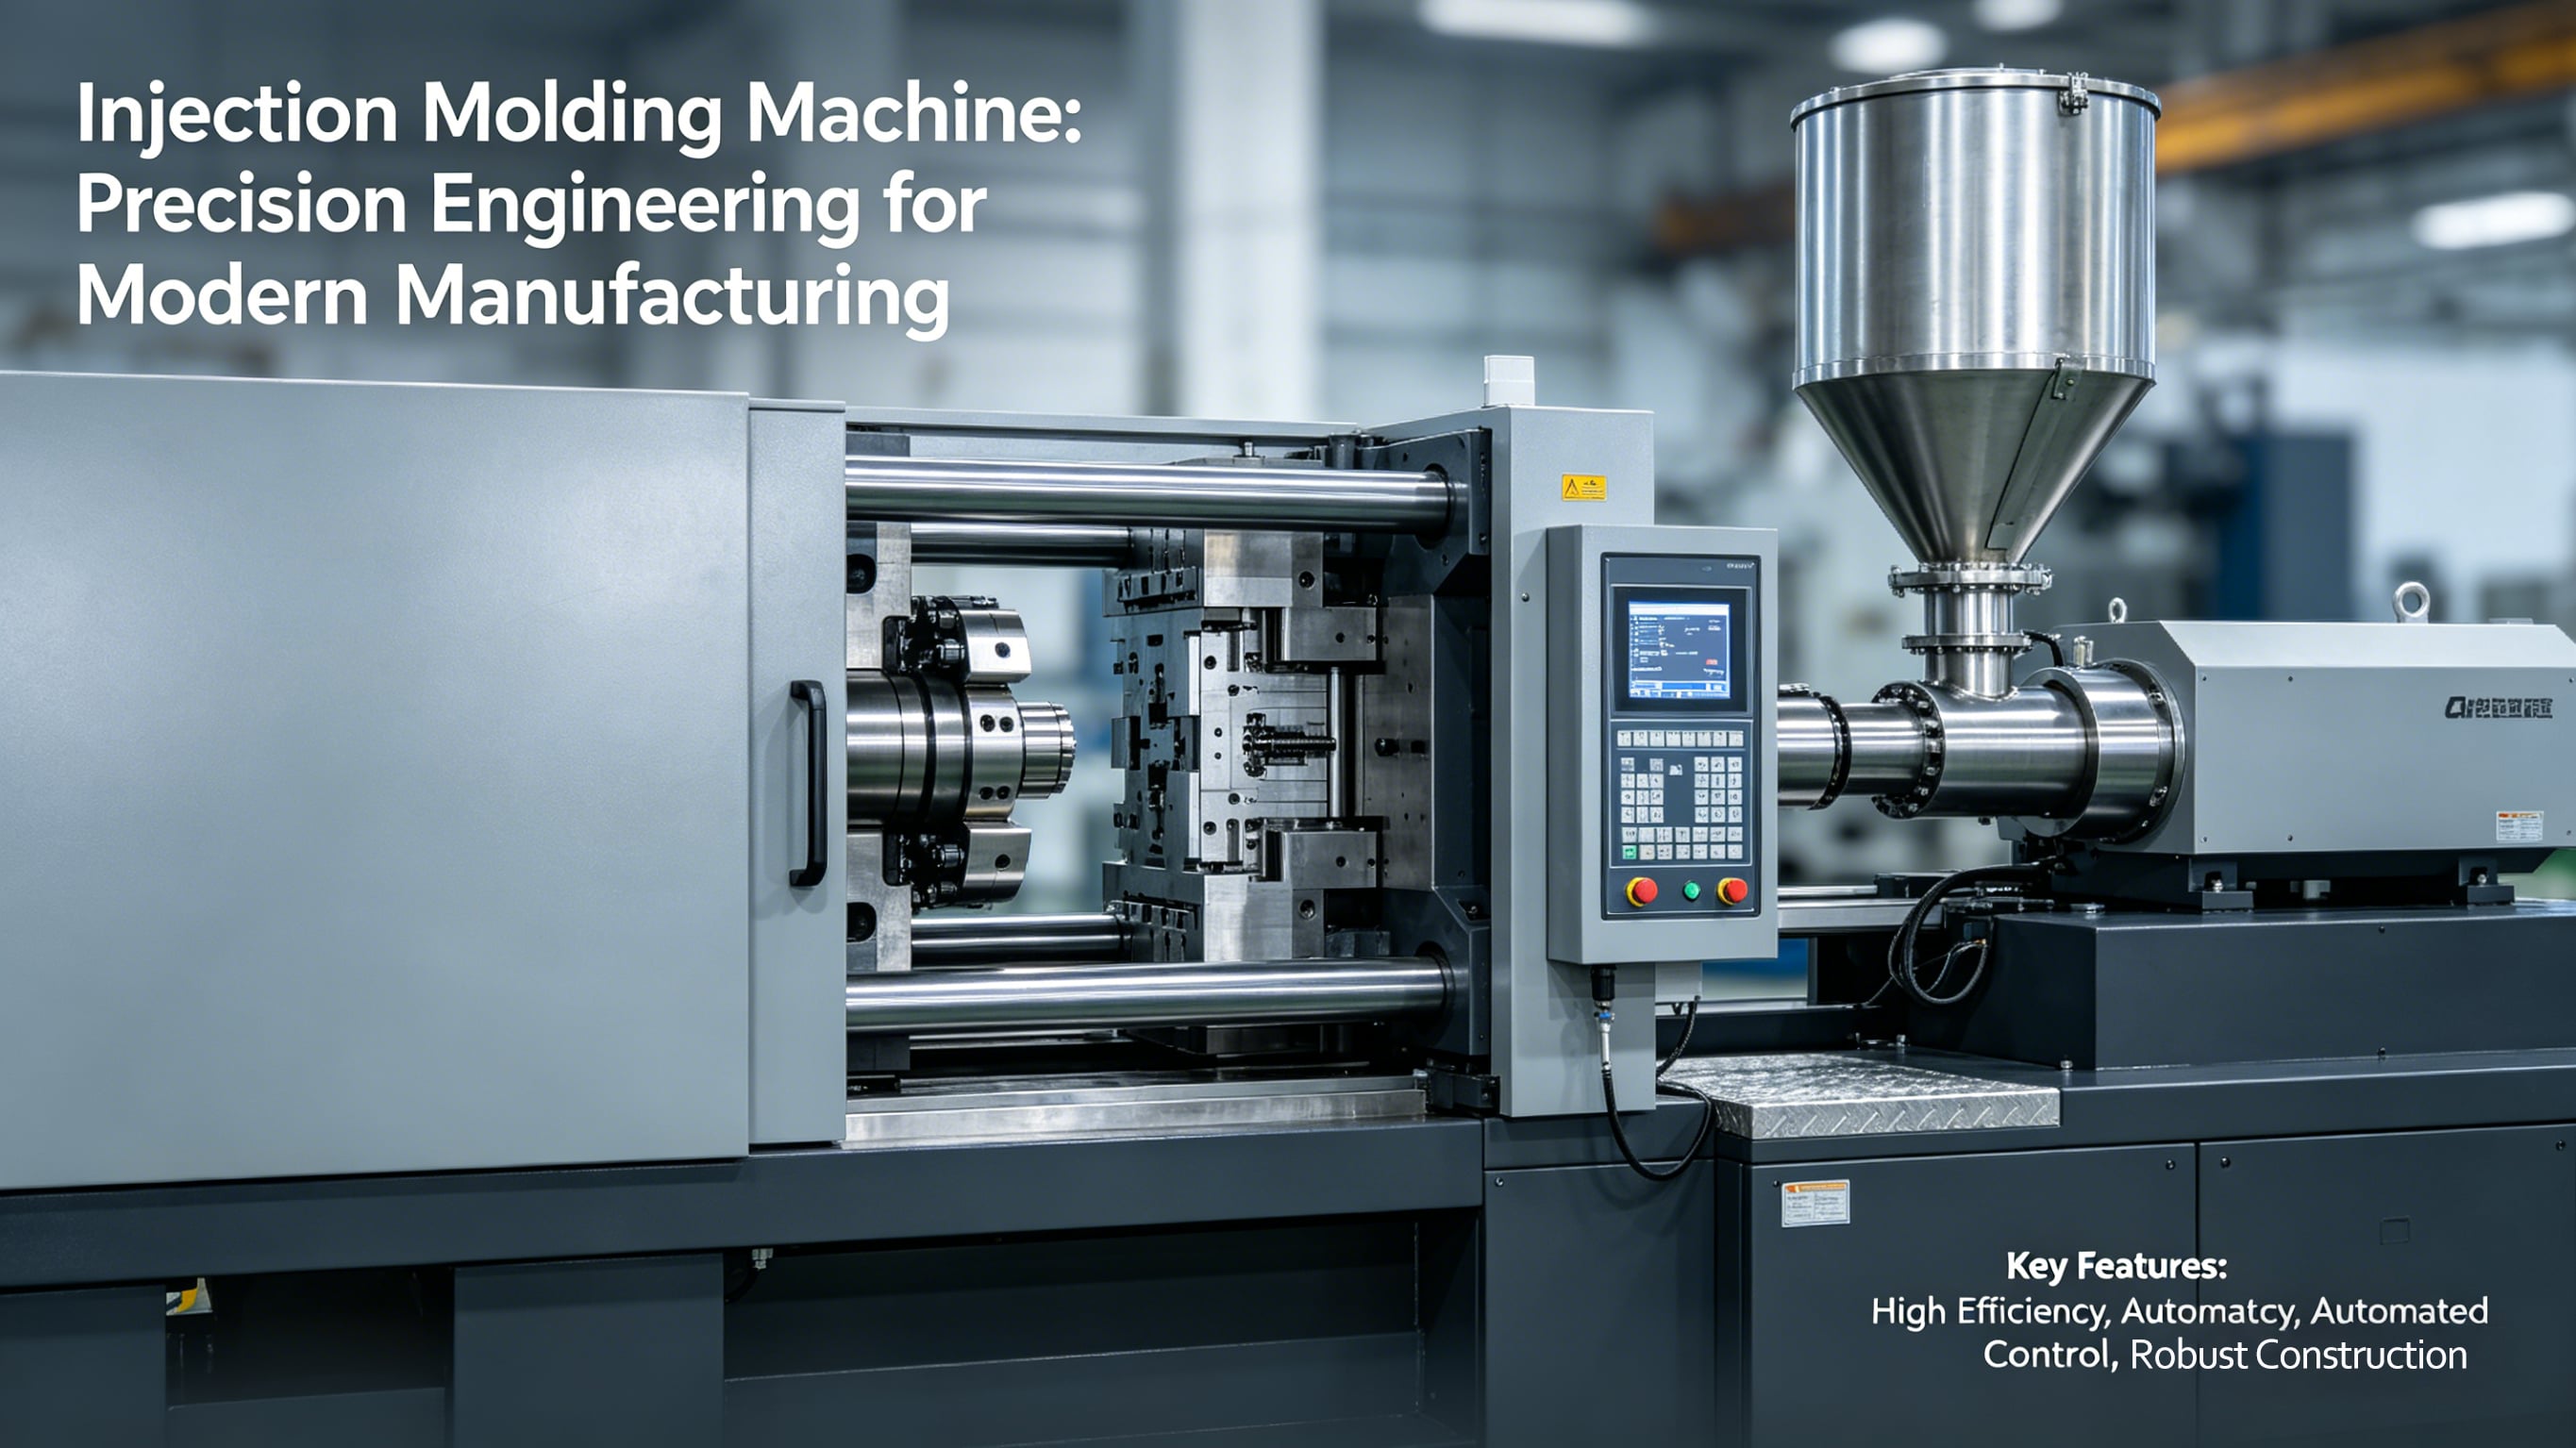
Mnoho servisních týmů ve výrobních závodech mazá kuličkové šrouby pouze tehdy, když se objeví neobvyklý hluk. Tato pasivní metoda údržby je hlavní příčinou ztráty přesnosti a zkrácení životnosti. Na rozdíl od běžných automatizačních zařízení vstřikovací formovací stroje...
Zobrazit více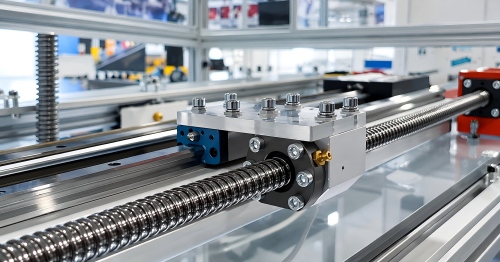
Většina kupujících vstřikovacích formovacích strojů se při výběru kuličkových šroubů zaměřuje pouze na přesnostní třídy (C3/C5/C7) a vnější rozměry. Přesto více než 70 % předčasných poruch, nízkých výtěžků a nestabilní přesnosti je způsobeno nevhodným výběrem a nesprávným přizpůsobením...
Zobrazit více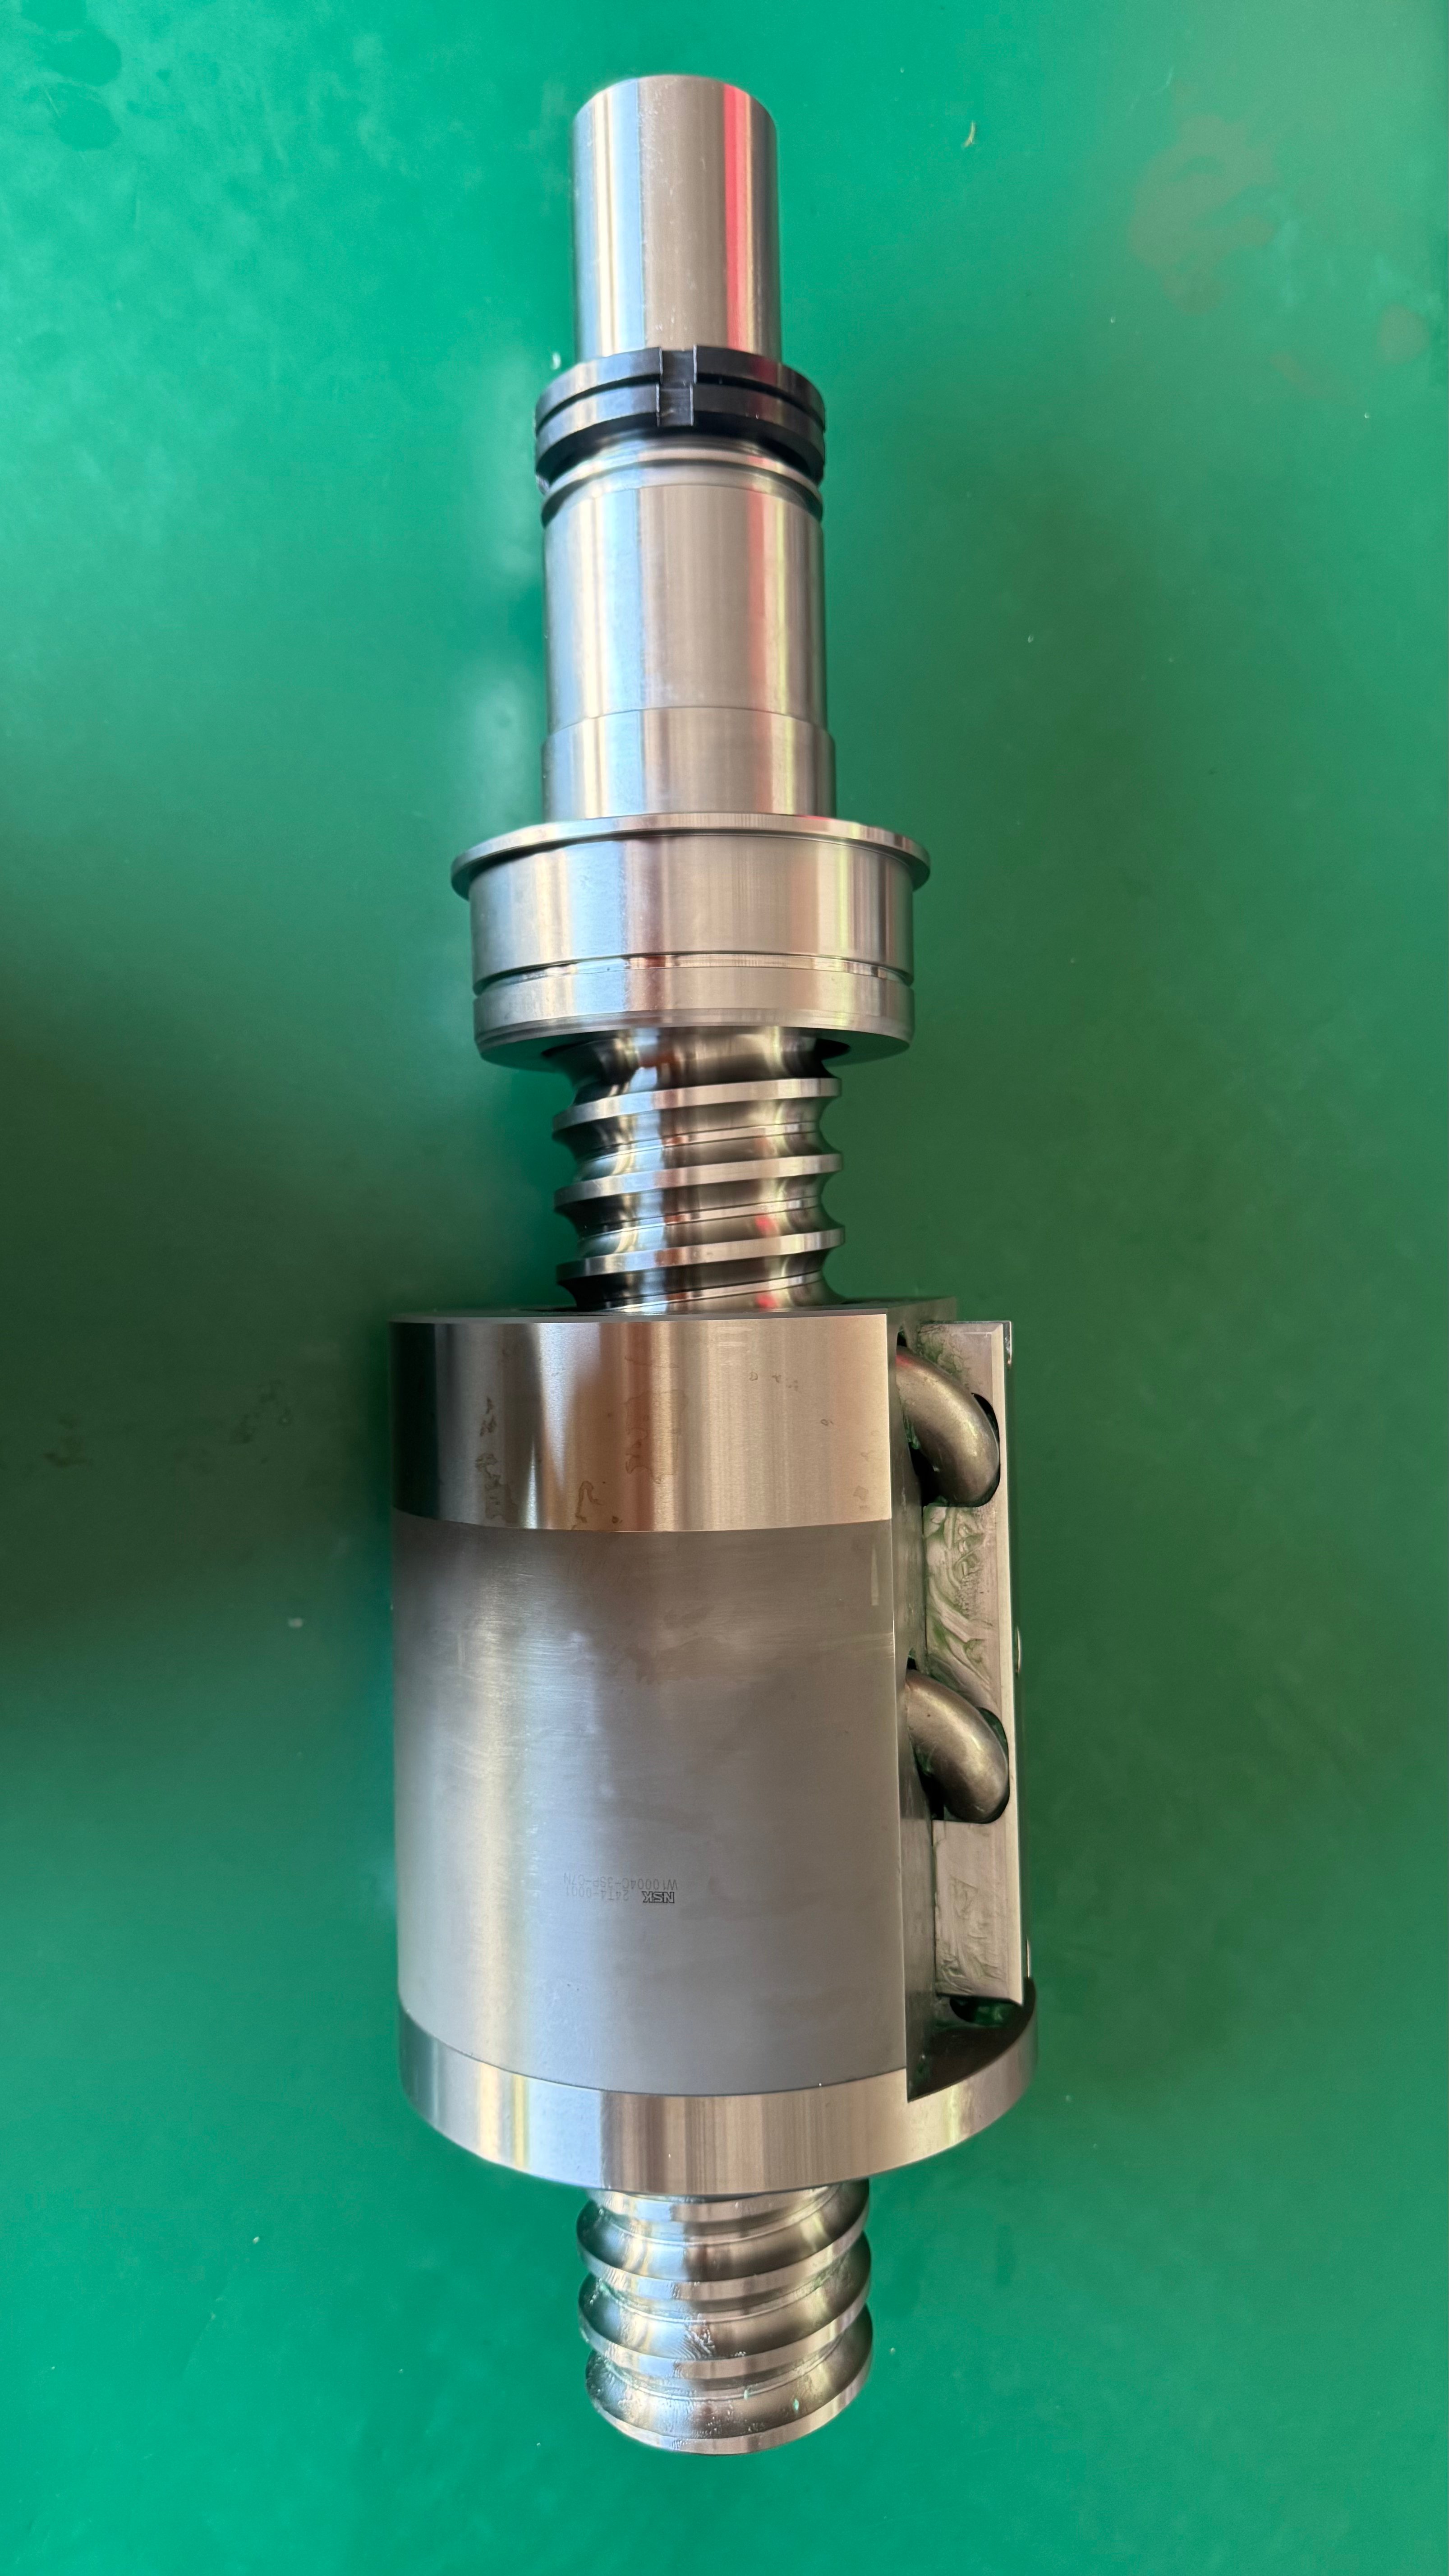
Standardní kuličkové šrouby často neodpovídají speciálním vstřikovacím formám s neobvyklou nosností, neobvyklou rychlostí vstřikování a přizpůsobenou konstrukcí. Mnoho továren poté, co si objedná netypické šrouby, narazí na různé problémy, včetně nesouladu provozních parametrů...
Zobrazit více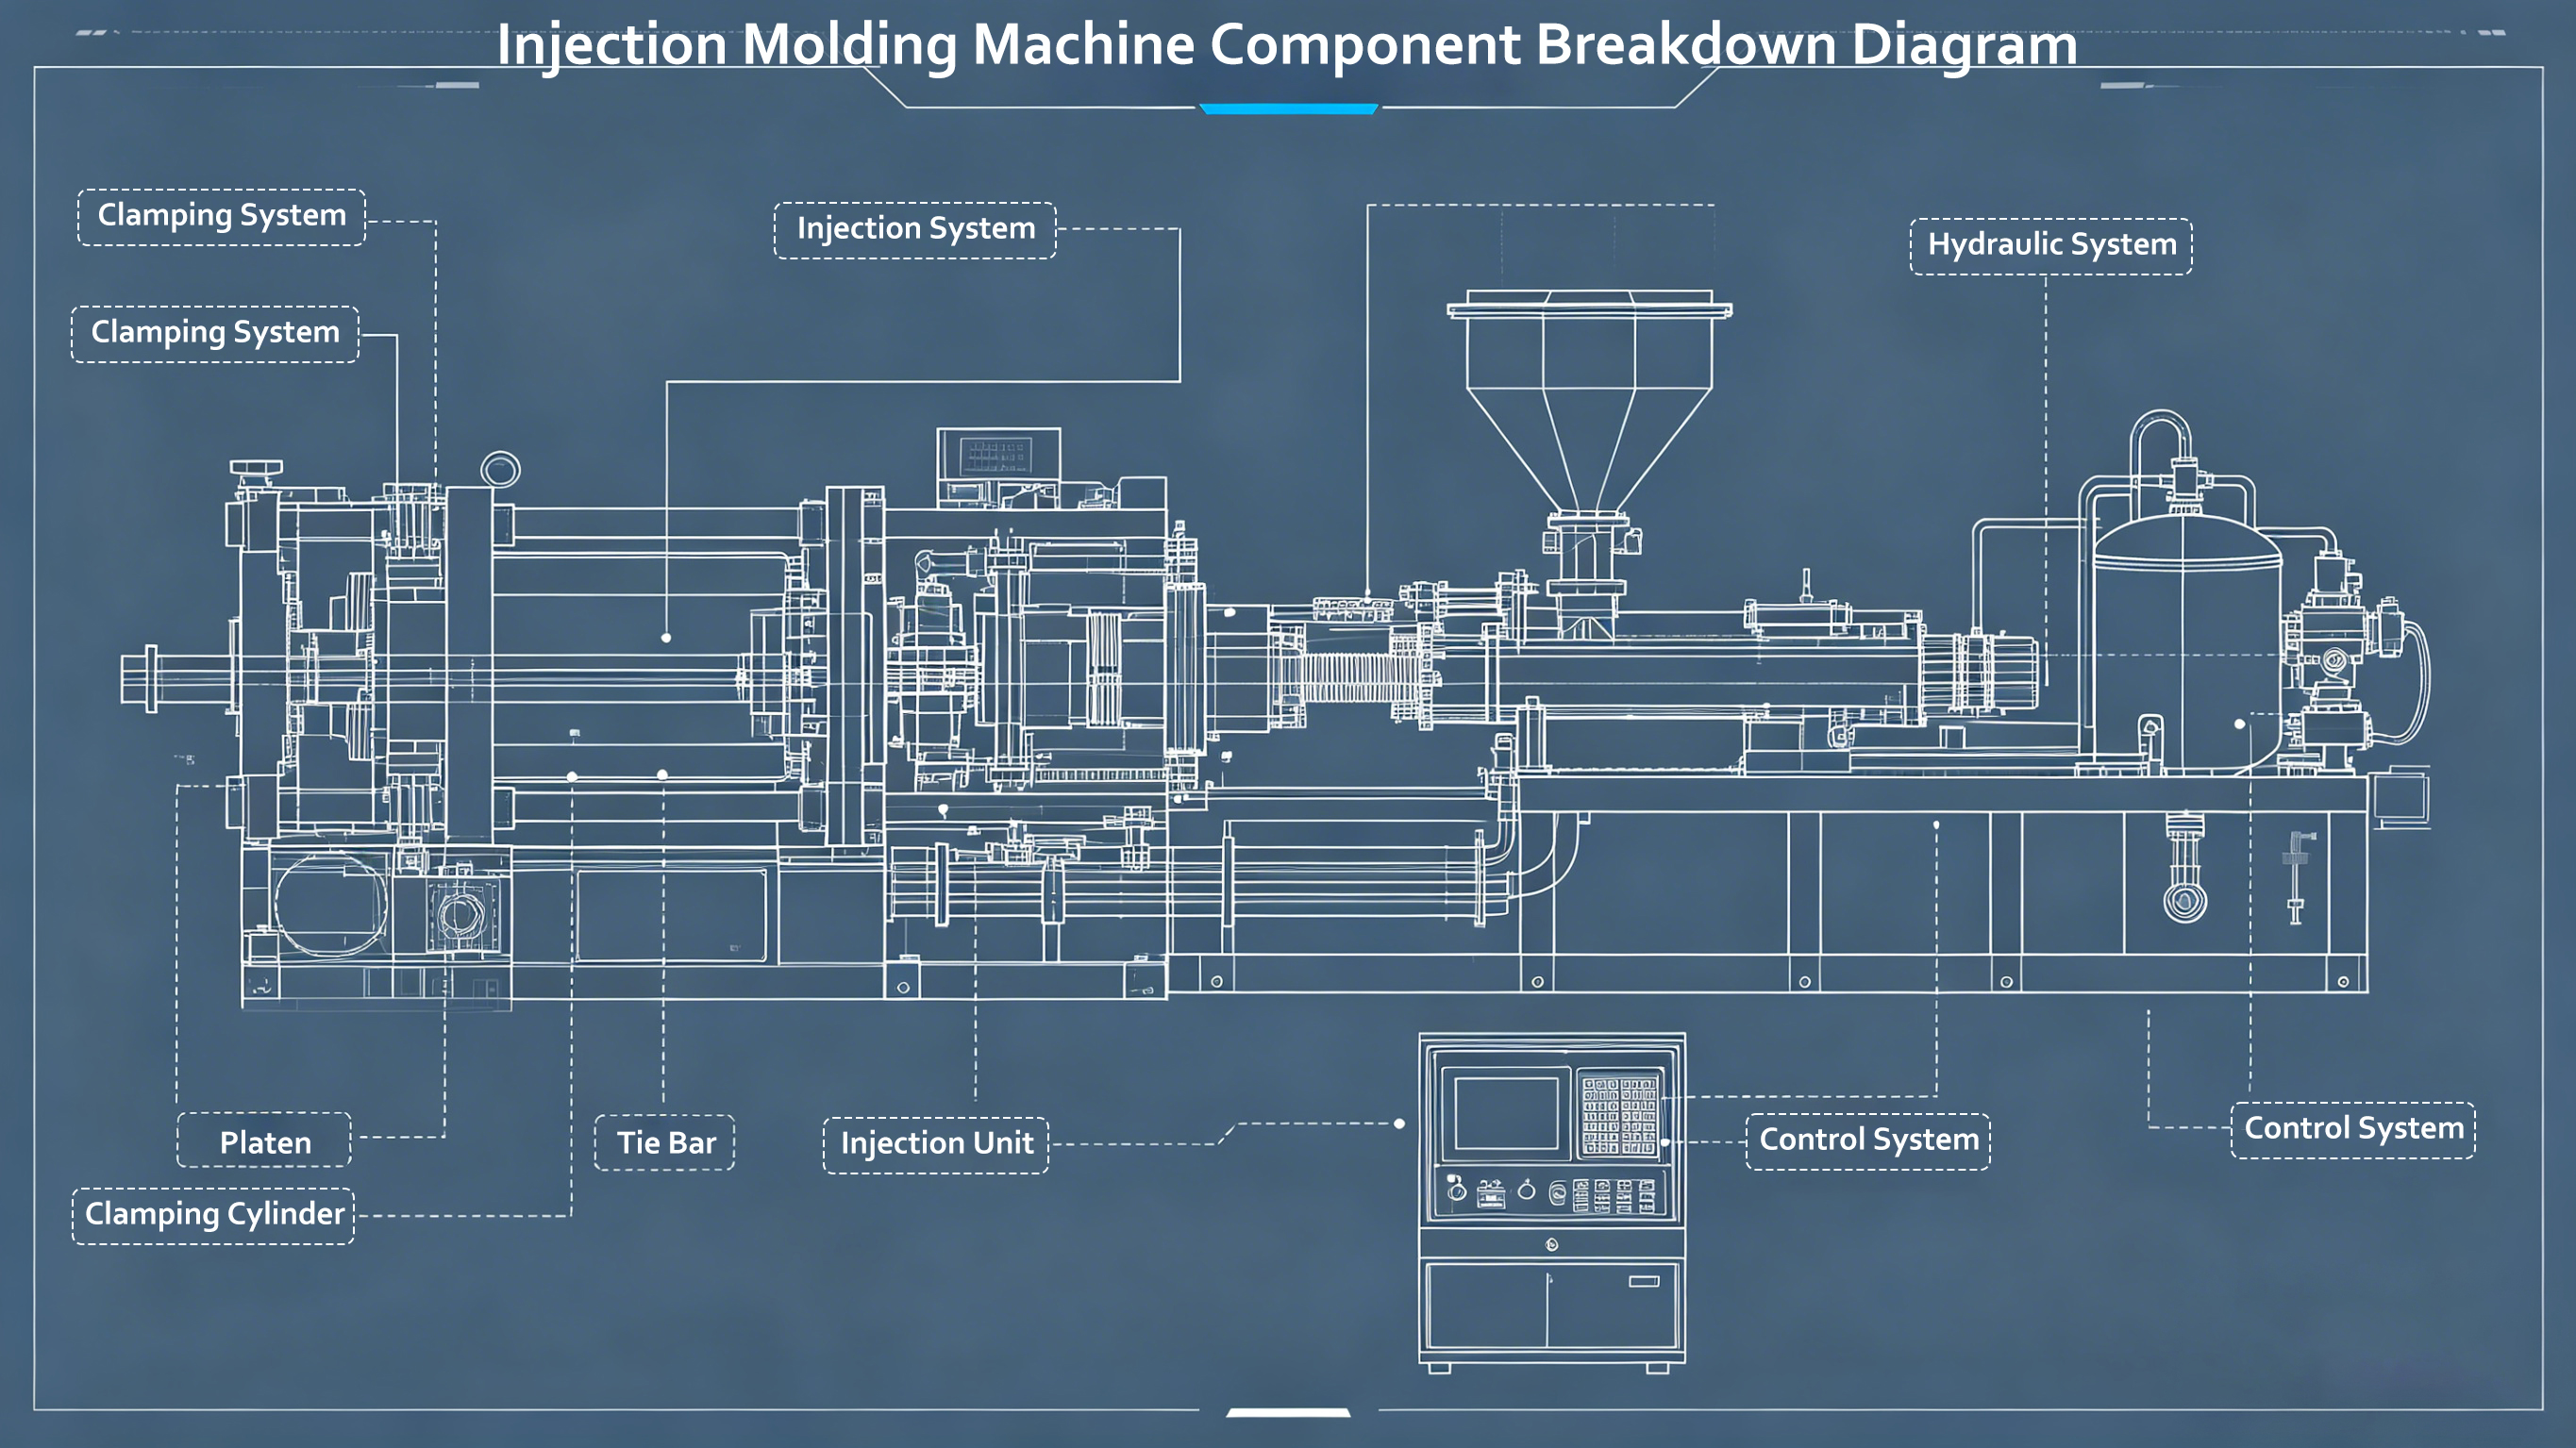
Většina zakoupených se zaměřuje pouze na třídy přesnosti (C3/C5), průměr hřídele a vedení při výběru kuličkových šroubů pro vstřikovací formy. Často ignorují tepelné povrchové úpravy a technologii přesného broušení. Právě to vysvětluje, proč dva kuličkové šrouby se...
Zobrazit více
Přihlaste se k odběru našeho newsletteru pro každodenní novinky a aktualizace
Shanghai, China
YOSOmachinery
Copyright © Jingpeng Machinery&Equipment(Shanghai) Co.,Ltd All Rights Reserved
 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ