 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


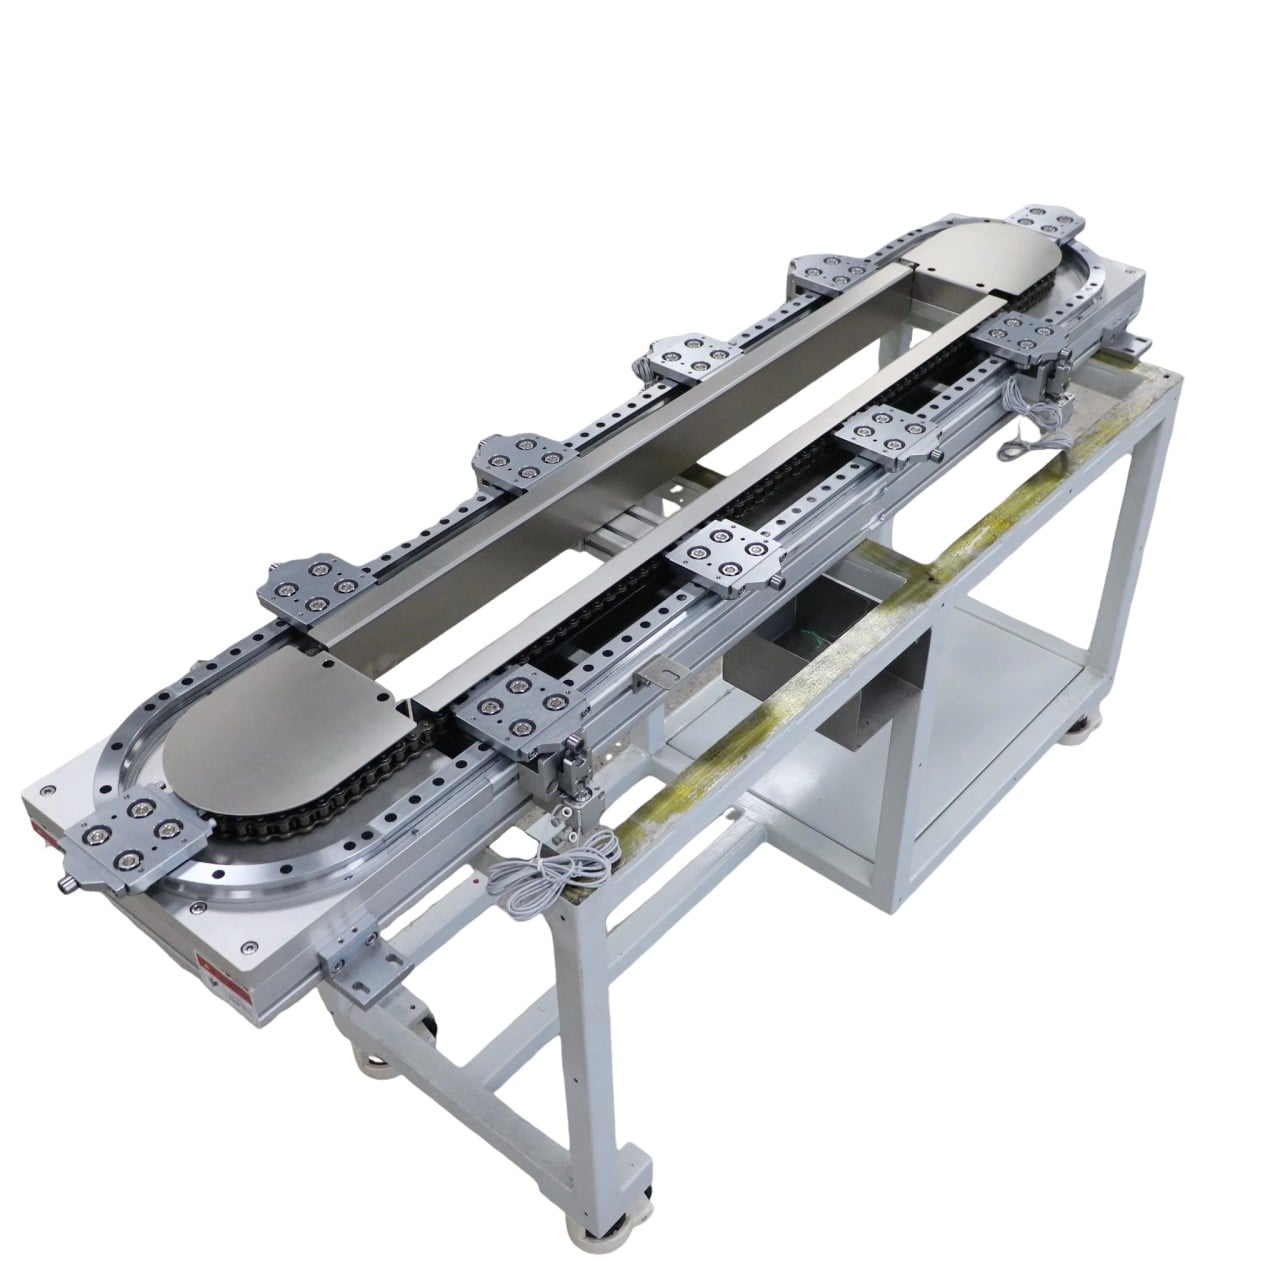
Thời gian ngừng hoạt động ngoài kế hoạch là yếu tố gây tốn kém lớn nhất đối với các dây chuyền sản xuất công nghiệp liên tục. Dù các cảnh báo điều khiển thường thu hút nhiều sự chú ý nhất, nhiều lần dừng dây chuyền lặp đi lặp lại lại bắt nguồn từ sự suy giảm dần của thanh trượt tuyến tính và trục vít bi. Sự cố phát triển chậm qua hàng ngàn chu kỳ vận hành, cho đến khi sai lệch vị trí, rung động hoặc kẹt đột ngột khiến toàn bộ dây chuyền phải dừng lại. Bài viết này trình bày năm dạng sự cố phổ biến nhất cùng các quy tắc kiểm tra cụ thể dành cho đội bảo trì.
- Hư hỏng gioăng và xâm nhập chất gây nhiễm bẩn: Bụi, bột kim loại mịn, hạt nhựa và chất làm mát còn sót lại vượt qua các gioăng bị mòn để xâm nhập vào mạch lăn. Các hạt mài mòn làm trầy rãnh bi và các viên bi thép. Các triệu chứng ban đầu bao gồm tiếng chạy rè, mô-men ma sát tăng dần và chuyển động của con trượt không đều. Khi xuất hiện các vết lõm trên rãnh lăn, việc thay thế linh kiện thường là điều không thể tránh khỏi. Kiểm tra định kỳ gioăng và lưỡi gạt mỗi tuần tại các trạm nhiều bụi hoặc có hàn; thay ngay lập tức các gioăng bị hư hỏng thay vì chờ đến khi phát ra tiếng ồn.
- Lệch trục và tải tập trung ở mép: Sai lệch độ song song giữa hai thanh trượt tuyến tính hoặc sai lệch độ đồng trục giữa trục vít bi và xe dẫn hướng gây ra tải tập trung ở mép. Con trượt chỉ chịu tải ở một bên, làm gia tốc quá trình mài mòn cục bộ. Tình trạng lệch trục thường xảy ra sau khi di dời máy, giải phóng ứng suất do hàn khung hoặc lắp đặt lại sau đại tu. Việc căn chỉnh lại cần được kiểm chứng bằng đồng hồ so sau mọi lần sửa đổi lớn đối với khung máy.
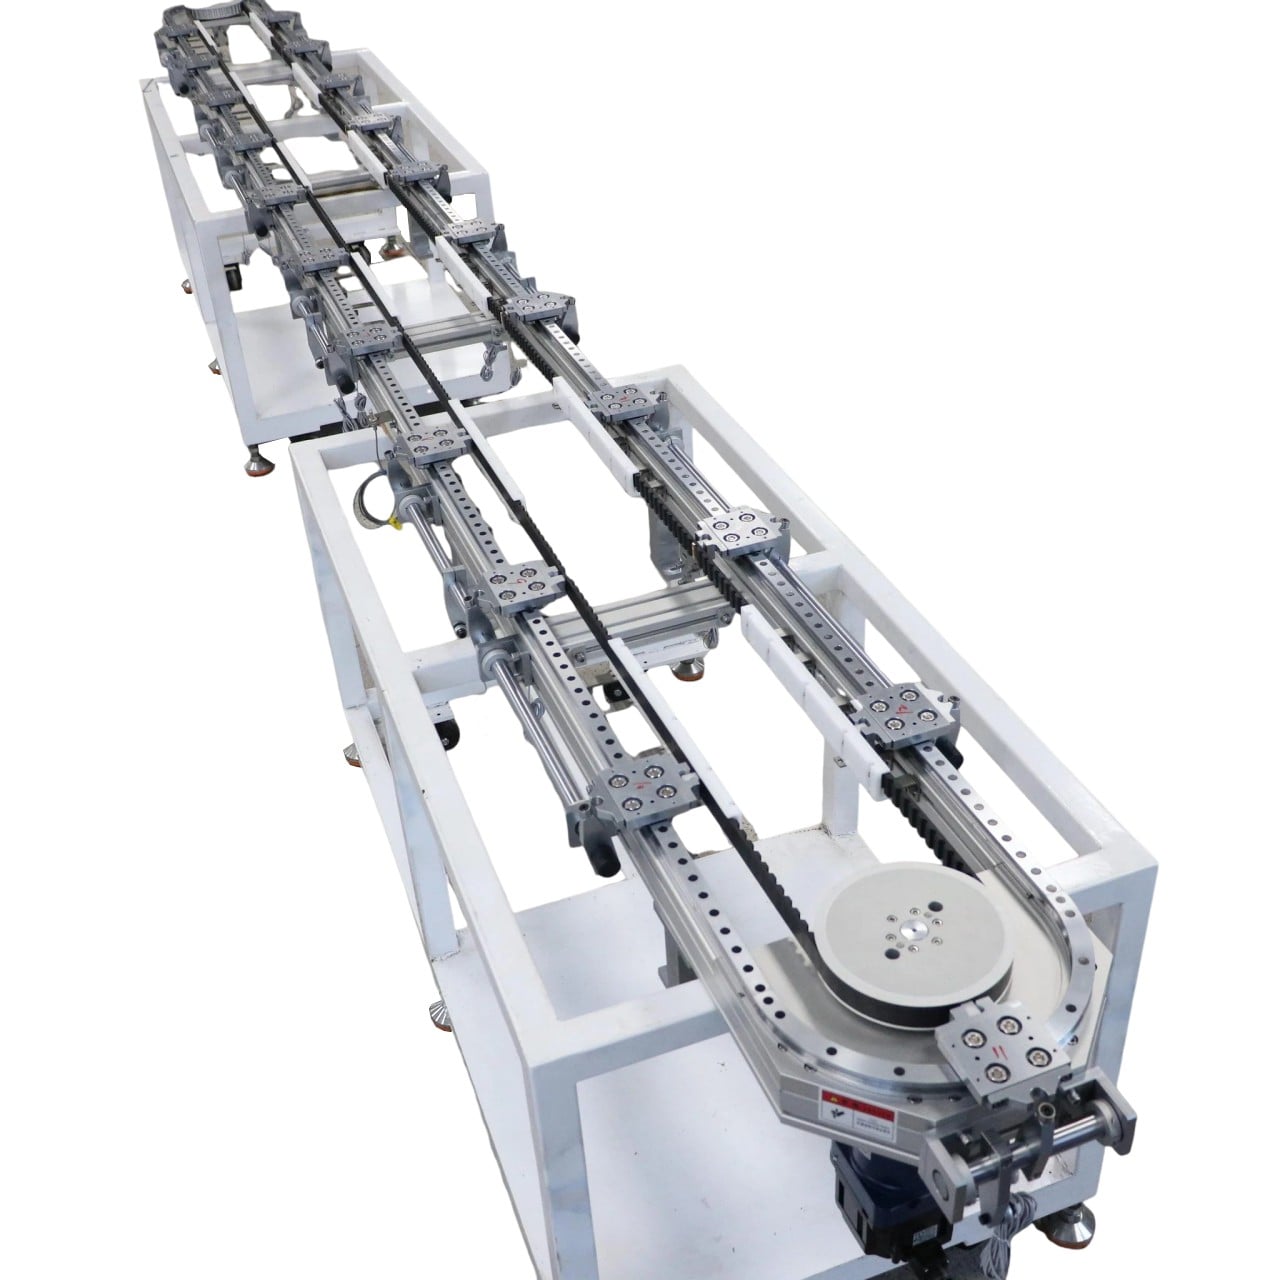
- Sự suy giảm lực căng ban đầu và độ rơ tăng dần: Các trục vít bi kiểu hai đai ốc và các khối dẫn hướng đã được căng trước sẽ mất lực căng ban đầu sau hàng triệu chu kỳ, đặc biệt dưới tác động của chu kỳ thay đổi nhiệt độ và tải va đập. Hệ quả là: độ lặp lại không ổn định, vị trí dừng bị trôi và độ sâu ép không nhất quán. Vấn đề này thường bị nhầm lẫn với lỗi hiệu chỉnh servo. Một phép kiểm tra đơn giản độ rơ dọc trục sẽ giúp phân biệt rõ độ rơ cơ khí với sự trôi lệch điều khiển. Các trạm chính xác cần được kiểm tra định kỳ lực căng ban đầu trong khung thời gian bảo trì quý.
- Sự giãn nở do nhiệt và sai lệch vị trí: Chuyển động qua lại liên tục ở tốc độ cao sinh ra nhiệt ma sát tại các đai ốc bi và ổ đỡ. Sự giãn nở trục vít gây ra sai số tích lũy về vị trí, và tình trạng này trở nên nghiêm trọng hơn trên các trục chuyển vị có hành trình dài. Các giải pháp bao gồm: căng trước theo phương dọc trục, làm mát cưỡng bức, bù nhiệt độ theo thời gian thực và giảm lực căng trước quá mức — vốn tạo thêm nhiệt.
- Sự cố bôi trơn: Bôi trơn quá mức sẽ giữ lại bụi; bôi trơn không đủ gây tiếp xúc kim loại–kim loại. Các dây chuyền sản xuất vận hành theo ca đa ca cần hệ thống bôi trơn mỡ hoặc dầu tự động, với loại chất bôi trơn được chọn dựa trên nhiệt độ và mức độ bụi. Dùng mỡ cho các trạm chịu tải nặng, dùng dầu độ nhớt thấp cho các trục tốc độ cao và tải nhẹ.
Một danh sách kiểm tra bảo trì thực tế phân chia công việc theo tần suất: kiểm tra định kỳ hàng ngày về tiếng ồn và nhiệt độ, kiểm tra hàng tuần về gioăng kín và bôi trơn, đo hàng tháng về độ dơ và độ rơ, xác minh hàng quý về độ song song/độ căn chỉnh, dự báo tuổi thọ hàng năm dựa trên số giờ tải.
Khi nâng cấp các bộ phận chuyển động tuyến tính đã mòn, đừng chỉ sao chép kích thước. Cấp độ lực ép trước, dạng gioăng kín, cấp chính xác và xếp hạng tải động phải phù hợp với chu kỳ làm việc ban đầu. Một thanh dẫn hướng hoặc trục vít có kích thước tương thích nhưng xếp hạng tải thấp hơn sẽ nhanh chóng hỏng trở lại.
YOSO cung cấp các thanh trượt tuyến tính và trục vít bi đạt tiêu chuẩn sản xuất, với cấu hình chống bụi được gia cố, đồng thời hỗ trợ phân tích nguyên nhân hư hỏng cho các nhà tích hợp tự động hóa và các nhà máy sử dụng cuối.