 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


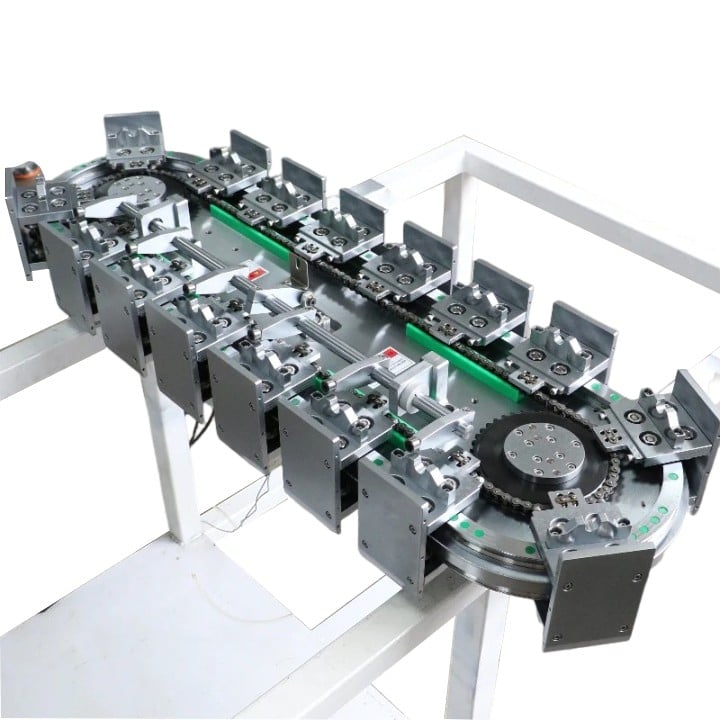
Các dây chuyền lắp ráp tự động phụ thuộc rất nhiều vào các cặp chuyển động tuyến tính để vận chuyển phôi, cố định đồ gá, thực hiện thao tác gắp – đặt và di chuyển đầu dò kiểm tra. Khác với các máy độc lập chuyên dụng một mục đích, các trục trên dây chuyền sản xuất hoạt động liên tục theo chu kỳ, thường từ 2–3 ca mỗi ngày, kèm theo tần suất cao các trạng thái khởi động – dừng, tăng tốc và tải mô-men. Một vít me bi hoặc thanh trượt tuyến tính được chọn không phù hợp sẽ không hỏng ngay lập tức; thay vào đó, nó dần làm tăng tỷ lệ phế phẩm, gây ra các lần ngừng dây chuyền bất ngờ và đẩy chi phí bảo trì dài hạn lên cao.
Hai thành phần chuyển động cốt lõi hoạt động đồng thời tại đây: thanh trượt tuyến tính chịu tải hướng kính, tải ngang và tải mô-men xoay, trong khi vít me bi chuyển đổi mô-men xoắn từ động cơ servo thành lực đẩy điều khiển và vị trí chính xác. Nhiều kỹ sư thiết kế phạm sai lầm khi chỉ chọn kích thước dựa trên tải tĩnh hoặc giá thành, mà bỏ qua các yếu tố đặc thù của dây chuyền sản xuất liên tục như chu kỳ động, mức độ nhiễm bẩn và điều kiện căn chỉnh.
Đối với các trục chuyển tải kiểu cổng có hành trình dài, độ cứng và tốc độ tới hạn là ưu tiên hàng đầu. Các thanh dẫn hướng tuyến tính kiểu con lăn được ưa chuộng trong việc chuyển tải pin PACK nặng, các cụm phụ tùng ô tô và các linh kiện lớn nhờ cấu trúc lăn tiếp tuyến và khả năng chịu mô-men cao hơn. Các thanh dẫn hướng định hình kiểu bi phù hợp cho các trạm gắp-đặt có tải nhẹ đến trung bình trong lắp ráp điện tử, nơi ma sát thấp và vận hành êm ái là yếu tố quan trọng. Cấp độ tải trước cần được lựa chọn phù hợp với yêu cầu định vị: Z0 – tải trước nhẹ cho chuyển tải đơn giản, Z1 – tải trước thông thường cho định vị chung, Z2 – tải trước trung bình cho các trạm kiểm tra và ép lắp không chấp nhận khe hở.
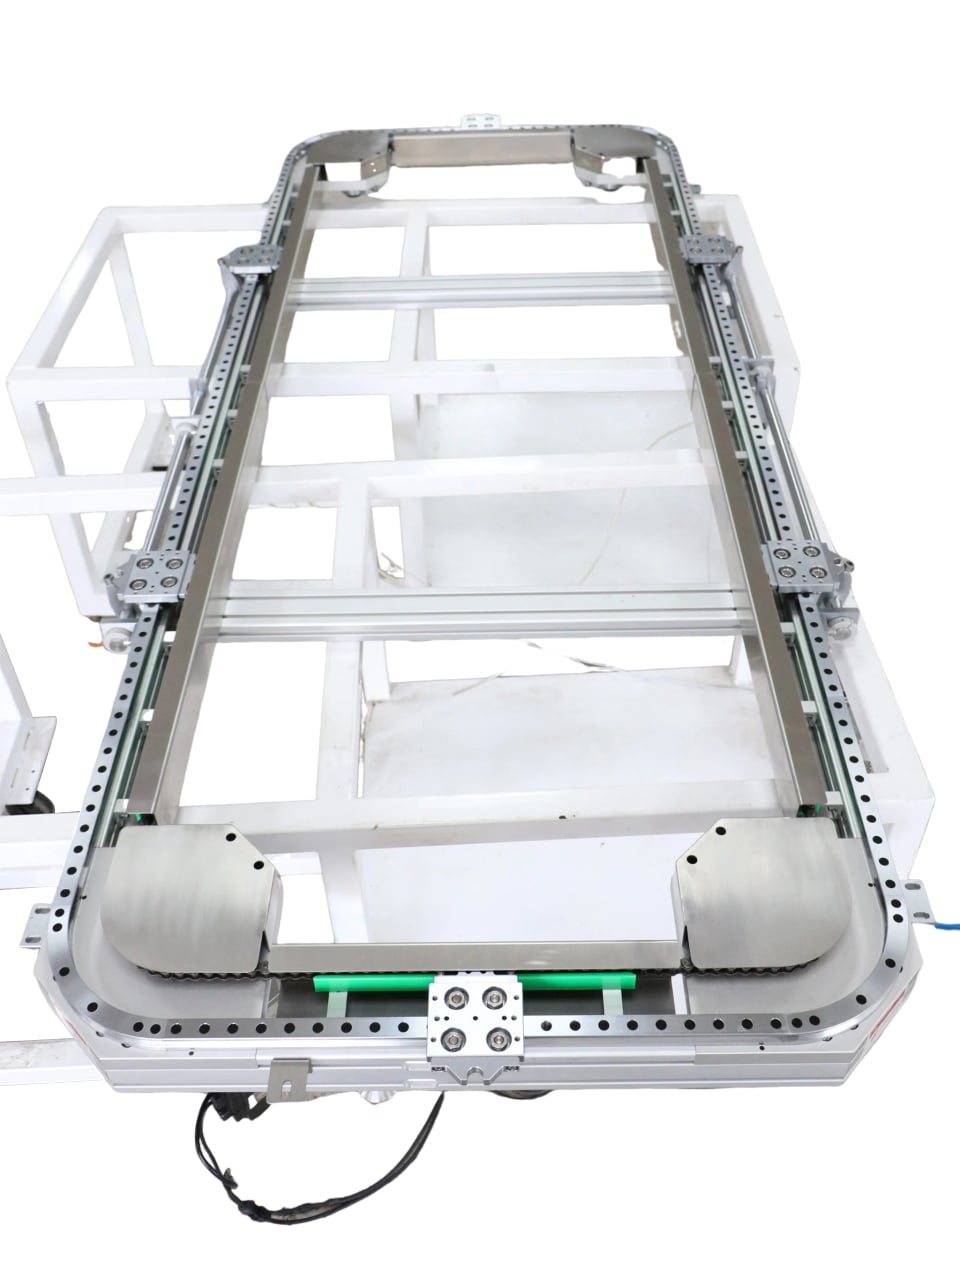
Việc lựa chọn trục vít bi cho dây chuyền sản xuất được phân chia rõ ràng theo chức năng của từng trục. Các trạm lắp ép và khóa yêu cầu trục vít bi có bước nhỏ, độ cứng cao, sử dụng hai đai ốc để tạo lực căng trước nhằm duy trì lực đẩy ổn định và độ lặp lại chính xác. Các trạm chuyển vận tốc độ cao sử dụng trục vít bi có bước lớn hơn để rút ngắn thời gian chu kỳ; tuy nhiên, kỹ sư phải kiểm tra tốc độ tới hạn và giá trị dN nhằm tránh hiện tượng rung xoắn (whipping) và tích nhiệt nhanh. Đối với hành trình dài hơn 1000 mm, nên áp dụng thiết kế trục vít bi kiểu cố định – đỡ một đầu hoặc kiểu kéo căng trước để giảm sai số do giãn nở nhiệt.
Môi trường sàn sản xuất thường bị đánh giá thấp. Các hạt bắn tung ra khi hàn, bụi kim loại, phoi cắt, dung dịch làm mát và mảnh vụn bao bì sẽ nhanh chóng mài mòn rãnh lăn nếu hệ thống làm kín không đủ hiệu quả. Các gioăng đầu tiêu chuẩn không đáp ứng được yêu cầu tại các trạm làm việc khắc nghiệt; cần bổ sung tấm gạt, vỏ bọc dạng bệch (bellows) hoặc đai ốc chống bụi. Đối với dây chuyền thực phẩm và dược phẩm phải rửa sạch thường xuyên (washdown), cần sử dụng thanh dẫn hướng tuyến tính bằng thép không gỉ cùng xử lý bề mặt chống ăn mòn.
Một vấn đề nan giải thường gặp khác là khả năng thay thế lẫn nhau và chiến lược phụ tùng thay thế. Nhiều nhà sản xuất dây chuyền tích hợp các thương hiệu bộ truyền động không tương thích, làm chậm quá trình nâng cấp lại. Các thanh trượt tuyến tính tiêu chuẩn và trục vít bi được mài chính xác có kích thước lắp đặt tương thích giúp việc thay thế trong tương lai trở nên đơn giản hơn trong các cửa sổ bảo trì định kỳ.
YOSO cung cấp các gói sản phẩm kết hợp giữa thanh trượt tuyến tính và trục vít bi, được thiết kế riêng cho dây chuyền lắp ráp, dây chuyền đóng gói và thiết bị sản xuất pin. Đội ngũ kỹ sư của chúng tôi xem xét chu kỳ vận hành, phổ tải và điều kiện môi trường để đưa ra thông số kỹ thuật chi tiết theo từng trục cùng hướng dẫn lắp đặt dành riêng cho nhà sản xuất thiết bị gốc (OEM) và các nhà tích hợp hệ thống.