EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


Aluminiy ekstruziyasi chiziqli harakat komponentlari uchun eng qattiq ish sharoitlaridan biridir. Mayda aluminiy chiplari, o'zgaruvchan ish haroratlari, siklik zarba yuklari va deyarli doimiy ish rejimi rail, karusellarni va germetiklash tizimlarini tezroq yaxshilaydi. Ko'pchilik zavod muhandislari boshqaruv gantrisidagi haqiqiy sharoitlarga yo'naltirilgan yo'naltiruvchi xususiyatlarni tanlamasdan tanish brend spetsifikatsiyalariga tayanadilar, bu esa erta avariya, rejasiz to'xtashlar va uzunlikka kesishda noaniqlikka olib keladi.
Ekstruziya gantrilari bir nechta ketma-ket vazifalarni bajaradi: profilni chiqarish stolidan tortish, ishlov beriladigan detallarni gildirakli kesish stansiyasiga o'tkazish, kesish paytida mahkamlash va yakuniy kesilgan qismlarni qo'yib borish. Bu sikllar doimiy statik yuklanish emas, balki radial yuklanish, momentli yuklanish va uzluksiz ta'sir etuvchi zarbali yuklanish aralashmasini keltirib chiqaradi. Faqat statik yuklanish sig'imi bo'yicha tanlangan yo'nalish qo'llanmasi haqiqiy ishlash sharoitlarida ko'pincha yetarli natija bermaydi. Shuning uchun haqiqiy harakat sikli, harakat tezligi va yo'nalishni o'zgartirishlar soni asosida ekvivalent dinamik yuklanishni hisoblab chiqish, so'ngra chang va vibratsiyani hisobga oladigan xizmat omilini qo'llash muhimdir.
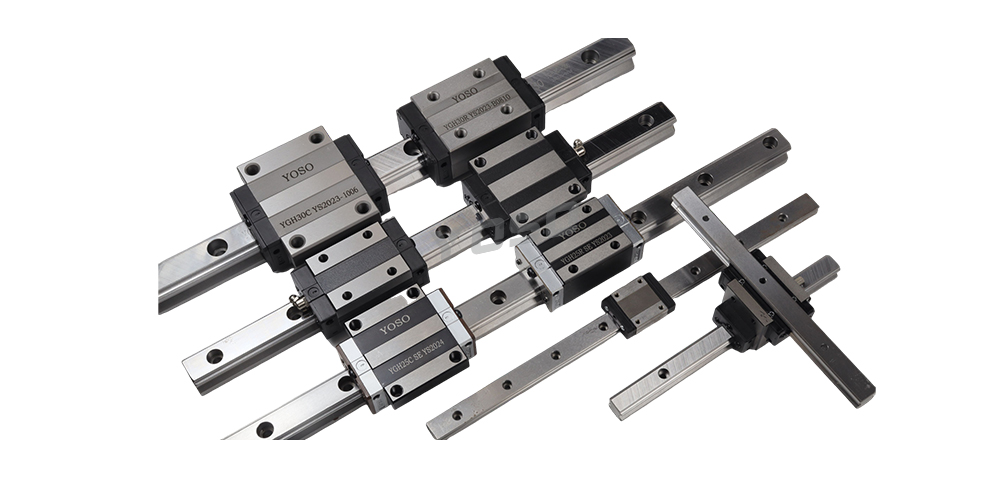
Bu qo'llanishda germetiklashga e'tibor qaratish kerak. Oddiy oxirgi germetiklar odatda nozik alyuminiy changini to'sh olmaydi. Ichki germetiklar, yig'ish plastinkalari va ixtiyoriy gumbaz qopqoqlarini o'z ichiga olgan birlashgan germetiklash paketlari kontaminantlarning kirib kelishini kamaytiradi. Karuselda ushlab turilgan chang abraziv modda sifatida ishlaydi va yo'lka hamda g'ildirak elementlarini chizadi. Bu shikast birinchi navbatda sirpanib boradi va aniq shovqin paydo bo'lishidan ancha oldin pozitsion takrorlanishning asta-sekin yo'qolishini keltirib chiqaradi.
Oldiqtarish sinfi ham xato tanlovning keng tarqalgan sabablaridan biridir. Yengil oldiqtarish past ishqalanishli, yuqori tezlikdagi uzatish uchun mos keladi, bu yerda kichik orqaga siljish qabul qilinadi. O'rta oldiqtarish kesish doirasidagi gantrellar va mahkamlash o'qlari uchun afzal ko'riladi, chunki qattiqlik bevosita kesish aniqrog'ligini nazorat qiladi. Qattiq oldiqtarishni ortiqcha belgilash ishlatish momentini, issiqlik hosil bo'lishini va moylash materiallarining sarfini oshiradi va xizmat muddatini keraksiz qisqartiradi.
Issiqlik kengayishi e’tibordan qoldirilmasligi kerak. Uzoq masofali gantrilarda ish jarayoni davom etganda harorat siljishi kuzatiladi. Qattiq-erkin quvvatlanish usulida o’rnatilgan reyklar issiqlik kengayishini kompensatsiya qilishga yordam beradi. Lubrikatsiya oraliqlari ham sozlanishi kerak: changli muhitda moy seyrab ifloslanadi, shu sababli texnik ma'lumotlar varaqasidagi standart relubrikatsiya sikllarini uzaytirish xavfli hisoblanadi.
To'g'ri tanlangan chiziqli yo'naltiruvchi tizim texnik xizmat ko'rsatishni butunlay yo'q qilmaydi, lekin favqulodda ta'mirlashdan rejalashtirilgan tekshiruvlarga o'tkazadi. Doimiy ishlash tezligi va aniq o'lchov nazorati talab qilinadigan ekstruziya liniyalari uchun yo'naltiruvchi jihozlarni ob'ektning yuk, chang va issiqlik profiliga moslashtirish, faqat nominalsiz yuk ko'rsatkichini oshirishga qaraganda ishonchliroq natija beradi.