EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


Алюмінієве екструдування — одне з найважчих умов експлуатації для компонентів лінійного руху. Дрібна алюмінієва стружка, коливання робочої температури, циклічні ударні навантаження та майже безперервні цикли роботи прискорюють знос рейок, кареток і систем ущільнення. Багато інженерів-технологів на виробництві спираються на знайомі бренди, не підбираючи характеристики напрямних відповідно до реальних умов на транспортувальному порталі, що призводить до передчасного виходу з ладу, незапланованих зупинок і непостійної точності розрізання на задану довжину.
Екструзійні порталі виконують кілька послідовних завдань: витягують профілі зі стільниці виведення, передають заготовки до станції різання, затискають їх під час різання та штабелюють готові секції. Ці цикли створюють комбінацію радіальних навантажень, моментних навантажень і періодичних ударних навантажень, а не постійне статичне навантаження. Провідник, розмір якого обрано лише на основі статичної вантажопідйомності, у реальних умовах експлуатації часто працюватиме неефективно. Важливо розрахувати еквівалентне динамічне навантаження на основі фактичного циклу руху, швидкості переміщення та кількості змін напрямку руху, а потім застосувати коефіцієнт експлуатаційного запасу, який враховує пил і вібрацію.
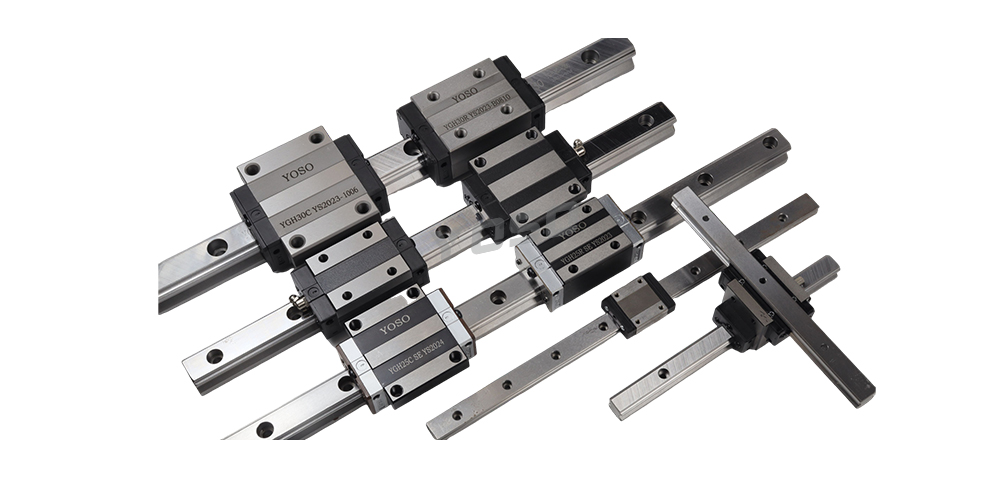
У цьому застосуванні ущільнення вимагає особливої уваги. Стандартні кінцеві ущільнення самі по собі рідко блокують дрібний алюмінієвий порошок. Комбіновані ущільнювальні пакети — з включеними внутрішніми ущільненнями, скребковими пластинами та опційними гармошкоподібними чохлами — зменшують проникнення забруднювачів. Порошок, що потрапляє всередину каретки, діє як абразивна суміш, подряпуючи бігові доріжки й коткові елементи. Пошкодження спочатку розвиваються непомітно, проявляючись поступовим зниженням повторюваності позиціонування задовго до появи явного шуму.
Клас попереднього навантаження — ще одна поширена причина неправильного вибору. Невелике попереднє навантаження підходить для низькотертяних, високошвидкісних переміщень, де припустимий незначний люфт. Середнє попереднє навантаження переважно використовують у пилорамних порталів та осях затискання, де жорсткість безпосередньо впливає на точність різання. Надмірне вказання великого попереднього навантаження збільшує крутний момент під час роботи, генерацію тепла та споживання мастила, скорочуючи термін служби без потреби.
Термічне розширення не слід ігнорувати. При тривалих робочих циклах довгі рейкові системи зазнають температурного дрейфу. Рейки, встановлені за схемою «закріплена–вільна», допомагають компенсувати термічне розширення. Інтервали мащення також потрібно скоригувати: у середовищі з пилом мастило забруднюється швидше, тому подовження циклів повторного мащення відповідно до типових значень у технічному описі є ризикованим.
Правильно підібрана система лінійних направляючих не усуває обслуговування зовсім, але переносить його з аварійного ремонту на плановий огляд. Для екструзійних ліній, які забезпечують стабільну продуктивність і точний розмірний контроль, підбір направляючого обладнання з урахуванням навантаження, рівня пилу та температурного профілю конкретного місця забезпечує більш надійну ефективність, ніж просте оновлення до моделі з вищим номінальним навантаженням.