 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


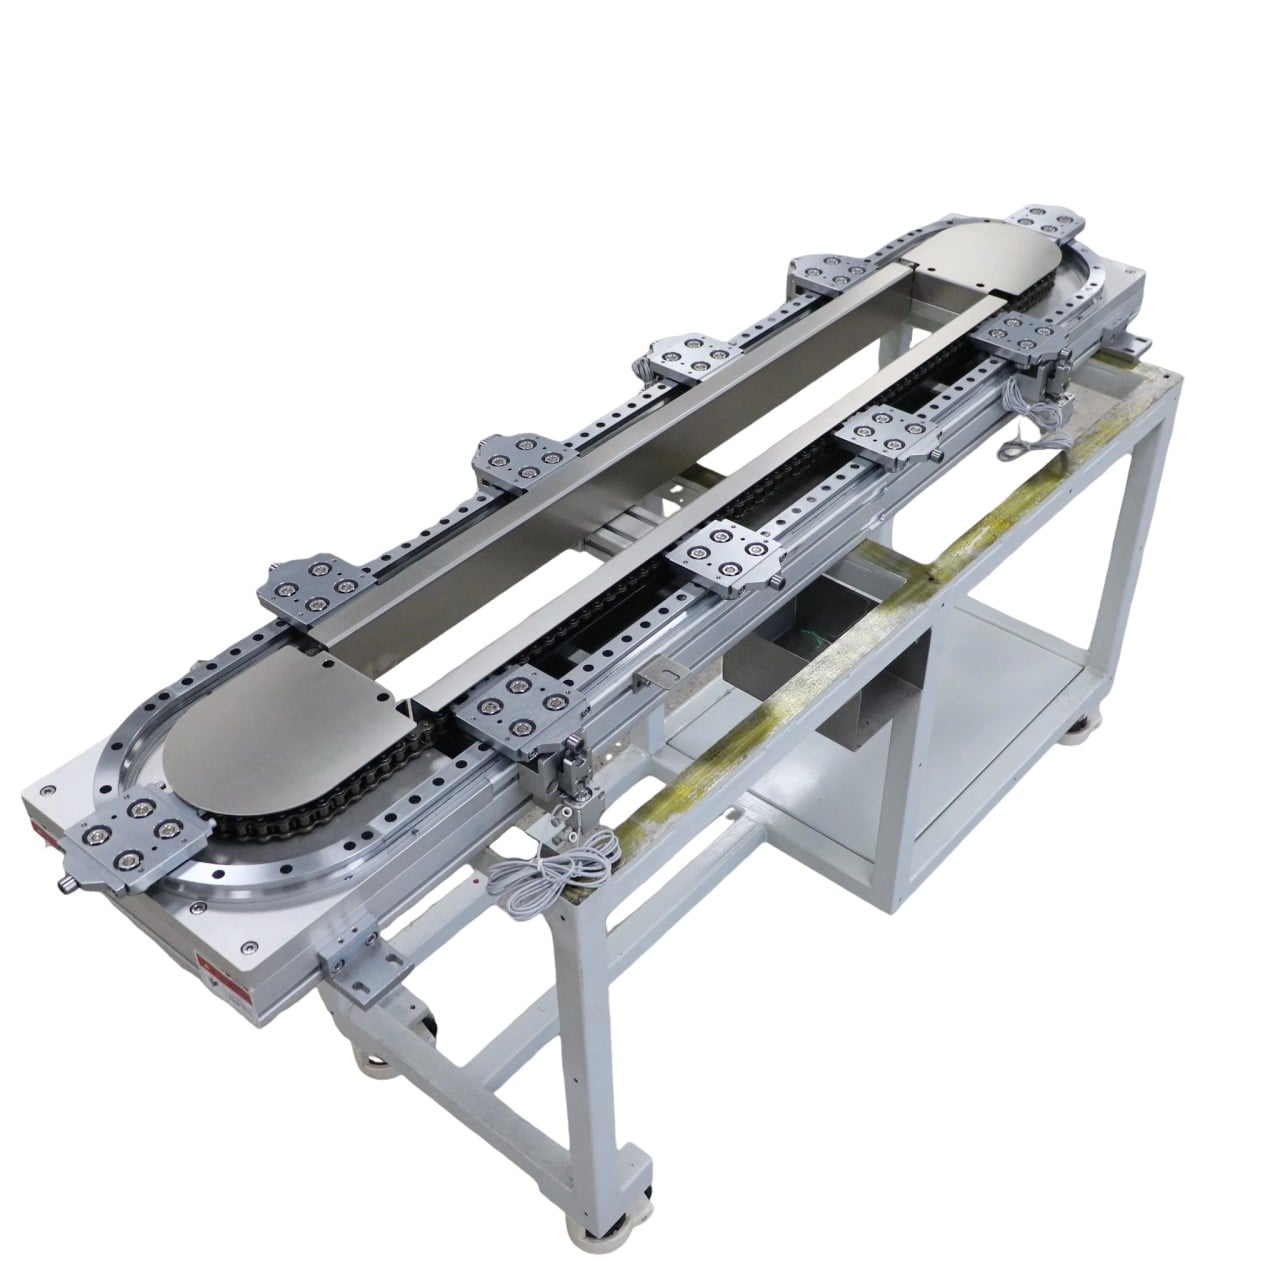
Незаплановані простої є найбільшим драйвером витрат для безперервних промислових виробничих ліній. Хоча більшість уваги зосереджена на сигналах контролю, багато повторюваних зупинок лінії пов’язані з поступовим погіршенням стану лінійних направляючих і кулькових гвинтів. Відмова розвивається повільно протягом тисяч циклів, доки зсув позиціонування, вібрація або заклинювання не призводять до повної зупинки лінії. У цьому матеріалі розглянуто п’ять найпоширеніших режимів відмови та практичні правила огляду для команд з технічного обслуговування.
- Пошкодження ущільнень та проникнення забруднювачів. Пил, дрібний металевий порошок, пластикові частинки та залишки охолоджувальної рідини обходять зношені ущільнення й потрапляють у котковий контур. Абразивні частинки подряпують доріжку кульок і самі кульки. Ранні симптоми включають грубий шум під час роботи, зростання крутного моменту тертя та нерівномірне переміщення повзунка. Як тільки з’являються ямки на біговій доріжці, заміна компонента, як правило, неминуча. Щотижнево перевіряйте ущільнення та скребки на пилових або зварювальних робочих місцях; пошкоджені ущільнення слід негайно замінити, а не чекати появи шуму.
- Невідповідність осей та навантаження по краю. Помилка паралельності між двома лінійними рейками або помилка співвісності між кульковим гвинтом і направляючим повзунком призводить до навантаження по краю. Повзунок сприймає навантаження лише з одного боку, що прискорює локальне зношування. Невідповідність осей часто виникає після переїзду верстата, зняття напружень у рамі після зварювання або повторної установки після капітального ремонту. Перевирівку вирівнювання слід проводити індикаторними годинниковими вимірювачами після будь-якої значної модифікації рами.
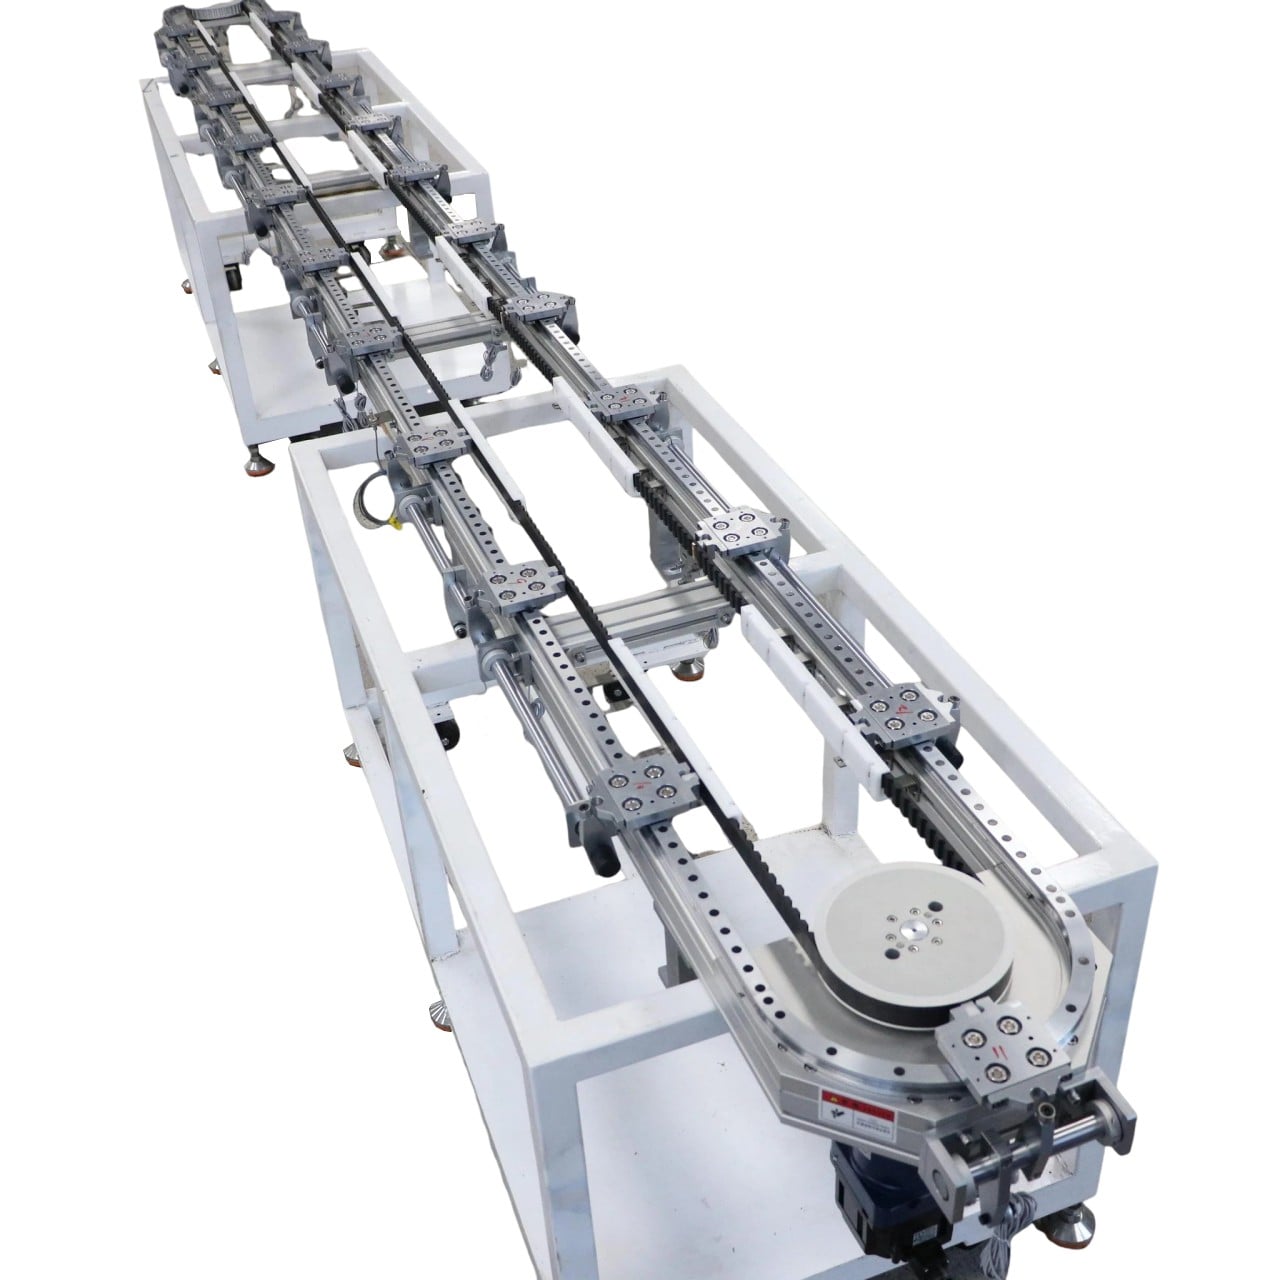
- Зниження попереднього навантаження та зростання люфту. Кулькові гвинти з подвійною гайкою та напрямні блоки з попереднім навантаженням втрачають попереднє навантаження після мільйонів циклів, особливо за умов термічного циклювання й ударних навантажень. Результат: нестабільна повторюваність, зміщення кінцевих положень та непостійна глибина пресування. Цю проблему часто помилково сприймають як помилку налаштування сервоприводу. Проста перевірка осьового люфту допомагає розрізнити механічний люфт від дрейфу керування. Точні стації потребують періодичної перевірки попереднього навантаження під час щоквартального технічного обслуговування.
- Термічне видовження та зміщення позиціонування. Неперервний високошвидкісний зворотно-поступальний рух викликає тертя й нагрівання кулькових гайок та опорних підшипників. Теплове розширення гвинтового валу призводить до накопичення похибки позиціонування, що особливо погіршується на осях передачі з великим ходом. Рішення включають попереднє навантаження на розтяг, примусове охолодження, компенсацію температури в реальному часі та зменшення надмірного попереднього навантаження, що викликає зайве нагрівання.
- Несправність змащення. Надлишкове змащення затримує пил; недостатнє змащення призводить до контакту металу з металом. Виробничі лінії, що працюють у багатозмінному режимі, вимагають автоматичних систем змащення консистентною мастилом або рідким мастилом; тип мастила вибирають залежно від температури та рівня запиленості. Консистентне мастило — для важконавантажених станцій, мастило з низькою в’язкістю — для високошвидкісних легконавантажених осей.
Практичний чек-лист технічного обслуговування розділяє завдання за частотою: щоденна перевірка шуму та температури, щотижнева інспекція ущільнень та змащення, щомісячне вимірювання люфту та гри, щоквартальна перевірка паралельності / вирівнювання, щорічне прогнозування терміну служби на основі годин навантаження.
Під час модернізації зношених компонентів лінійного руху не достатньо просто копіювати розміри. Клас попереднього навантаження, тип ущільнення, клас точності та динамічний номінальний навантаження мають відповідати оригінальному циклу навантаження. Напрямна або гвинт, які збігаються за розмірами, але мають занижений номінальний навантаження, швидко знову вийдуть із ладу.
YOSO пропонує лінійні напрямні та кулькові гвинти виробничого рівня з посиленими пилозахисними конфігураціями, а також надає підтримку у проведенні аналізу причин відмов для інтеграторів автоматизації та заводів кінцевих користувачів.