 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


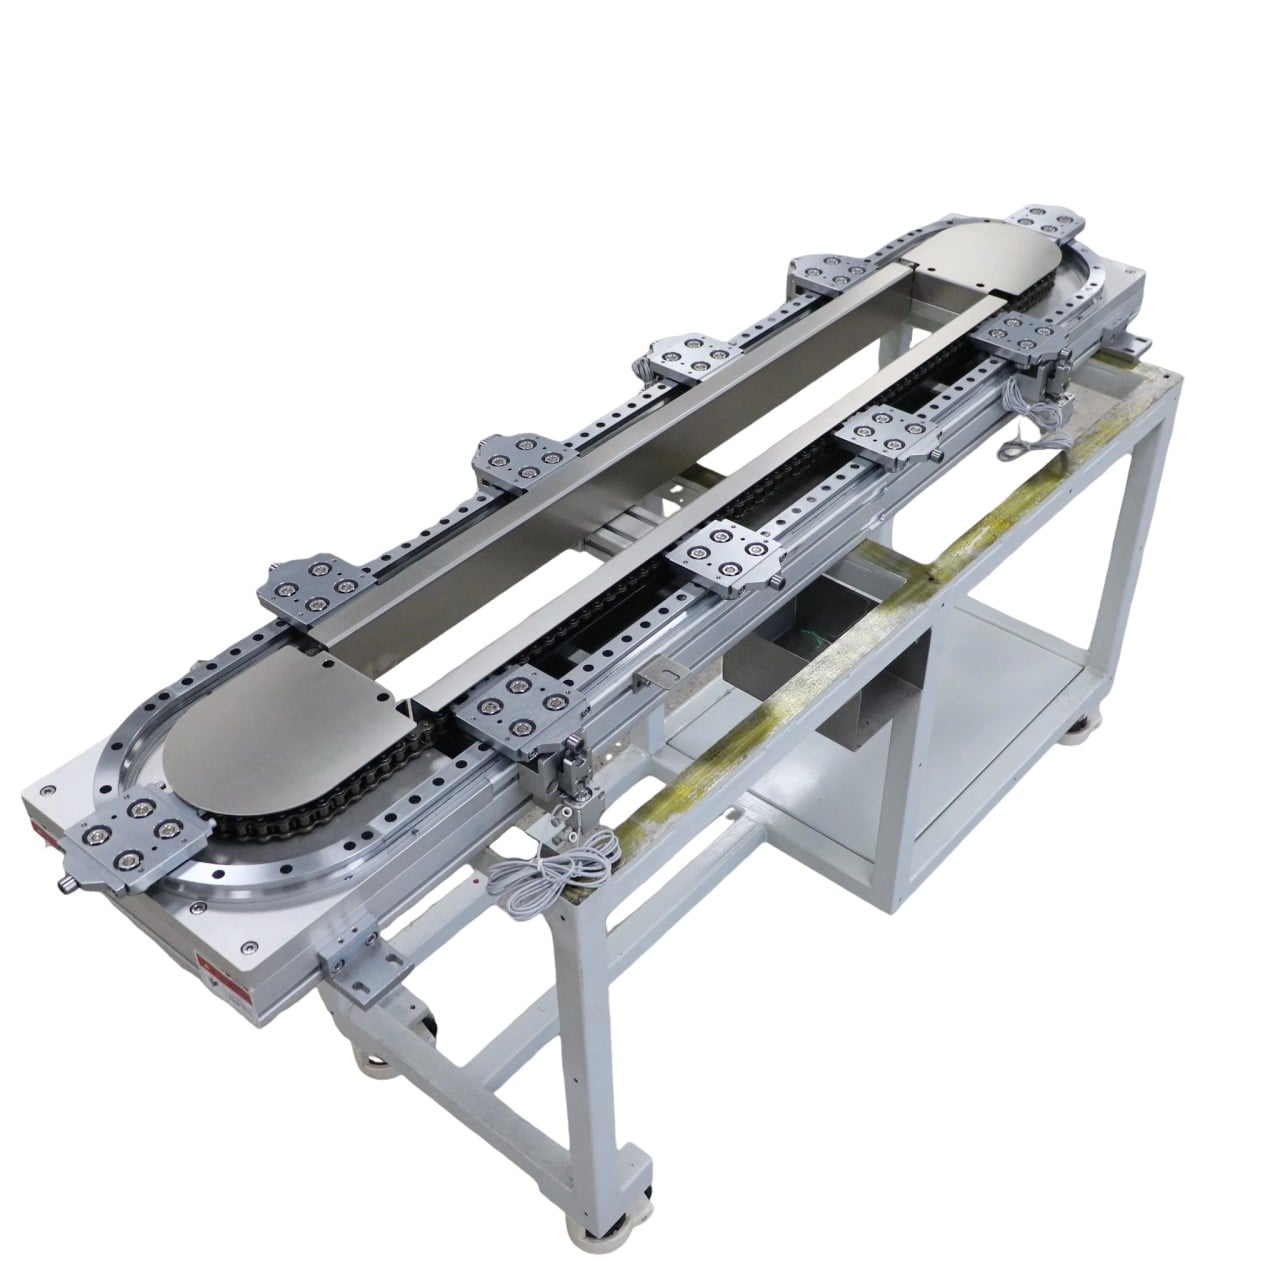
Planlanmamış duruş süreleri, sürekli endüstriyel üretim hatları için en büyük maliyet unsuru olur. Kontrol alarmaları genellikle en çok dikkat çeker; ancak birçok tekrarlayan hat duruşu, doğrusal kılavuzlar ve bilyalı vidalardaki yavaş bozulmaya dayanır. Arıza, konumlandırma kayması, titreşim veya takılma gibi belirtilerle tam bir hat duruşuna neden oluncaya kadar binlerce çevrim boyunca yavaşça gelişir. Bu yazı, bakım ekipleri için beş en yaygın arıza modunu ve uygulanabilir denetim kurallarını ele alır.
- Conto hasarı ve kirleticilerin girmesi Toz, ince metal tozu, plastik parçacıkları ve kalan soğutma sıvısı aşınmış contolardan kaçarak yuvarlanma devresine girer. Aşındırıcı parçacıklar bilya yuvasını ve çelik bilyaları çizerek hasar verir. Erken belirtiler arasında kalın bir çalışma sesi, artan sürtünme torku ve düzensiz kayıcı hareketi yer alır. Yuva yüzeyinde çukurlaşma başladığında genellikle bileşenin değiştirilmesi kaçınılmaz hâle gelir. Tozlu veya kaynak istasyonlarında haftalık olarak contoları ve kazıyıcıları kontrol edin; hasarlı contoları ses çıkarmasını beklemeksizin hemen değiştirin.
- Hizalama hatası ve kenar yüklenmesi İki doğrusal ray arasındaki paralellik hatası ya da bilyalı vida ile kılavuz taşıyıcısı arasındaki eşmerkezlilik hatası, kenar yüklenmesine neden olur. Kayıcı yalnızca bir kenarından yük taşır ve bu durum yerel aşınmayı hızlandırır. Hizalama hatası genellikle makinenin yeniden konumlandırılması, çerçeve kaynak gerilimlerinin çözülmesi veya büyük onarımdan sonra yeniden montajı sırasında meydana gelir. Her büyük çerçeve değişikliğinden sonra hizalama doğruluğu, saatli ölçüm aletleriyle teyit edilmelidir.
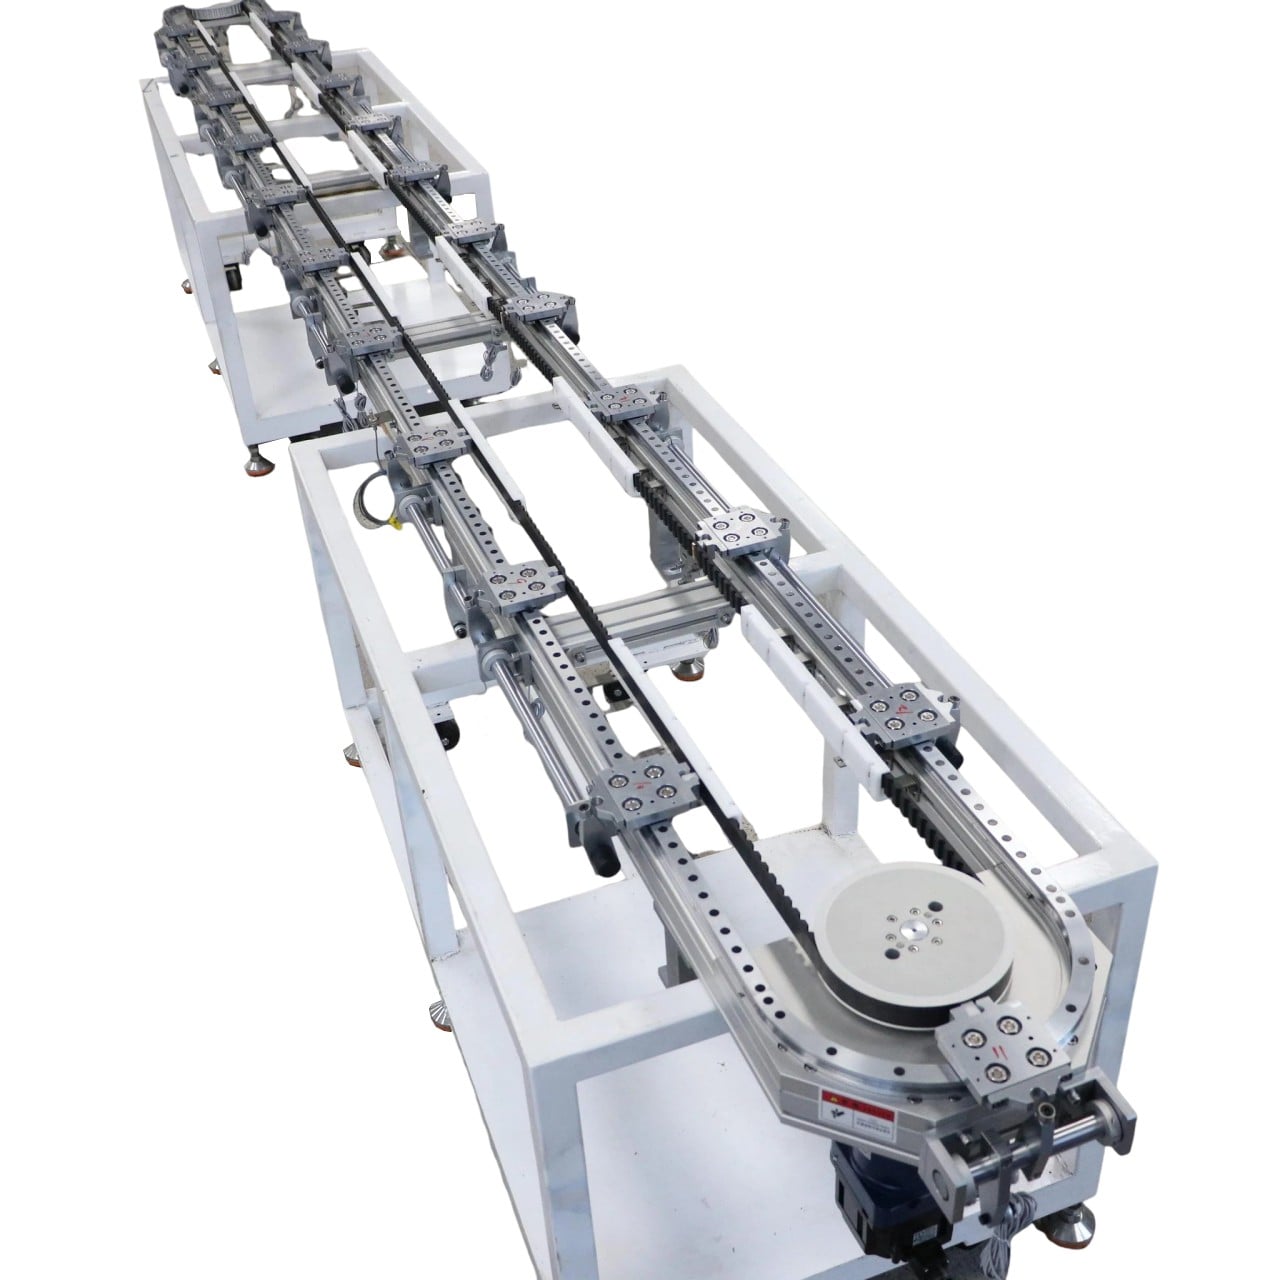
- Ön yük kaybı ve artan geri tepme: Çift somunlu bilyalı miller ve ön yüklenmiş kılavuz blokları, özellikle termal çevrimler ve darbeli yükler altında milyonlarca çevrim sonrasında ön yüklerini kaybeder. Sonuç: Kararsız tekrarlanabilirlik, durma noktalarında kayma ve pres derinliğinde tutarsızlık. Bu sorun genellikle servo ayarlama hatası olarak yanlış yorumlanır. Basit bir eksenel boşluk kontrolü, mekanik geri tepmeyi kontrol kaymasından ayırt etmeye yardımcı olur. Hassas istasyonlarda ön yük doğrulaması, üç aylık bakım penceresinde periyodik olarak yapılmalıdır.
- Termal uzama ve konumlandırma kayması: Sürekli yüksek hızda ileri-geri hareket, bilyalı somunlarda ve destek yataklarında sürtünme ısısı üretir. Milin ısıl olarak uzaması, kümülatif konumlandırma hatasına neden olur; bu hata uzun-strok taşıma eksenlerinde daha da kötüleşir. Çözümler arasında gerilim ön yüklemesi, zorlamalı soğutma, gerçek zamanlı sıcaklık kompanzasyonu ve fazladan ısı üreten aşırı ön yüklemenin azaltılması yer alır.
- Yağlama arızası: Aşırı yağlama toz tutar; yetersiz yağlama metal-metal temasına neden olur. Çok vardiyalı üretim hatları, sıcaklık ve toz seviyesine göre seçilen yağlayıcı türüyle otomatik gres veya yağ yağlama sistemleri gerektirir. Ağır yük istasyonları için gres, yüksek hızda hafif yük taşıyan eksenler için düşük viskoziteli yağ kullanılır.
Pratik bir bakım kontrol listesi, görevleri sıklıklarına göre ayırır: günlük gürültü ve sıcaklık anlık kontrolü, haftalık conta ve yağlama denetimi, aylık geri tepme ve boşluk ölçümü, üç aylık paralellik/hizalama doğrulaması, yıllık yük saatlerine dayalı ömür tahmini.
Aşınmış doğrusal hareket parçalarını yenilemede yalnızca boyutları kopyalamayın. Öncülük sınıfı, conta şekli, doğruluk sınıfı ve dinamik yük derecelendirmesi orijinal çalışma döngüsüyle uyumlu olmalıdır. Boyutsal olarak uyumlu ancak düşük derecelendirilmiş bir kılavuz veya vida tekrar hızlıca arızalanacaktır.
YOSO, üretim sınıfı doğrusal kılavuzlar ve toz geçirmez yapıya sahip güçlendirilmiş bilyalı vida milleri sunar; otomasyon entegratörleri ve son kullanıcı fabrikaları için arıza analizi desteği sağlar.