 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


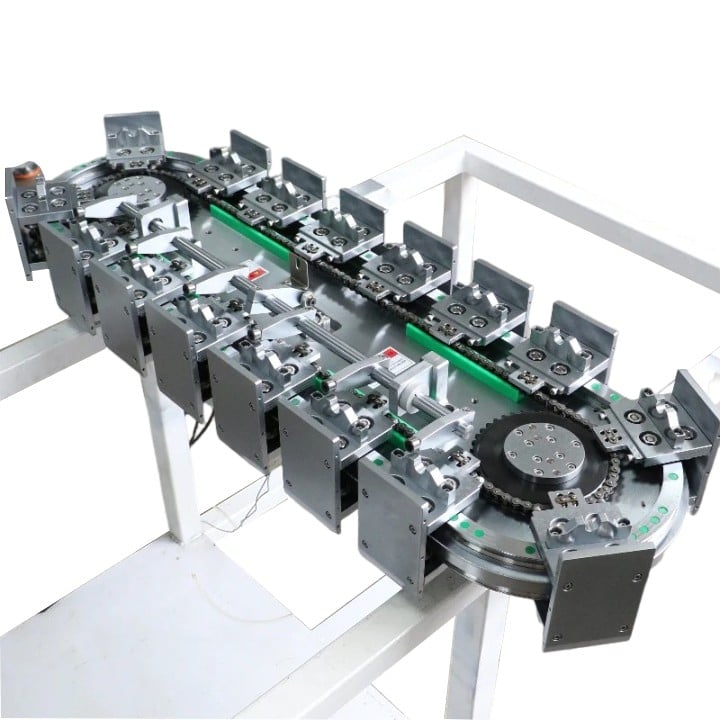
Otomatik montaj hatları, iş parçalarını taşımak, sabitleme aparatlarını kilitlemek, pick-and-place işlemleri gerçekleştirmek ve muayene probunu taşımak için doğrusal hareket çiftlerine büyük ölçüde bağımlıdır. Tek amaçlı bağımsız makinelerden farklı olarak, üretim hattı eksenleri genellikle günde 2–3 vardiyalık sürekli döngülerde çalışır; bu süreçte sık başlangıç-durduş, ivmelenme ve moment yükleri oluşur. Uyumsuz bir bilyalı mil ya da doğrusal kılavuz anında arıza vermez; bunun yerine yavaş yavaş hurda oranını artırır, beklenmedik hat duruşlarına neden olur ve uzun vadeli bakım maliyetlerini yükseltir.
Burada iki temel hareket bileşeni birlikte çalışır: doğrusal kılavuzlar radyal, yanal ve eğilme momenti yüklerini taşırken, bilyalı miller servo torkunu kontrollü itme kuvvetine ve doğru konumlandırmaya dönüştürür. Birçok tasarımcı, yalnızca statik yük veya fiyat üzerinden boyutlandırma yaparak sürekli üretim hatlarına özgü dinamik çevrim, kirlilik ve hizalama koşullarını göz ardı eder.
Uzun kursları kapsayan kiriş tipi taşıma eksenleri için rijitlik ve kritik hız önceliklidir. Rulmanlı doğrusal kılavuzlar, çizgi temaslı yuvarlanma yapısı ve daha yüksek moment direnci sayesinde ağır yük taşıyan pil PACK'lar, otomotiv alt montajları ve büyük bileşenlerin taşınmasında tercih edilir. Toplu profilli kılavuzlar, düşük sürtünme ve sessiz çalışma gereken elektronik montajdaki hafiften orta ağırlığa kadar olan yükler için kullanılan al-ve-yerleştir istasyonlarına uygundur. Önyükleme sınıfı, konumlandırma gereksinimine göre seçilmelidir: Basit taşıma için Z0 hafif önyükleme, genel konumlandırma için Z1 normal önyükleme, geri alma toleransı olmayan muayene ve pres geçme istasyonları için Z2 orta önyükleme.
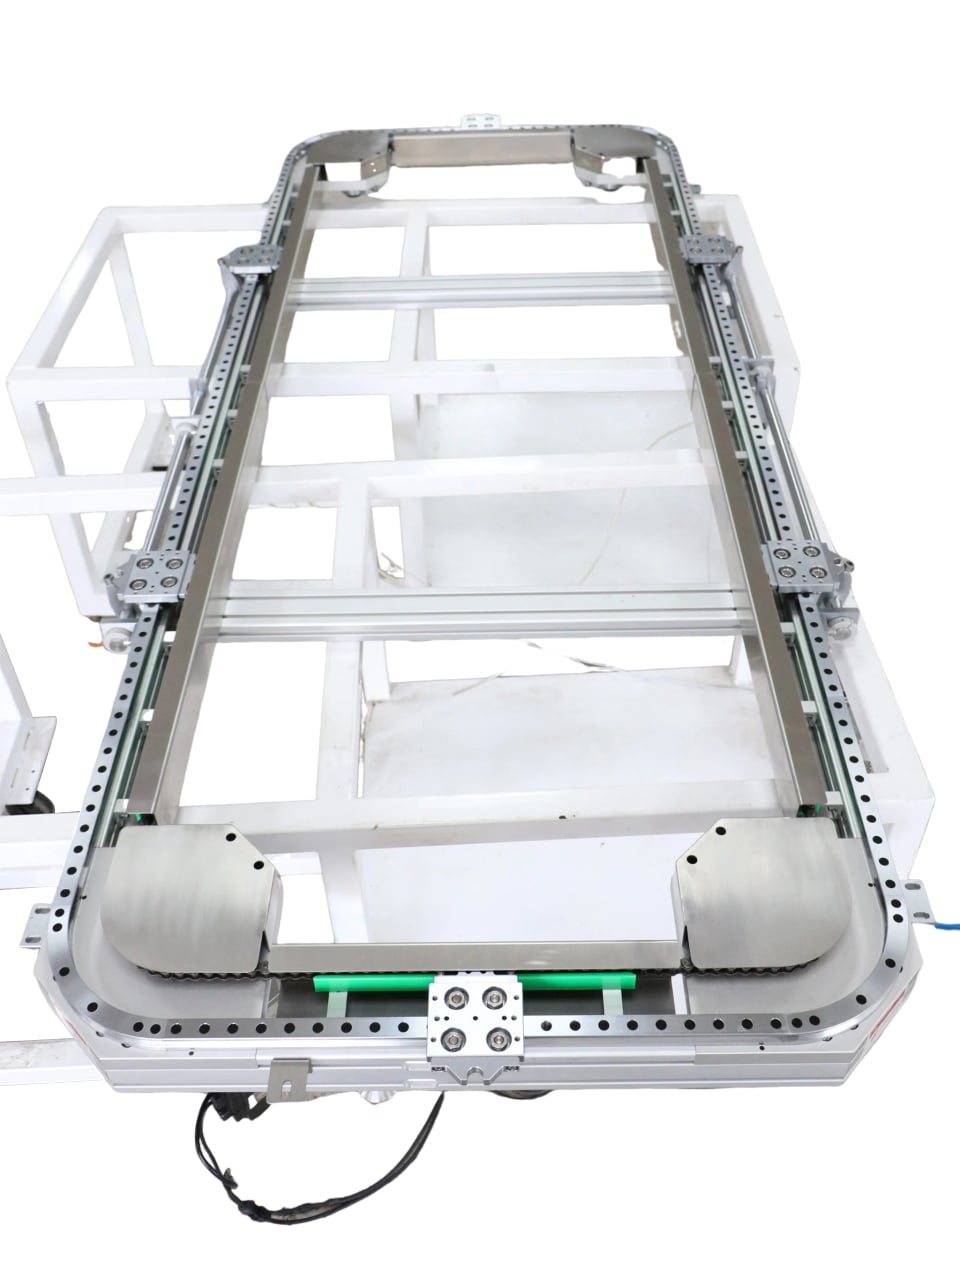
Üretim hatları için bilyalı vida seçimi, eksen işlevine göre açıkça ayrılır. Presleme ve kilitleme istasyonları, sabit itme kuvvetini ve tekrarlanabilirliği sağlamak amacıyla küçük adımlı, yüksek rijitlikli ve çift somunlu ön gerilmeli bilyalı vidalar gerektirir. Yüksek hızda taşıma istasyonlarında döngü süresini kısaltmak için daha büyük adım kullanılır; ancak mühendisler, vida salınımını ve hızlı ısınmayı önlemek üzere kritik hızı ile dN değerini kontrol etmelidir. 1000 mm’den uzun stroklar için termal uzama hatasını bastırmak amacıyla sabit-destekli veya çekme ön gerilmeli vida tasarımı önerilir.
Üretim alanı ortamı sıklıkla hafife alınır. Kaynak sıçraması, metal tozu, kesme talaşı, soğutma sıvısı ve ambalaj artıkları, conta yetersiz olduğunda yuvaları hızla aşındırır. Standart uç contaları zorlu istasyonlar için yeterli değildir; kazıma plakaları, balon kapaklar veya toz geçirmez somunlar eklenmelidir. Yıkama işlemi yapılan gıda ve farmasötik hatlar için paslanmaz çelik doğrusal raylar ile korozyona dayanıklı yüzey işlemleri gereklidir.
Başka yaygın sorun noktası, değiştirilebilirlik ve yedek parça stratejisidir. Birçok üretim hattı kurucusu, birbirleriyle değiştirilemeyen hareket sistemleri markalarını karıştırır; bu da yenileme işlemlerini yavaşlatır. Standartlaştırılmış profil raylar ve uyumlu montaj boyutlarına sahip taşlanmış bilyalı vida sistemleri, planlı bakım duruşları sırasında gelecekteki değişim işlemlerini kolaylaştırır.
YOSO, montaj hatları, ambalaj hatları ve pil üretim ekipmanları için özel olarak tasarlanmış eşleştirilmiş doğrusal kılavuz ve bilyalı vida paketleri sağlar. Mühendislik ekibimiz, OEM’ler ve sistem entegratörleri için eksen bazlı teknik özellikler ve montaj rehberi sağlamak amacıyla çalışma döngüsü, yük spektrumu ve çevresel koşulları değerlendirir.