 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


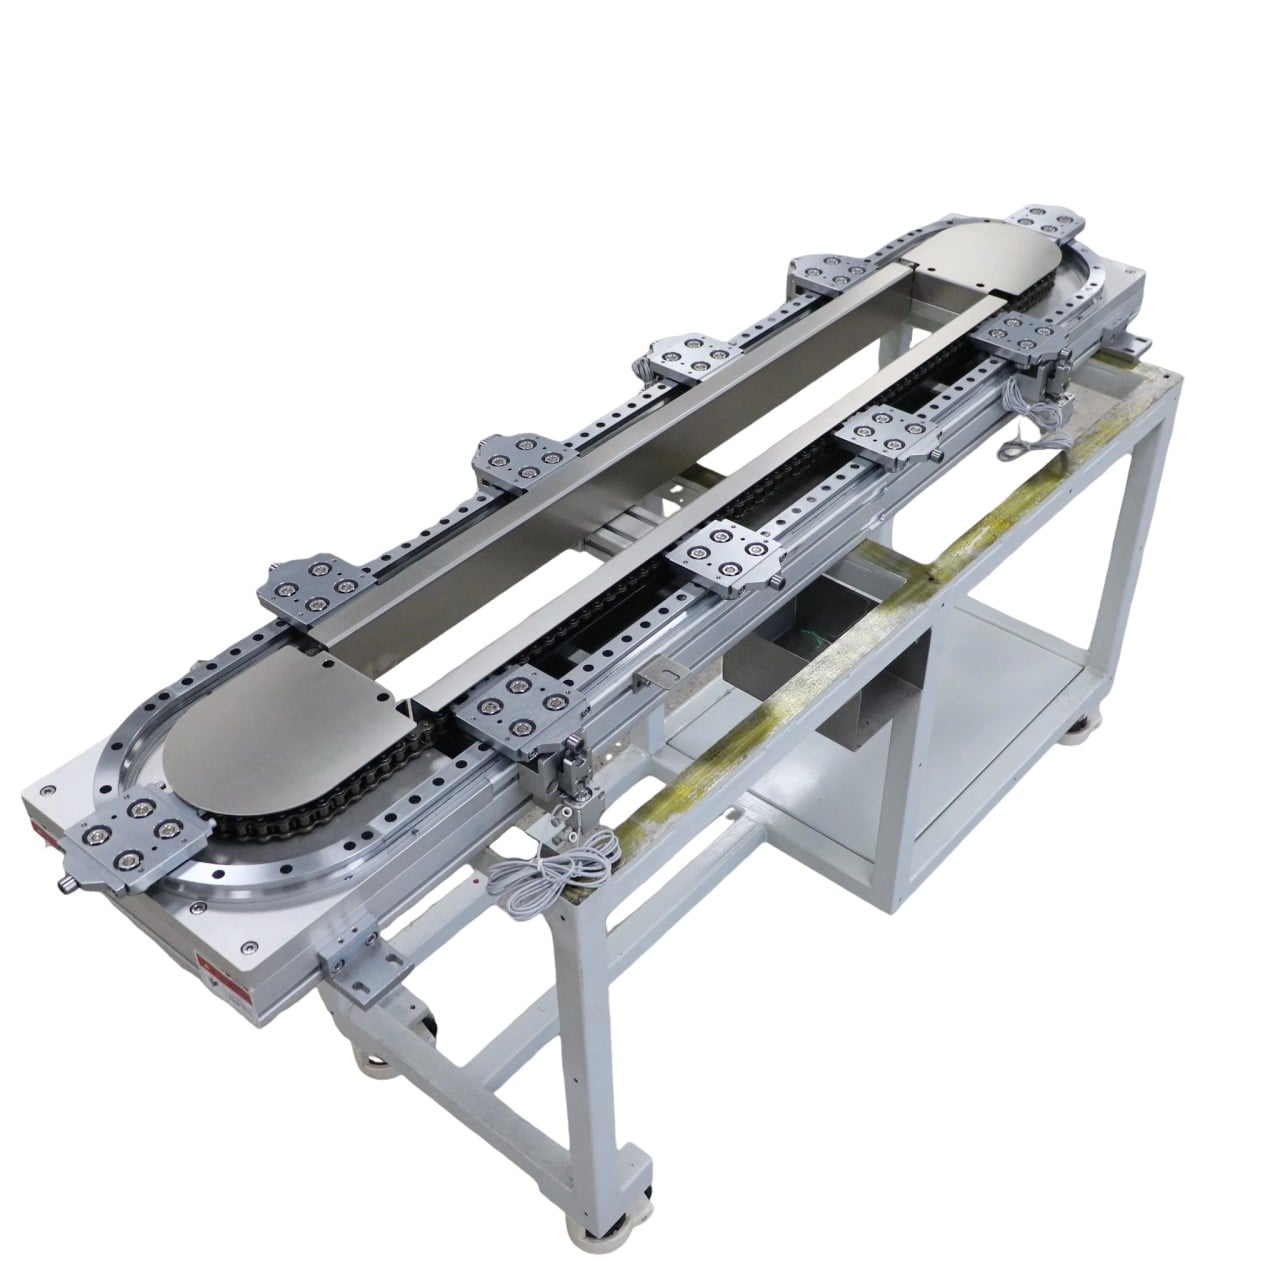
เวลาหยุดทำงานโดยไม่ได้วางแผนไว้เป็นปัจจัยหลักที่ทำให้ต้นทุนสูงขึ้นในสายการผลิตอุตสาหกรรมแบบต่อเนื่อง แม้ว่าสัญญาณเตือนจากระบบควบคุมจะได้รับความสนใจมากที่สุด แต่ปัญหาการหยุดทำงานซ้ำๆ บนสายการผลิตหลายครั้งมักเกิดจากความเสื่อมโทรมอย่างช้าๆ ของคู่มือการเคลื่อนที่เชิงเส้นและสกรูลูกบอล ความล้มเหลวพัฒนาขึ้นอย่างค่อยเป็นค่อยไปตลอดหลายพันรอบการใช้งาน จนกระทั่งเกิดการเบี่ยงเบนของตำแหน่ง การสั่นสะเทือน หรือการติดขัด ซึ่งนำไปสู่การหยุดทำงานของสายการผลิตทั้งหมด บทความนี้กล่าวถึงรูปแบบความล้มเหลวที่พบบ่อยที่สุด 5 แบบ พร้อมทั้งกฎการตรวจสอบที่สามารถลงมือปฏิบัติได้จริงสำหรับทีมงานด้านการบำรุงรักษา
- ความเสียหายของซีลและการรั่วซึมของสิ่งสกปรก ฝุ่น ผงโลหะละเอียด อนุภาคพลาสติก และของเหลวรีฟริเจอแรนท์ที่เหลืออยู่จะไหลผ่านซีลที่สึกหรอเข้าสู่วงจรการกลิ้ง อนุภาคที่มีฤทธิ์กัดกร่อนจะขีดข่วนรางลูกปืนและลูกปืนเหล็ก อาการเริ่มต้นได้แก่ เสียงการทำงานที่ไม่เรียบ แรงบิดจากแรงเสียดทานเพิ่มขึ้น และการเคลื่อนที่ของสไลเดอร์ไม่สม่ำเสมอ เมื่อเกิดหลุมบนรางลูกปืนแล้ว มักจำเป็นต้องเปลี่ยนชิ้นส่วนทันที ควรตรวจสอบซีลและที่กวาดเศษสกปรกทุกสัปดาห์ในบริเวณที่มีฝุ่นมากหรือสถานีเชื่อมโลหะ และเปลี่ยนซีลที่เสียหายทันที ไม่ควรรอจนกว่าจะเกิดเสียงผิดปกติ
- การจัดแนวไม่ถูกต้องและการรับโหลดที่ขอบ ความคลาดเคลื่อนด้านความขนานระหว่างรางเชิงเส้นสองตัว หรือความคลาดเคลื่อนด้านความร่วมแกนระหว่างสกรูบอลกับคาร์ริเอจคู่มือ จะทำให้เกิดการรับโหลดที่ขอบ ทำให้สไลเดอร์รับแรงเฉพาะด้านใดด้านหนึ่งเท่านั้น ส่งผลให้สึกหรอแบบเฉพาะจุดเร็วขึ้น ปัญหานี้มักเกิดขึ้นหลังการย้ายเครื่องจักร การปลดปล่อยแรงเครียดจากการเชื่อมโครงสร้าง หรือการติดตั้งใหม่หลังการซ่อมบำรุงใหญ่ ควรตรวจสอบการจัดแนวใหม่ด้วยดิจิตอลอินดิเคเตอร์ทุกครั้งหลังการปรับแต่งโครงสร้างหลัก
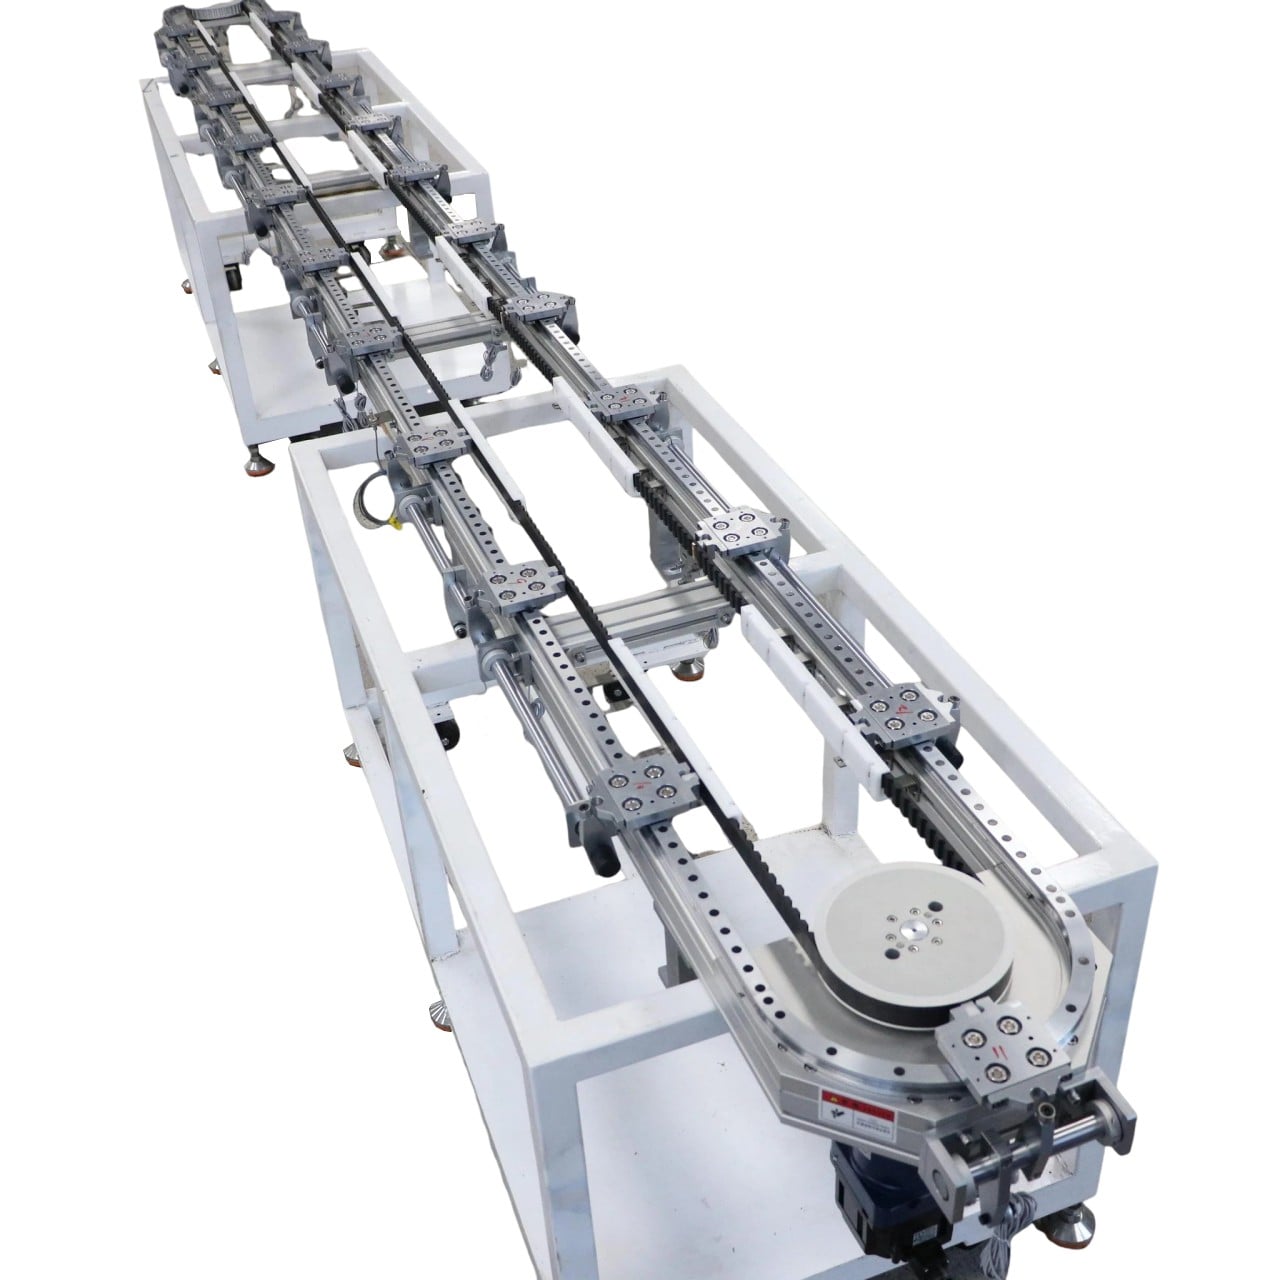
- การสูญเสียแรงดึงล่วงหน้าและการเพิ่มขึ้นของความคล่องตัวย้อนกลับ แท่งเกลียวแบบลูกปืนคู่และบล็อกนำทางที่ถูกดึงล่วงหน้าจะสูญเสียแรงดึงล่วงหน้าหลังจากทำงานเป็นล้านรอบ โดยเฉพาะภายใต้สภาวะที่มีการเปลี่ยนแปลงอุณหภูมิซ้ำๆ และรับแรงกระแทก ส่งผลให้เกิดความไม่แน่นอนในการทำซ้ำ ตำแหน่งหยุดเคลื่อนคลาดเคลื่อน และความลึกของการกดไม่สม่ำเสมอ ปัญหานี้มักถูกเข้าใจผิดว่าเป็นข้อผิดพลาดจากการปรับแต่งเซอร์โว การตรวจสอบความคล่องตัวตามแนวแกนอย่างง่ายสามารถช่วยแยกแยะความคล่องตัวย้อนกลับเชิงกลออกจากความคลาดเคลื่อนของระบบควบคุม สถานีความแม่นยำจำเป็นต้องมีการตรวจสอบแรงดึงล่วงหน้าเป็นระยะในช่วงการบำรุงรักษาทุกสามเดือน
- การยืดตัวจากความร้อนและการคลาดเคลื่อนในการจัดตำแหน่ง การเคลื่อนที่แบบไป-กลับด้วยความเร็วสูงอย่างต่อเนื่องก่อให้เกิดความร้อนจากแรงเสียดทานที่บริเวณลูกปืนเกลียวและตลับลูกปืนรองรับ การขยายตัวของเพลาเกลียวทำให้เกิดข้อผิดพลาดสะสมในการจัดตำแหน่ง ซึ่งรุนแรงขึ้นโดยเฉพาะบนแกนถ่ายโอนที่มีระยะทางยาว แนวทางแก้ไขรวมถึงการดึงล่วงหน้าแบบแรงตึง การระบายความร้อนแบบบังคับ การชดเชยอุณหภูมิแบบเรียลไทม์ และการลดแรงดึงล่วงหน้าที่มากเกินไปซึ่งก่อให้เกิดความร้อนเพิ่มเติม
- ความล้มเหลวของการหล่อลื่น การหล่อลื่นมากเกินไปทำให้ฝุ่นสะสม; การหล่อลื่นน้อยเกินไปทำให้เกิดการสัมผัสระหว่างโลหะกับโลหะ สายการผลิตที่ทำงานแบบหลายกะต้องใช้ระบบหล่อลื่นด้วยจาระบีหรือน้ำมันอัตโนมัติ โดยเลือกชนิดของสารหล่อลื่นตามอุณหภูมิและระดับฝุ่น ใช้จาระบีสำหรับสถานีรับโหลดหนัก และใช้น้ำมันที่มีความหนืดต่ำสำหรับแกนที่หมุนเร็วและรับโหลดเบา
รายการตรวจสอบการบำรุงรักษาที่ใช้งานได้จริงจะแบ่งงานตามความถี่: ตรวจสอบเสียงและอุณหภูมิแบบจุดทุกวัน ตรวจสอบซีลและการหล่อลื่นทุกสัปดาห์ วัดค่าแบ็กแลชและค่าเลื่อนได้ทุกเดือน ตรวจสอบความขนาน/การจัดแนวทุกสามเดือน และทำนายอายุการใช้งานทุกปีจากจำนวนชั่วโมงที่รับโหลด
เมื่อเปลี่ยนชิ้นส่วนการเคลื่อนที่เชิงเส้นที่สึกหรอ อย่าเพียงแค่คัดลอกขนาดเท่านั้น แต่ต้องให้เกรดแรงดันล่วงหน้า รูปแบบซีล ระดับความแม่นยำ และค่าการรับโหลดแบบไดนามิกสอดคล้องกับรอบการทำงานเดิมด้วย ไกด์หรือสกรูที่มีขนาดเข้ากันได้แต่มีค่ารับโหลดต่ำกว่าข้อกำหนดจะเสียหายซ้ำอีกอย่างรวดเร็ว
YOSO นำเสนอไกด์เชิงเส้นและสกรูบอลที่มีคุณภาพสำหรับการผลิต พร้อมโครงสร้างป้องกันฝุ่นที่เสริมความแข็งแรง และให้การสนับสนุนการวิเคราะห์สาเหตุของความล้มเหลวแก่ผู้รวมระบบอัตโนมัติและโรงงานผู้ใช้งานปลายทาง