 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


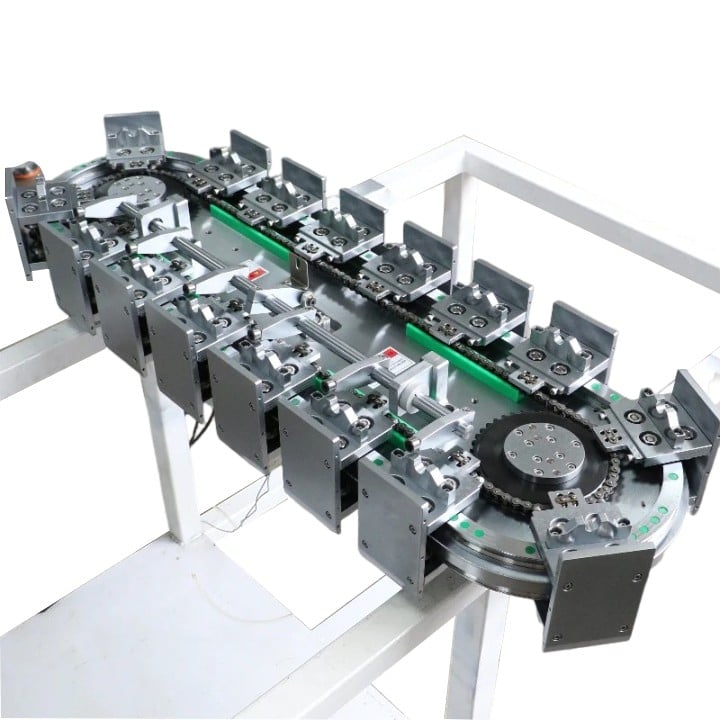
สายการผลิตประกอบอัตโนมัติพึ่งพาคู่การเคลื่อนที่เชิงเส้นอย่างมากในการลำเลียงชิ้นงาน ยึดจิ๊ก ดำเนินการงานแบบหยิบ-วาง และเคลื่อนย้ายหัววัดตรวจสอบ ต่างจากเครื่องจักรแบบแยกตัวที่ใช้งานเฉพาะทาง แกนของสายการผลิตทำงานต่อเนื่องเป็นรอบๆ มักปฏิบัติงาน 2–3 เปลี่ยนต่อวัน โดยมีการเริ่ม-หยุดบ่อยครั้ง รวมทั้งมีการเร่งความเร็วและรับโมเมนต์โหลดซ้ำๆ สกรูบอลหรือไกด์เชิงเส้นที่ไม่เหมาะสมจะไม่ล้มเหลวทันที แต่จะค่อยๆ เพิ่มอัตราของชิ้นงานเสีย ทำให้เกิดการหยุดสายการผลิตโดยไม่คาดคิด และเพิ่มต้นทุนการบำรุงรักษาในระยะยาว
ส่วนประกอบหลักสองชิ้นที่ทำหน้าที่เคลื่อนที่ทำงานร่วมกันที่นี่ ได้แก่ รางเลื่อนแบบเชิงเส้น ซึ่งรับแรงโหลดแบบรัศมี แรงโหลดด้านข้าง และแรงโมเมนต์จากการเอียง ขณะที่เกลียวบอลสกรูทำหน้าที่แปลงแรงบิดจากเซอร์โวให้เป็นแรงผลักที่ควบคุมได้และตำแหน่งที่แม่นยำ นักออกแบบหลายคนมักเลือกขนาดของชิ้นส่วนโดยพิจารณาเพียงแรงโหลดแบบสถิตหรือราคาเท่านั้น โดยละเลยปัจจัยอื่นๆ ที่มีความเฉพาะตัวสำหรับสายการผลิตแบบต่อเนื่อง เช่น จำนวนรอบการใช้งานแบบไดนามิก สภาพแวดล้อมที่มีสิ่งสกปรกปนเปื้อน และความคลาดเคลื่อนในการจัดแนว
สำหรับแกนถ่ายโอนแบบโครงข้ามที่มีช่วงการเคลื่อนที่ยาว ความแข็งแกร่งและความเร็ววิกฤตคือสิ่งสำคัญอันดับแรก ไกด์เชิงเส้นแบบลูกกลิ้งเหมาะสำหรับงานถ่ายโอนที่มีน้ำหนักบรรทุกมาก เช่น แพ็กแบตเตอรี่ ชิ้นส่วนย่อยของยานยนต์ และชิ้นส่วนขนาดใหญ่ เนื่องจากโครงสร้างการกลิ้งแบบสัมผัสเชิงเส้นและสามารถรับโมเมนต์ได้สูงกว่า ไกด์โปรไฟล์แบบลูกบอลเหมาะสำหรับสถานีหยิบและวางที่มีน้ำหนักบรรทุกเบาถึงปานกลางในการประกอบอุปกรณ์อิเล็กทรอนิกส์ ซึ่งให้ความสำคัญกับแรงเสียดทานต่ำและการทำงานที่เงียบ ระดับพรีโหลดควรเลือกให้สอดคล้องกับความต้องการด้านการจัดตำแหน่ง: Z0 พรีโหลดเบาสำหรับการถ่ายโอนพื้นฐาน, Z1 พรีโหลดปกติสำหรับการจัดตำแหน่งทั่วไป, Z2 พรีโหลดปานกลางสำหรับสถานีตรวจสอบและสถานีใส่แบบเป๊ก (press-fit) ที่ไม่สามารถยอมรับการเลื่อนกลับ (backlash) ได้
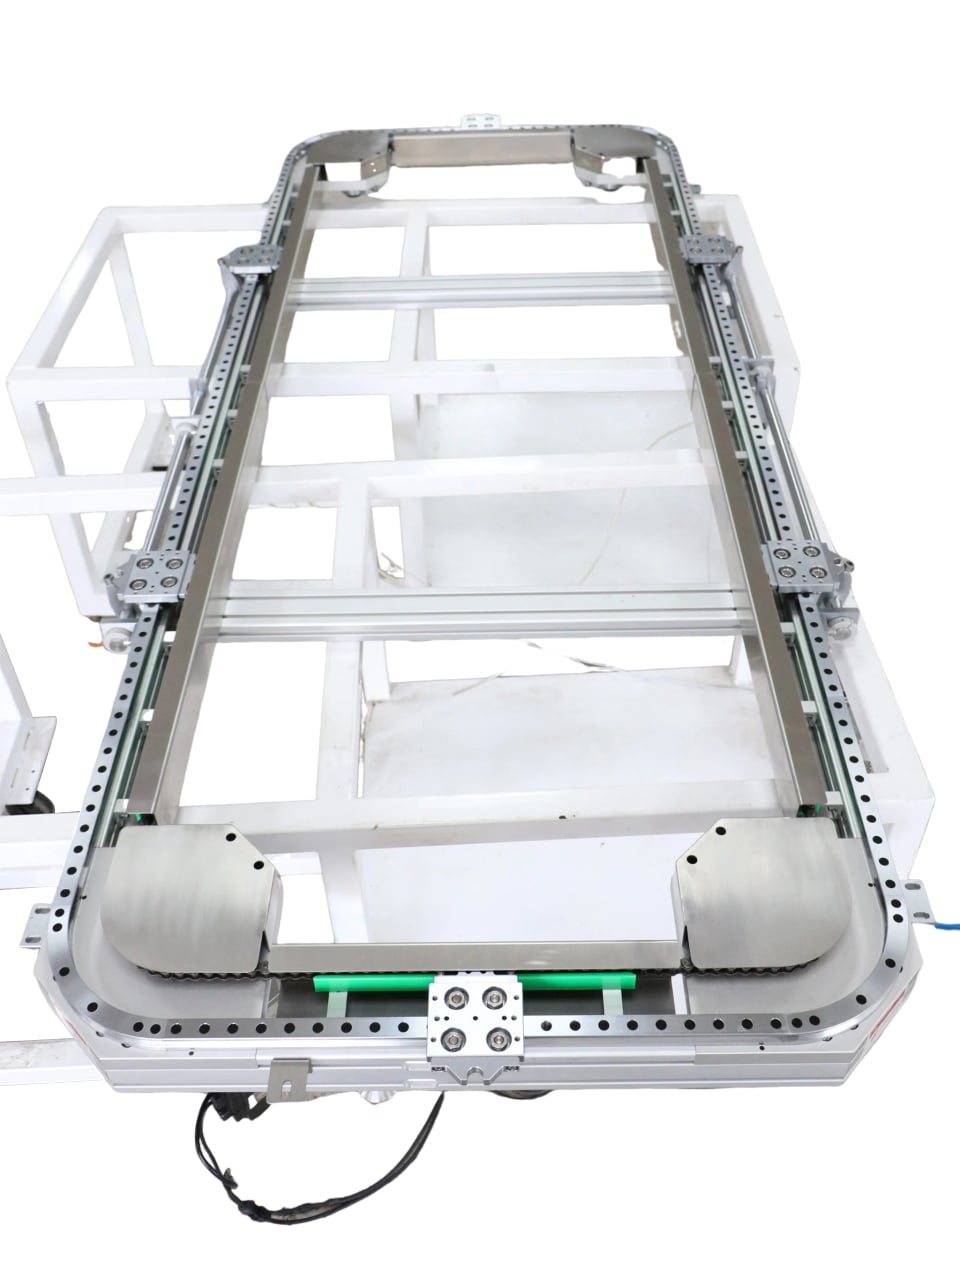
การเลือกสกรูบอลสำหรับสายการผลิตแบ่งออกอย่างชัดเจนตามหน้าที่ของแต่ละแกน สถานีการใส่แบบแรงดันและสถานีการล็อกต้องใช้สกรูบอลที่มีพิทช์เล็กและมีความแข็งแกร่งสูง พร้อมโหลดล่วงหน้าแบบสองนัตเพื่อรักษาแรงดันคงที่และความแม่นยำในการทำซ้ำได้อย่างมั่นคง สำหรับสถานีการถ่ายโอนความเร็วสูง จะใช้สกรูบอลที่มีพิทช์ใหญ่ขึ้นเพื่อลดเวลาในแต่ละรอบการทำงาน อย่างไรก็ตาม วิศวกรจำเป็นต้องตรวจสอบความเร็ววิกฤตและค่า dN เพื่อป้องกันไม่ให้สกรูเกิดการสั่นแบบหวิว (whipping) และการสะสมความร้อนอย่างรวดเร็ว สำหรับระยะการเคลื่อนที่ที่ยาวกว่า ๑,๐๐๐ มิลลิเมตร แนะนำให้ใช้การออกแบบสกรูแบบยึดปลายคงที่–รองรับ (fixed-supported) หรือแบบดึงตึงล่วงหน้า (tension-preloaded) เพื่อลดข้อผิดพลาดจากความยาวที่เปลี่ยนแปลงเนื่องจากความร้อน
สภาพแวดล้อมบนพื้นโรงงานผลิตมักถูกประเมินต่ำเกินไป สะเก็ดจากการเชื่อม ฝุ่นโลหะ เศษชิ้นส่วนจากการตัด สารหล่อเย็น และเศษสิ่งสกปรกจากการบรรจุภัณฑ์ จะกัดเซาะรางเลื่อนอย่างรวดเร็วหากการปิดผนึกไม่เพียงพอ ซีลปลายแบบมาตรฐานไม่เพียงพอสำหรับสถานีที่มีสภาพแวดล้อมรุนแรง จึงควรเสริมด้วยแผ่นกวาด (scraper plates) ฝาครอบแบบบีโลวส์ (bellows covers) หรือสกรูบอลชนิดกันฝุ่น (dust-proof nuts) สำหรับสายการผลิตที่ต้องล้างด้วยน้ำแรงสูง เช่น ในอุตสาหกรรมอาหารและยา จำเป็นต้องใช้รางเลื่อนแบบเส้นตรงที่ทำจากสแตนเลสและผ่านกระบวนการเคลือบผิวเพื่อต้านการกัดกร่อน
อีกหนึ่งจุดที่เกิดปัญหาบ่อยคือ ความสามารถในการใช้แทนกันได้ของชิ้นส่วน และกลยุทธ์การจัดหาอะไหล่ ผู้ผลิตสายการผลิตหลายรายใช้มอเตอร์จากแบรนด์ต่าง ๆ ที่ไม่สามารถใช้แทนกันได้ ซึ่งทำให้กระบวนการปรับปรุงหรือเปลี่ยนแปลงระบบในภายหลังเป็นไปอย่างช้าลง รางเลื่อนเชิงเส้นและสกรูบอลแบบขัดผิวที่มีมาตรฐานเดียวกัน พร้อมมิติการติดตั้งที่เข้ากันได้ จะช่วยให้การเปลี่ยนชิ้นส่วนในอนาคตทำได้ง่ายขึ้นระหว่างช่วงเวลาที่วางแผนหยุดเครื่องเพื่อบำรุงรักษา
YOSO จัดจำหน่ายชุดรางเลื่อนเชิงเส้นและสกรูบอลที่ผ่านการจับคู่อย่างเหมาะสม โดยออกแบบมาเฉพาะสำหรับสายการประกอบ สายการบรรจุภัณฑ์ และอุปกรณ์การผลิตแบตเตอรี่ ทีมวิศวกรของเราจะวิเคราะห์รอบการทำงาน ช่วงแรงโหลด และสภาพแวดล้อม เพื่อกำหนดข้อกำหนดเฉพาะสำหรับแต่ละแกน รวมถึงคำแนะนำด้านการติดตั้ง สำหรับผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) และผู้รวมระบบ (system integrators)