EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


A extrusão de alumínio é um dos ambientes operacionais mais severos para componentes de movimento linear. A aparas finas de alumínio, as flutuações de temperatura operacional, as cargas cíclicas de choque e os ciclos de trabalho quase contínuos combinam-se para acelerar o desgaste dos trilhos, das carretas e dos sistemas de vedação. Muitos engenheiros de fábrica recorrem por padrão a especificações de marcas conhecidas, sem adequar as características das guias às condições reais da ponte de manuseio, o que leva à falha prematura, paradas não planejadas e precisão inconsistente no corte sob medida.
As pontes de extrusão executam múltiplas tarefas sequenciais: puxar perfis da mesa de saída, transferir peças para a estação de corte, fixá-las durante o corte e empilhar as seções acabadas. Esses ciclos impõem uma combinação de carga radial, carga de momento e impacto intermitente, em vez de uma carga estática constante. Um guia dimensionado apenas com base na capacidade de carga estática frequentemente apresenta desempenho insuficiente em condições reais de operação. É essencial calcular a carga dinâmica equivalente com base no ciclo real de movimento, na velocidade de deslocamento e no número de inversões de direção, aplicando, em seguida, um fator de serviço que considere poeira e vibração.
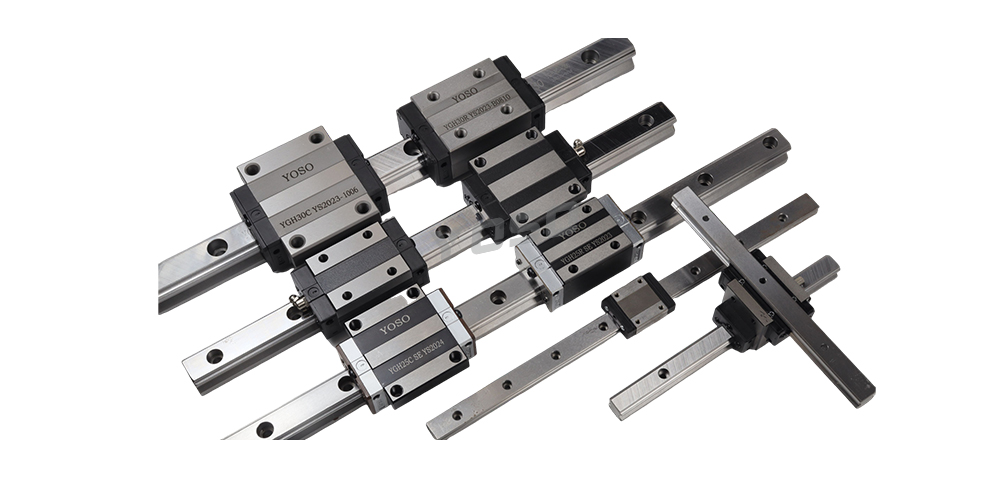
A vedação merece atenção especial nesta aplicação. As vedas padrão nas extremidades raramente impedem eficazmente o pó fino de alumínio. Pacotes combinados de vedação – incluindo vedas internas, placas raspadoras e capas opcionais em fole – reduzem a entrada de contaminantes. O pó retido no interior do carro age como um composto abrasivo, causando riscos nas pistas de rolamento e nos elementos rolantes. Esse dano progride silenciosamente no início, manifestando-se inicialmente como perda gradual da repetibilidade de posicionamento, muito antes de qualquer ruído evidente surgir.
A classe de pré-carga é outro ponto comum de seleção incorreta. A pré-carga leve é adequada para transferências de baixo atrito e alta velocidade, onde uma pequena folga é aceitável. A pré-carga média é preferida em pontes de serras e eixos de fixação, onde a rigidez controla diretamente a tolerância de corte. Especificar excessivamente uma pré-carga pesada aumenta o torque de operação, a geração de calor e o consumo de lubrificante, encurtando desnecessariamente a vida útil.
A expansão térmica não deve ser ignorada. As pontes de grande curso sofrem deriva térmica à medida que as operações de produção se prolongam. Os trilhos montados com arranjos de suporte fixo-livre ajudam a compensar o crescimento térmico. Os intervalos de lubrificação também precisam ser ajustados: em ambientes com muita poeira, a graxa é contaminada mais rapidamente, portanto, estender os ciclos de relubrificação conforme os valores-padrão das folhas técnicas é arriscado.
Um sistema de guia linear corretamente especificado não elimina a manutenção, mas transfere o trabalho dos reparos emergenciais por falha para inspeções programadas. Para linhas de extrusão que visam produtividade constante e controle dimensional rigoroso, adaptar o hardware de guia ao perfil de carga, poeira e temperatura do local oferece um retorno mais confiável do que simplesmente atualizar para uma classificação nominal de carga mais elevada.