 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


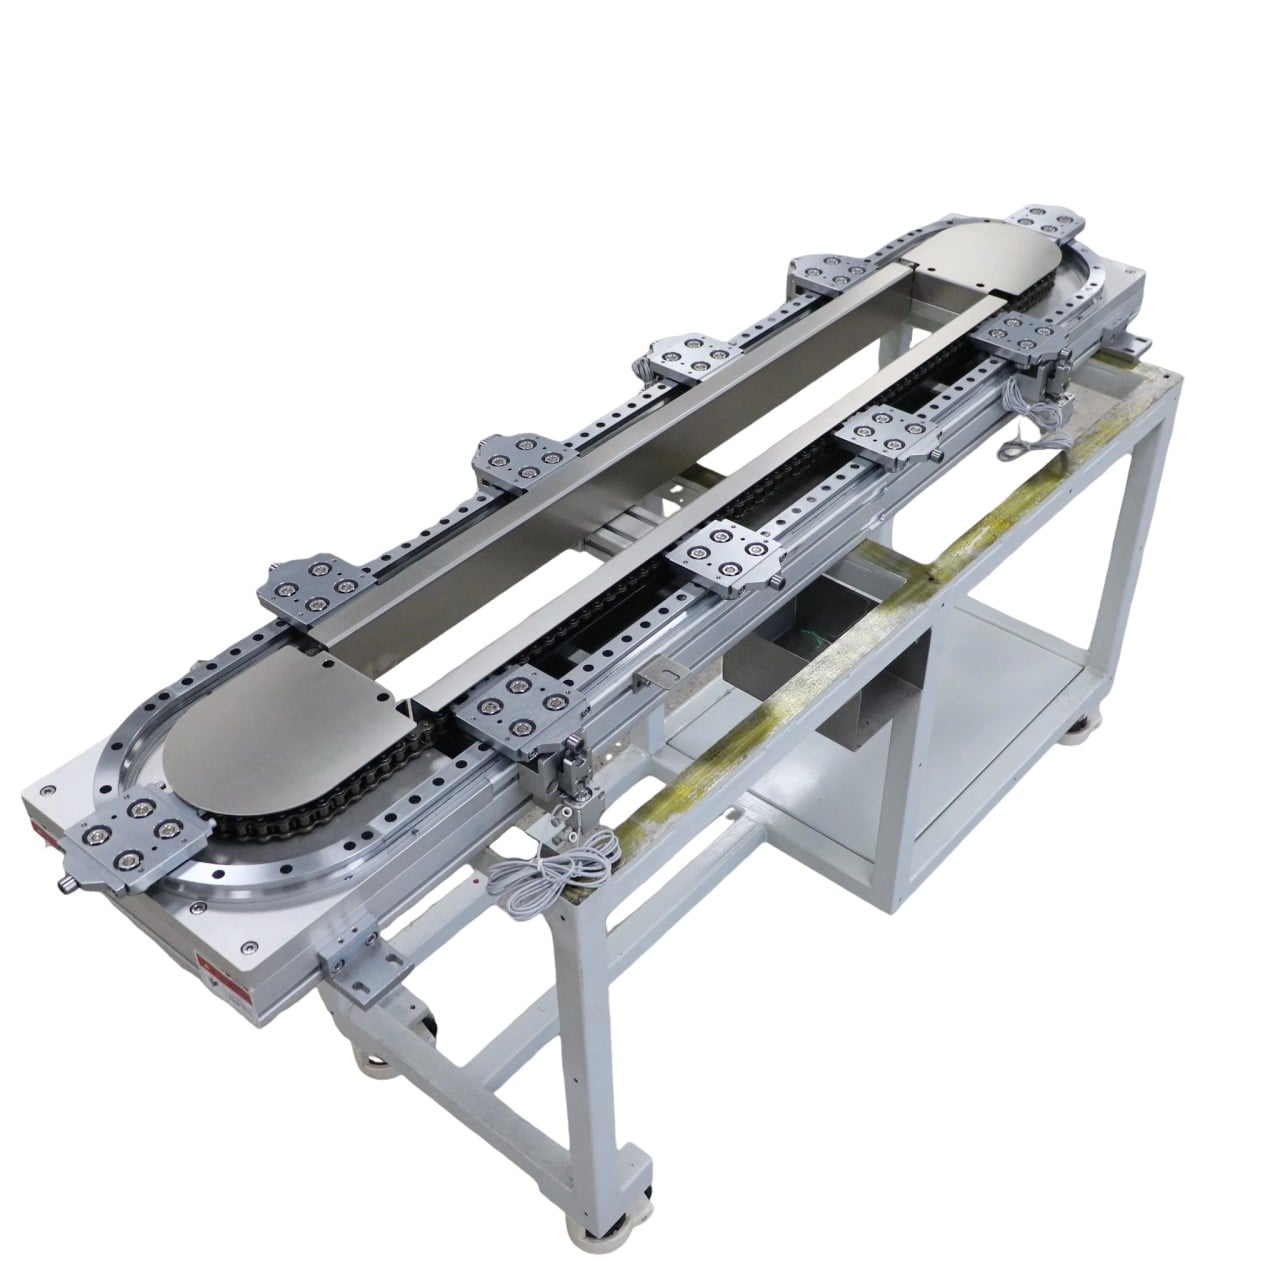
O tempo de inatividade não planejado é o principal fator de custo para linhas contínuas de produção industrial. Embora os alarmes de controle recebam a maior atenção, muitas interrupções recorrentes da linha remontam à degradação gradual de guias lineares e fusos de esferas. A falha desenvolve-se lentamente ao longo de milhares de ciclos, até que desvios de posicionamento, vibração ou travamento provoquem uma paralisação total da linha. Este artigo aborda os cinco modos de falha mais comuns e regras práticas de inspeção para equipes de manutenção.
- Danos na vedação e entrada de contaminantes: Poeira, pó metálico fino, partículas plásticas e resíduos de líquido refrigerante contornam vedações desgastadas e entram no circuito de rolagem. Partículas abrasivas riscam a pista das esferas e as próprias esferas de aço. Os primeiros sintomas incluem ruído áspero durante a operação, aumento do torque de atrito e movimento irregular do cursor. Assim que surgirem cavitações na pista de rolamento, normalmente é inevitável substituir o componente. Inspecione vedações e raspadores semanalmente em estações empoeiradas ou de soldagem; substitua imediatamente quaisquer vedações danificadas, sem esperar pelo aparecimento de ruídos.
- Desalinhamento e carregamento nas bordas: Erro de paralelismo entre dois trilhos lineares, ou erro de coaxialidade entre o fuso de esferas e o carro-guia, provoca carregamento nas bordas. O cursor suporta carga apenas de um lado, acelerando o desgaste localizado. O desalinhamento ocorre frequentemente após realocação da máquina, liberação de tensões residuais provocadas por soldagem do quadro ou reinstalação após revisão geral. A realinhação deve ser verificada com relógios comparadores após qualquer modificação significativa no quadro.
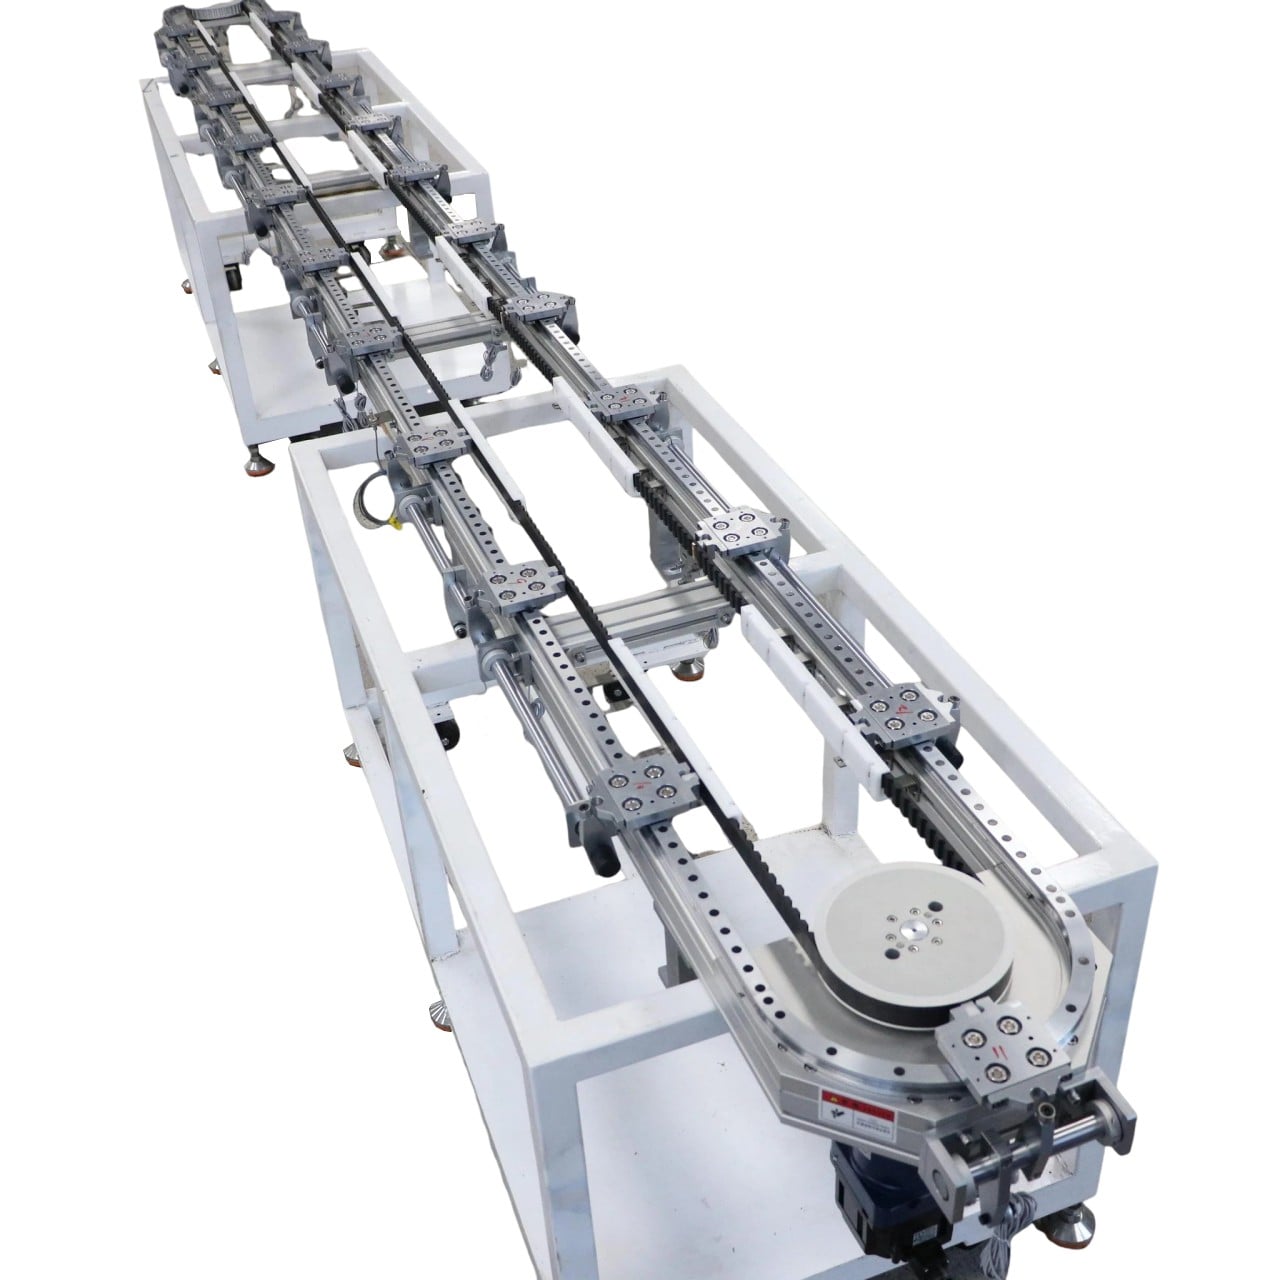
- Decaimento da pré-carga e aumento da folga de retorno. Parafusos de esferas com porca dupla e blocos-guia pré-carregados perdem a pré-carga após milhões de ciclos, especialmente sob ciclagem térmica e cargas de impacto. O resultado: repetibilidade instável, deslocamento das posições de parada e profundidade de prensagem inconsistente. Esse problema é frequentemente interpretado erroneamente como erro de ajuste do servo. Uma simples verificação de folga axial ajuda a distinguir a folga mecânica da deriva de controle. Estações de precisão exigem verificação periódica da pré-carga na janela de manutenção trimestral.
- Elongação térmica e deriva de posicionamento. O movimento contínuo de vaivém em alta velocidade gera calor por atrito nas porcas de esferas e nos rolamentos de suporte. A expansão do eixo do parafuso introduz erro cumulativo de posicionamento, que se agrava em eixos de transferência de longo curso. As soluções incluem pré-carga por tração, refrigeração forçada, compensação em tempo real da temperatura e redução de pré-carga excessiva, que gera calor adicional.
- Falha na lubrificação: a lubrificação excessiva retém poeira; a lubrificação insuficiente provoca contato metal-metal. As linhas de produção que operam em ciclos com múltiplos turnos exigem sistemas automáticos de lubrificação com graxa ou óleo, sendo o tipo de lubrificante selecionado conforme a temperatura e o nível de poeira. Graxa para estações de carga pesada; óleo de baixa viscosidade para eixos de alta velocidade e carga leve.
Uma lista prática de manutenção divide as tarefas pela frequência: verificação diária de ruído e temperatura pontual; inspeção semanal de vedação e lubrificação; medição mensal de folga e jogo; verificação trimestral de paralelismo/alinhamento; previsão anual de vida útil com base nas horas de carga.
Ao substituir peças desgastadas de movimento linear, não basta copiar as dimensões. A classe de pré-carga, o tipo de vedação, a classe de precisão e a classificação de carga dinâmica devem corresponder ao ciclo de trabalho original. Um guia ou fuso dimensionalmente compatível, mas subdimensionado, falhará novamente em curto prazo.
A YOSO oferece guias lineares e parafusos de esferas de qualidade produtiva, com configurações reforçadas à prova de poeira, e fornece suporte em análise de falhas para integradores de automação e fábricas de usuários finais.