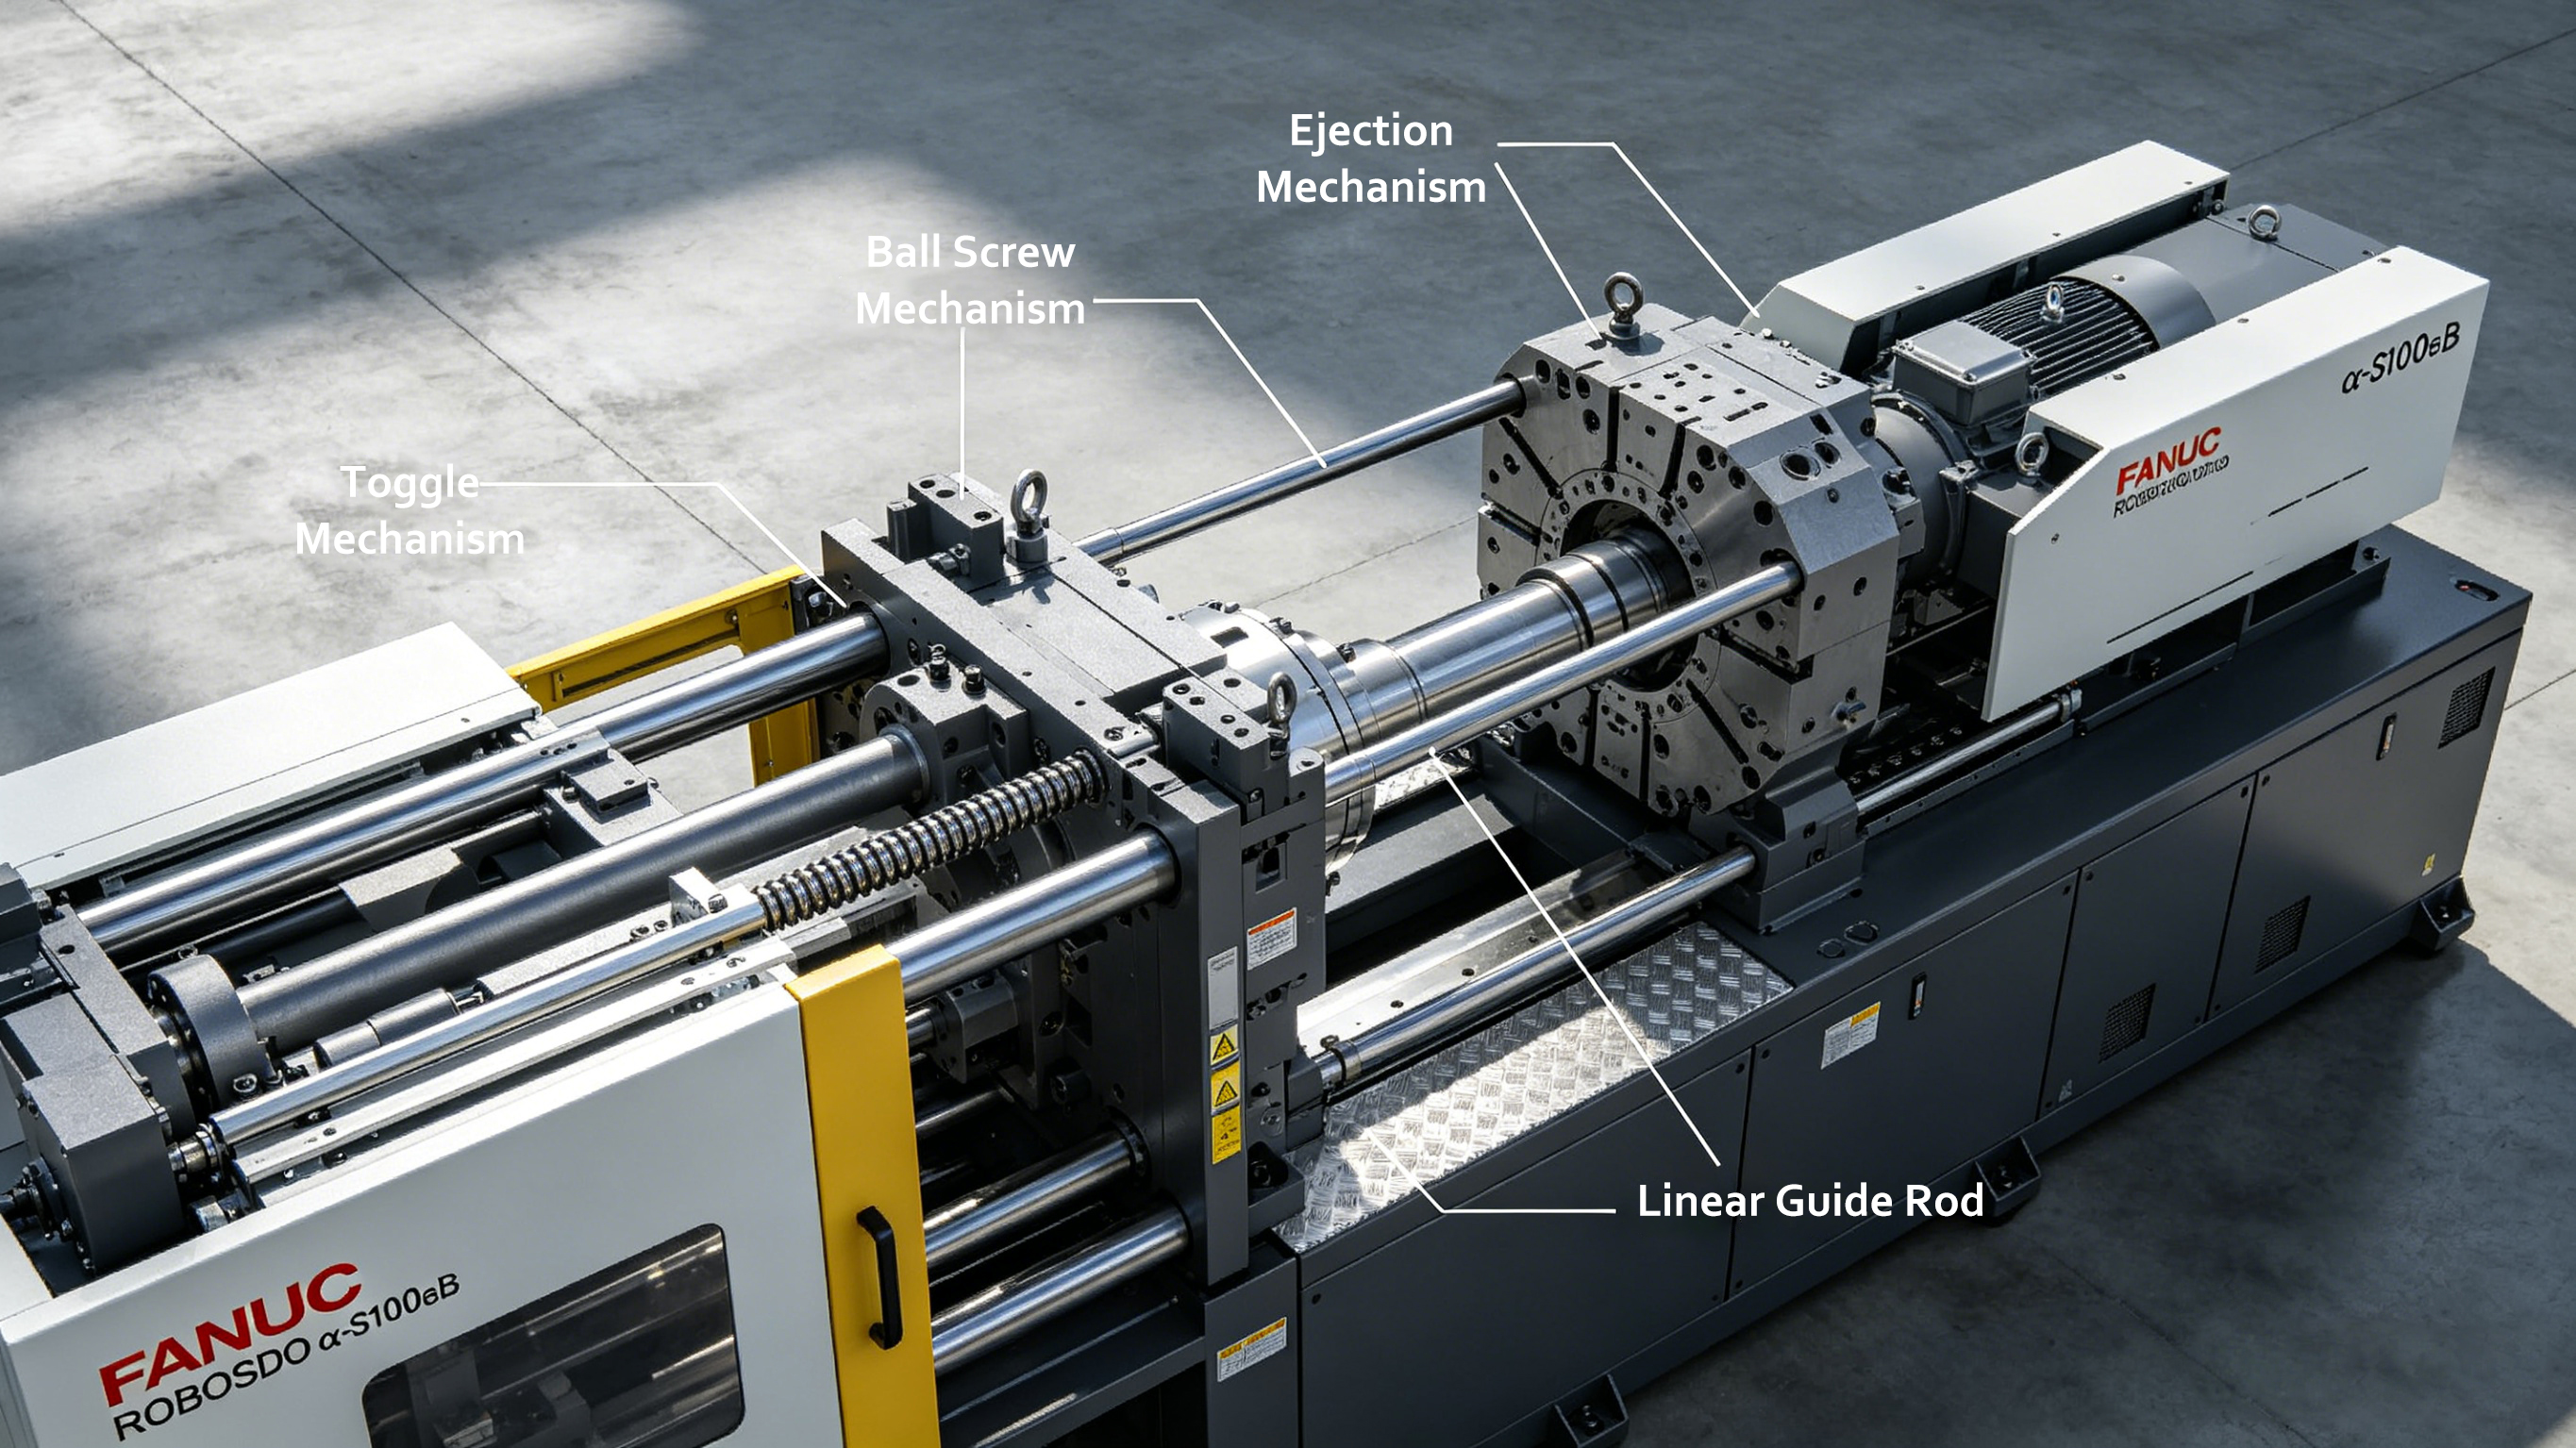
Fabryki precyzyjnego wtrysku często napotykają typowy problem: produkty zgodne z normami w pierwszej godzinie uruchomienia, ale po trzech godzinach ciągłej produkcji występuje znaczne przesunięcie wymiarów, nieregularna grubość i gwałtowny spadek wydajności. Korekta ciśnienia wtrysku, prędkości...
Zobacz więcej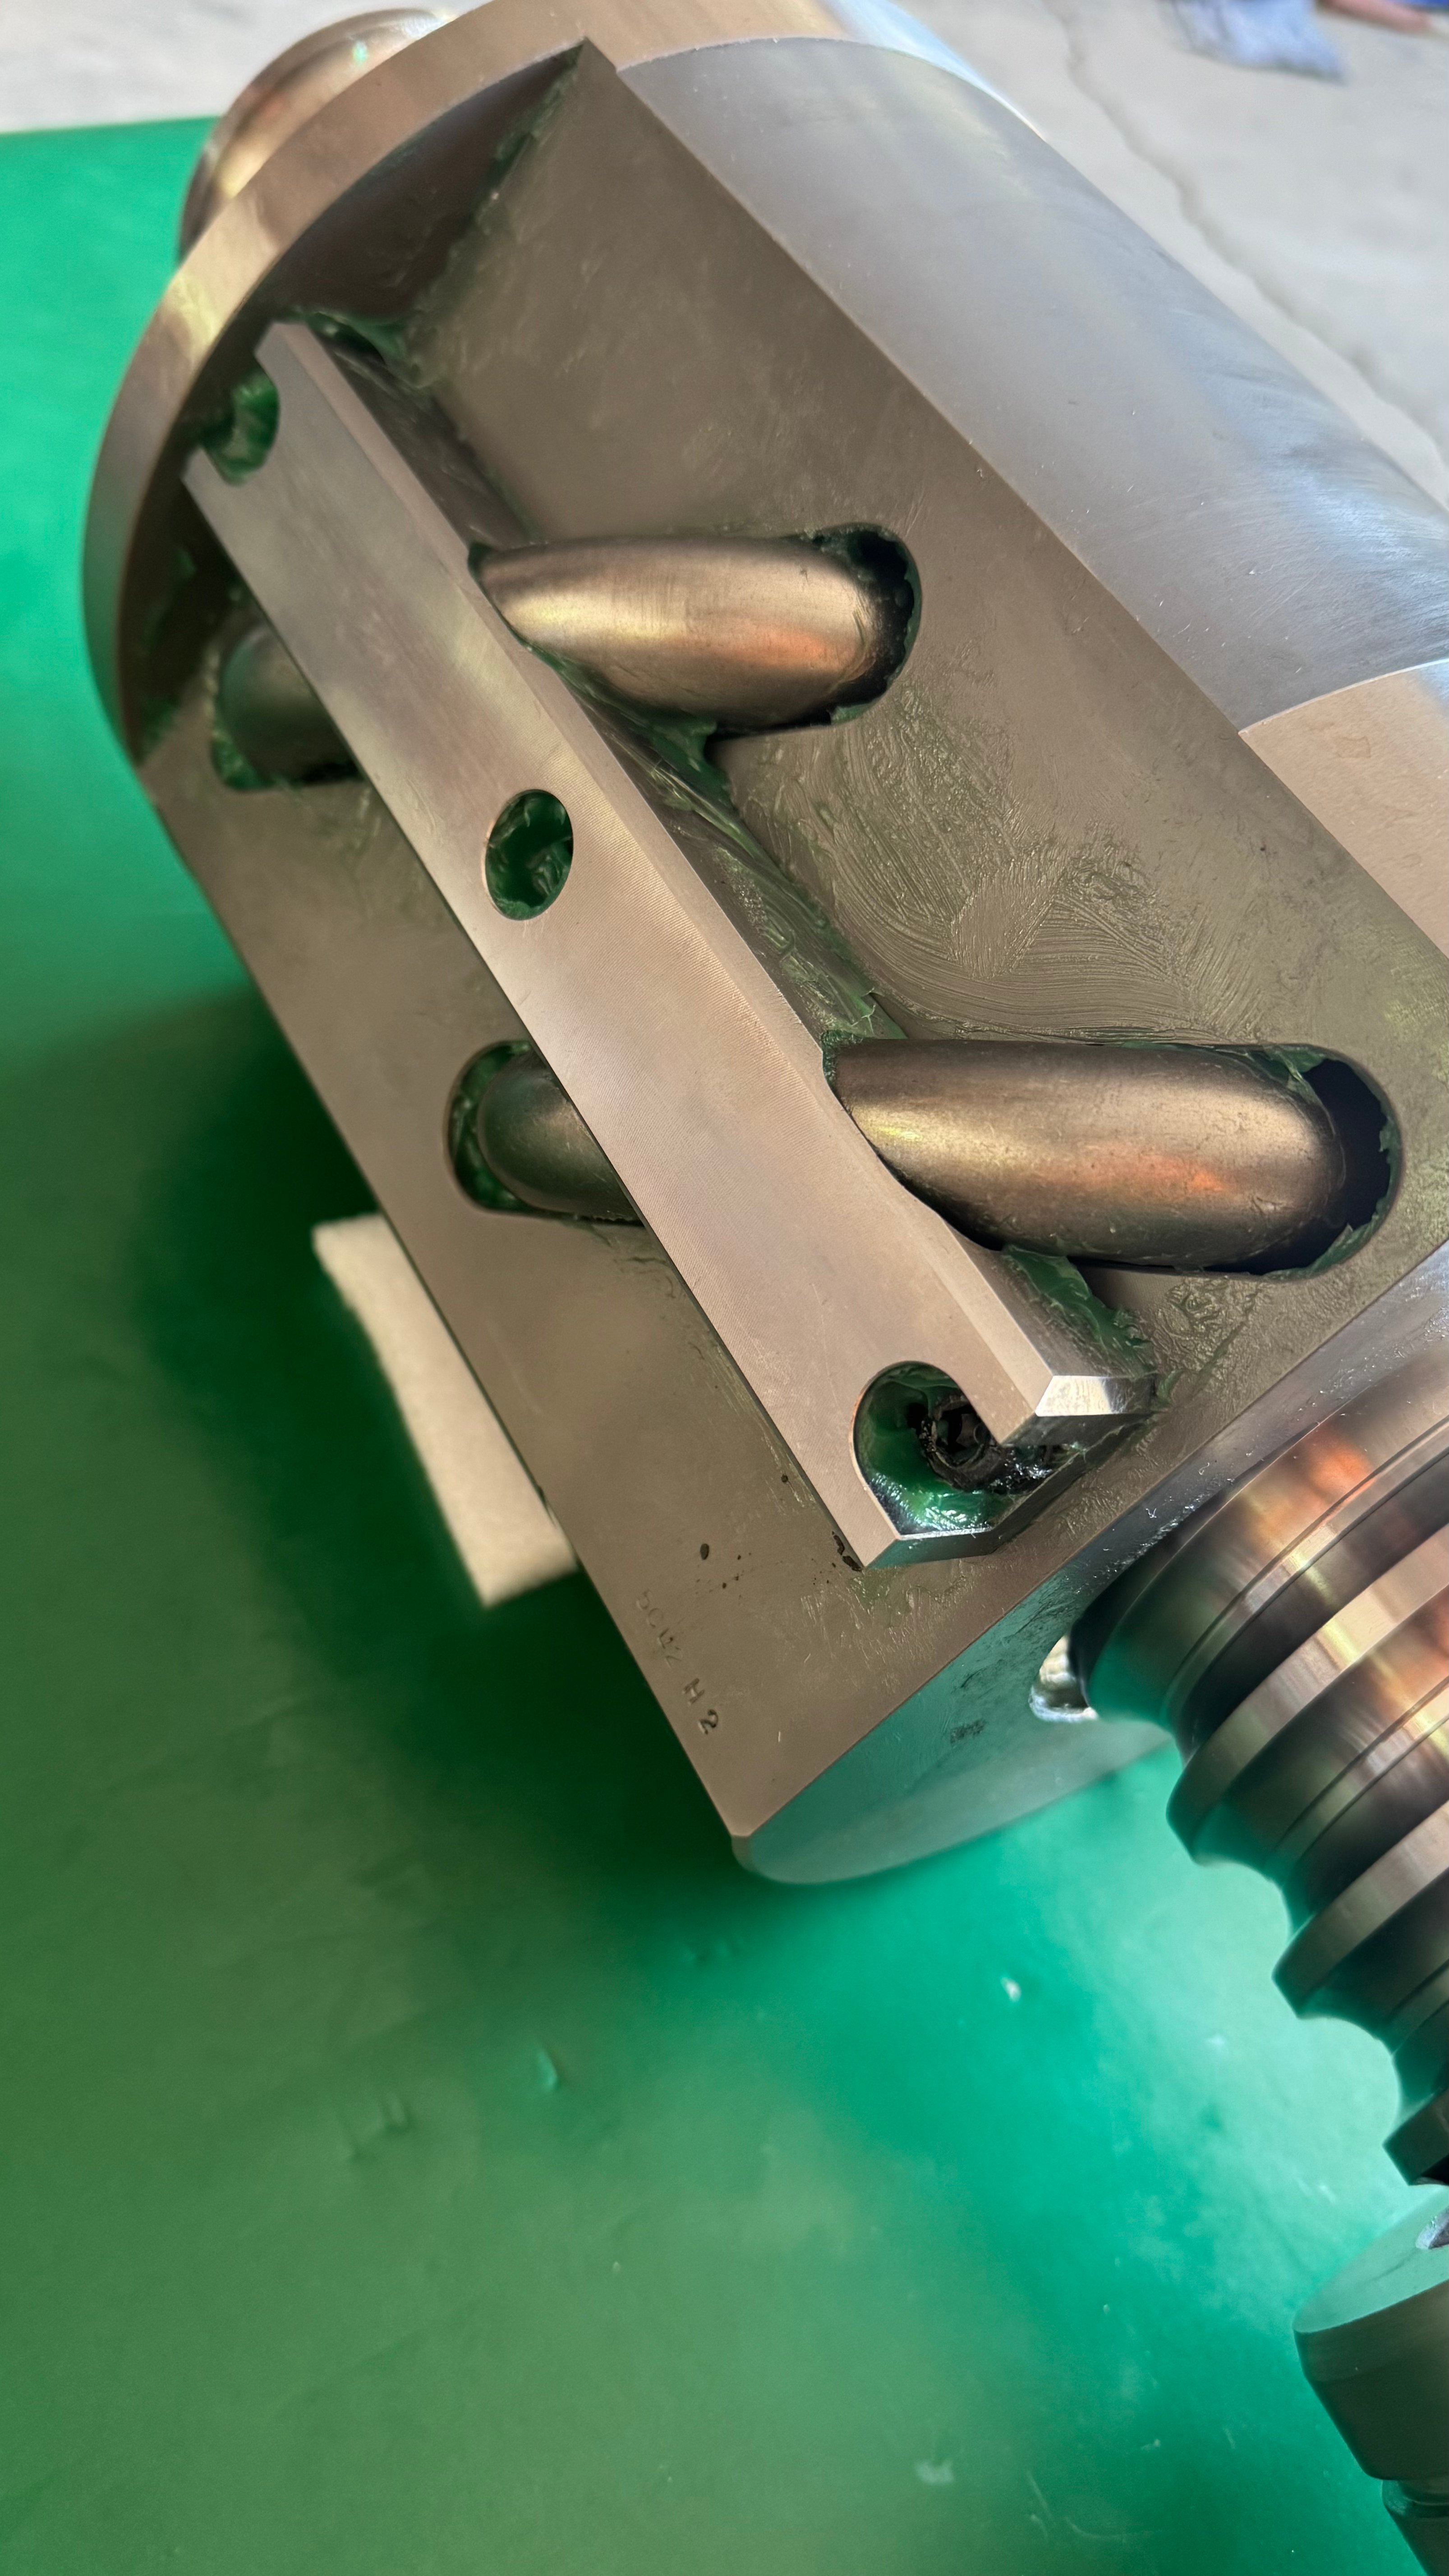
Wiele fabryk tworzyw sztucznych wpada w błędne koło: częsta wymiana śrub kulowych, ciągłe nietypowe dźwięki oraz powtarzające się przesunięcia dokładności. Większość producentów błędnie przypisuje te problemy niskiej jakości śrub. Jednak praktyczne dane branżowe...
Zobacz więcej
Nietypowy hałas to jedno z najczęstszych i najbardziej uciążliwych problemów występujących w warsztatach produkcyjnych maszyn do wtrysku. Nowe maszyny pracują cicho, ale po kilku miesiącach eksploatacji pojawia się skrzypienie, brzęczenie, klikanie oraz drgania przy wysokiej prędkości. Większość operatorów bezpośrednio...
Zobacz więcej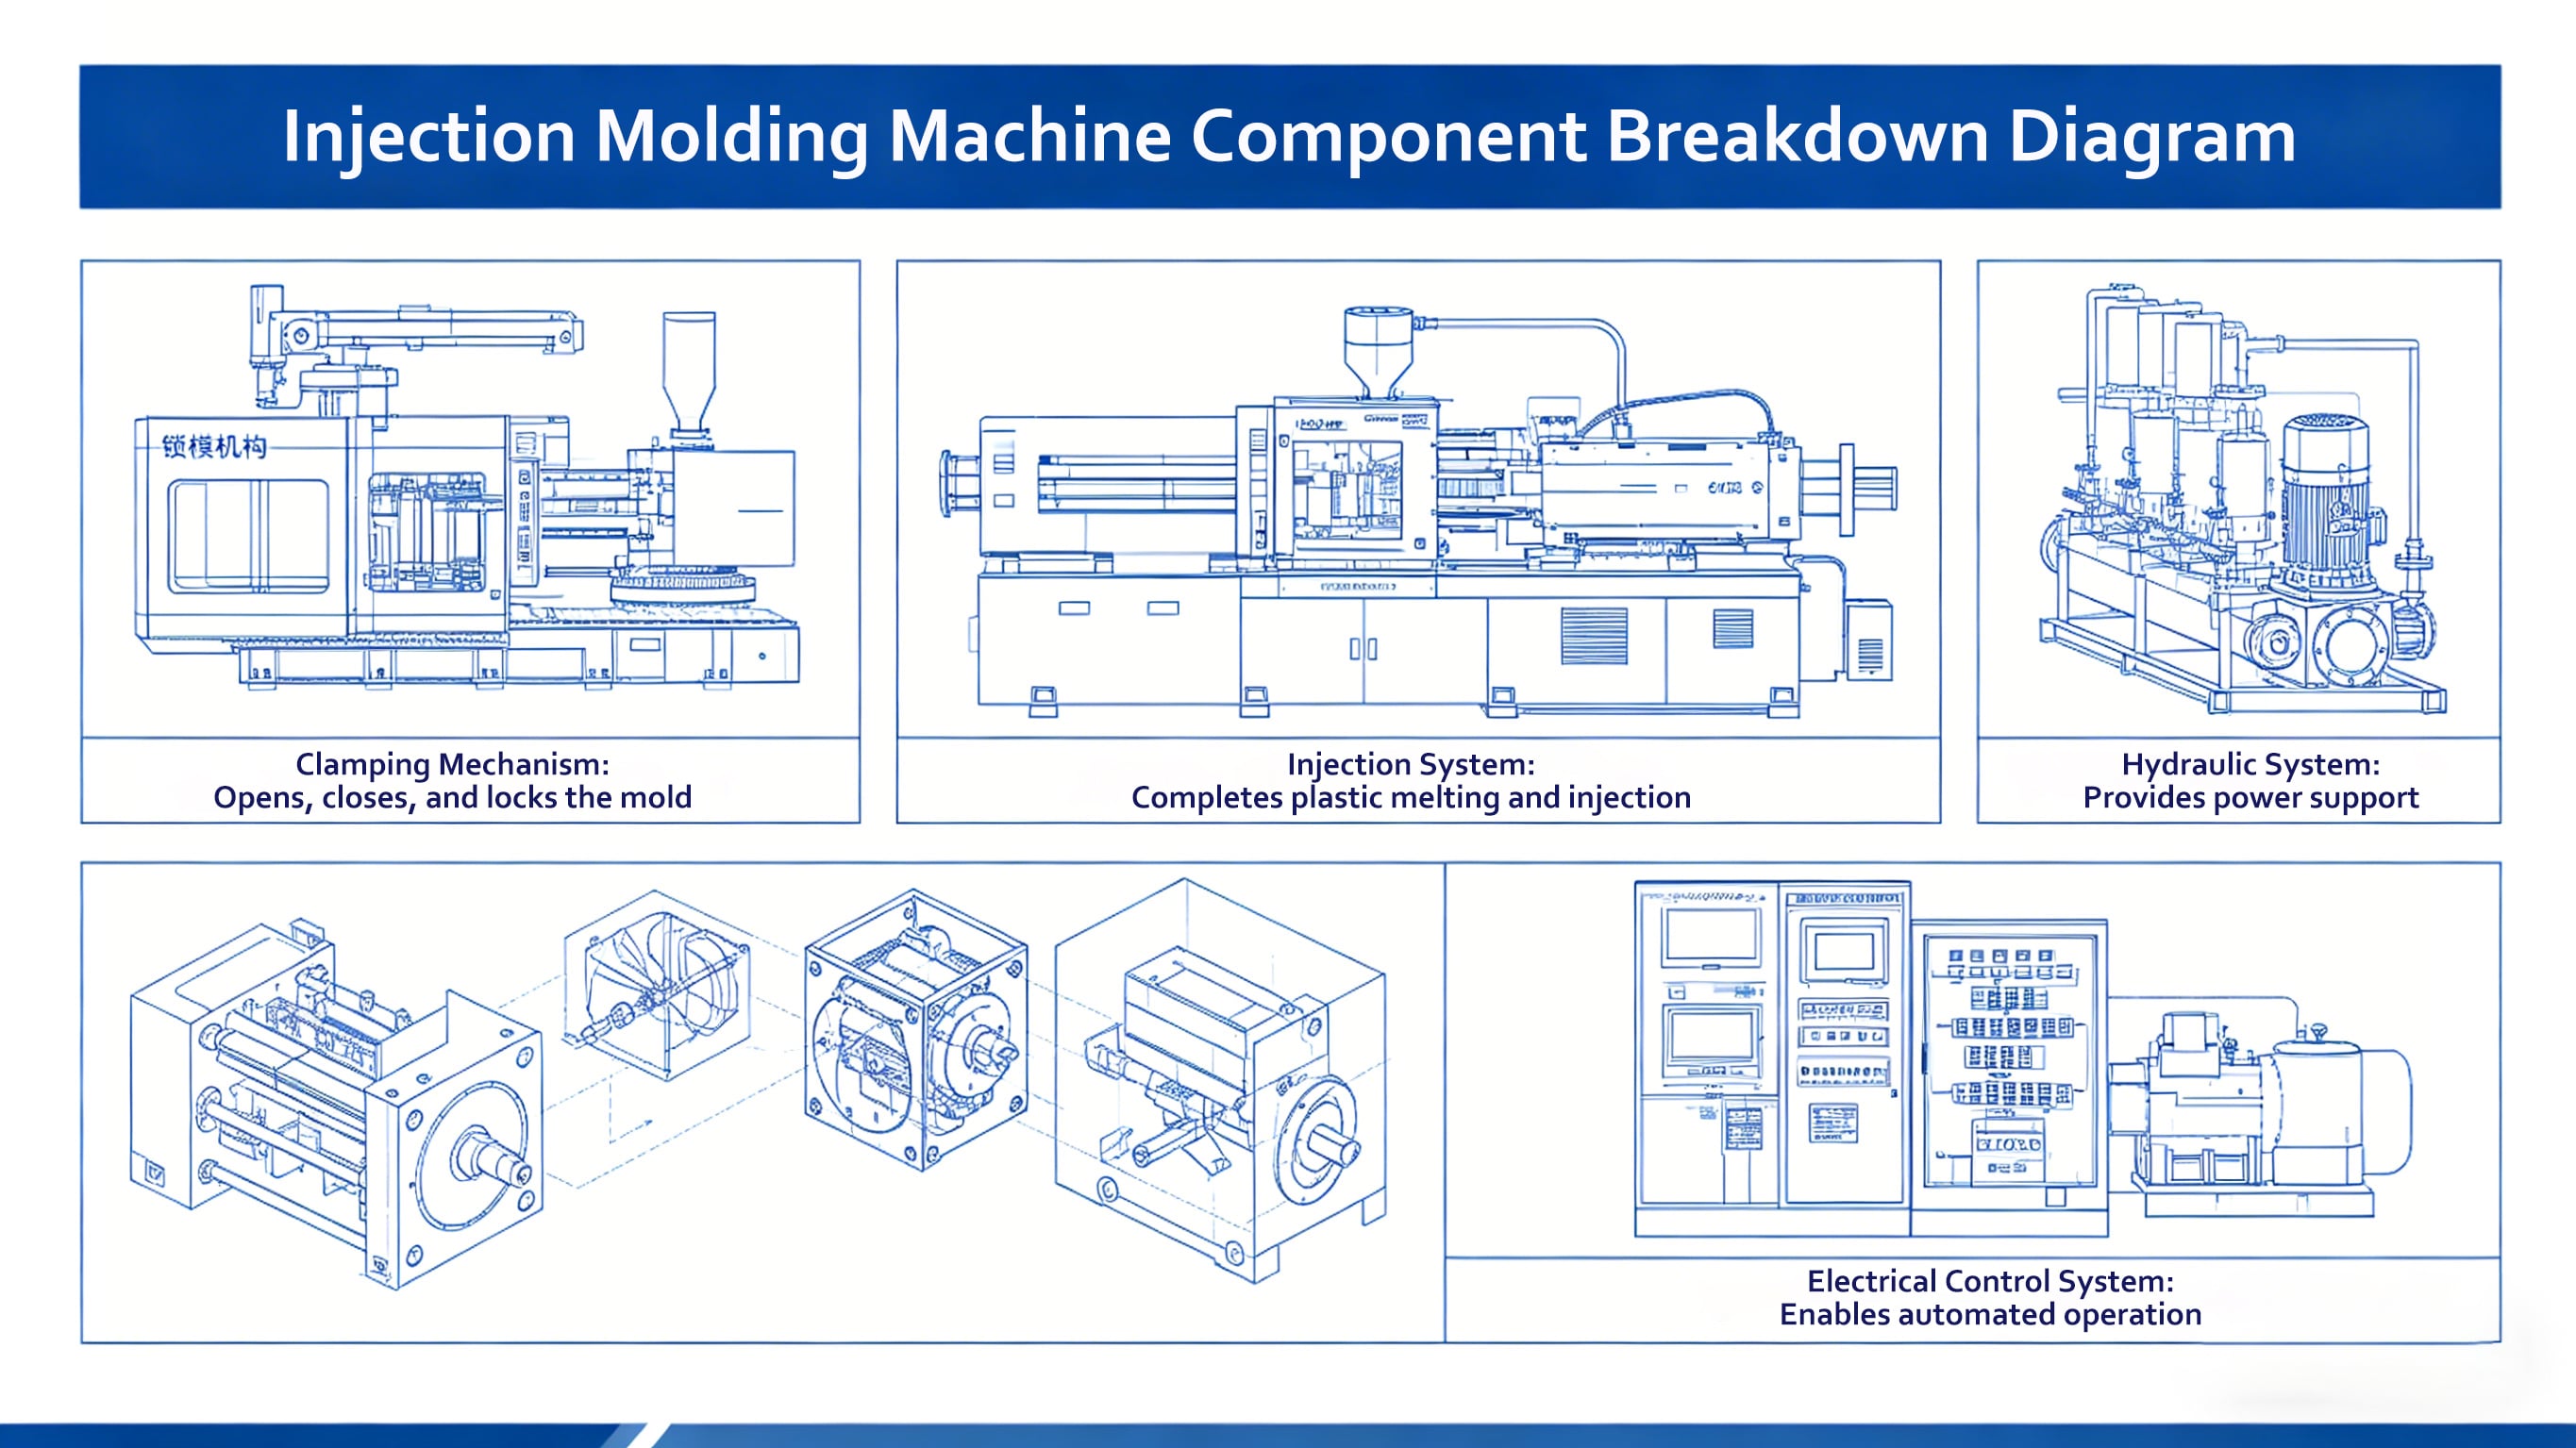
Większość awarii śrub kulowych, niestabilnej precyzji wtrysku oraz niejednorodnych wad produktów w danej partii nie wynika z niewystarczającej klasy dokładności, lecz z nieprawidłowego wyboru wstępnego obciążenia. Wielu zakupujących koncentruje się wyłącznie na klasach dokładności C3, C5 lub C7, pomijając...
Zobacz więcej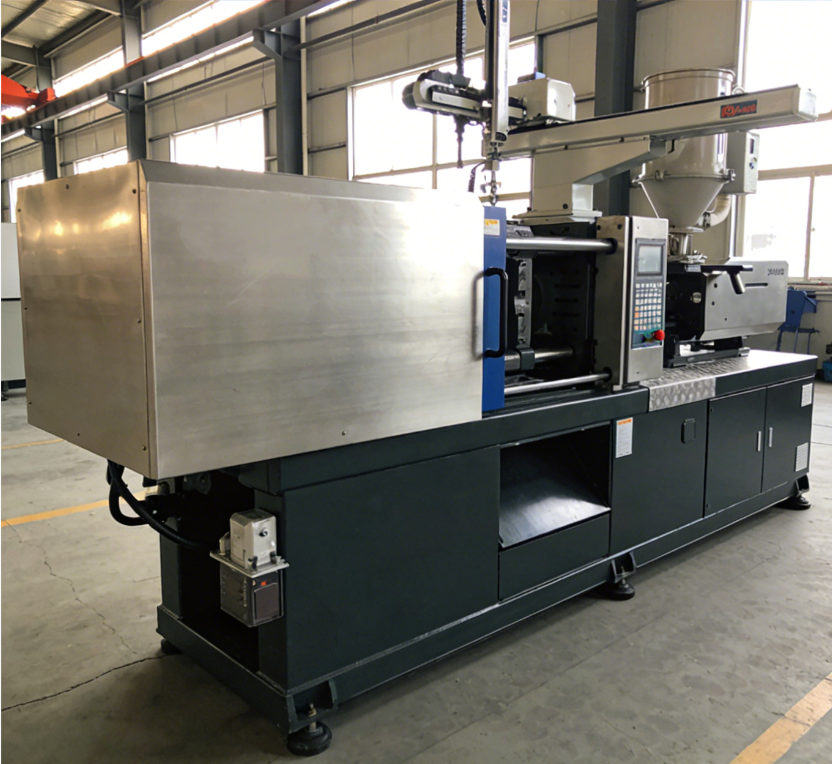
W miarę jak wysokiej klasy całkowicie elektryczne maszyny do formowania wtryskowego rozwijają się w kierunku nadzwyczaj dużej nośności, nadzwyczaj wysokiej precyzji i nadzwyczaj długiego okresu eksploatacji, dwie dominujące w branży technologie przekładni – śruba kulowa i śruba wałkowa planetarna (PRS) – zyskały szerokie uznanie. ...
Zobacz więcej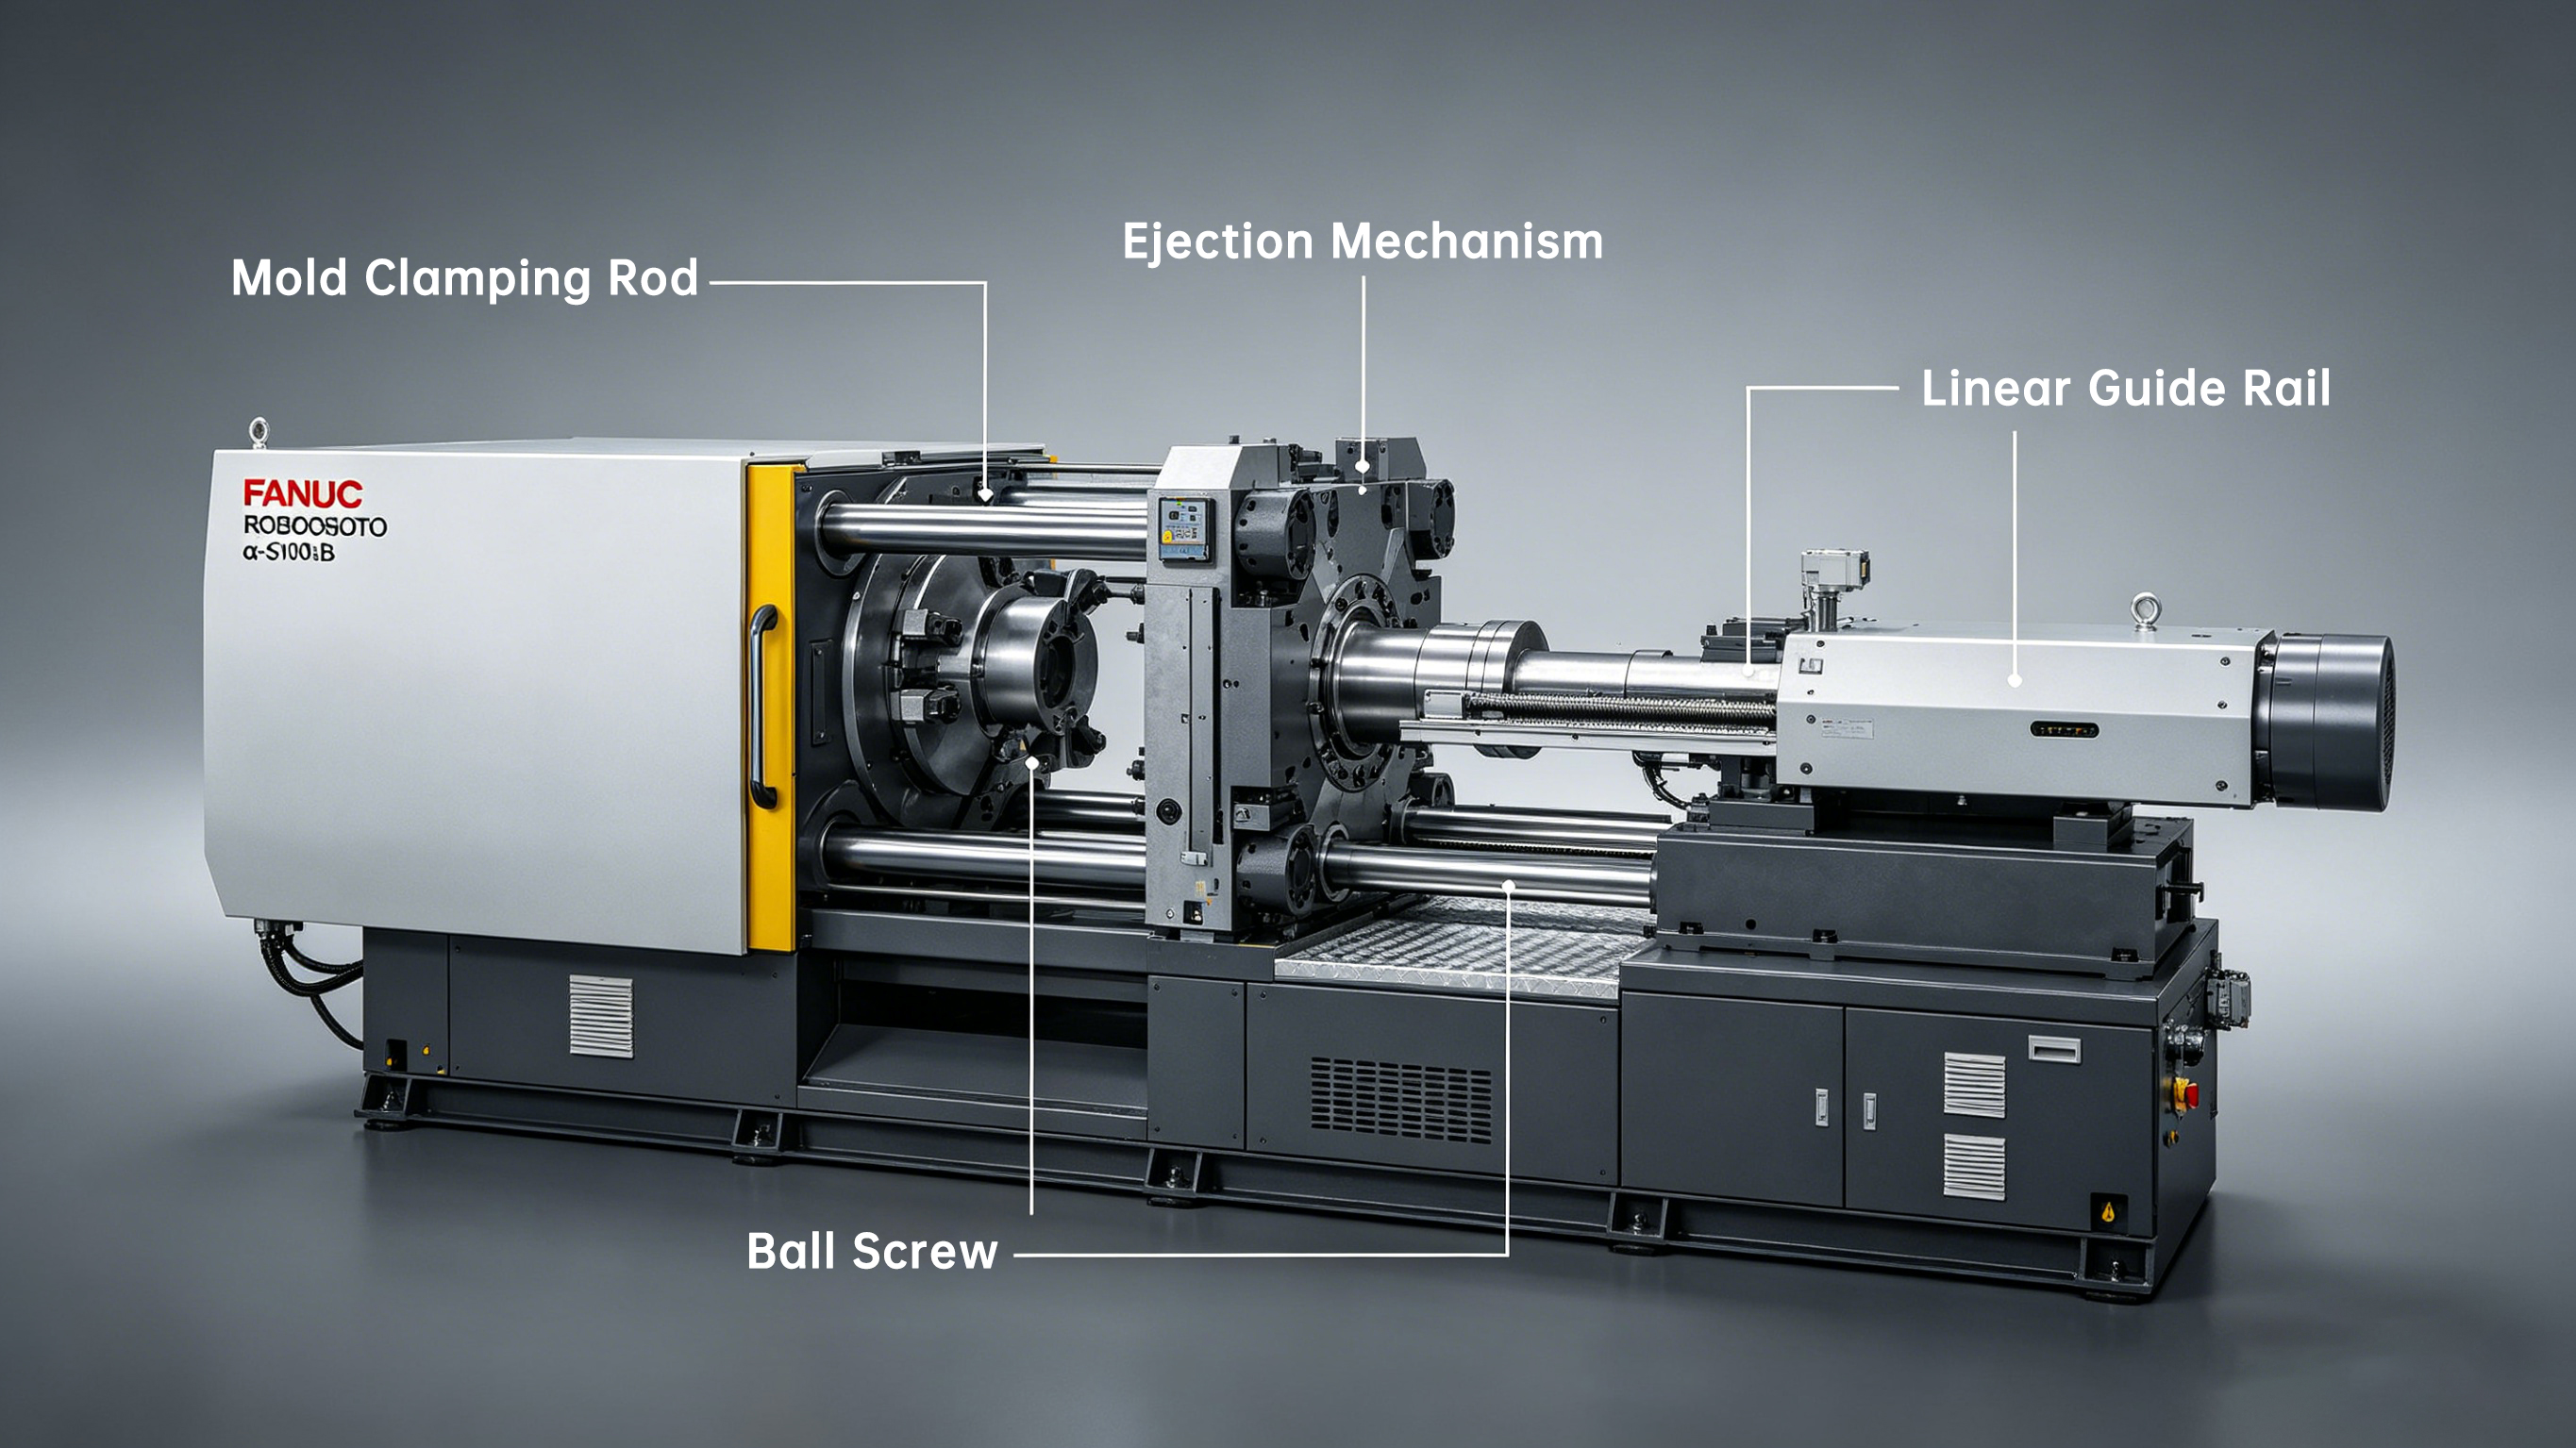
Wiele fabryk przetwarzających tworzywa sztuczne stoi przed mylącym problemem: śruby kulowe stosowane w obrabiarkach CNC mogą pracować przez 5–8 lat, podczas gdy te same elementy w maszynach do formowania wtryskowego zużywają się, generują nietypowe hałasy oraz wykazują nadmierny luz w ciągu zaledwie 1&...
Zobacz więcej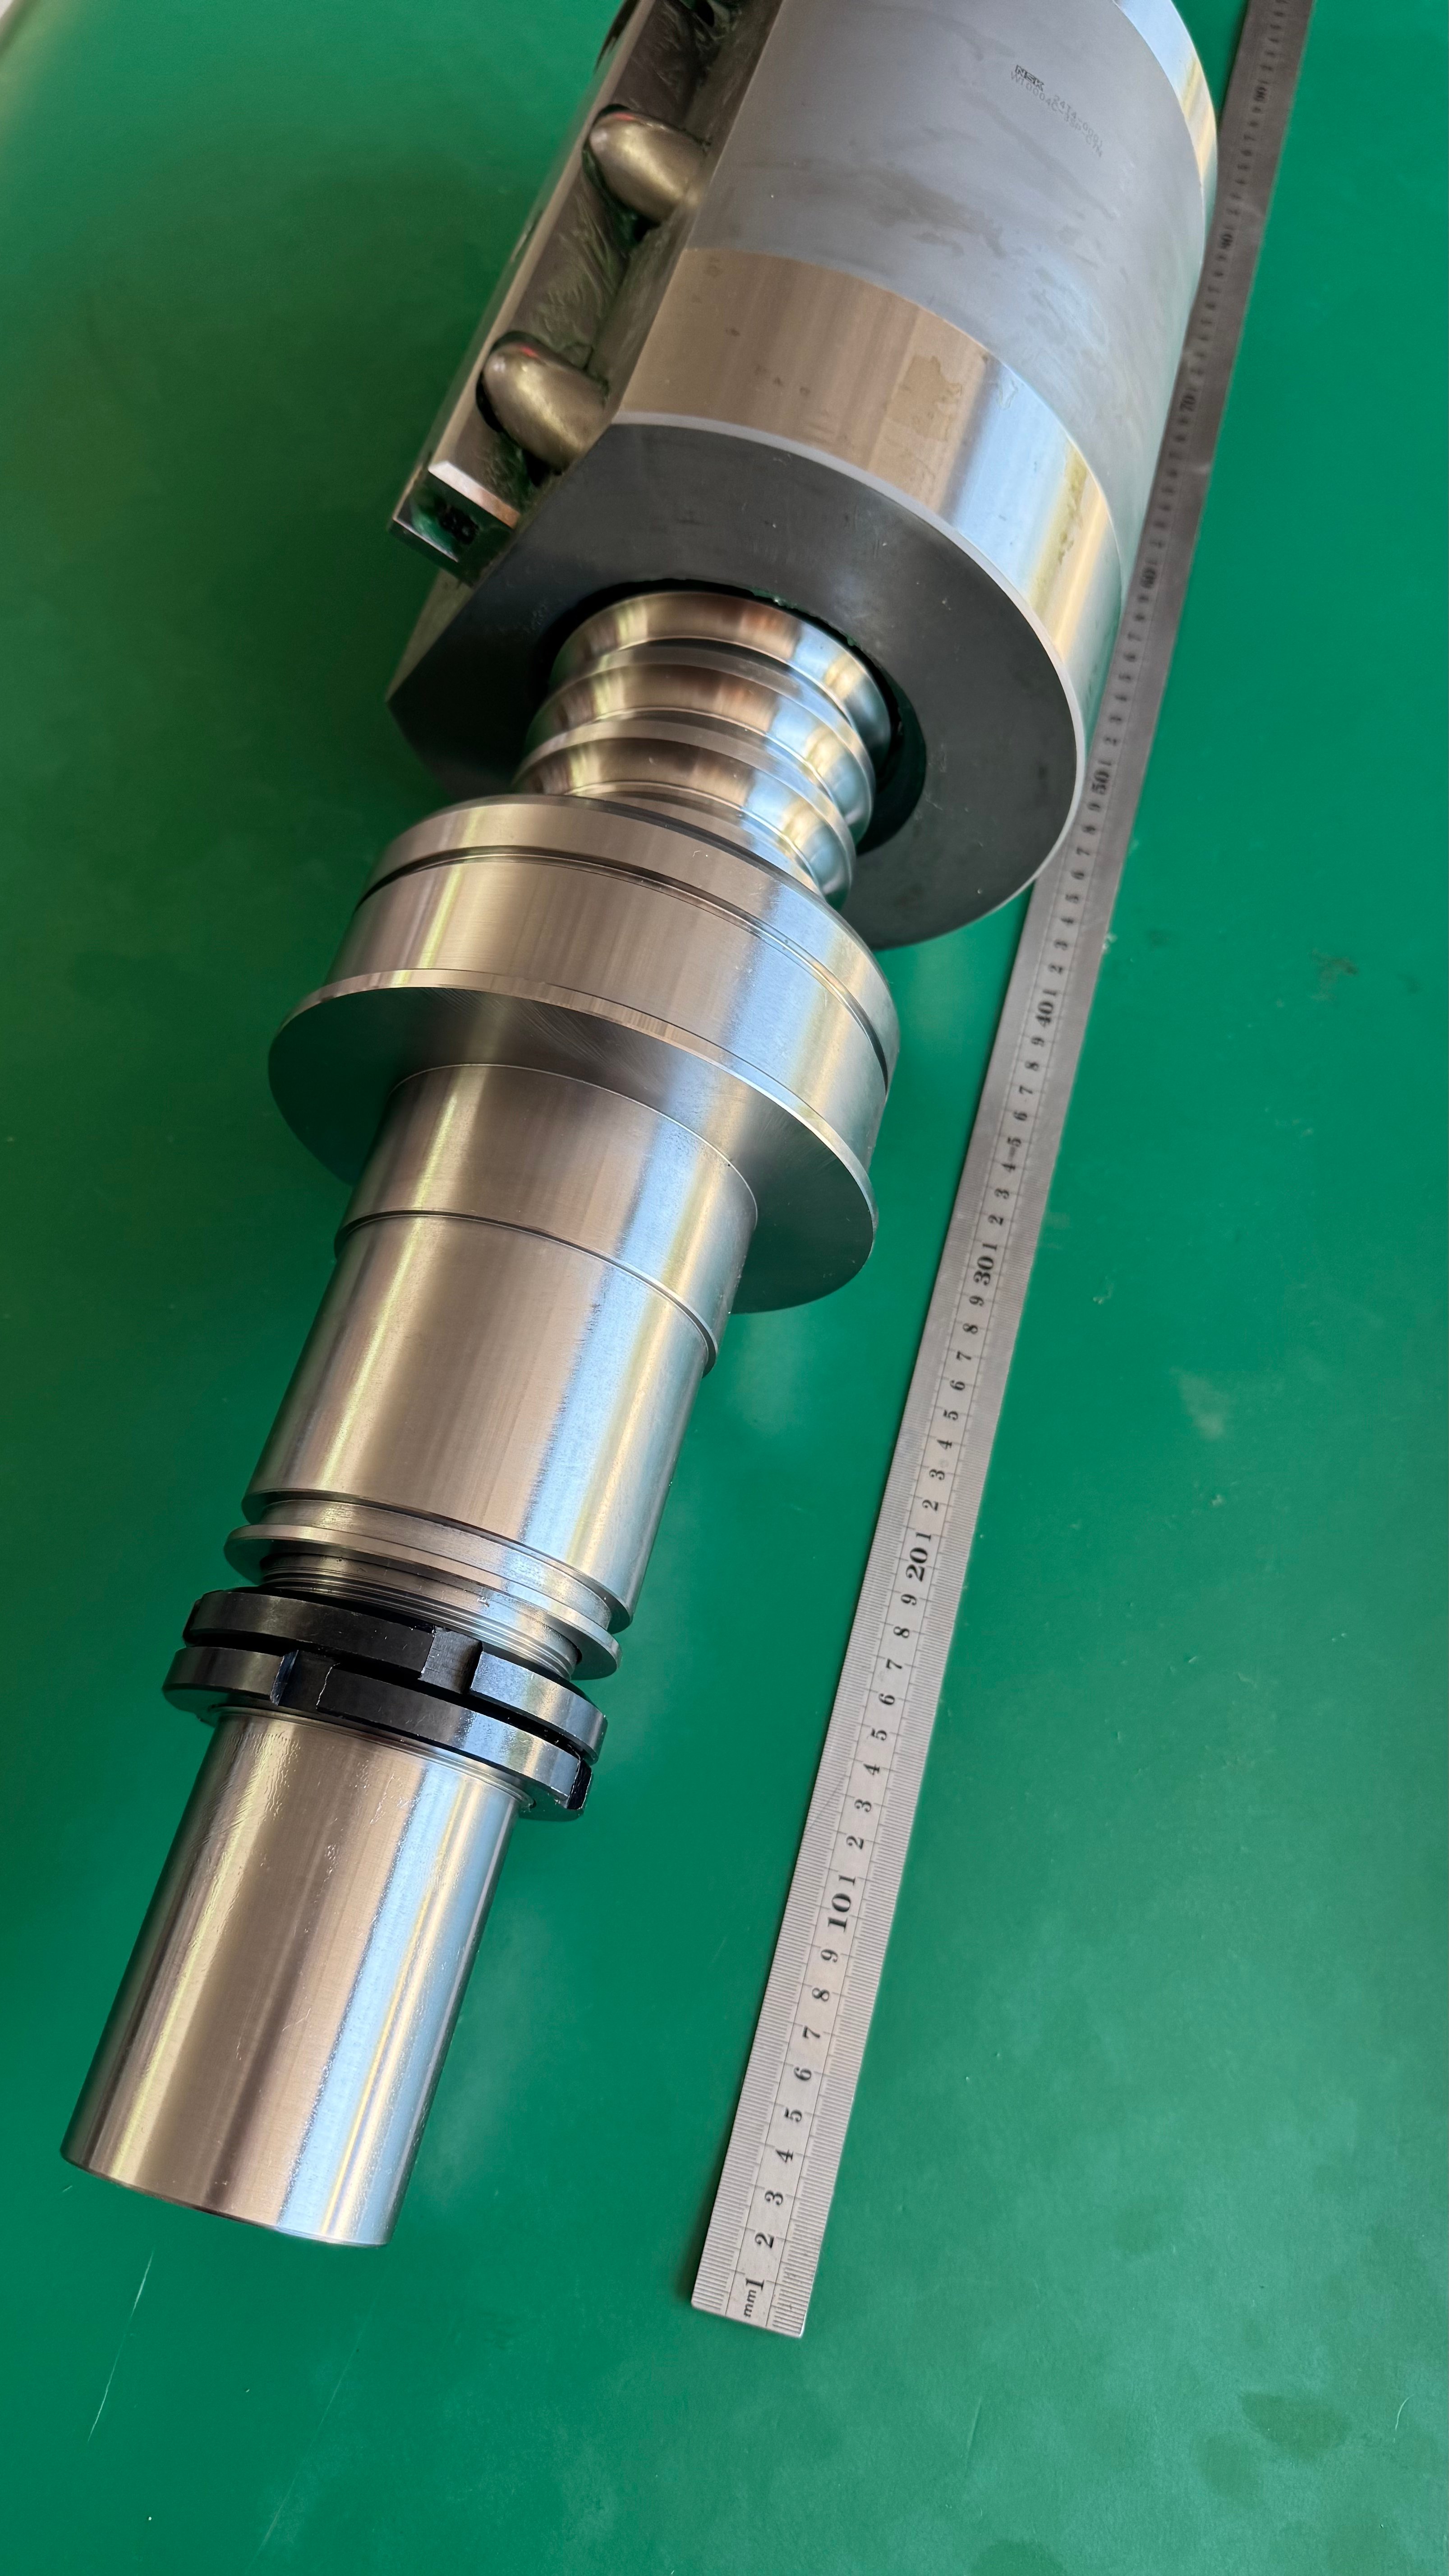
Wielu producentów i zakupujących wyposażenia ma powszechne nieporozumienie: śruby kulowe do maszyn do wtryskiwania wymagają jedynie podstawowej zdolności do przemieszczania się, a wysoka dokładność nie jest konieczna. W rzeczywistości współczynnik wydajności gotowych wyrobów, powtarzalność pozycjonowania...
Zobacz więcej
Przy doborze urządzeń napędu liniowego średnica wałka śruby kulowej (średnica zewnętrzna) oraz skok są podstawowymi parametrami decydującymi o obciążeniu, prędkości pracy, dokładności pozycjonowania oraz czasie życia urządzenia. Kombinacja wałka śruby kulowej...
Zobacz więcej
Kluczem do korekcji współosiowości śruby kulowej jest zapewnienie, że „wał silnika – sprzęgło – wał śruby – łożysko podporowe” znajdują się na tej samej osi; w przeciwnym razie mogą wystąpić drgania, przegrzewanie, nietypowe dźwięki, błędy pozycjonowania...
Zobacz więcej
Jako precyzyjny element przekładni, śruby kulowe wymagają niezwykle wysokiej dokładności montażu. Błędy montażowe bezpośrednio wpływają na wydajność, żywotność i precyzję urządzenia. I. Dwa podstawowe błędy montażowe śrub kulowych 1. C...
Zobacz więcej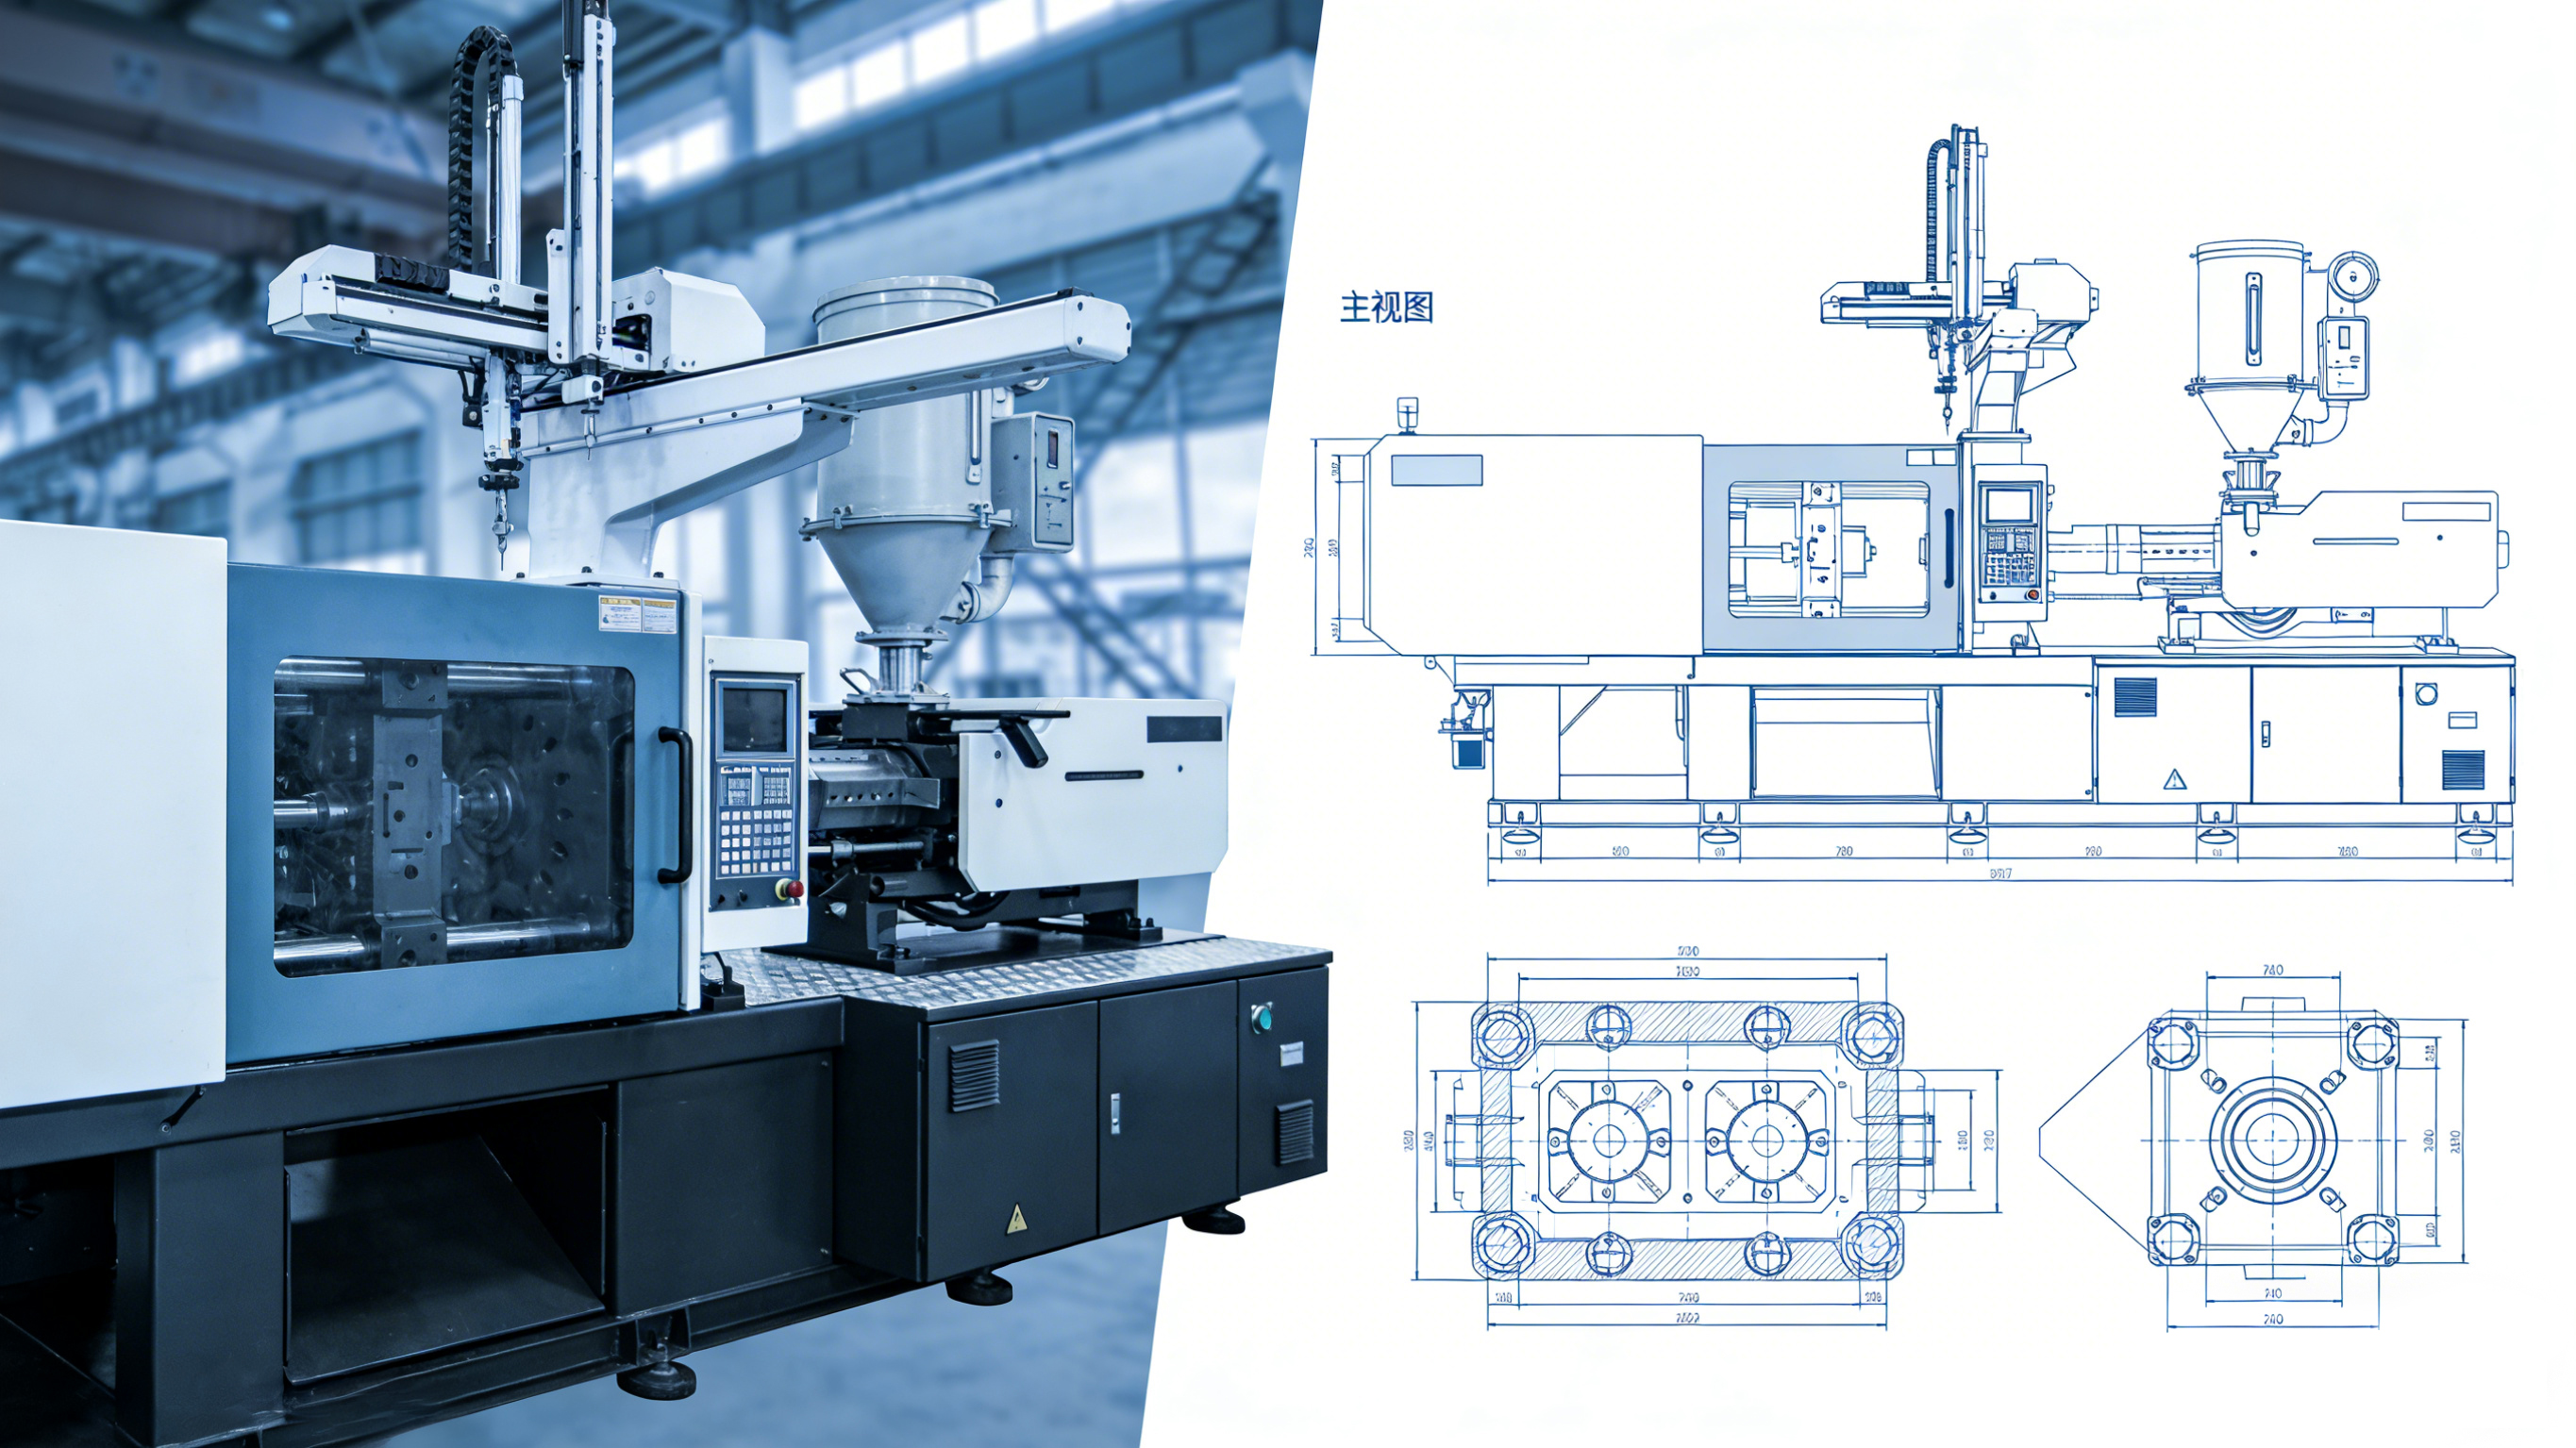
Dobór śruby kulowej dla maszyn do wtryskiwania zależy w dużej mierze od siły zacisku maszyny. Różne wartości siły zacisku odpowiadają różnym wymaganiom dotyczącym obciążenia, prędkości i dokładności, co determinuje średnicę, skok oraz klasę dokładności śruby kulowej...
Zobacz więcej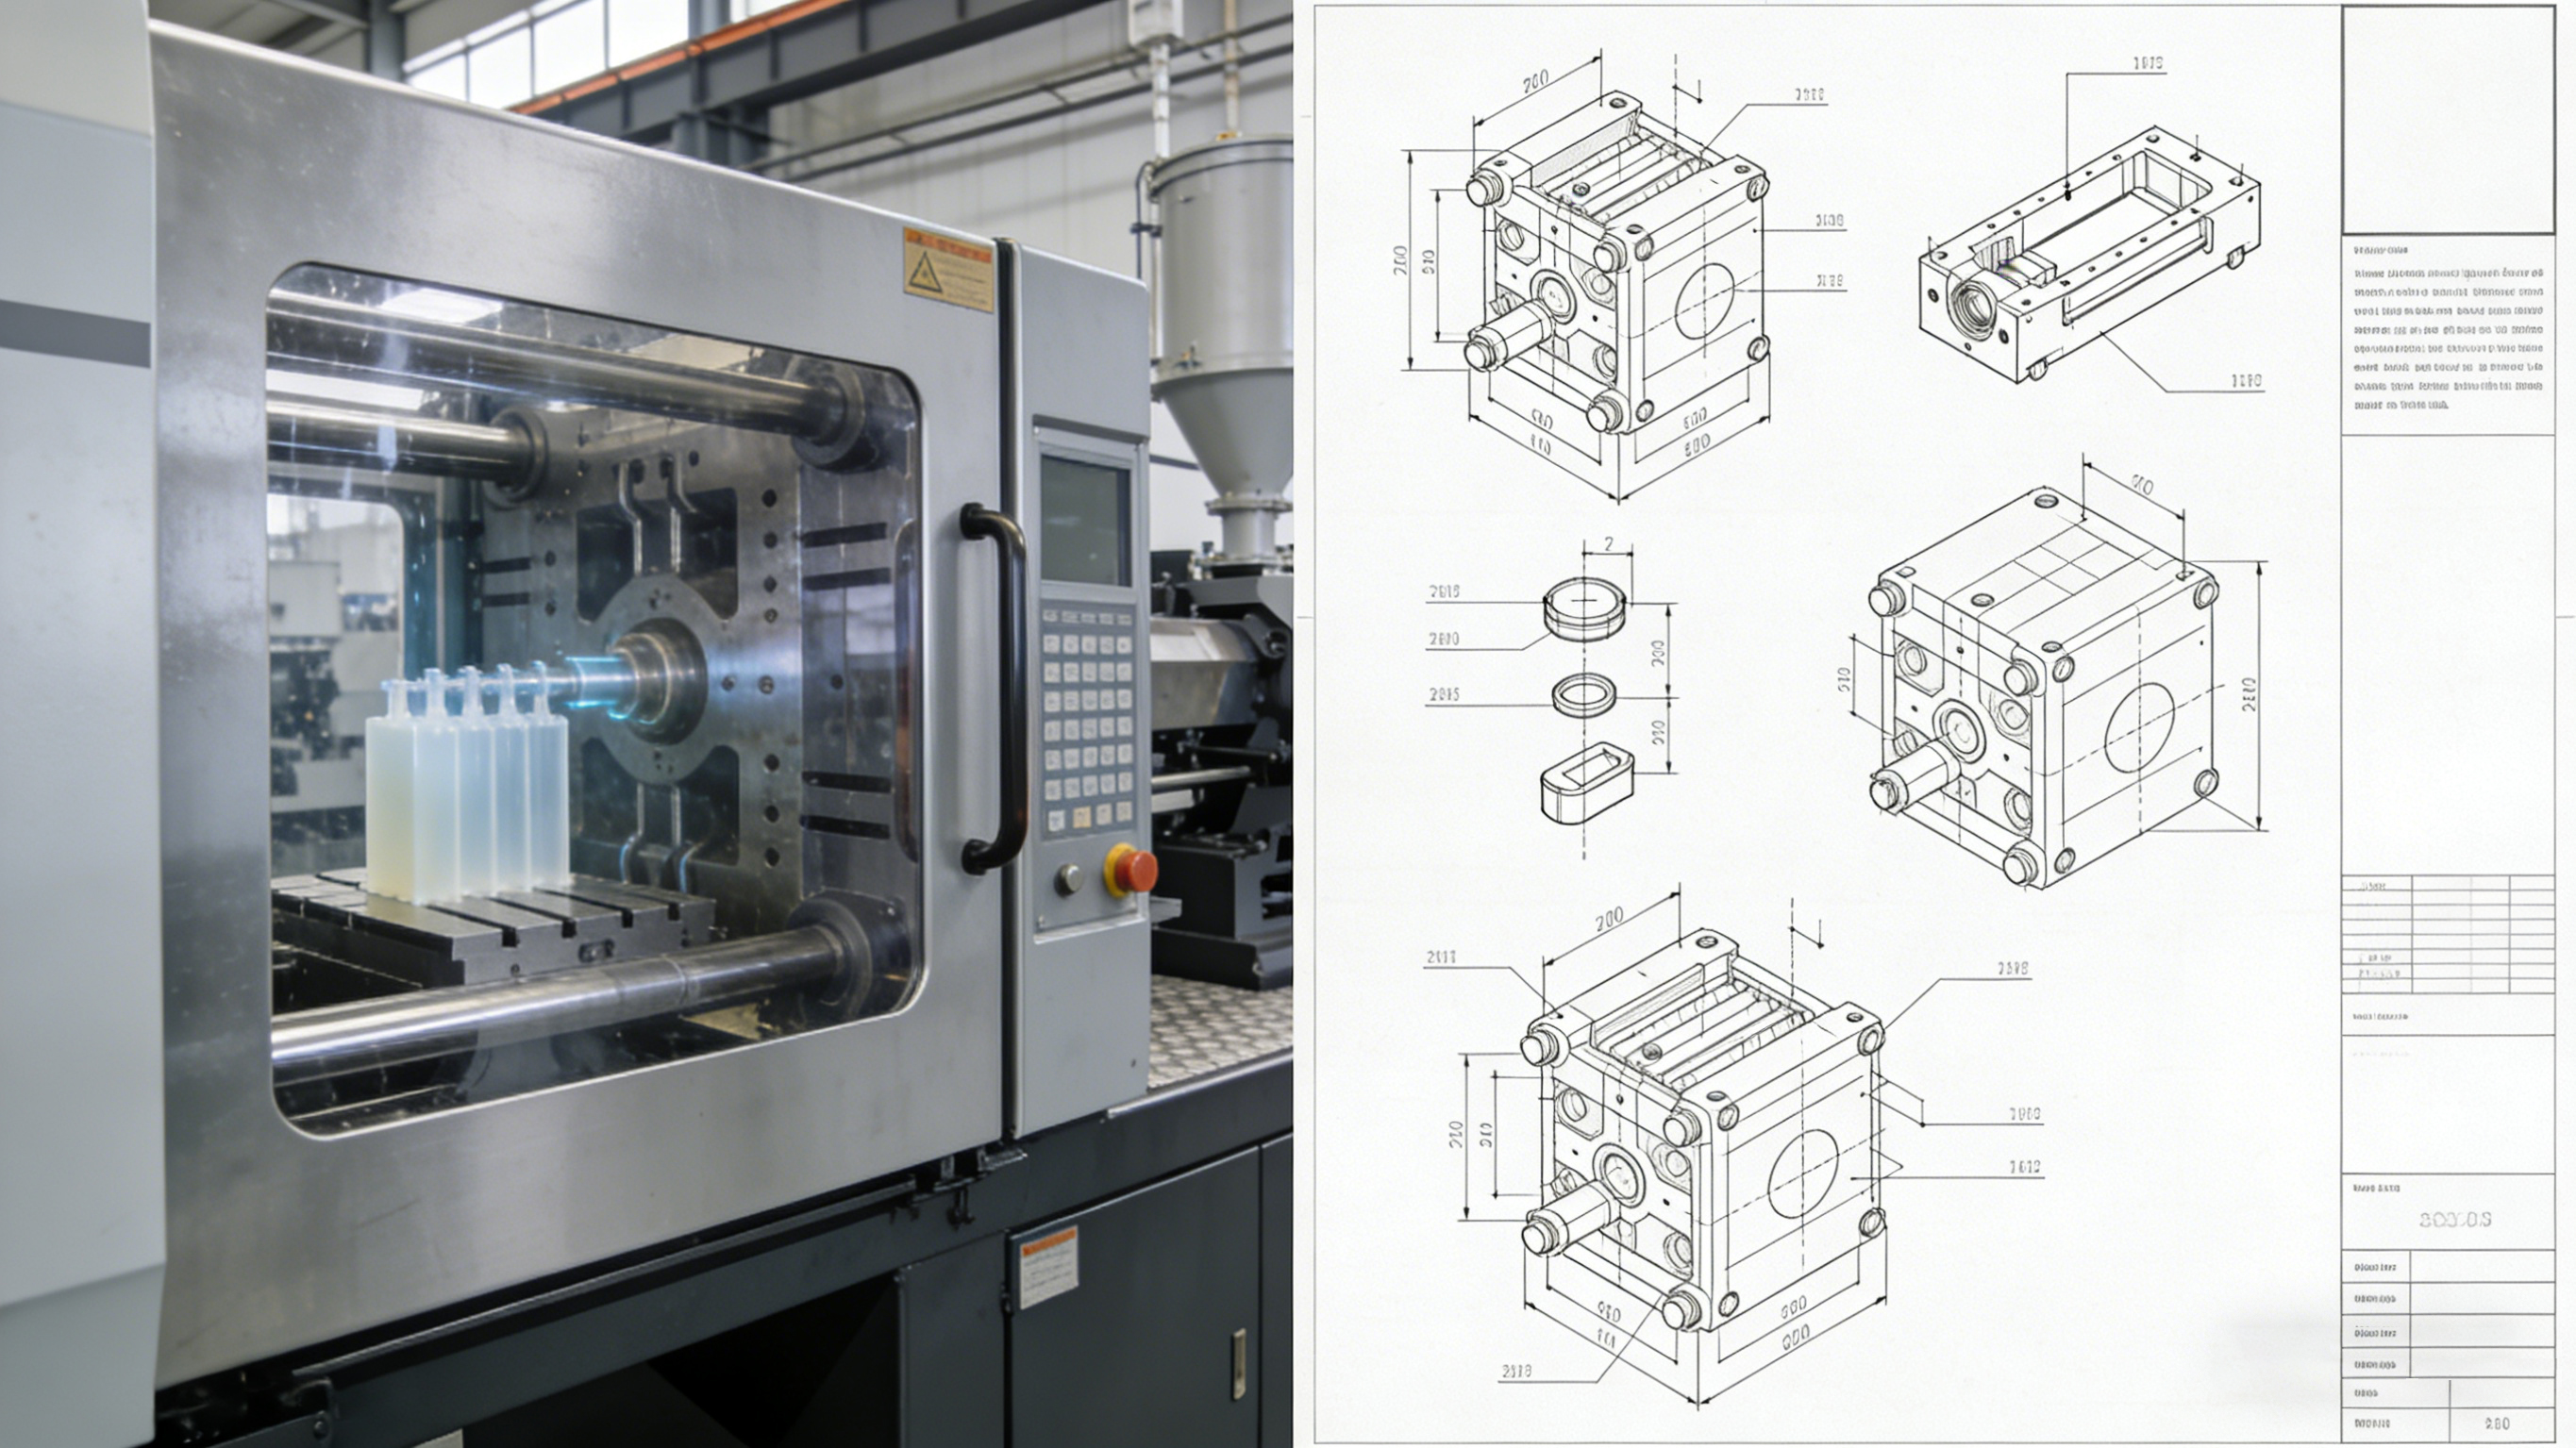
W miarę rozwoju przemysłu wtryskiwania w kierunku większej efektywności energetycznej, wyższej precyzji i wyższej wydajności maszyny do wtryskiwania elektryczne i hydrauliczne stały się dwoma głównymi typami urządzeń. Ich różne konstrukcje układów napędowych oraz sposób działania...
Zobacz więcej
Zapisz się do naszego newslettera, aby codziennie otrzymywać nowe informacje i aktualizacje
Shanghai, China
YOSOmachinery
Copyright © Jingpeng Machinery&Equipment(Shanghai) Co.,Ltd All Rights Reserved
 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ