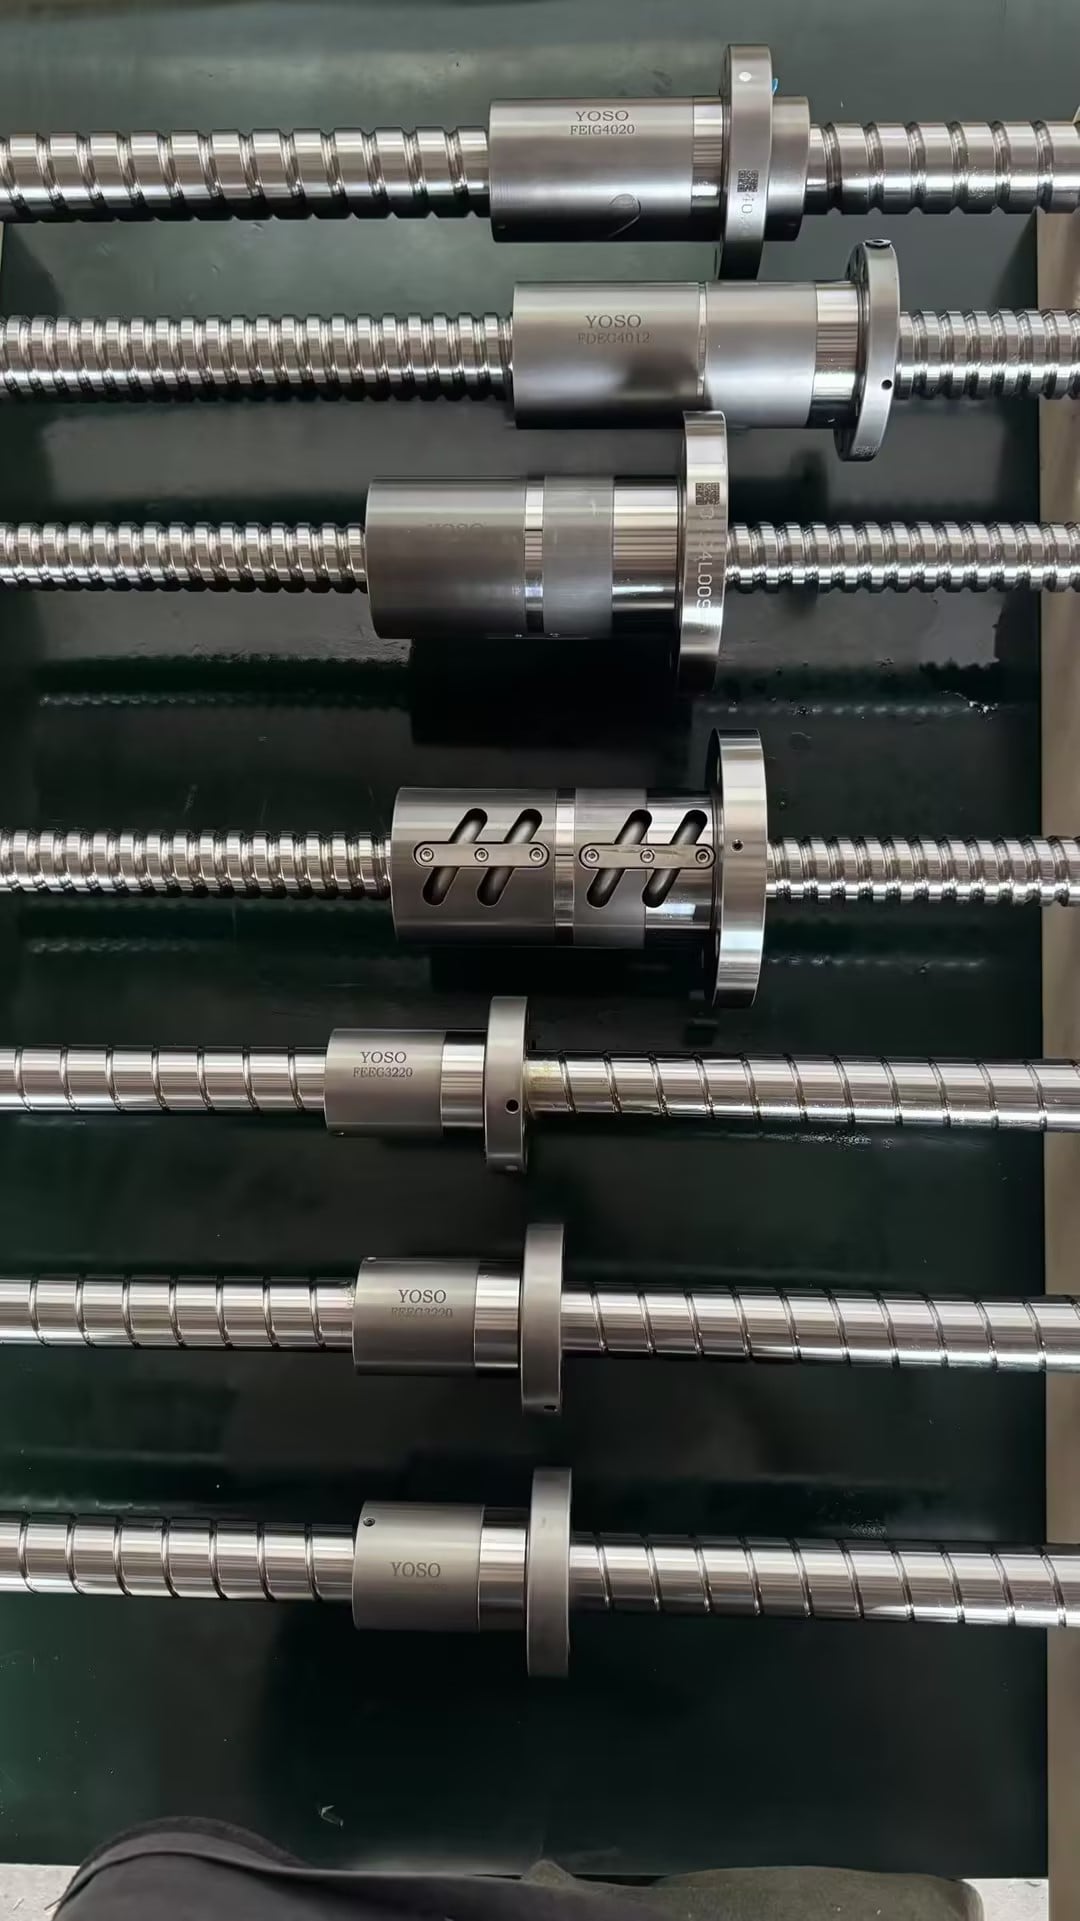
문제: 정밀 사출기, 5축 CNC 및 반도체 스테이지가 수백만 번의 왕복 운동 후 점차 축 방향 백래시를 발생시켜, 샷 중량 변동, 윤곽 공구 자국, 불량 마이크로 부품을 초래함. 많은 공장...
더 보기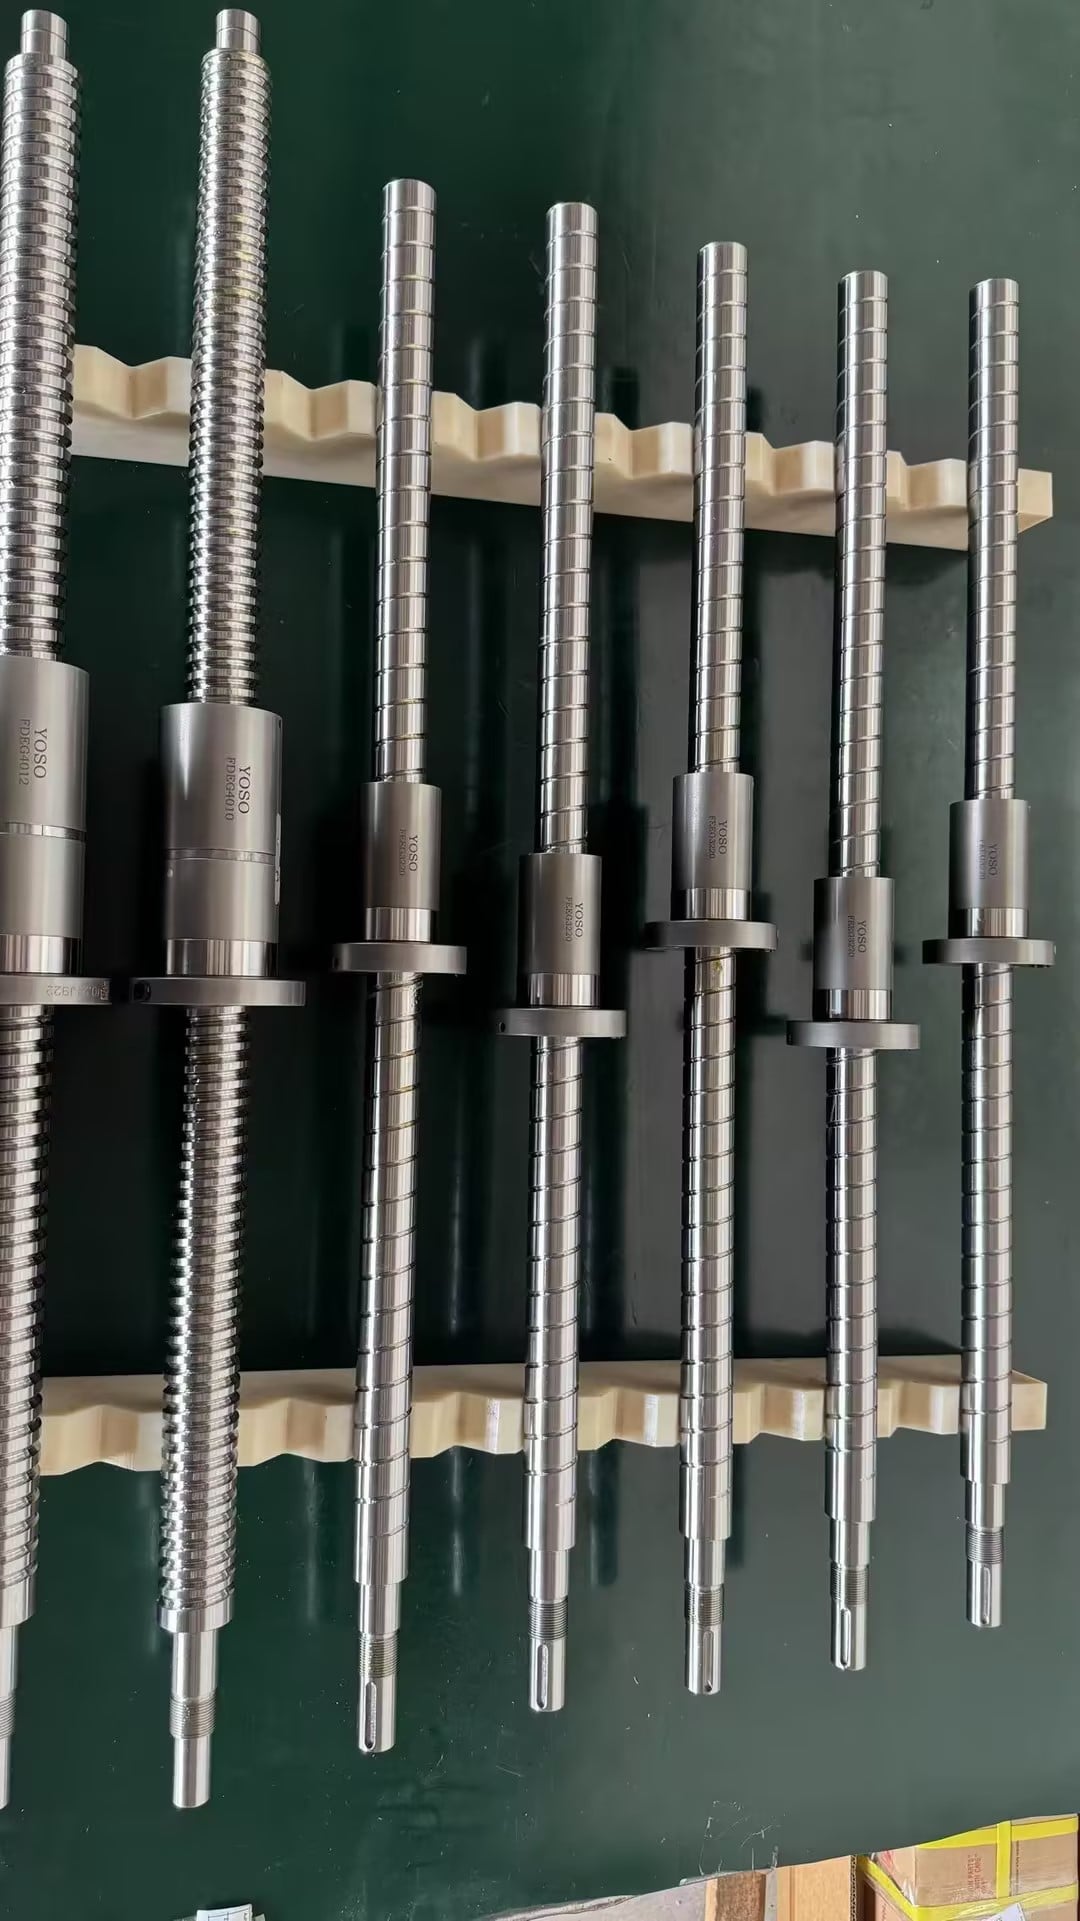
고정밀 그라인딩 볼스크류는 고급 자동화, CNC 공작기계, 의료용 올-일렉트릭 사출 성형기 및 반도체 장비에서 마이크론 수준의 위치 결정 성능을 결정하는 핵심 직선 전달 부품임. 롤링 방식과 달리...
더 보기
볼스크류는 전기식 사출 성형기의 기계적 골격이다. 이는 회전 모터 운동을 금형 클램핑, 플라스틱 주입, 부품 탈출에 필요한 직선력으로 변환한다. 고장이 발생하면 생산이 중단되며, 이는 종종 예기치 않게 일어난다…
더 보기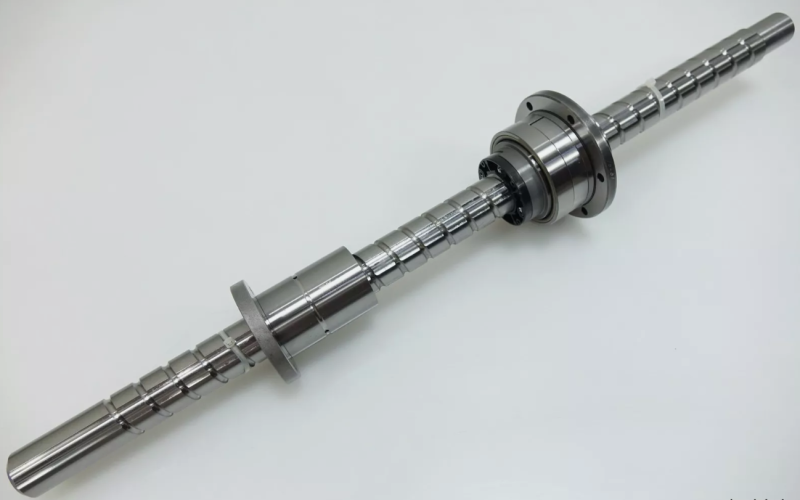
전기식 사출 성형기에 볼스크류를 지정할 때, 가장 중대한 결정 중 하나이면서도 가장 자주 간과되는 요소는 바로 스크류 피치이다. 피치란 스크류가 한 바퀴 회전할 때 너트가 이동하는 거리로…
더 보기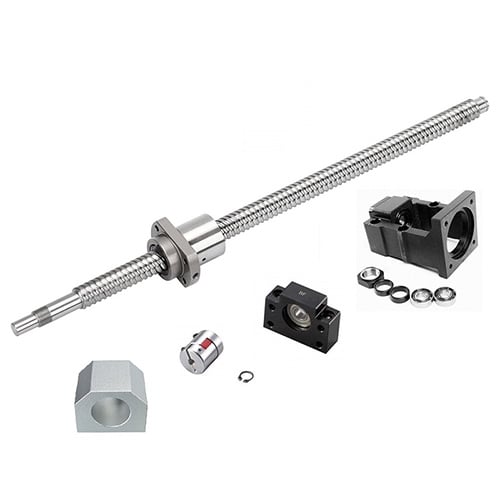
엔지니어가 전기식 사출 성형기용 볼스크류를 지정할 때, 대부분의 주의는 스크류 직경, 피치 및 너트 유형에 집중된다. 그러나 스크류 양단부의 지지 베어링 구성도 동일하게 중요하다. 이 구성은 축방향 강성, 열 팽창 대응 능력 및 전체 시스템 수명을 결정한다.
더 보기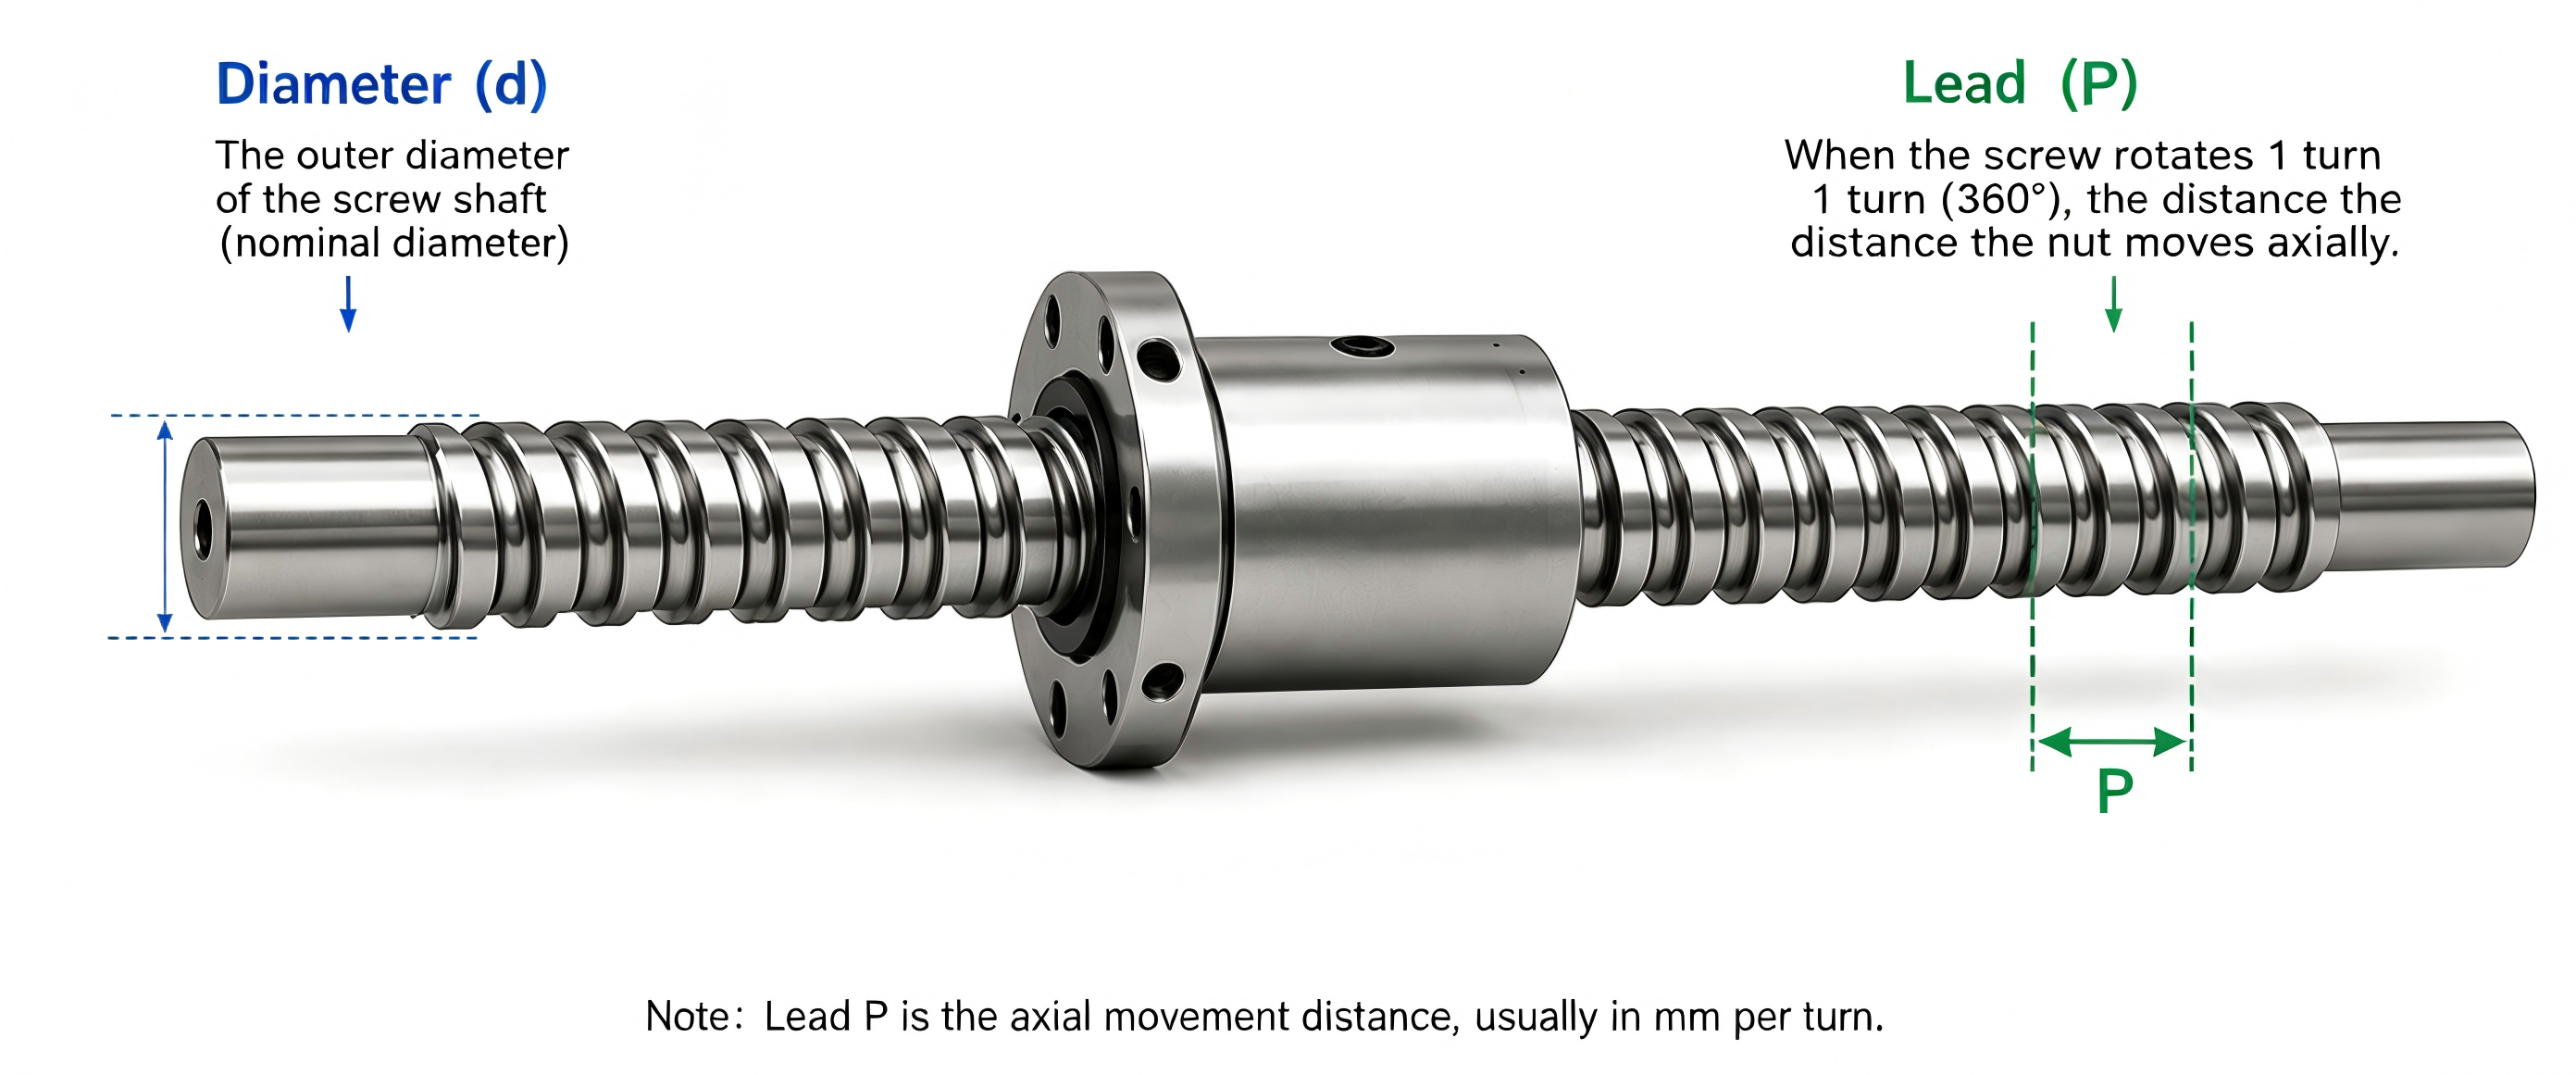
백래시란 볼스크류와 너트 사이의 축방향 틈새를 말하며, 전기식 사출 성형기에서 정밀도 저하의 가장 흔한 원인 중 하나이다. 스크류 방향이 역전될 때 이 미세한 간격이 바로 움직임 손실로 이어진다.
더 보기
이 가이드는 프리로드가 실제로 수행하는 기능을 설명하고, HIWIN, THK, TBI 등 주요 제조사에서 사용하는 표준 프리로드 등급을 소개하며, 사출 성형기의 각 축에 적합한 프리로드 수준을 선택하는 방법을 안내합니다. 볼스크류 프리로드란 무엇인가...
더 보기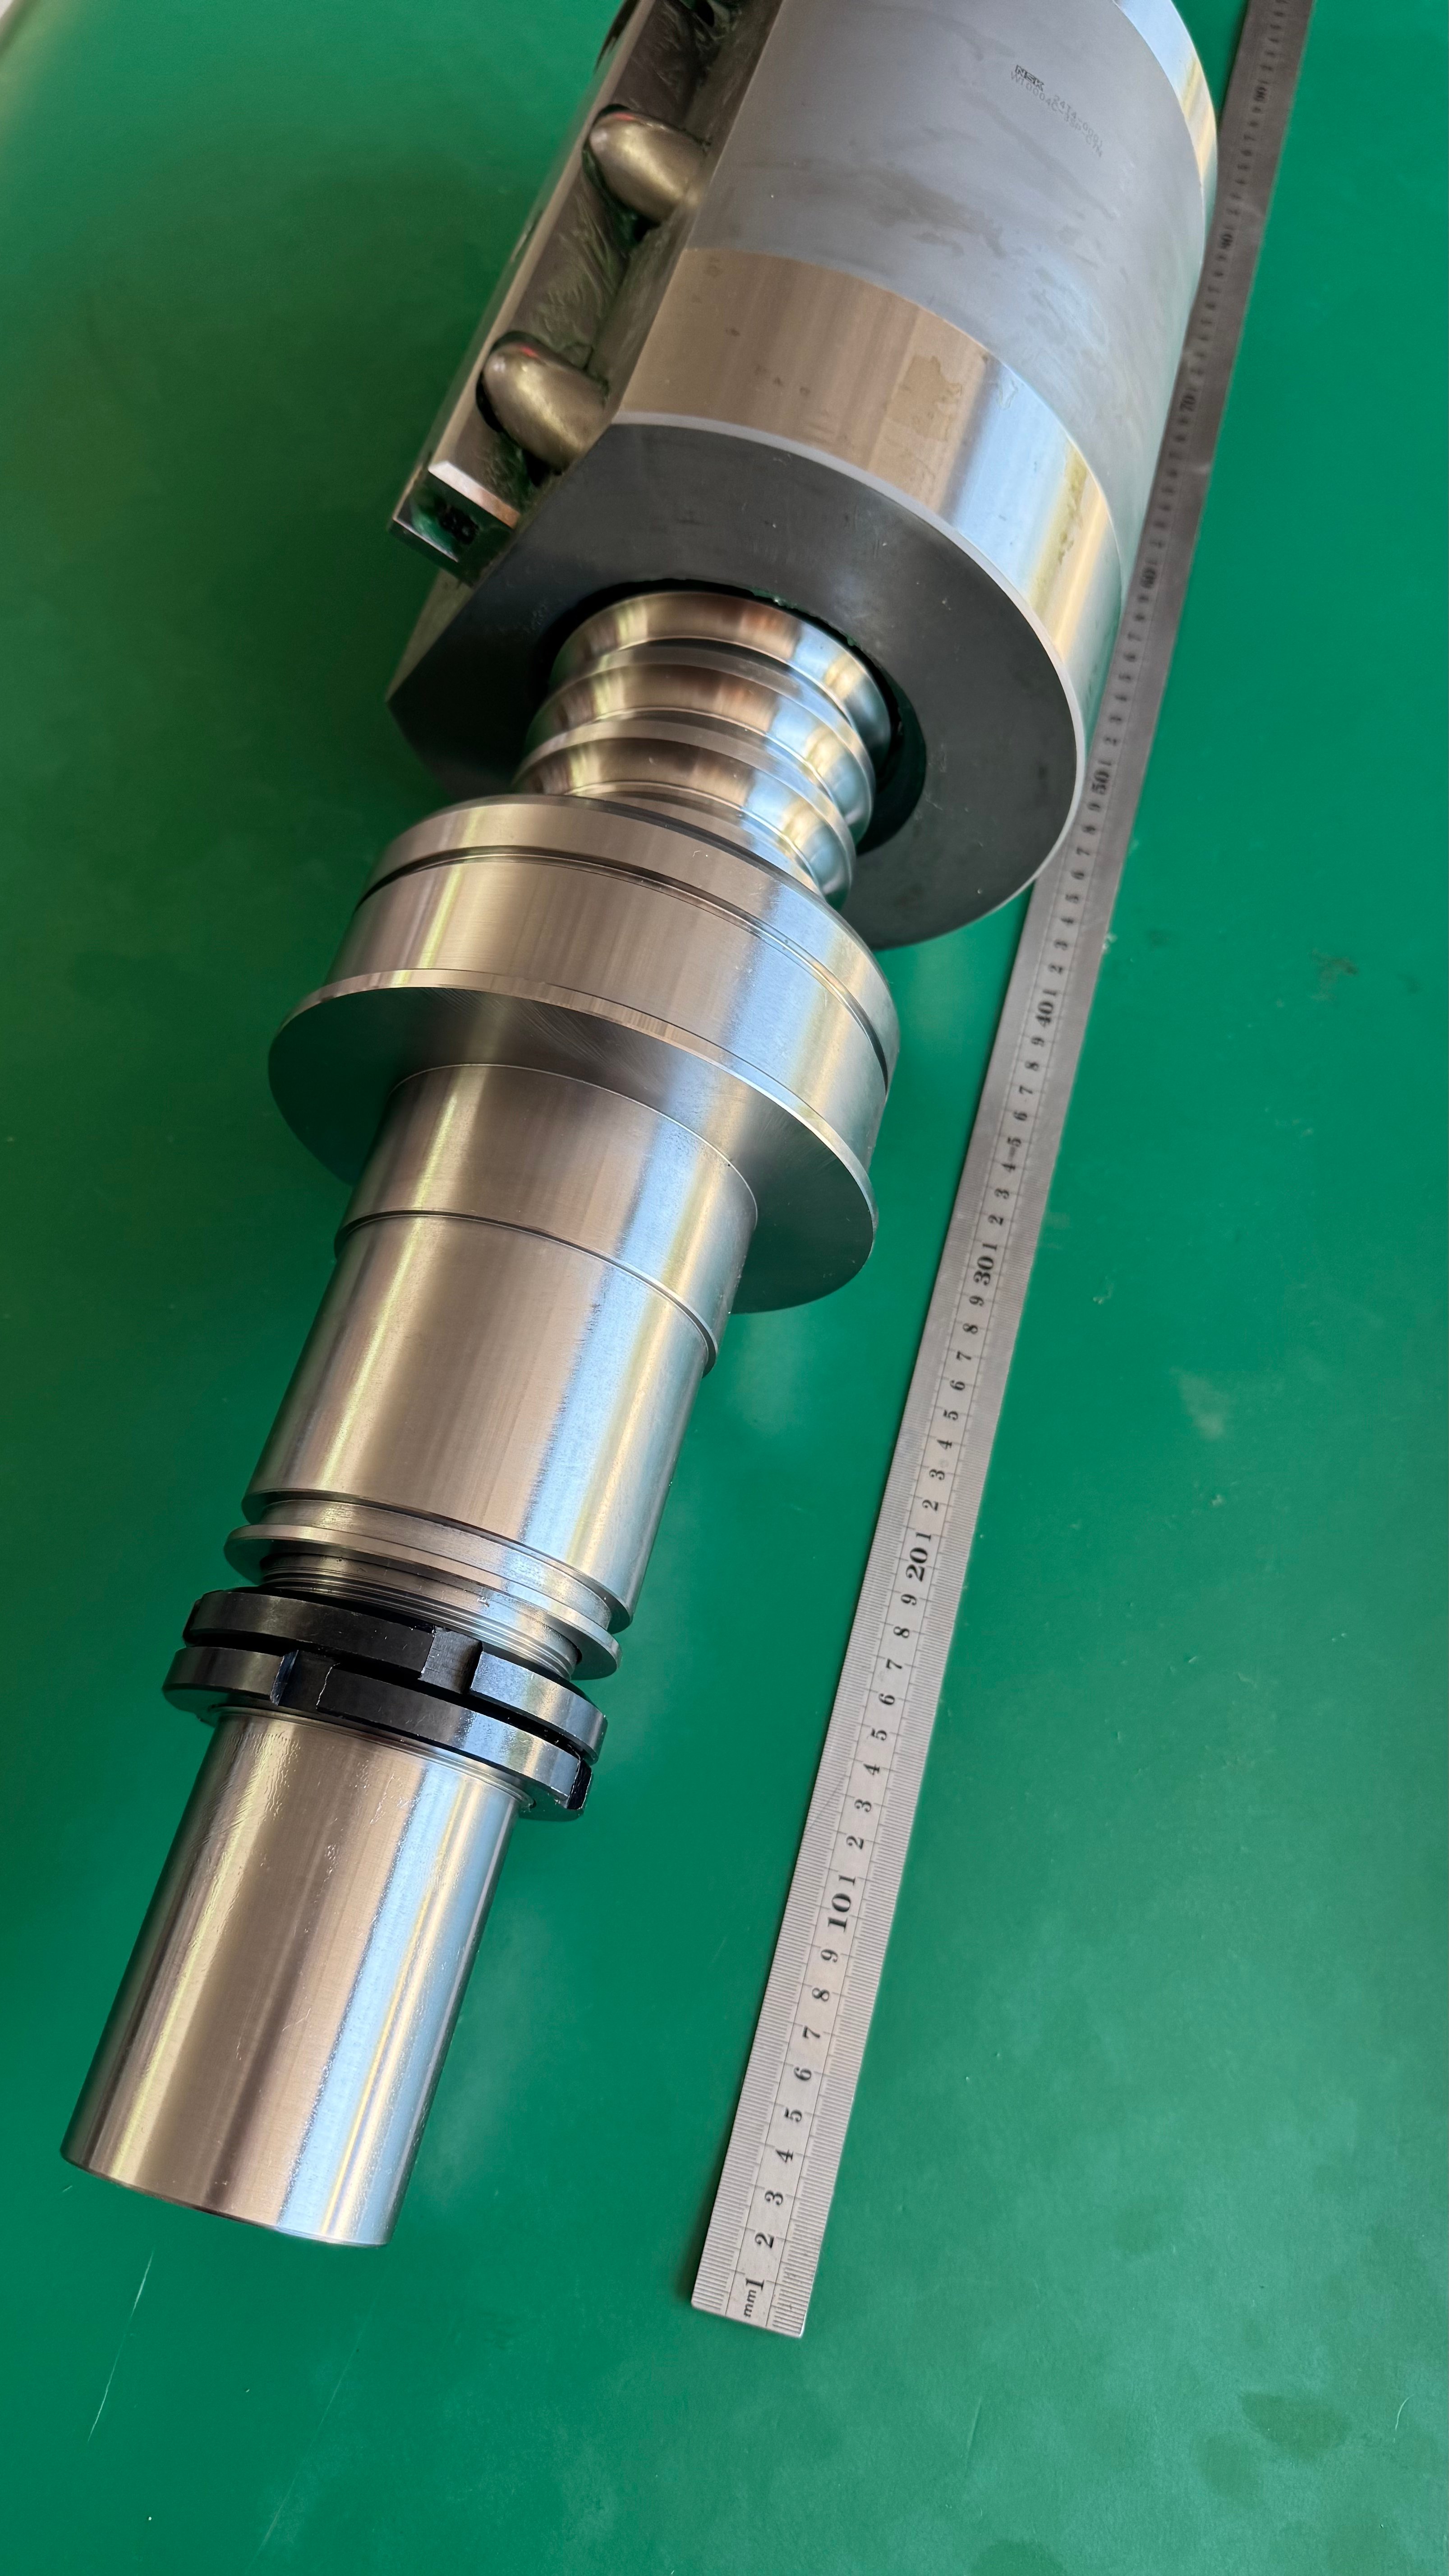
전동식 사출 성형기에서는 치수 일관성이 클램핑, 사출, 탈형 축의 위치 정확도에 크게 의존합니다. 그러나 정밀도를 매 교대마다 저해하는 숨겨진 요인이 하나 있습니다: 볼스크류의 열팽창. 스크류가 회전함에 따라...
더 보기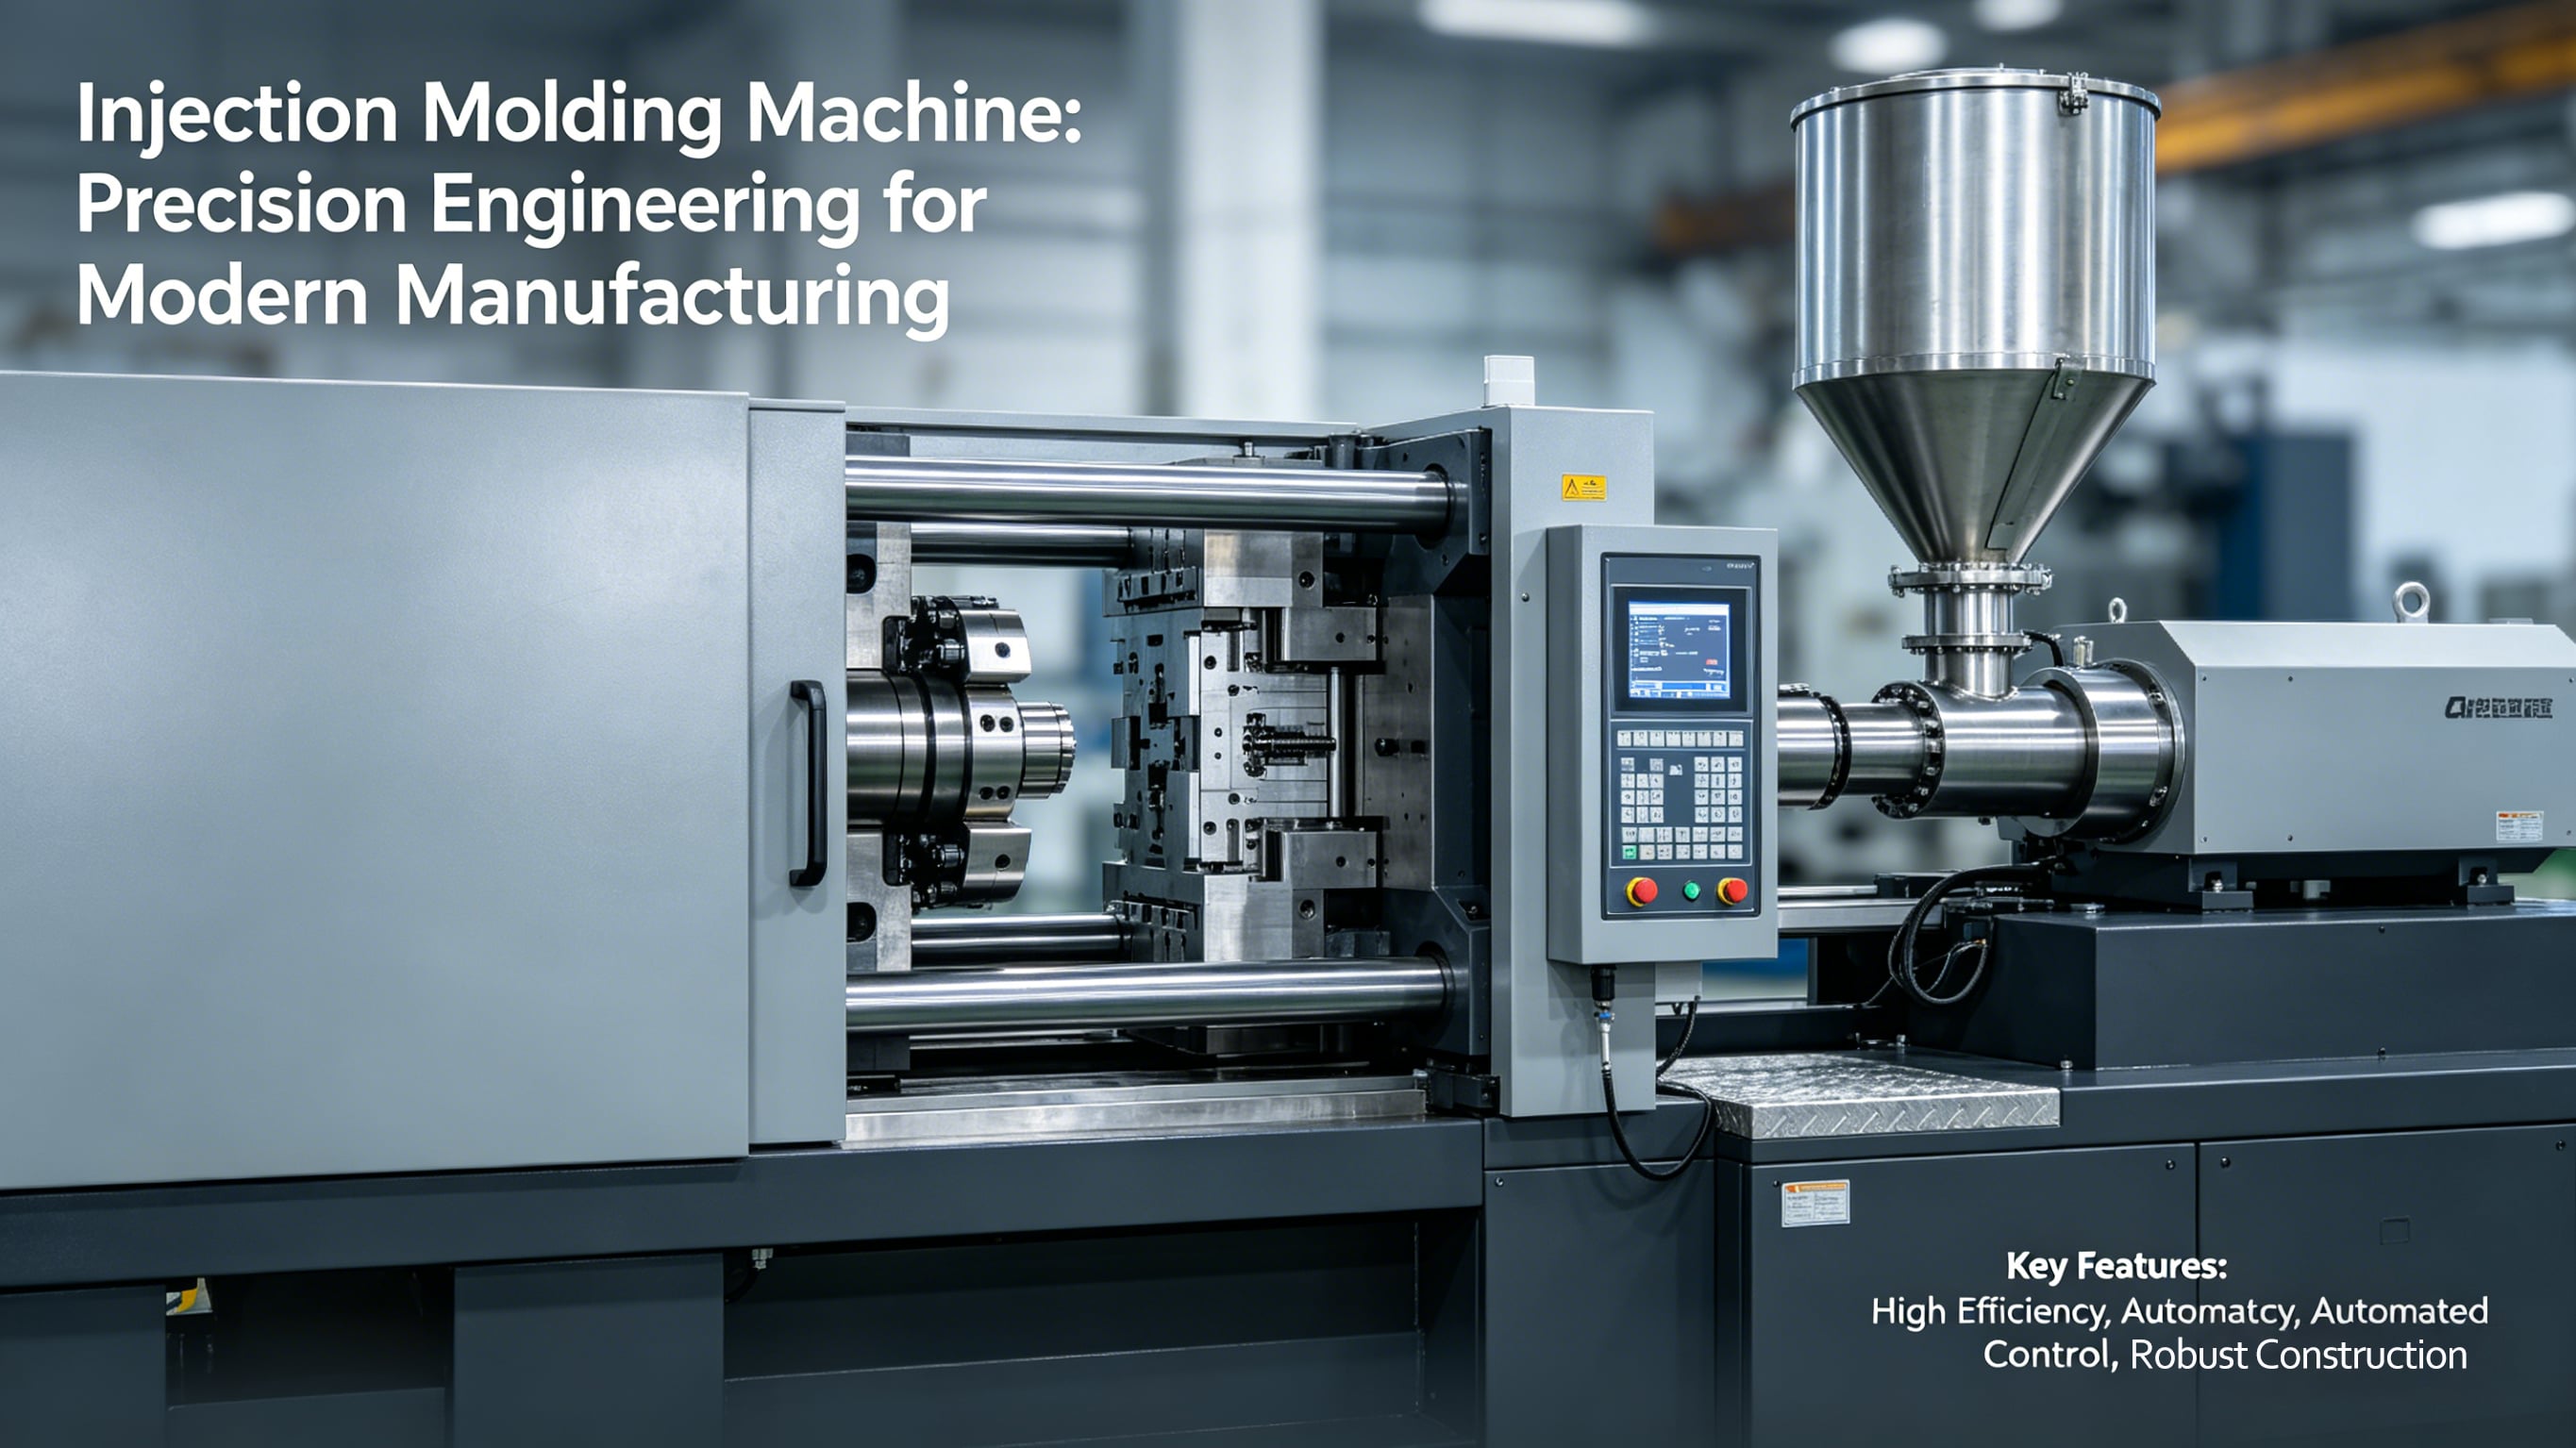
많은 공장의 정비 팀은 볼스크류에 이상 소음이 발생할 때만 윤활유를 보충합니다. 이러한 수동적 정비 방식은 정밀도 저하와 수명 단축의 주요 원인입니다. 일반 자동화 장비와 달리 사출 성형기는 고정밀도, 고강성, 고속 반복 운전을 요구하기 때문에 볼스크류의 정비는 예방 중심으로 수행되어야 합니다.
더 보기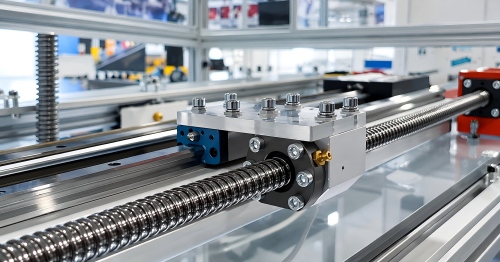
대부분의 사출 성형기 구매 담당자들은 볼스크류를 선정할 때 정밀도 등급(C3/C5/C7)과 외경 크기만 고려합니다. 그러나 조기 고장, 불량률 증가, 정밀도 불안정 등의 문제 중 70% 이상이 부적절한 볼스크류 선정으로 인해 발생합니다.
더 보기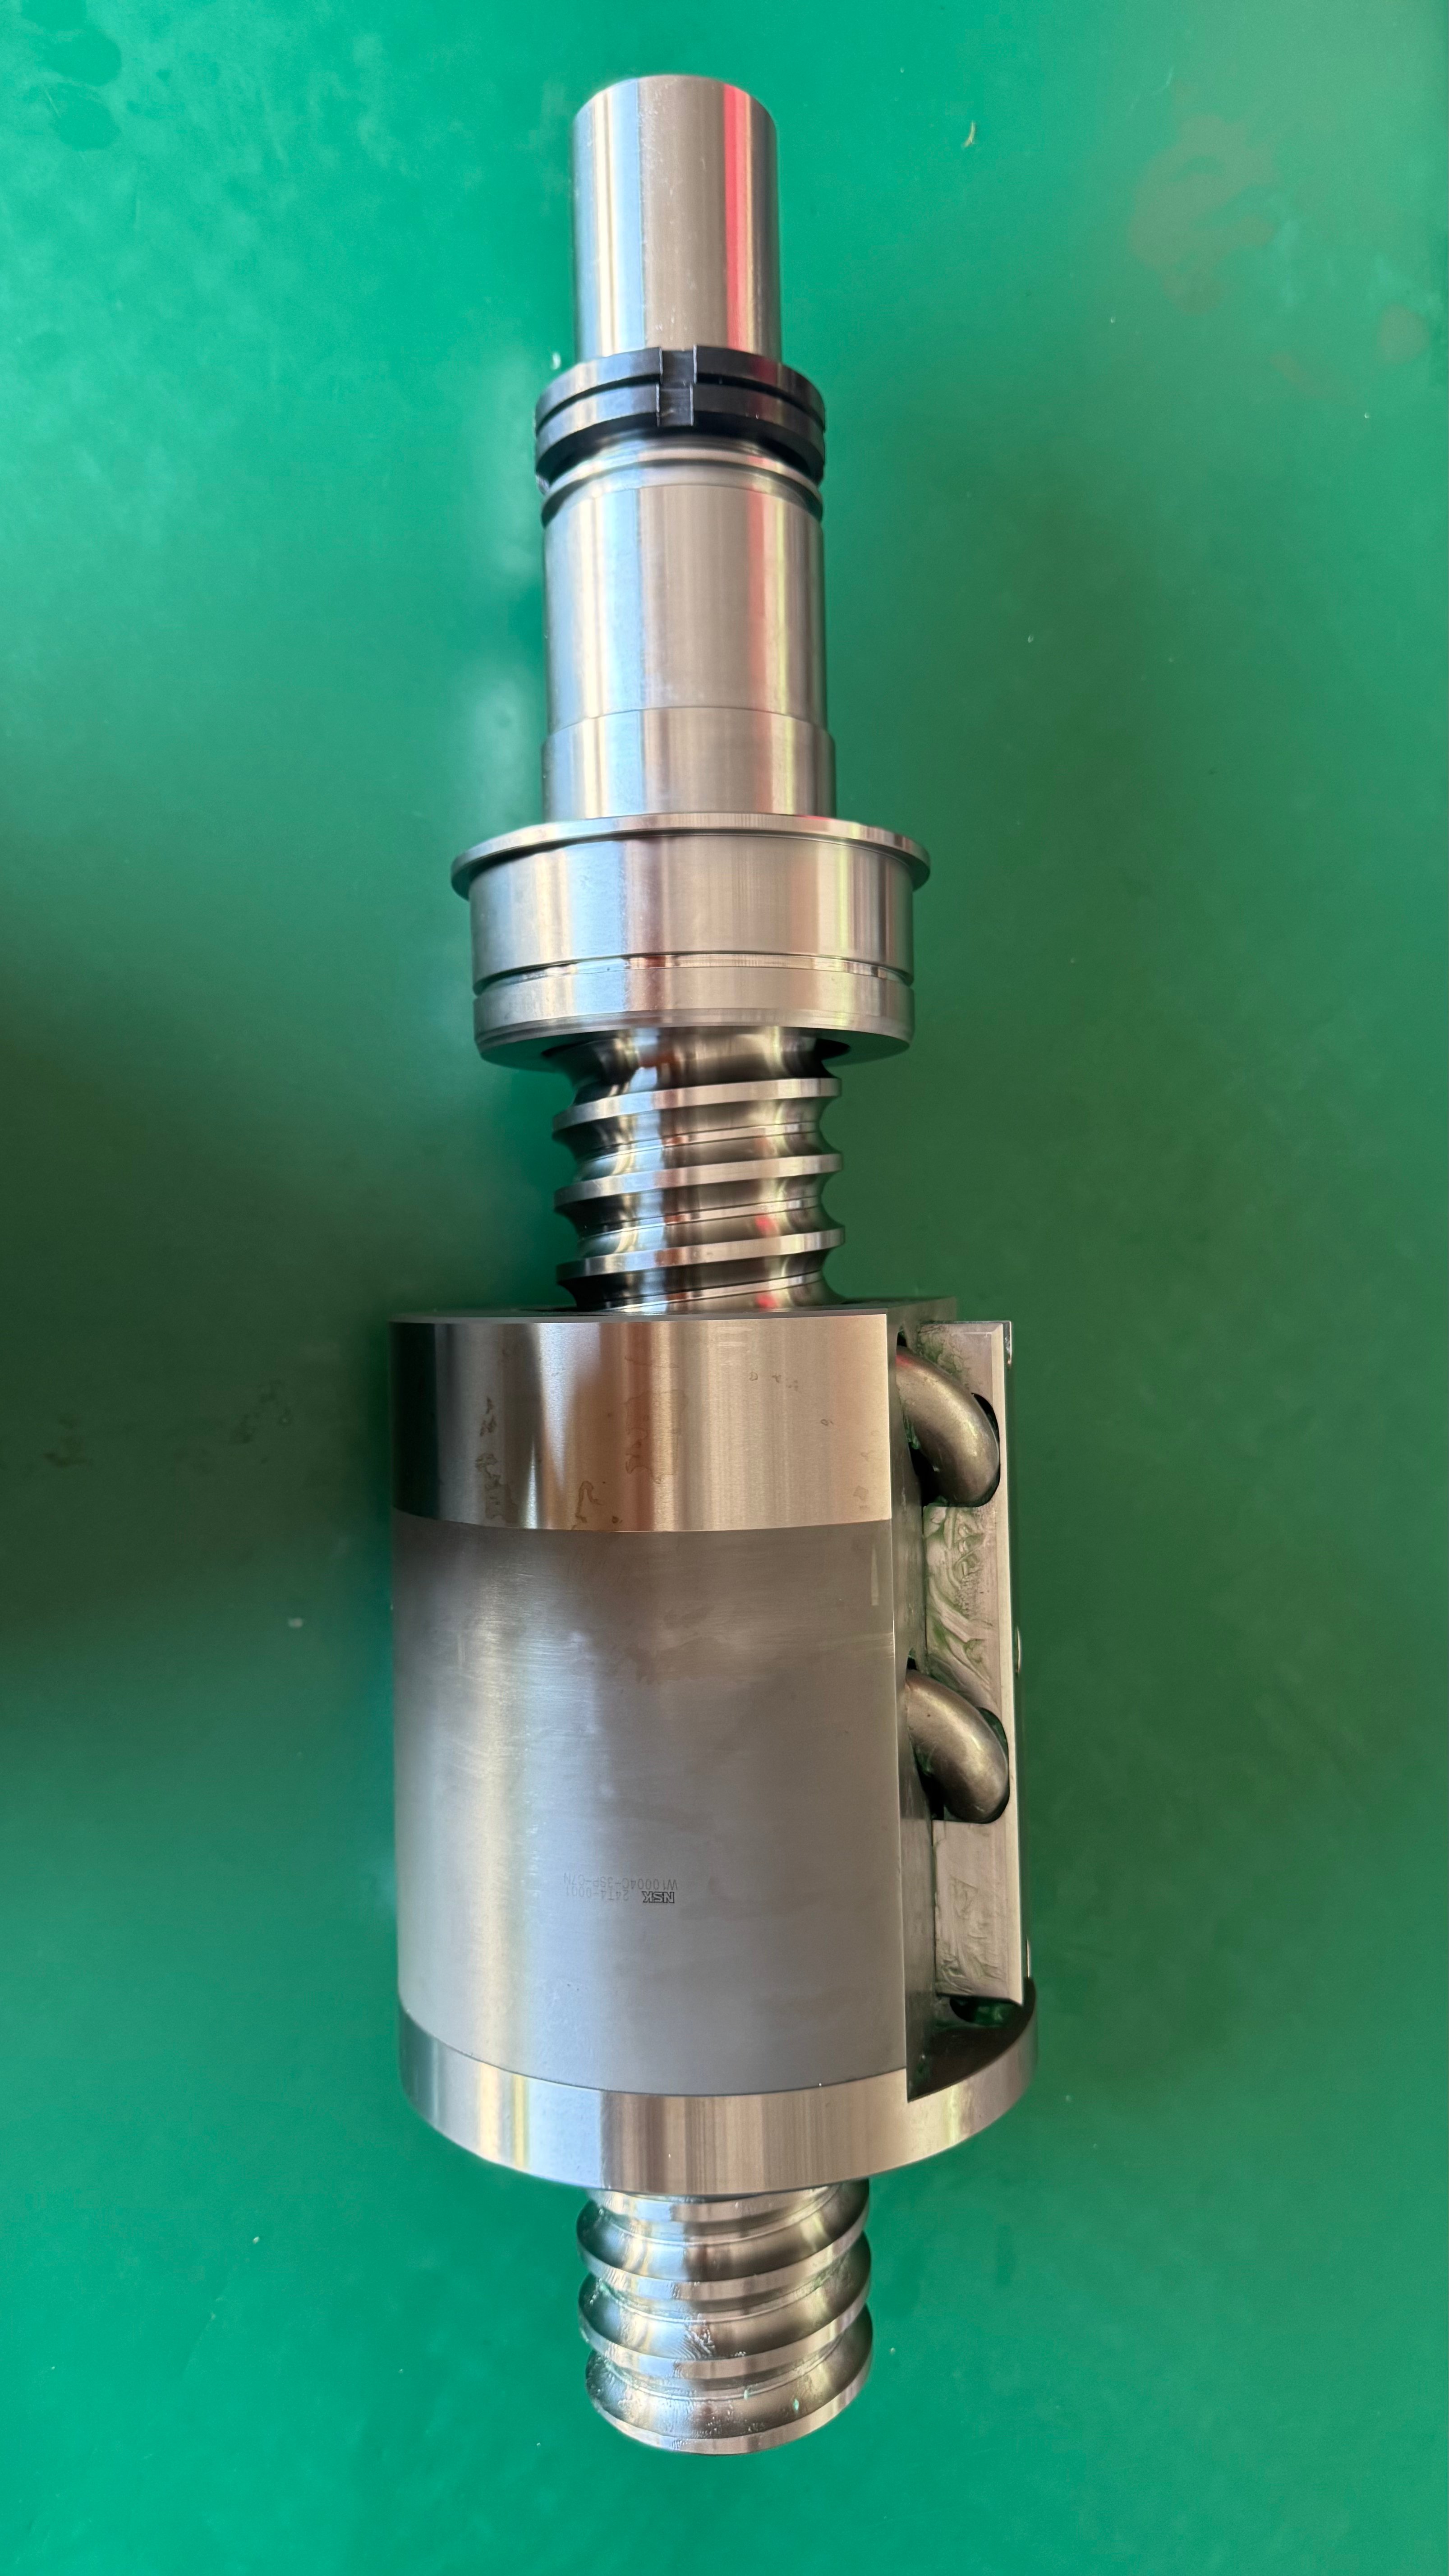
표준 볼스크류는 특수 톤수, 특수 사출 속도 및 맞춤형 구조의 사출 성형 기계에 적합하지 않은 경우가 많습니다. 많은 공장에서 비표준 볼스크류를 제작한 후 작동 불일치, 정밀도 저하, 조기 마모 등 다양한 문제를 겪고 있습니다...
더 보기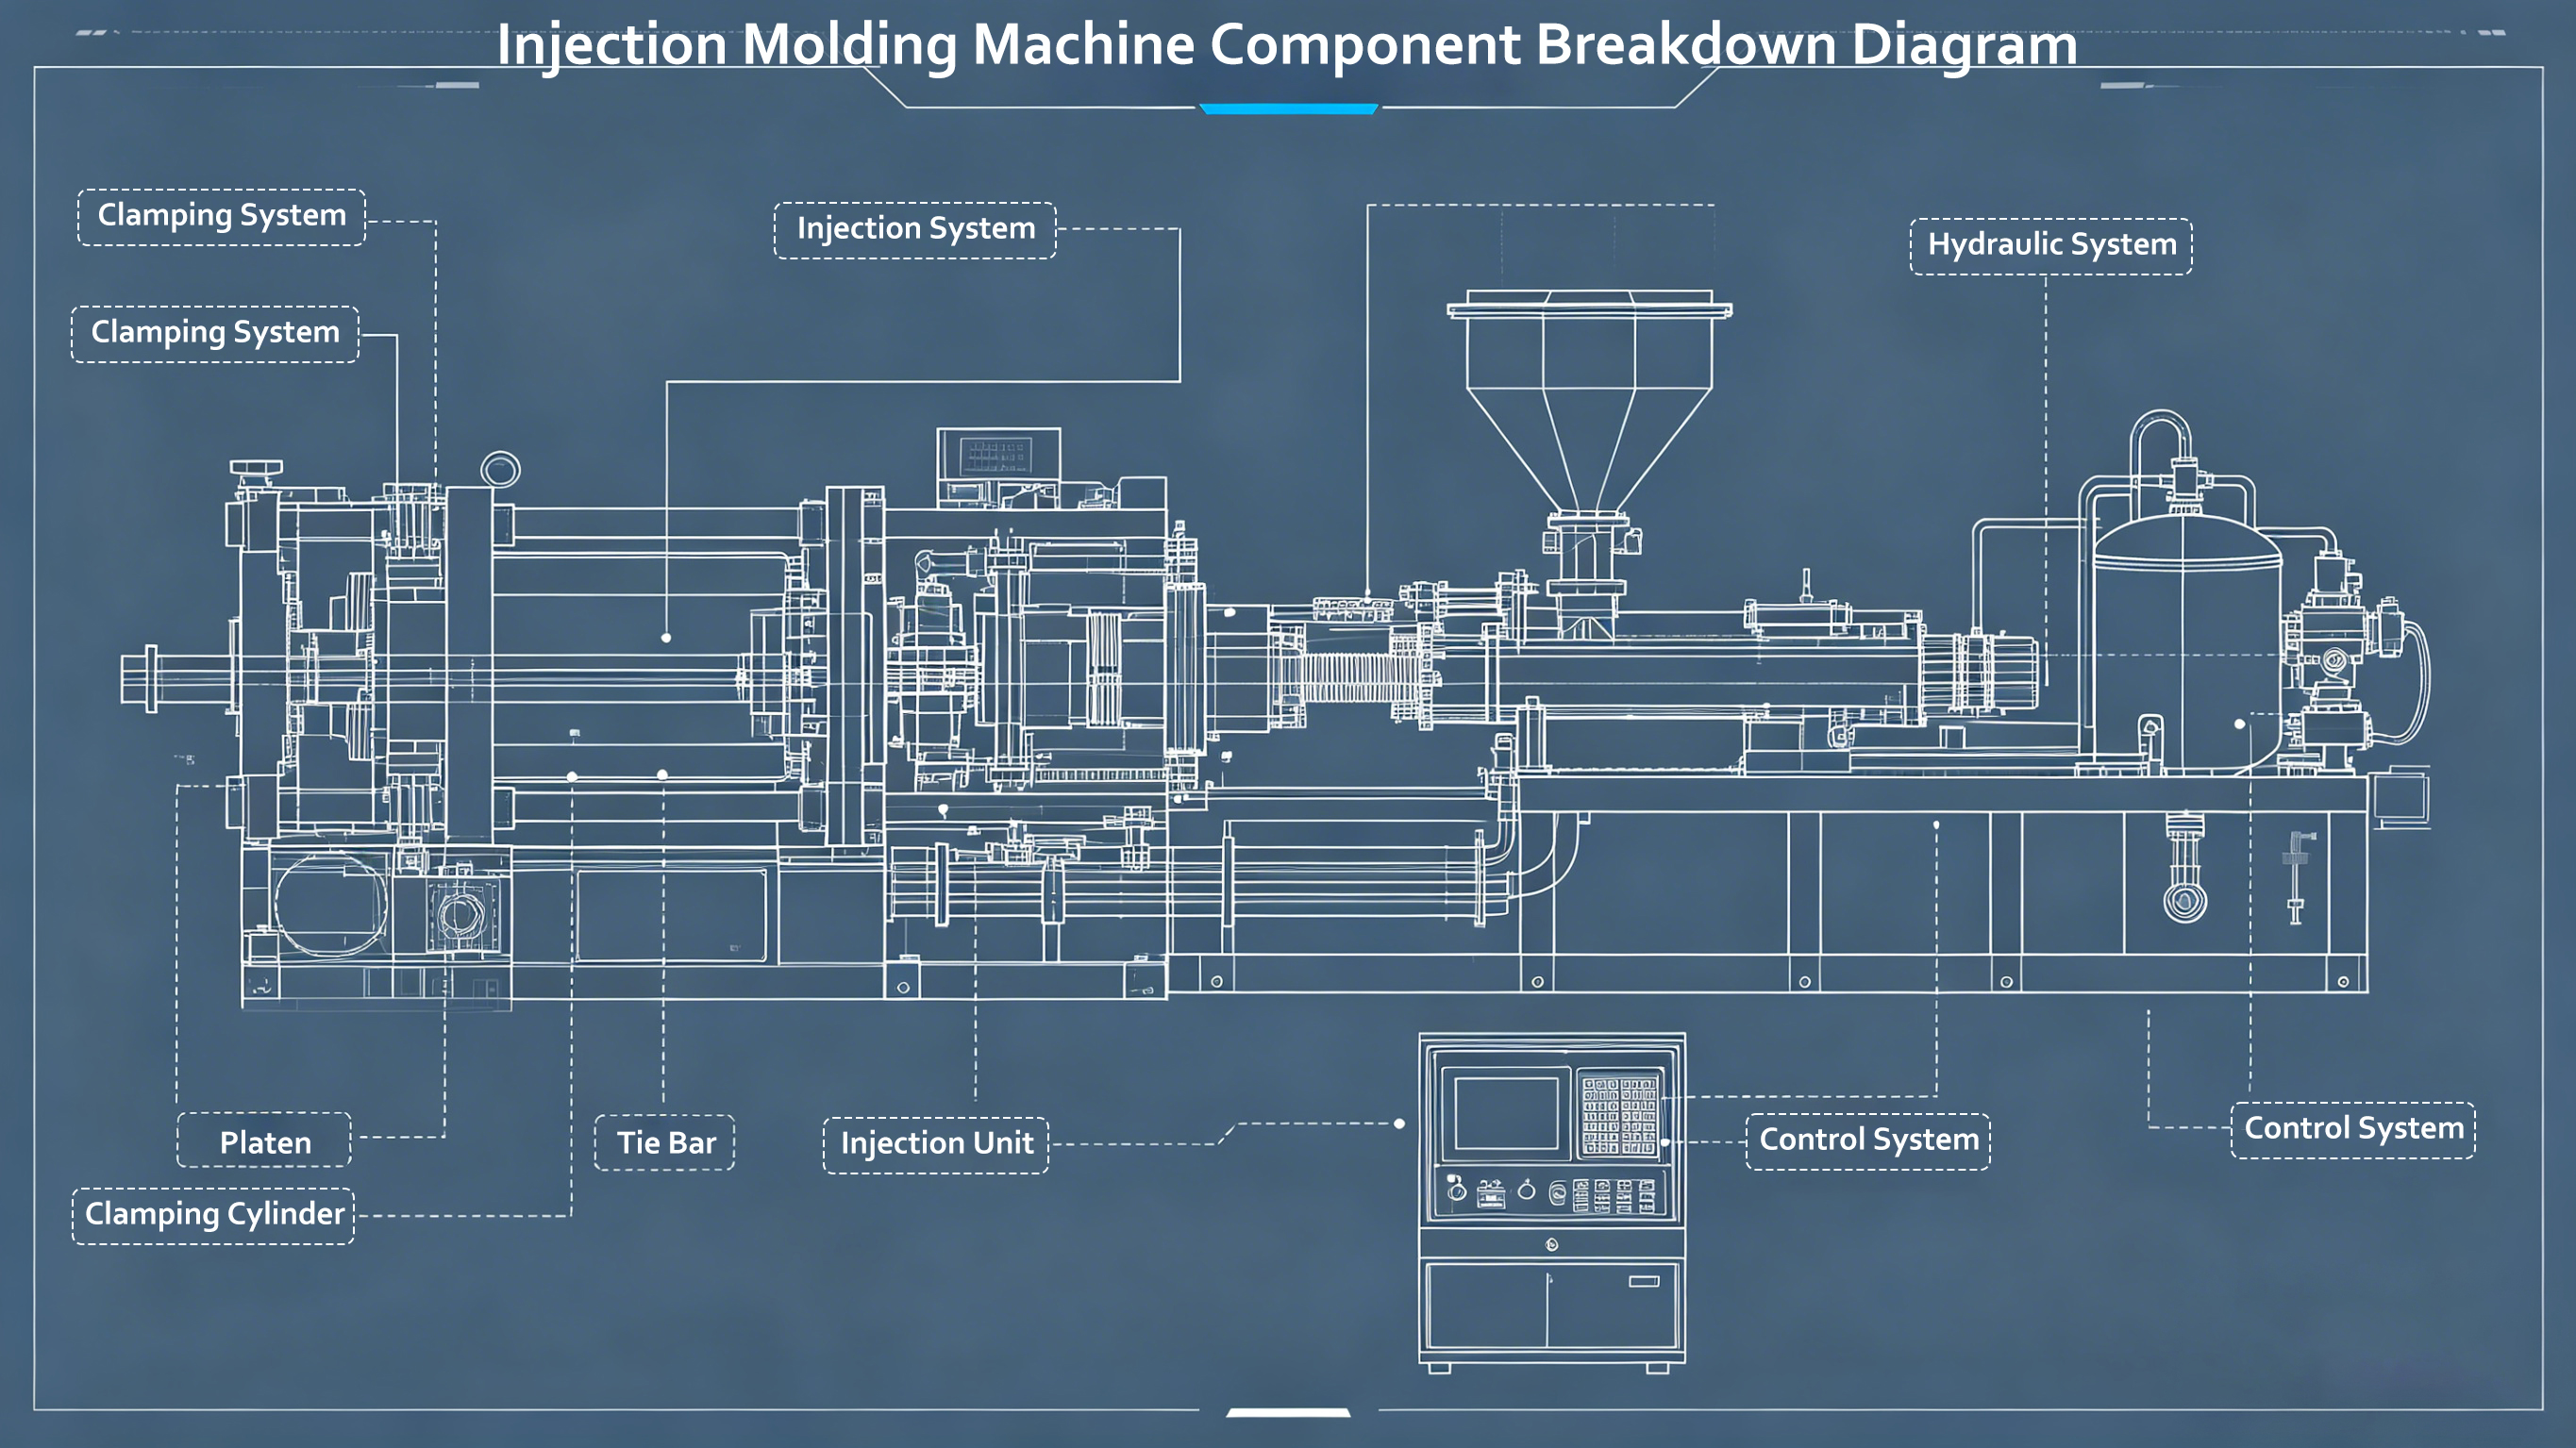
대부분의 구매자는 사출 성형 기계용 볼스크류를 선정할 때 정밀도 등급(C3/C5), 축 지름, 피치만 고려합니다. 이때 표면 열처리 및 정밀 연마 기술은 자주 간과됩니다. 이 때문에 동일한 정밀도 등급과 치수를 갖춘 두 볼스크류라도 실제 성능과 수명에 큰 차이가 발생하는 이유입니다...
더 보기
매일 새로운 소식과 업데이트를 받아보시려면 뉴스레터를 구독하세요.
Copyright © Jingpeng Machinery&Equipment(Shanghai) Co.,Ltd All Rights Reserved
 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ