 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


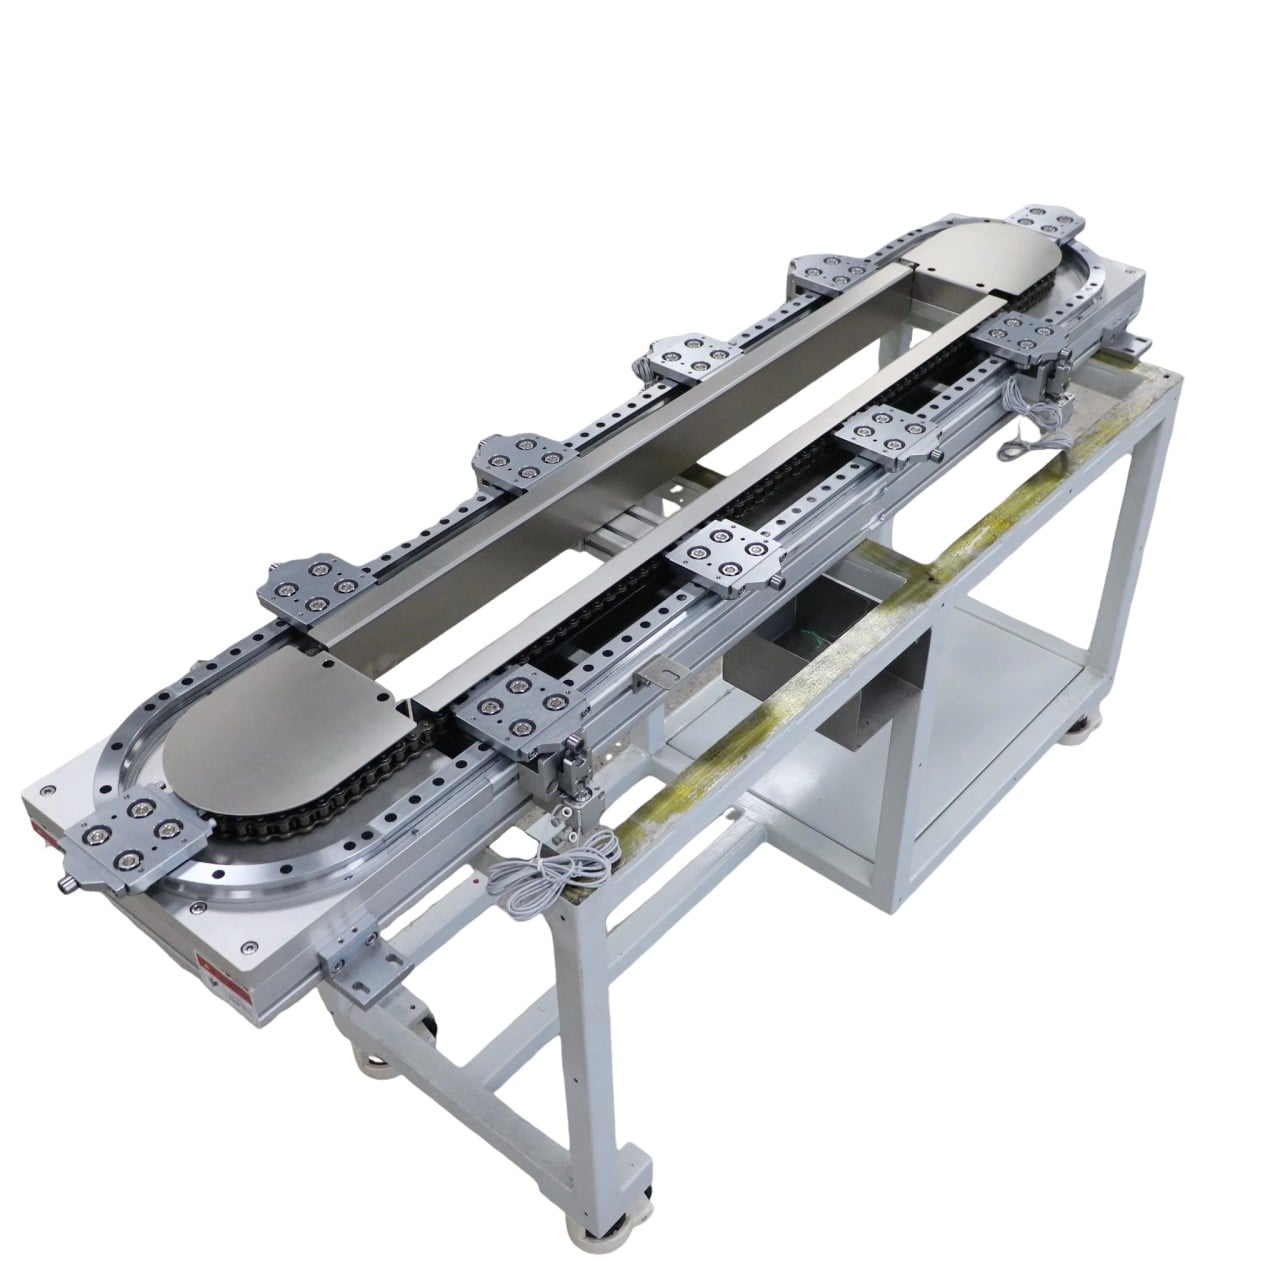
계획 외 가동 중단은 연속 산업 생산 라인의 가장 큰 비용 요인이다. 제어 경보가 대부분의 주의를 끌긴 하지만, 반복적으로 발생하는 라인 정지는 종종 선형 가이드와 볼스크류의 서서히 진행되는 열화로 인해 발생한다. 이러한 고장은 수천 사이클에 걸쳐 서서히 진행되다가 위치 편차, 진동 또는 정지 현상이 나타나면서 전체 라인을 정지시킨다. 본 글에서는 가장 흔한 5가지 고장 유형과 정비 팀이 실천 가능한 점검 기준을 다룬다.
- 밀봉 손상 및 오염물 유입: 먼지, 미세한 금속 분말, 플라스틱 입자 및 잔류 냉각제가 마모된 밀봉재를 우회하여 구름 회로로 유입된다. 연마성 입자가 볼 트랙과 강구를 긁는다. 초기 증상으로는 거친 작동 소음, 마찰 토크 상승, 슬라이더 이동 불균일성이 있다. 일단 레이스웨이에 피팅(pitting)이 발생하면 부품 교체가 일반적으로 불가피하다. 먼지가 많은 작업장이나 용접 공정 구역에서는 주 1회 밀봉재와 스크레이퍼를 점검하고, 손상된 밀봉재는 소음이 발생하기 전에 즉시 교체해야 한다.
- 비정렬 및 편심 하중: 두 개의 리니어 레일 간 평행도 오차 또는 볼스크류와 가이드 캐리지 간 동축도 오차로 인해 편심 하중이 발생한다. 슬라이더는 한쪽 면에서만 하중을 받게 되어 국부적인 마모가 가속화된다. 비정렬은 기계 이전 후, 프레임 용접 응력 해제 후, 또는 정비 후 재설치 시 자주 발생한다. 프레임에 대한 주요 수정 작업 후에는 다이얼 인디케이터로 재정렬을 반드시 검증해야 한다.
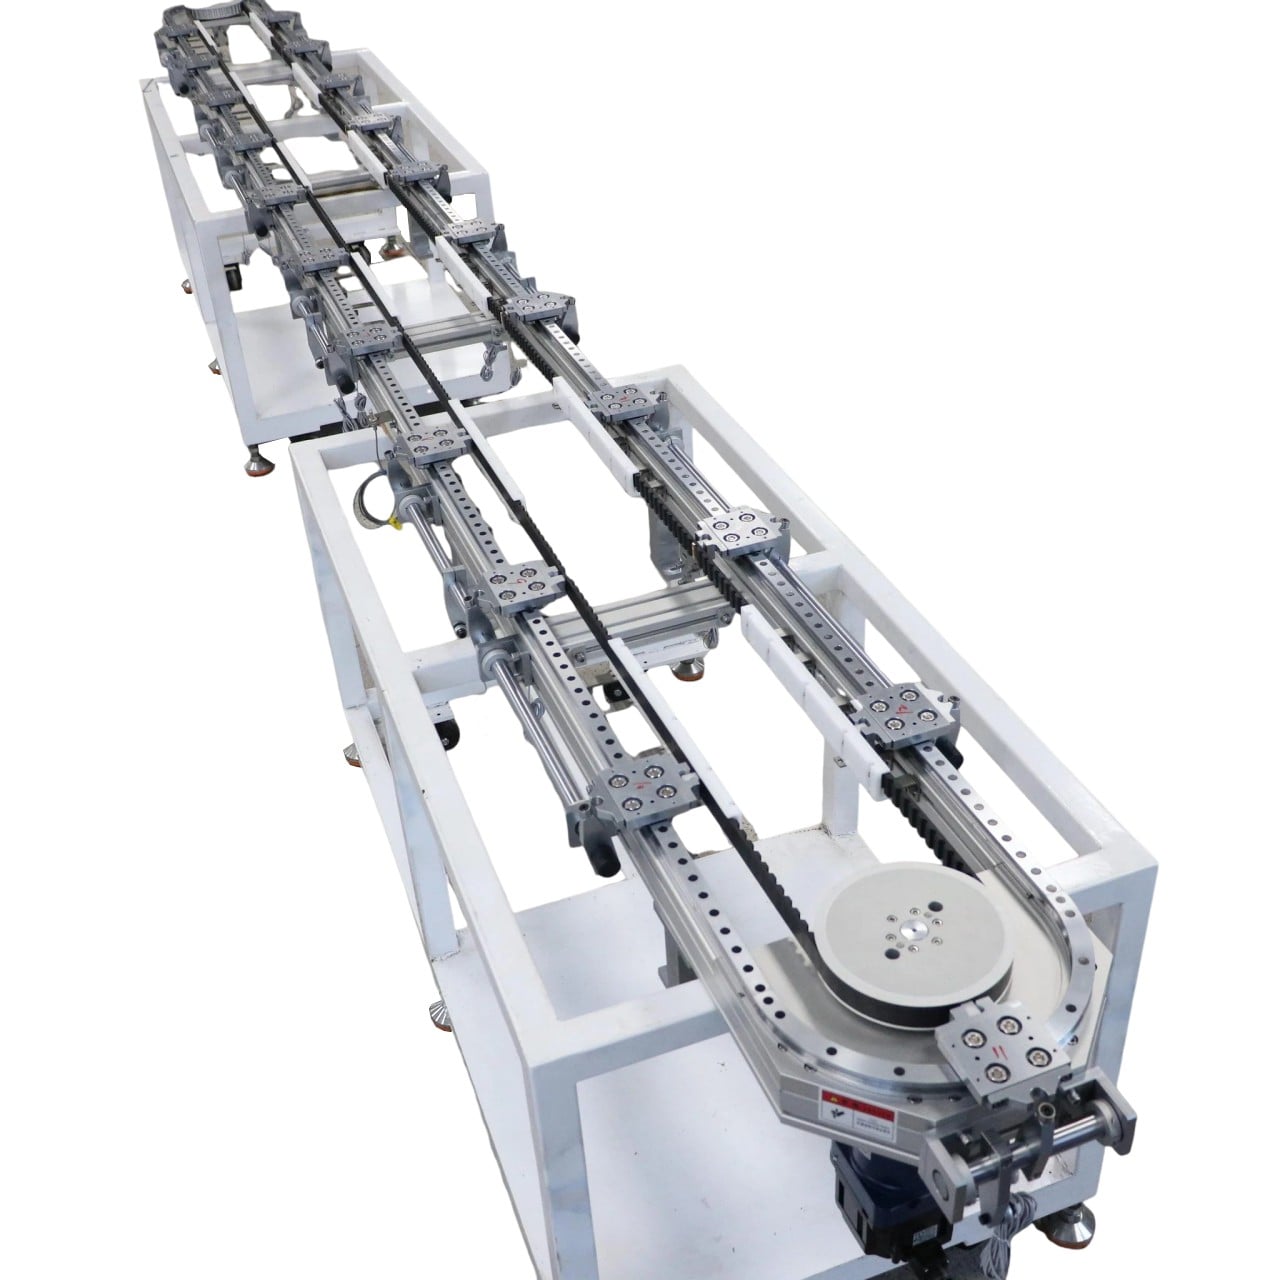
- 사전 하중 감소 및 배크래시 증가: 이중 너트 볼스크류와 사전 하중이 가해진 가이드 블록은 수백만 사이클 후에 특히 열 순환 및 충격 하중 조건에서 사전 하중을 잃는다. 그 결과 반복 정밀도가 불안정해지고, 정지 위치가 편차를 보이며, 프레스 깊이가 일관되지 않게 된다. 이 문제는 종종 서보 튜닝 오류로 잘못 인식된다. 단순한 축 방향 플레이 점검만으로도 기계적 배크래시와 제어 드리프트를 구분할 수 있다. 정밀 스테이션은 분기별 정비 기간 동안 주기적으로 사전 하중을 검증해야 한다.
- 열 팽창 및 위치 편차: 지속적인 고속 왕복 운동은 볼너트 및 지지 베어링에서 마찰 열을 발생시킨다. 스크류 샤프트의 열 팽창은 누적 위치 오차를 유발하며, 이는 장거리 이송 축에서 더욱 악화된다. 해결책으로는 인장 사전 하중 적용, 강제 냉각, 실시간 온도 보정, 그리고 과도한 사전 하중을 줄여 추가 열 발생을 억제하는 방법이 있다.
- 윤활 실패: 과다 윤활은 먼지를 가두고, 부족한 윤활은 금속 간 직접 접촉을 유발한다. 다중 교대 제조 라인은 자동 그리스 또는 오일 윤활 시스템을 필요로 하며, 윤활제 종류는 온도 및 먼지 수준에 따라 선택해야 한다. 중하중 공정 구역에는 그리스를, 고속 경하중 축에는 저점도 오일을 사용한다.
실용적인 정비 점검표는 작업 빈도별로 구분한다: 매일 소음 및 온도 점검, 매주 실링 및 윤활 상태 점검, 매월 배크래시 및 틈새 측정, 분기별 평행도/정렬 검증, 연간 하중 운전 시간 기반 수명 예측.
마모된 직선 운동 부품을 개조할 때는 치수만 복사해서는 안 된다. 프리로드 등급, 실링 방식, 정확도 등급, 동적 하중 용량은 반드시 원래 작동 조건과 일치해야 한다. 치수는 호환되더라도 하중 용량이 부족한 가이드나 스크류는 곧 다시 고장 난다.
요소는 자동화 통합업체 및 최종 사용자 공장에 대해 내구성 강화된 먼지 방지 구조를 갖춘 양산용 리니어 가이드 및 볼스크류를 제공하며, 고장 분석 지원도 함께 제공한다.