 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


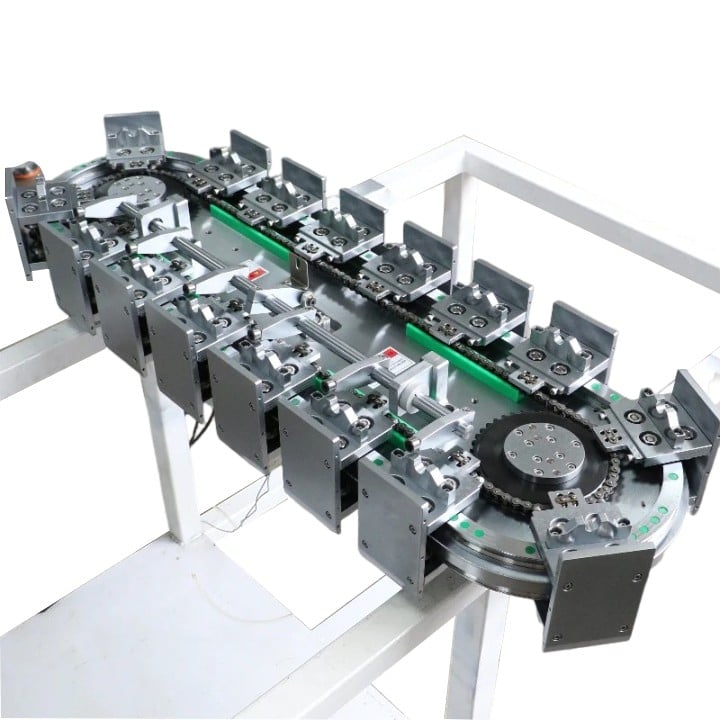
자동 조립 라인은 공작물을 이동시키고, 고정장치를 잠그며, 피킹 앤 플레이싱 작업을 수행하고, 검사 프로브를 운반하기 위해 선형 운동 페어에 크게 의존한다. 단일 용도의 독립형 기계와 달리, 생산 라인 축은 하루 2~3교대에 걸쳐 지속적으로 사이클 운전을 하며, 빈번한 시동-정지, 가속 및 모멘트 하중을 견뎌야 한다. 부적절하게 매칭된 볼스크류나 리니어 가이드는 즉각 고장나지는 않지만, 폐기율을 서서히 높이고, 예기치 않은 라인 정지를 유발하며, 장기적인 유지보수 비용을 증가시킨다.
여기서 두 가지 핵심 운동 부품이 함께 작동한다: 리니어 가이드는 방사상 하중, 측방 하중 및 기울림 모멘트 하중을 지지하고, 볼스크류는 서보 토크를 제어된 추력과 정확한 위치 결정으로 변환한다. 많은 설계자들이 정적 하중이나 가격만을 기준으로 부품 크기를 선정하면서, 연속 생산 라인에서만 발생하는 동적 사이클, 오염, 정렬 조건을 간과한다.
긴 이동 거리용 갠트리 이송 축의 경우, 강성과 임계 속도가 최우선 고려 사항이다. 롤러식 리니어 가이드는 선 접촉 구조와 높은 모멘트 저항 특성 덕분에 중량 부하 배터리 팩, 자동차 서브어셈블리, 대형 부품 이송 등에 적합하다. 볼식 프로파일 가이드는 전자기기 조립 공정에서 경량에서 중량 수준의 피킹·플레이싱 스테이션에 적합하며, 이는 낮은 마찰과 조용한 작동이 중요한 경우에 유리하다. 프리로드 등급은 정위 요구 사항에 맞춰 선택해야 한다. 즉, 단순 이송에는 Z0(경량 프리로드), 일반 정위에는 Z1(정상 프리로드), 백래시를 허용할 수 없는 검사 및 프레스피트 스테이션에는 Z2(중량 프리로드)를 사용한다.
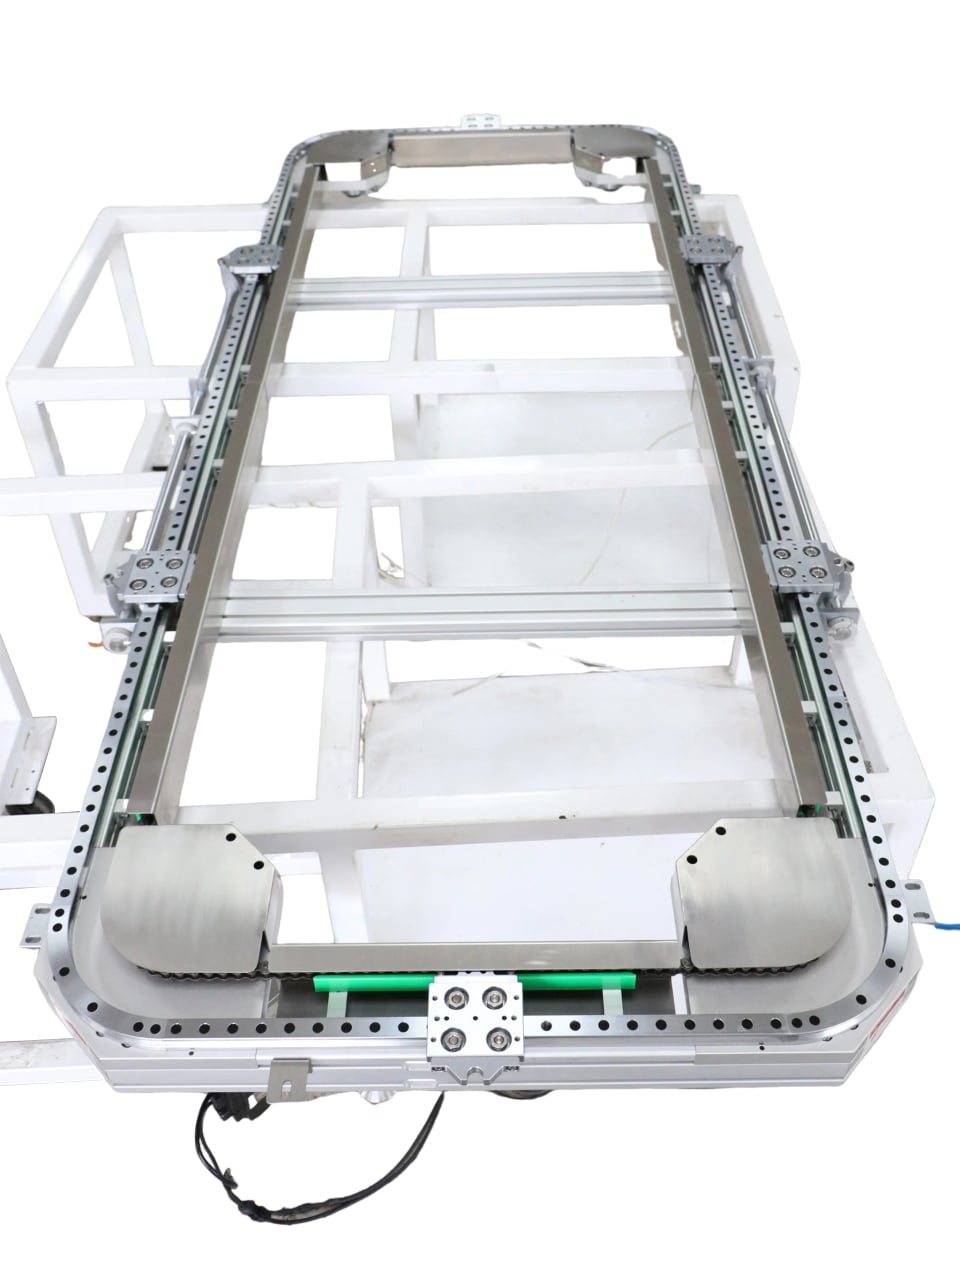
생산 라인을 위한 볼스크류 선택은 축 기능에 따라 명확히 구분된다. 프레스피트 및 고정 스테이션에는 안정적인 추력과 반복 정밀도를 유지하기 위해 작은 피치와 높은 강성을 갖춘 볼스크류가 필요하며, 이때 이중 너트 프리로드 방식을 적용해야 한다. 고속 이송 스테이션에서는 사이클 타임 단축을 위해 더 큰 피치를 사용하지만, 엔지니어는 볼스크류의 임계 회전 속도와 dN 값을 반드시 검토하여 스크류 휨 현상과 급격한 열 축적을 방지해야 한다. 행정 거리가 1000 mm를 초과하는 경우, 열 팽창 오차를 억제하기 위해 고정-지지 방식 또는 인장 프리로드 방식의 볼스크류 설계를 권장한다.
생산 현장 환경은 종종 과소평가된다. 용접 비산물, 금속 분진, 절삭 찌꺼기, 냉각액, 포장 잔여물 등은 밀봉이 부족할 경우 레일웨이를 급속히 마모시킨다. 표준 말단 실링만으로는 혹독한 스테이션에 부족하므로, 스크레이퍼 플레이트, 벨로우스 커버 또는 먼지 차단 너트를 추가해야 한다. 세척 작업이 빈번한 식품 및 제약 생산 라인의 경우, 스테인리스강 선형 가이드와 내부식 표면 처리가 필수적이다.
또 다른 흔한 고통 포인트는 상호 교환성과 예비 부품 전략이다. 많은 라인 제작업체가 상호 교환되지 않는 모션 브랜드를 혼합해 사용하므로, 리트로핏 작업이 지연된다. 표준화된 프로파일 레일과 연마 볼스크류는 호환 가능한 마운팅 치수를 갖추고 있어 계획된 정비 기간 동안 향후 교체를 간소화한다.
YOSO는 조립 라인, 포장 라인 및 배터리 생산 장비에 특화된 매칭된 리니어 가이드 및 볼스크류 패키지를 공급한다. 당사 엔지니어링 팀은 작동 주기, 하중 스펙트럼, 환경 조건을 검토하여 OEM 및 시스템 통합업체에 축별 사양 및 마운팅 가이드를 제공한다.