 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


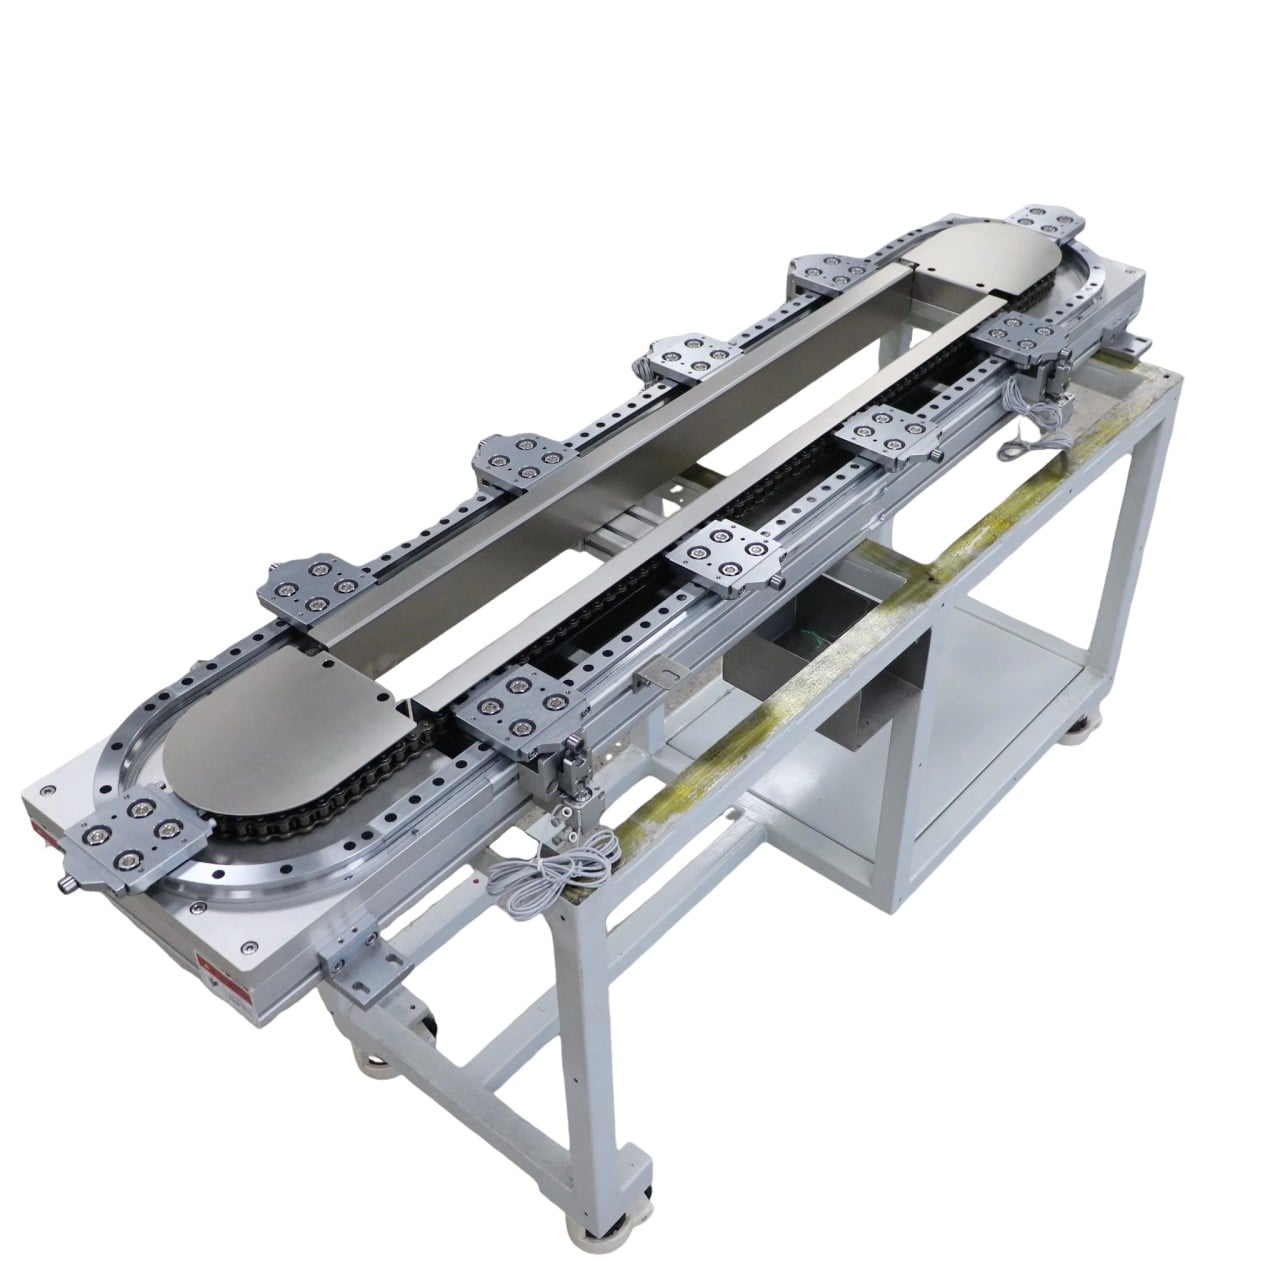
Განუსაზღვრელი შეჩერება უდიდესი ხარჯების მიზეზია უწყვეტი სამრეწველო წარმოების ხაზებში. მიუხედავად იმისა, რომ კონტროლის სიგნალები ყველაზე მეტად ყურადღებას იპყრობენ, მრავალი ხელახლა მომხდარი ხაზის შეჩერება დაკავშირებულია წრფივი მიმართველებისა და ბურთულიანი სახელურების ნელი დეგრადაციასთან. უშედეგობა ათასობით ციკლის განმავლობაში ნელა ვითარდება, სანამ პოზიციონირების გადახვევა, ვიბრაცია ან დაბლოკვა სრული ხაზის შეჩერებას არ გამოიწვევს. ეს სტატია მოიცავს ხუთ ყველაზე ხშირად მომხდარ უშედეგობის ტიპს და მოვლის ჯგუფებისთვის საჭიროების შემოწმების წესებს.
- Გამკვრივების დაზიანება და დაბინძურების შეღწევა მტვერი, წვრილი ლითონის ფხვნილი, პლასტმასის ნაწილაკები და დარჩენილი გაგრილების სითხე გარღვევს დაქსოვილ გამკვრივებებს და შედის როლინგის წრეში. ჟრანანთფალთრვ ჟრანთ ნაპრვლთრვ ნა ბჲლარა თ ჟრანთრვ ნა ჟლვეა. ადრეული სიმპტომები მოიცავს უხეში სირბილე, მზარდი შეხორცების ბრუნვის ტაქტი და არათანაბარი სლაიდერის მოძრაობა. როდესაც რბოლა ხდება, ჩანაცვლება აუცილებელია. შეამოწმეთ ბოჭკოვანი და scrapers ყოველკვირეულად მტვრეული ან შედუღების სადგურებზე; შეცვალეთ დაზიანებული ბოჭკოვანი დაუყოვნებლივ, ვიდრე ელოდება ხმაური.
- Არასწორი მიდრეკილება და კიდეების დატვირთვა პარალელური შეცდომა ორ ლინიურ რელსას შორის ან კოაქსიალურობის შეცდომა ბურთულოვან შრიფტსა და სახელმძღვანელო საჭეს შორის, ქმნის კიდეების დატვირთვას. სლაიდერი მხოლოდ ერთ მხარეს ატარებს დატვირთვას, რაც ადგილობრივ აცვივებას აჩქარებს. შეცდომა ხშირად ხდება მანქანის გადაადგილების შემდეგ, ჩარჩოების შედუღების დაძაბულობის გათავისუფლება ან რეაბილიტაციის შემდეგ ხელახალი ინსტალაცია. გადარეგულირება უნდა შემოწმდეს დიალერის ინდიკატორებით ყოველი ძირითადი კადრის შეცვლის შემდეგ.
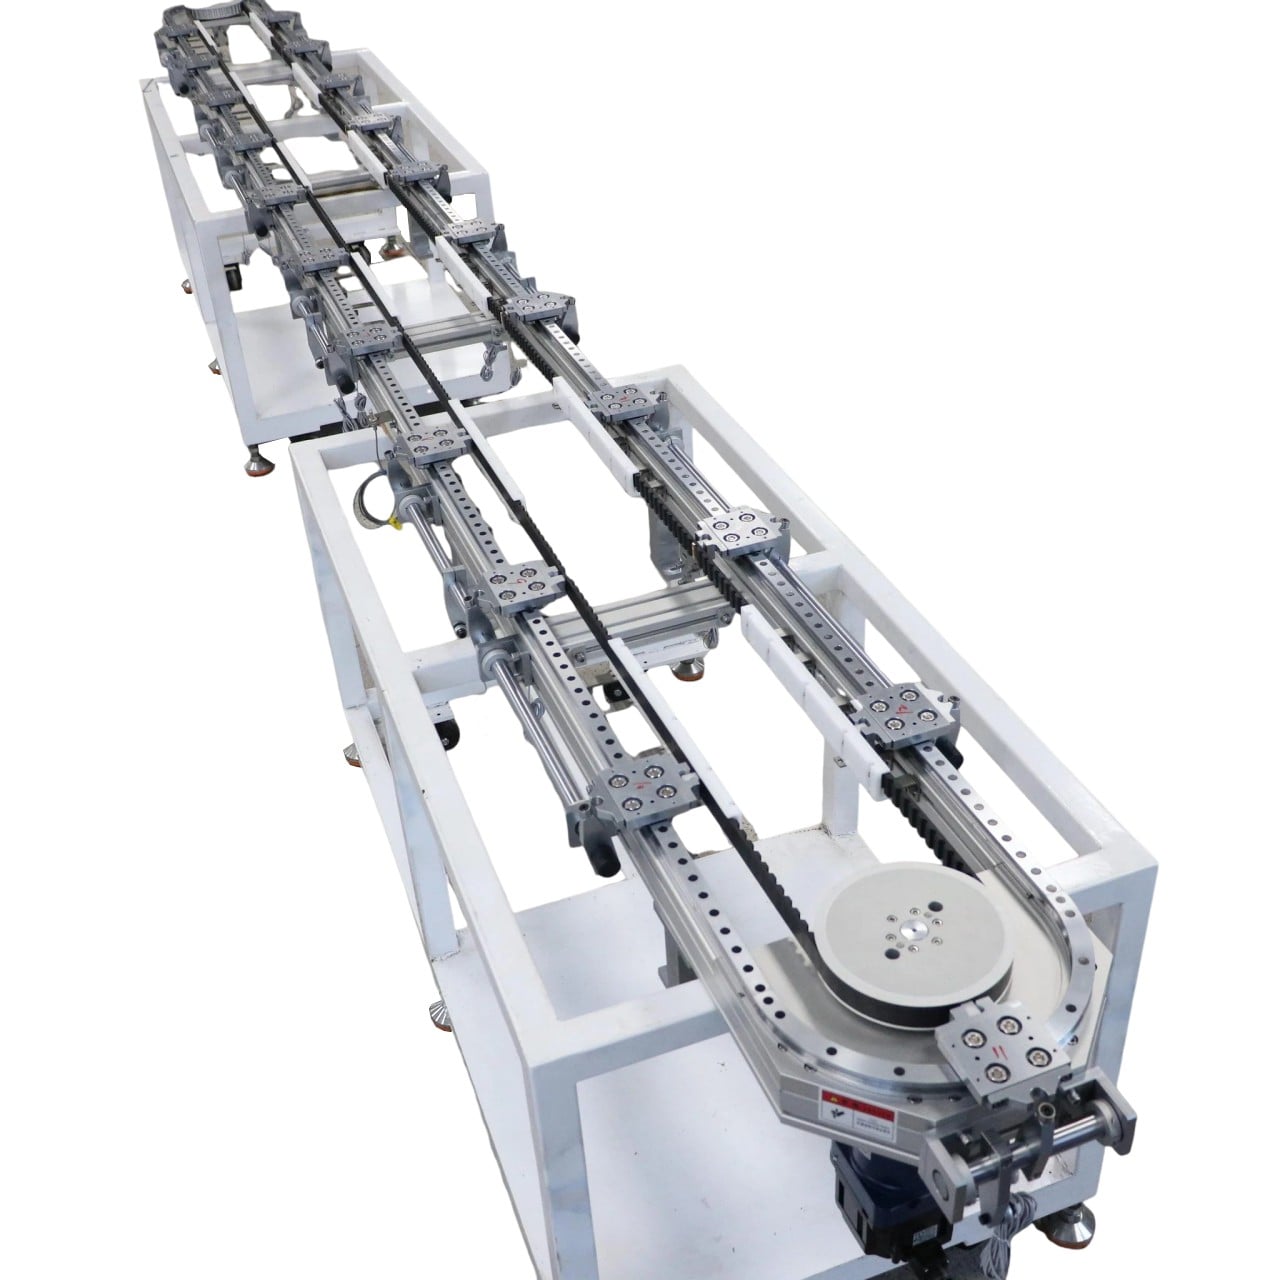
- Წინასწარი დატვირთვის შემცირება და უკუხელვის გაზრდა. ორმაგი უკუხელვის გარეშე ბურღული სახელურები და წინასწარ დატვირთული მიმართვის ბლოკები მილიონობით ციკლის შემდეგ კარგავენ წინასწარ დატვირთვას, განსაკუთრებით თერმული ციკლირებისა და შეჯახების ტვირთების ქვეშ. შედეგად წარმოიქმნება არასტაბილური ხელმეორება, სადგურების პოზიციების გადახვევა და ჭეშმარიტი წნევის სიღრმის ცვალებადობა. ეს პრობლემა ხშირად არ არის სწორად ინტერპრეტირებული და მიიჩნევა სერვო რეგულირების შეცდომად. მარტივი ღერძული თავისუფლების შემოწმება საშუალებას აძლევს მეхანიკური უკუხელვის გამოყოფას მართვის გადახვევისგან. სიზუსტის სადგურებს საჭიროებს წინასწარი დატვირთვის რეგულარულ შემოწმებას ყოველთვიური მომსახურების ფანჯარაში.
- Თერმული გაგრძელება და პოზიციონირების გადახვევა. უწყვეტი მაღალი სიჩქარით უკუსვლელი მოძრაობა იწვევს ხახუნის სითბოს ბურღული სახელურებსა და მხარდამჭიდრე საყრდენებზე. სახელურის ღერძის გაფართოება იწვევს კუმულაციურ პოზიციონირების შეცდომას, რომელიც განსაკუთრებით მეტად არის გამოხატული გრძელი სტროკის გადაცემის ღერძებზე. ამოხსნები მოიცავს დაჭიმვის წინასწარ დატვირთვას, ძალიან გაგრილებას, რეალური დროის ტემპერატურის კომპენსაციას და ზედმეტი წინასწარი დატვირთვის შემცირებას, რომელიც დამატებით სითბოს იწვევს.
- Სითხის მოწყობილობა: ჭარბი სითხის გამოყენება იწვევს მტვრის დაგროვებას; საკმარისზე ნაკლები სითხის გამოყენება იწვევს მეტალ-მეტალის კონტაქტს. მრავალშიფტიანი ციკლებით მუშაობის წარმოების ხაზებს სჭირდება ავტომატური ცხიმის ან ზეთის სითხის მოწყობილობები, ხოლო სითხის ტიპი უნდა იყოს შერჩეული ტემპერატურისა და მტვრის დონის მიხედვით. მძიმე ტვირთის სადგურებისთვის გამოიყენება ცხიმი, ხოლო სიჩქარის მაღალი და ტვირთის მსუბუქი ღერძებისთვის — დაბალი ვისკოზიტეტის ზეთი.
Პრაქტიკული მომსახურების შემოწმების სია ამოცანებს ყოფს სიხშირის მიხედვით: ყოველდღიურად — ხმის და ტემპერატურის სწრაფი შემოწმება; ყოველკვირეს — სილიკონის და სითხის შემოწმება; ყოველთვიურად — უკუსვლის და თავისუფალი სივრცის გაზომვა; ყოველთვე სამჯერ — პარალელურობის და გასწორების დადასტურება; ყოველწლიურად — ტვირთის საათების მიხედვით სიცოცხლის პროგნოზირება.
Გამოყენებული წრფივი მოძრაობის ნაკეთობების შეცვლის დროს არ უნდა გადაიყვანოთ მხოლოდ ზომები. წინატვირთის კლასი, დახურვის ტიპი, სიზუსტის კლასი და დინამიკური ტვირთის მაჩვენებელი უნდა შეესატყვისებოდეს საწყისი ექსპლუატაციური რეჟიმს. ზომით შესატყვისებლად მორგებული, მაგრამ საკმარისზე დაბალი ტვირთის მაჩვენებელის მქონე მიმართულების სახელური ან სახელური სწრაფად ისევ გამოვა მოწყობილობაში.
YOSO სთავაზობს წარმოების დონის წრფივ გამართავებსა და ბურთულიან სახრახნებს გაძლიერებული მტვერგამძლე კონფიგურაციებით და ავტომატიზაციის ინტეგრატორებსა და საბოლოო მომხმარებლის ქარხნებს უზრუნველყოფს შეცდომების ანალიზის მხარდაჭერას.