EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


Az alumínium extrúzió egyike a legkeményebb működési környezeteknek lineáris mozgási alkatrészek számára. A finom alumínium forgács, a változó üzemhőmérséklet, az ismétlődő ütőterhelések és a majdnem folyamatos üzemi ciklusok együttesen gyorsítják a sínek, a csúszókocsik és a tömítőrendszerek kopását. Számos gyári mérnök a megszokott márkás specifikációkra támaszkodik anélkül, hogy a vezetősínek jellemzőit igazítaná a kezelő híd tényleges körülményeihez, ami előidézi a korai meghibásodást, a tervezetlen leállásokat és a pontatlan vágási hosszakat.
Az extrúziós hídszerkezetek több egymást követő feladatot látnak el: a profilok kihúzását a kifutóasztalról, a munkadarabok átvitelét a fűrészállomásra, rögzítésüket vágás közben, valamint a kész szakaszok rakodását. Ezek a ciklusok radikális terhelést, nyomatéki terhelést és időszakos ütőterhelést eredményeznek, nem pedig állandó statikus terhelést. Egy kizárólag a statikus terhelési képesség alapján méretezett vezetősín gyakran alulműködik a gyakorlatban. Fontos az ekvivalens dinamikus terhelés kiszámítása a tényleges mozgásciklus, az utazási sebesség és az irányváltások száma alapján, majd egy olyan üzemeltetési tényező alkalmazása, amely figyelembe veszi a port és a rezgést.
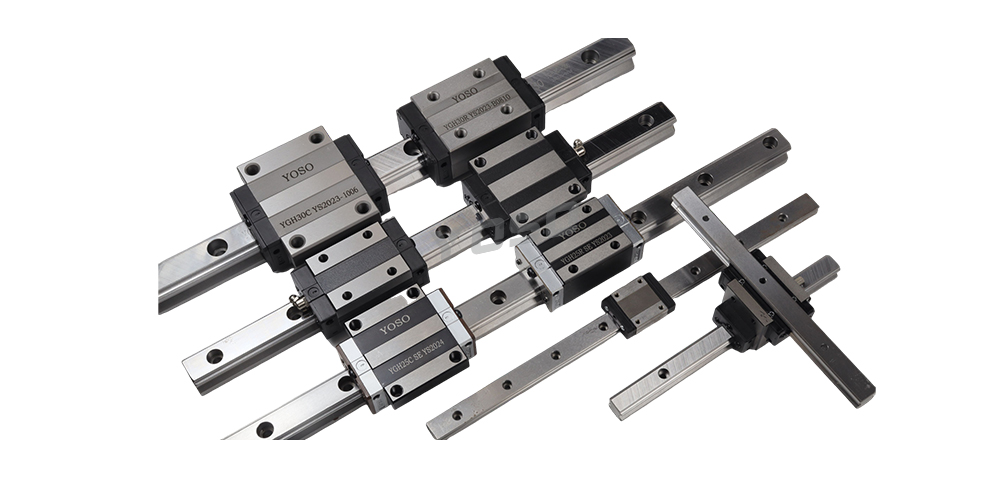
A tömítés ebben az alkalmazásban különös figyelmet érdemel. A szokásos végzáró tömítések egyedül ritkán képesek megakadályozni a finom alumíniumport bejutását. A kombinált tömítőcsomagok – beleértve a belső tömítéseket, kaparólemezeket és opcionális harmonikatokokat – csökkentik a szennyeződések behatolását. A hordozó belsejébe került por abrazív anyagként működik, és sérülést okoz a futópályákon és gördülő elemeken. A károsodás kezdetben csendesen halad előre, és csak jóval a nyilvánvaló zaj megjelenése előtt mutatkozik meg fokozatosan csökkenő pozícionálási ismételhetőség formájában.
A megelőző terhelés osztálya egy másik gyakori hibaválasztási pont. A könnyű megelőző terhelés alacsony súrlódású, nagy sebességű mozgatáshoz alkalmas, ahol elfogadható a kis holtjáték. A közepes megelőző terhelés ajánlott fűrész-gantrikhoz és befogó tengelyekhez, ahol a merevség közvetlenül meghatározza a vágási tűrést. A túlzottan nagy megelőző terhelés növeli a járó nyomatékot, a hőfejlődést és a kenőanyag-fogyasztást, ami feleslegesen lerövidíti a szolgáltatási élettartamot.
A hőtágulást nem szabad figyelmen kívül hagyni. A hosszú útmelegedésű gantryk hőmérséklet-driftet tapasztalnak a termelési ciklusok meghosszabbodásával. A merev–szabad támaszelrendezéssel rögzített sínek segítenek kompenzálni a hőtágulást. A kenési időközöket is módosítani kell: a portartalmú környezet gyorsabban szennyezi a zsírt, ezért a gyári adatlapok alapértelmezett újra-kenési ciklusainak meghosszabbítása kockázatos.
Egy megfelelően méretezett lineáris vezetős rendszer nem szünteti meg a karbantartást, hanem az üzemzavarokra reagáló sürgősségi javításról áttér a tervezett ellenőrzésre. Az extrúziós vonalaknál, amelyek folyamatos teljesítményt és szigorú méreteltérés-ellenőrzést céloznak, a vezetőelemek kiválasztása a helyszín terhelési, por- és hőmérsékleti profilja szerint megbízhatóbb hozamot biztosít, mint egy egyszerűbb, magasabb névleges terhelési osztályra való frissítés.