 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


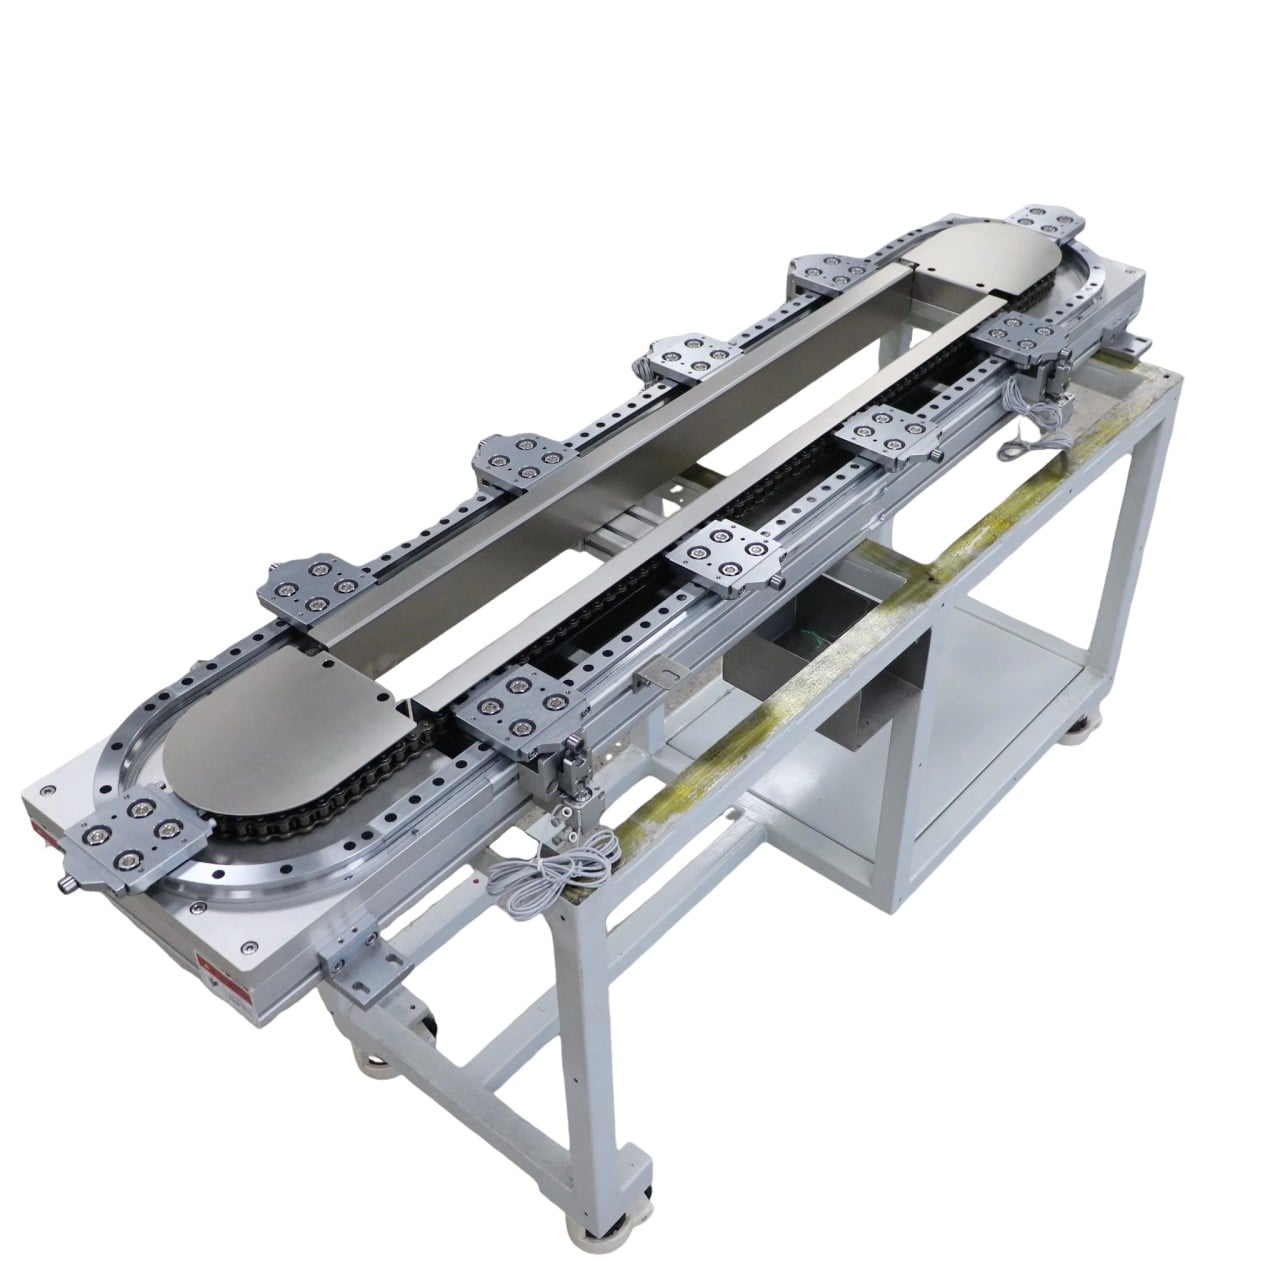
وقتهای توقف غیر برنامهریزیشده بزرگترین عامل هزینهبر در خطوط تولید صنعتی پیوسته هستند. اگرچه هشدارهای کنترلی بیشترین توجه را جلب میکنند، بسیاری از توقفهای مکرر خط به تخریب تدریجی راهنمایهای خطی و پیچهای گلولهای بازمیگردند. این خرابی بهآرامی در طی هزاران چرخه توسعه مییابد تا اینکه انحراف در موقعیتیابی، لرزش یا قفلشدن، باعث توقف کامل خط شود. این مطلب پنج حالت شایع خرابی و قوانین بررسی عملی برای تیمهای نگهداری را پوشش میدهد.
- آسیب به آببندیها و نفوذ آلایندهها: گرد و غبار، پودر فلزی ریز، ذرات پلاستیکی و سیال خنککننده باقیمانده از آببندیهای فرسوده عبور کرده و وارد مدار غلتشی میشوند. ذرات ساینده مسیر گلولهها و خود گلولههای فولادی را خراش میدهند. علائم اولیه شامل صدای نامنظم در هنگام کار، افزایش گشتاور اصطکاک و حرکت نامنظم غلتک میشود. پس از ظهور حفرههای روی مسیر غلتک، معمولاً جایگزینی قطعه اجتنابناپذیر است. آببندیها و پاککنندهها را هفتگی در ایستگاههای گردآلود یا جوشکاری بررسی کنید؛ آببندیهای آسیبدیده را بلافاصله جایگزین کنید و منتظر پیدایش صدا نباشید.
- ناهماهنگی و بارگذاری لبهای: خطای موازیبودن بین دو ریل خطی یا خطای هممحوری بین پیچ گلولهای و واگن راهنما، منجر به بارگذاری لبهای میشود. در این حالت، سُرخورنده تنها از یک طرف بار را تحمل میکند که باعث تسریع سایش موضعی میگردد. ناهماهنگی اغلب پس از جابهجایی ماشین، آزاد شدن تنشهای جوشکاری قاب یا نصب مجدد پس از بازرسی عمیق رخ میدهد. بررسی مجدد هماهنگی باید پس از هر تغییر اساسی در قاب با استفاده از نشانگرهای عقربهای تأیید شود.
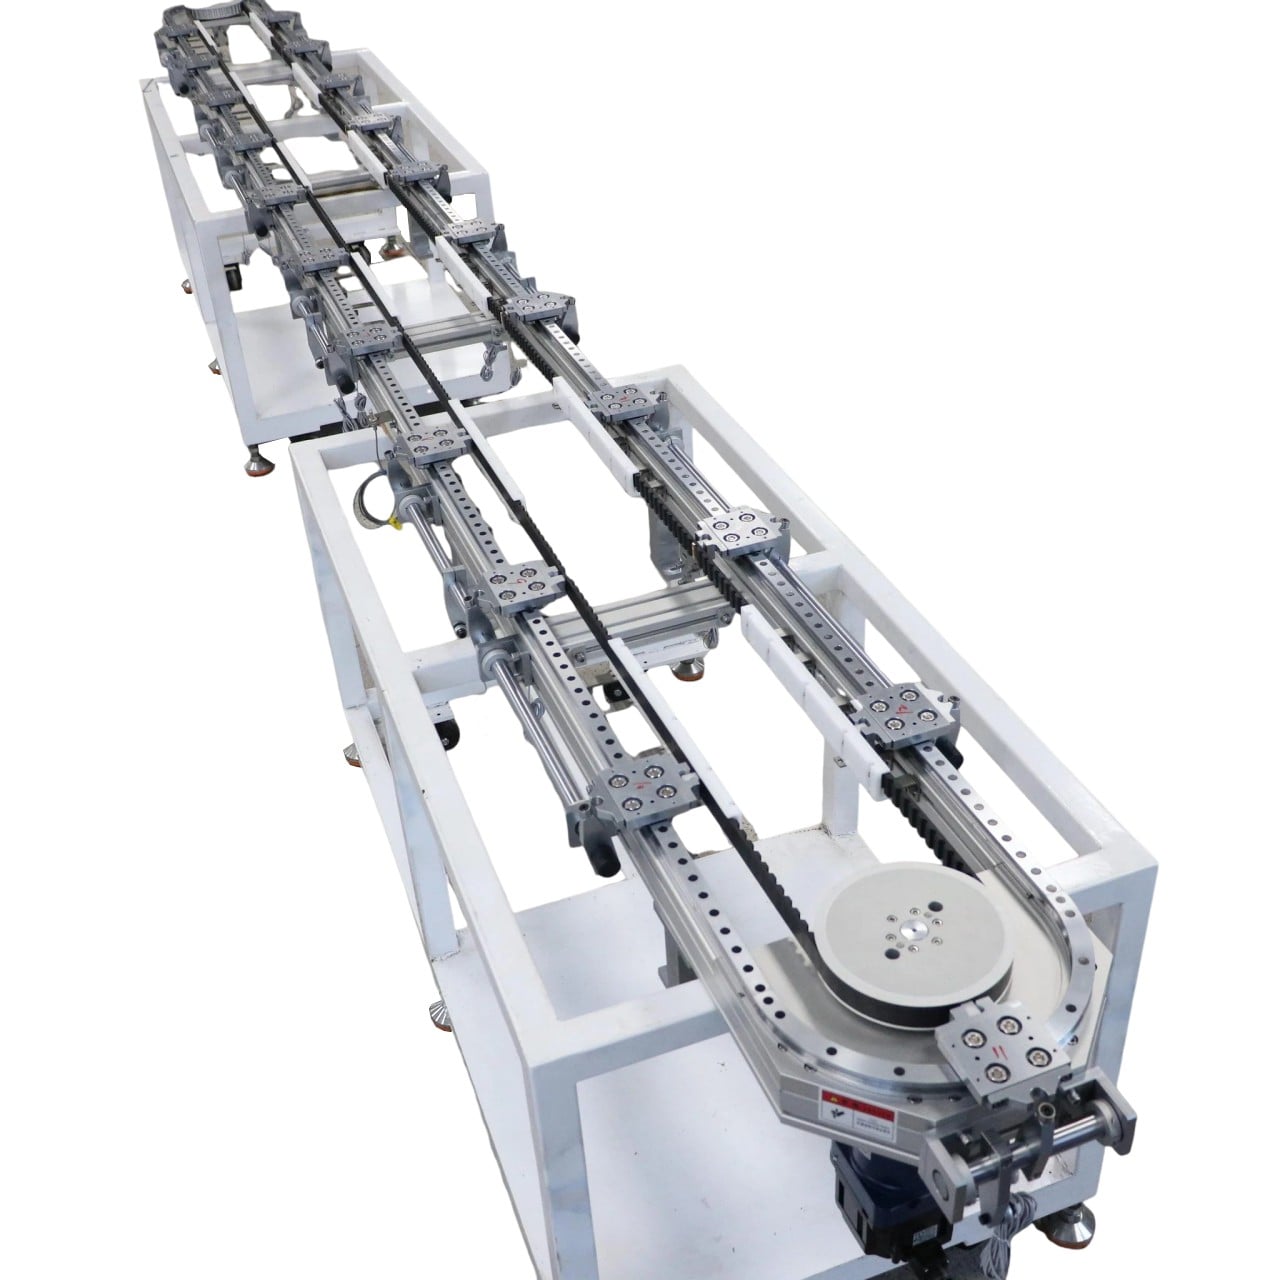
- کاهش پیشبار و افزایش بازخورد: پیچهای گلولهای با دو مهره و بلوکهای راهنما با پیشبار اعمالشده، پس از میلیونها چرخه، بهویژه تحت چرخههای حرارتی و بارهای ضربهای، پیشبار خود را از دست میدهند. نتیجه این امر، تکرارپذیری ناپایدار، جابهجایی موقعیت توقف و عمق فشردن نامنظم است. این مشکل اغلب اشتباهی بهعنوان خطای تنظیم سرووموتور تشخیص داده میشود. بررسی سادهٔ بازی محوری میتواند تفاوت بین بازخورد مکانیکی و انحراف کنترلی را روشن کند. ایستگاههای دقیق نیازمند بررسی دورهای پیشبار در بازهٔ نگهداری سهماههاند.
- کشیدگی حرارتی و انحراف موقعیتیابی: حرکت مداوم پرسرعت رفتوبرگشتی باعث ایجاد گرما ناشی از اصطکاک در مهرههای گلولهای و یاتاقانهای نگهدارنده میشود. انبساط محور پیچ، خطای تجمعی موقعیتیابی ایجاد میکند که در محورهای انتقال با طول زیاد شدیدتر میشود. راهحلها شامل پیشبارگذاری کششی، خنککنندگی اجباری، جبران دمای لحظهای و کاهش پیشبارگذاری بیشازحد که گرمای اضافی تولید میکند، میباشد.
- خرابی روانکنندگی: روانکنندگی بیشازحد باعث بهدامافتادن غبار میشود؛ روانکنندگی کمتر از حد لازم تماس فلز-به-فلز را ایجاد میکند. خطوط تولیدی که در چند شیفت کار میکنند، نیازمند سیستمهای روانکنندگی خودکار روغن یا گریس هستند و نوع روانکننده باید بر اساس دما و میزان غبار انتخاب شود. گریس برای ایستگاههای بار سنگین و روغن با ویسکوزیتهٔ پایین برای محورهای سبکبار و پرسرعت.
یک فهرست کارهای نگهداری عملی، وظایف را بر اساس فراوانی آنها تقسیمبندی میکند: بررسی سریع روزانهٔ صدا و دما، بازرسی هفتگی درزبندی و روغنکاری، اندازهگیری ماهانهٔ بازخورد و شلی، تأیید راستایی یا موازیبودن هر سه ماه یکبار، و پیشبینی عمر سالانه بر اساس ساعتهای بار.
هنگام جایگزینی قطعات حرکت خطی فرسوده، تنها ابعاد را کپی نکنید. درجهٔ پیشبارگذاری، نوع درزبندی، ردهٔ دقت و ظرفیت بار پویا باید با چرخهٔ کار اصلی همخوانی داشته باشند. یک راهنمای یا پیچ راهنمایی که از نظر ابعاد سازگانپذیر است اما از نظر ظرفیت بار زیرحد مطلوب است، بهسرعت دوباره خراب خواهد شد.
یوسو راهنمایهای خطی و پیچهای گلولهای ساختهشده در مقیاس تولیدی را با پیکربندیهای تقویتشدهٔ ضدگرد و حمایت از تحلیل عیب برای ادغامکنندگان اتوماسیون و کارخانههای کاربر نهایی ارائه میدهد.