 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


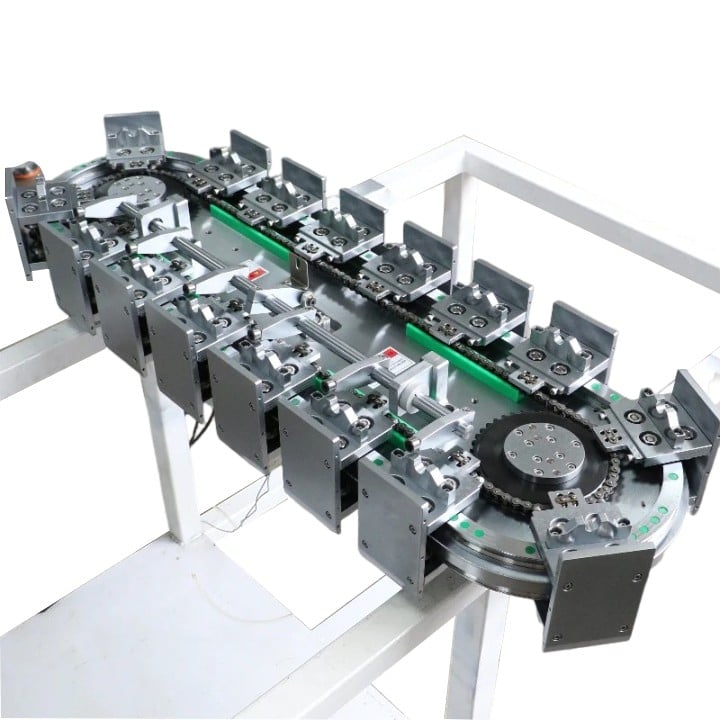
خطوط مونتاژ خودکار بهطور گستردهای به جفتهای حرکت خطی وابستهاند تا قطعات کار را انتقال دهند، فیکسچرهای مورد استفاده را قفل کنند، عملیات برداشتن و قرار دادن را انجام دهند و همچنین پروبهای بازرسی را حمل کنند. برخلاف ماشینهای مستقل تکمنظوره، محورهای خط تولید بهصورت پیوسته در چرخههایی کار میکنند که اغلب در ۲ تا ۳ شیفت در روز انجام میشوند و شامل توقفها و راهاندازیهای مکرر، شتابگیریها و بارهای لحظهای است. پیچ گلولهای یا راهنمای خطی نامناسب بهسرعت از کار نمیافتد؛ بلکه بهتدریج نرخ ضایعات را افزایش میدهد، توقفهای غیرمنتظره خط را بهوجود میآورد و هزینههای نگهداری بلندمدت را بالا میبرد.
دو مؤلفه اصلی حرکتی در اینجا با یکدیگر همکاری میکنند: راهنمایهای خطی بارهای شعاعی، جانبی و لحظهای انحرافی را تحمل میکنند، درحالیکه پیچهای گلولهای گشتاور سروو را به نیروی هلدهنده کنترلشده و موقعیتیابی دقیق تبدیل میکنند. بسیاری از طراحان اشتباه میکنند و تنها بر اساس بار استاتیک یا قیمت ابعاد مؤلفهها را تعیین میکنند و شرایط پویای چرخه، آلودگی و همترازی که منحصر به خطوط تولید پیوسته هستند را نادیده میگیرند.
برای محورهای انتقال قابی با دامنهٔ حرکت طولانی، صلبیت و سرعت بحرانی اولویت اول هستند. راهنمایهای خطی غلطکی برای انتقال بار سنگین بستههای باتری (PACK)، زیرمجموعههای خودرویی و اجزای بزرگ ترجیح داده میشوند، چرا که ساختار غلتشی تماس خطی و مقاومت گشتاوری بالاتری دارند. راهنمایهای نمایهای گلولهای برای ایستگاههای برداشتن و قرار دادن با بار سبک تا متوسط در مونتاژ الکترونیک مناسباند، جایی که اصطکاک کم و عملکرد بیصدا اهمیت دارد. ردهٔ پیشبارگذاری باید با نیاز به موقعیتیابی تطبیق داده شود: پیشبارگذاری سبک Z0 برای انتقال ساده، پیشبارگذاری عادی Z1 برای موقعیتیابی عمومی، و پیشبارگذاری متوسط Z2 برای ایستگاههای بازرسی و فشاری که تحمل بازگشت (بکلش) را ندارند.
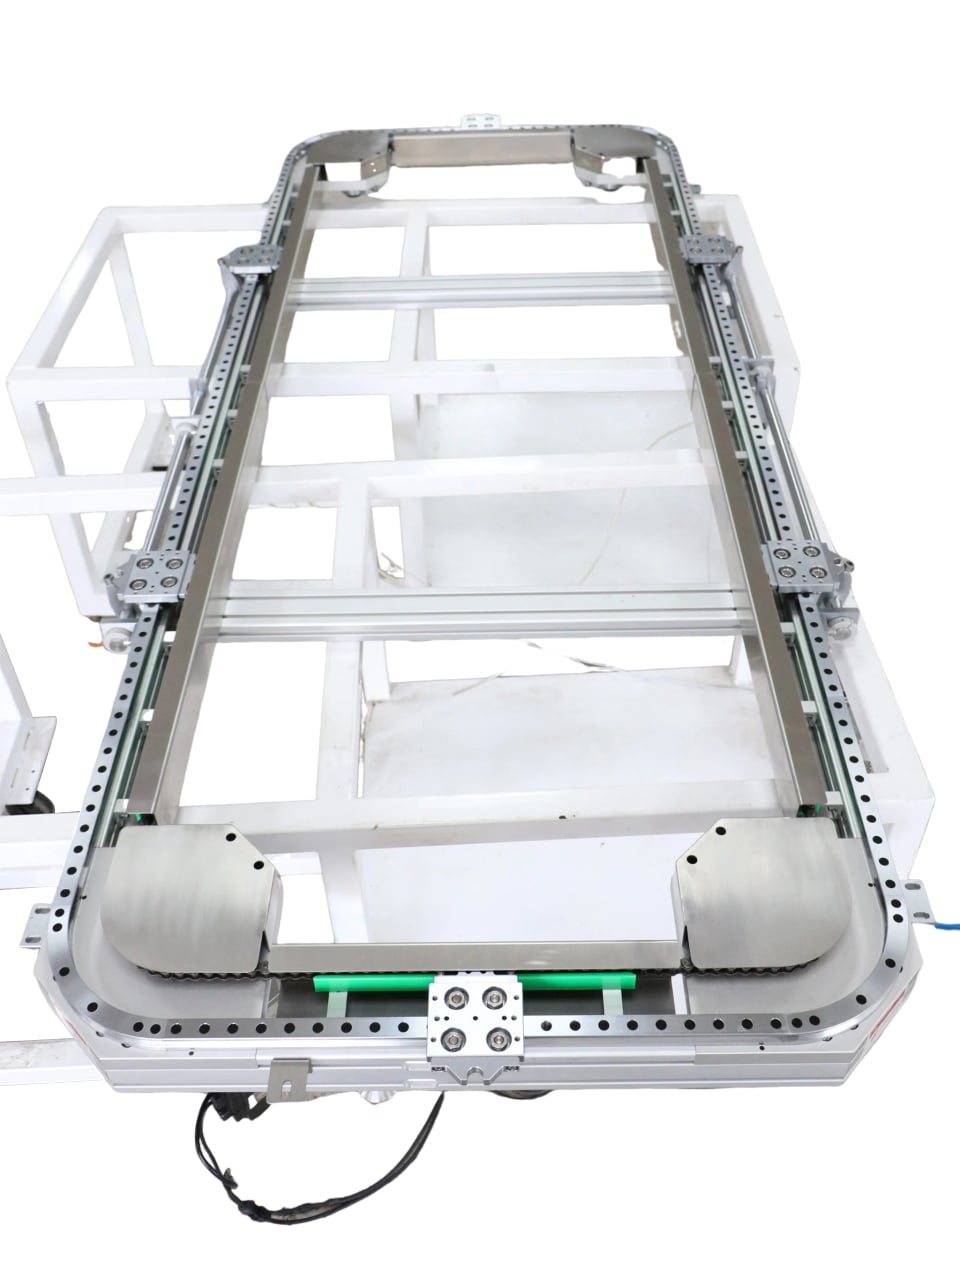
انتخاب پیچ گلولهای برای خطوط تولید بهوضوح بر اساس عملکرد محور تقسیم میشود. ایستگاههای نصب فشاری و قفلکننده به پیچهای گلولهای با گام کوچک و سفتی بالا نیاز دارند که با پیشبار دوگانهٔ مهرهها، نیروی فشاری پایدار و تکرارپذیری را حفظ کنند. ایستگاههای انتقال با سرعت بالا از پیچهای گلولهای با گام بزرگتر استفاده میکنند تا زمان چرخه کوتاهتر شود؛ اما مهندسان باید سرعت بحرانی و مقدار dN را بررسی کنند تا از ارتعاش پیچ (whipping) و افزایش سریع دما جلوگیری شود. برای طول حرکت بیش از ۱۰۰۰ میلیمتر، طراحی پیچ با اتکاء ثابت-پشتیبان یا پیشکشیدگی کششی توصیه میشود تا خطا ناشی از انبساط حرارتی کاهش یابد.
محیط کارگاه تولید اغلب دستکمگرفته میشود. پاشش جوشکاری، غبار فلزی، برادههای برش، مایع خنککننده و آشغال بستهبندی در صورت ناکافی بودن درزبندی، بهسرعت مسیرهای غلتان را سایش میدهند. درزبندیهای انتهایی استاندارد برای ایستگاههای سختکار کافی نیستند؛ بنابراین باید صفحات پاککننده، پوششهای بِلُوز یا مهرههای ضدغبار اضافه شوند. در خطوط تولید مواد غذایی و دارویی که نیاز به شستوشوی شدید دارند، راهنمایهای خطی از جنس فولاد ضدزنگ و پوششهای مقاوم در برابر خوردگی ضروری هستند.
نکتهی دردناک دیگری که اغلب رخ میدهد، قابلیت جایگزینی و استراتژی قطعات یدکی است. بسیاری از سازندگان خط تولید، برندهای مختلف حرکتی را با یکدیگر ترکیب میکنند که قابلیت جایگزینی ندارند و این امر بازآرایی مجدد را کند میکند. ریلهای استاندارد شدهی پروفیلی و پیچهای گلولهای سایششده با ابعاد نصب سازگانپذیر، تعویض آینده را در پنجرههای زمانی تعیینشدهی توقف برنامهریزیشده ساده میسازند.
یوسو بستههای هماهنگ راهنمای خطی و پیچ گلولهای را برای خطوط مونتاژ، خطوط بستهبندی و تجهیزات تولید باتری عرضه میکند. تیم مهندسی ما چرخهی کار، طیف بار و شرایط محیطی را بررسی میکند تا مشخصات محور به محور و راهنماییهای نصب را برای تولیدکنندگان تجهیزات اصلی (OEM) و ادغامکنندگان سیستم فراهم کند.