EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


استرودیوم آلومینیوم یکی از سختترین محیطهای کاری برای اجزای حرکت خطی است. برادههای ریز آلومینیوم، نوسانات دمای کار، بارهای ضربهای متناوب و چرخههای کار تقریباً مداوم، همه در کنار هم سبب شتاب بخشیدن به سایش ریلها، واگنها و سیستمهای آببندی میشوند. بسیاری از مهندسان نصب کارخانه بهصورت پیشفرض از مشخصات برندهای آشنا استفاده میکنند، بدون اینکه ویژگیهای راهنما را با شرایط واقعی روی جرثقیل حملونقل تطبیق دهند؛ این امر منجر به خرابی زودهنگام، توقفهای غیربرنامهریزیشده و دقت نامنظم در برش به طول مشخص میشود.
دالانهای اکستروژن وظایف متوالی متعددی را انجام میدهند: کشیدن پروفیلها از میز خروجی، انتقال قطعات کار به ایستگاه اره، محکم کردن در حین برش و انباشتن بخشهای تمامشده. این چرخهها بارهای شعاعی، گشتاوری و ضربهای متناوبی را اعمال میکنند، نه بار استاتیکی ثابت. راهنمایی که تنها بر اساس ظرفیت بار استاتیکی انتخاب شده باشد، اغلب در عملکرد واقعی نامطلوب خواهد بود. محاسبهٔ بار دینامیکی معادل بر اساس چرخهٔ حرکتی واقعی، سرعت حرکت و تعداد تغییر جهتها ضروری است و سپس باید ضریب خدماتی را اعمال کرد که عوامل گرد و غبار و لرزش را در نظر میگیرد.
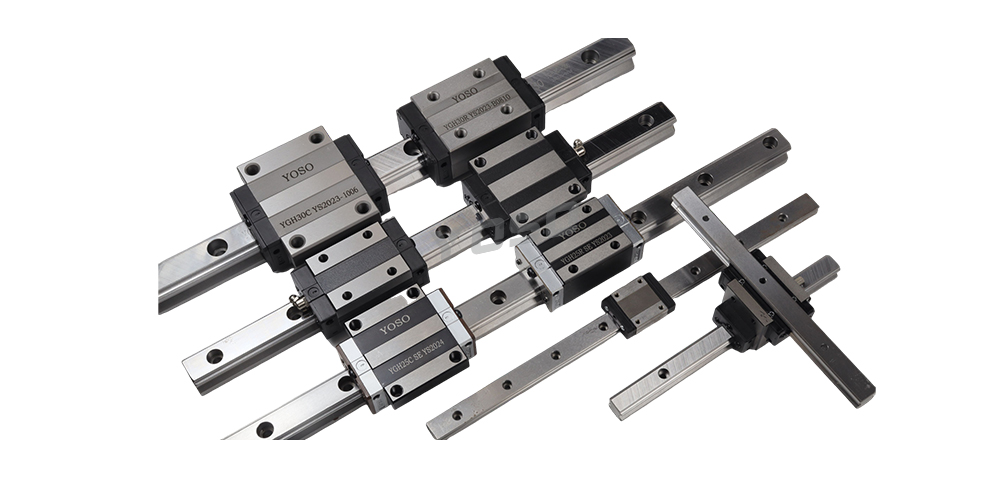
در این کاربرد، آببندی نیازمند توجه ویژهای است. آببندیهای استاندارد انتهایی به تنهایی معمولاً قادر به جلوگیری از نفوذ پودر ریز آلومینیوم نیستند. بستههای ترکیبی آببندی — شامل آببندیهای داخلی، صفحات پاککننده و در صورت نیاز پوششهای بلوز — ورود آلایندهها را کاهش میدهند. پودری که درون واگن به دام میافتد، مانند یک ترکیب ساینده عمل میکند و مسیرهای حرکتی و عناصر غلتشی را خراش میدهد. این آسیب در ابتدا به آرامی پیش میرود و طولی نمیکشد تا از دست دادن تکرارپذیری موقعیت بهتدریج مشاهده شود، در حالی که هنوز هیچ صدای واضحی شنیده نشده است.
کلاس پیشبارگذاری نیز نقطهای رایج برای انتخاب نادرست است. پیشبارگذاری سبک برای انتقال با اصطکاک کم و سرعت بالا مناسب است، جایی که بازخورد جزئی قابل قبول است. پیشبارگذاری متوسط برای سیستمهای ارهای و محورهای بستن ترجیح داده میشود، زیرا سفتی مستقیماً بر روی دقت برش تأثیر میگذارد. مشخصکردن بیش از حد پیشبارگذاری سنگین، گشتاور حرکتی، تولید گرما و مصرف روانکننده را افزایش داده و عمر خدماتی را بدون ضرورت کوتاه میکند.
گسترش حرارتی نباید نادیده گرفته شود. در سیستمهای ریلی با دامنه حرکت طولانی، با افزایش مدت زمان تولید، انحراف دما رخ میدهد. نصب ریلها با آرایش تکیهگاه ثابت-آزاد به جبران رشد حرارتی کمک میکند. فواصل روانسازی نیز باید تنظیم شوند: در محیطهای پر از گرد و غبار، روغنکاری سریعتر آلوده میشود؛ بنابراین، افزایش دورههای روغنکاری مطابق مقادیر پیشفرض برگه اطلاعات فنی خطرناک است.
یک سیستم راهنمای خطی بهدرستی مشخصشده، نگهداری را حذف نمیکند، بلکه کار را از تعمیرات اضطراری به بازرسیهای برنامهریزیشده منتقل میکند. برای خطوط اکستروژن که هدف آنها دستیابی به ظرفیت تولید پایدار و کنترل دقیق ابعادی است، تطبیق سختافزار راهنما با پروفایل بار، گرد و غبار و دمای محل، بازدهی قابلاطمینانتری نسبت به صرفاً ارتقای رتبه بار اسمی ارائه میدهد.