 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


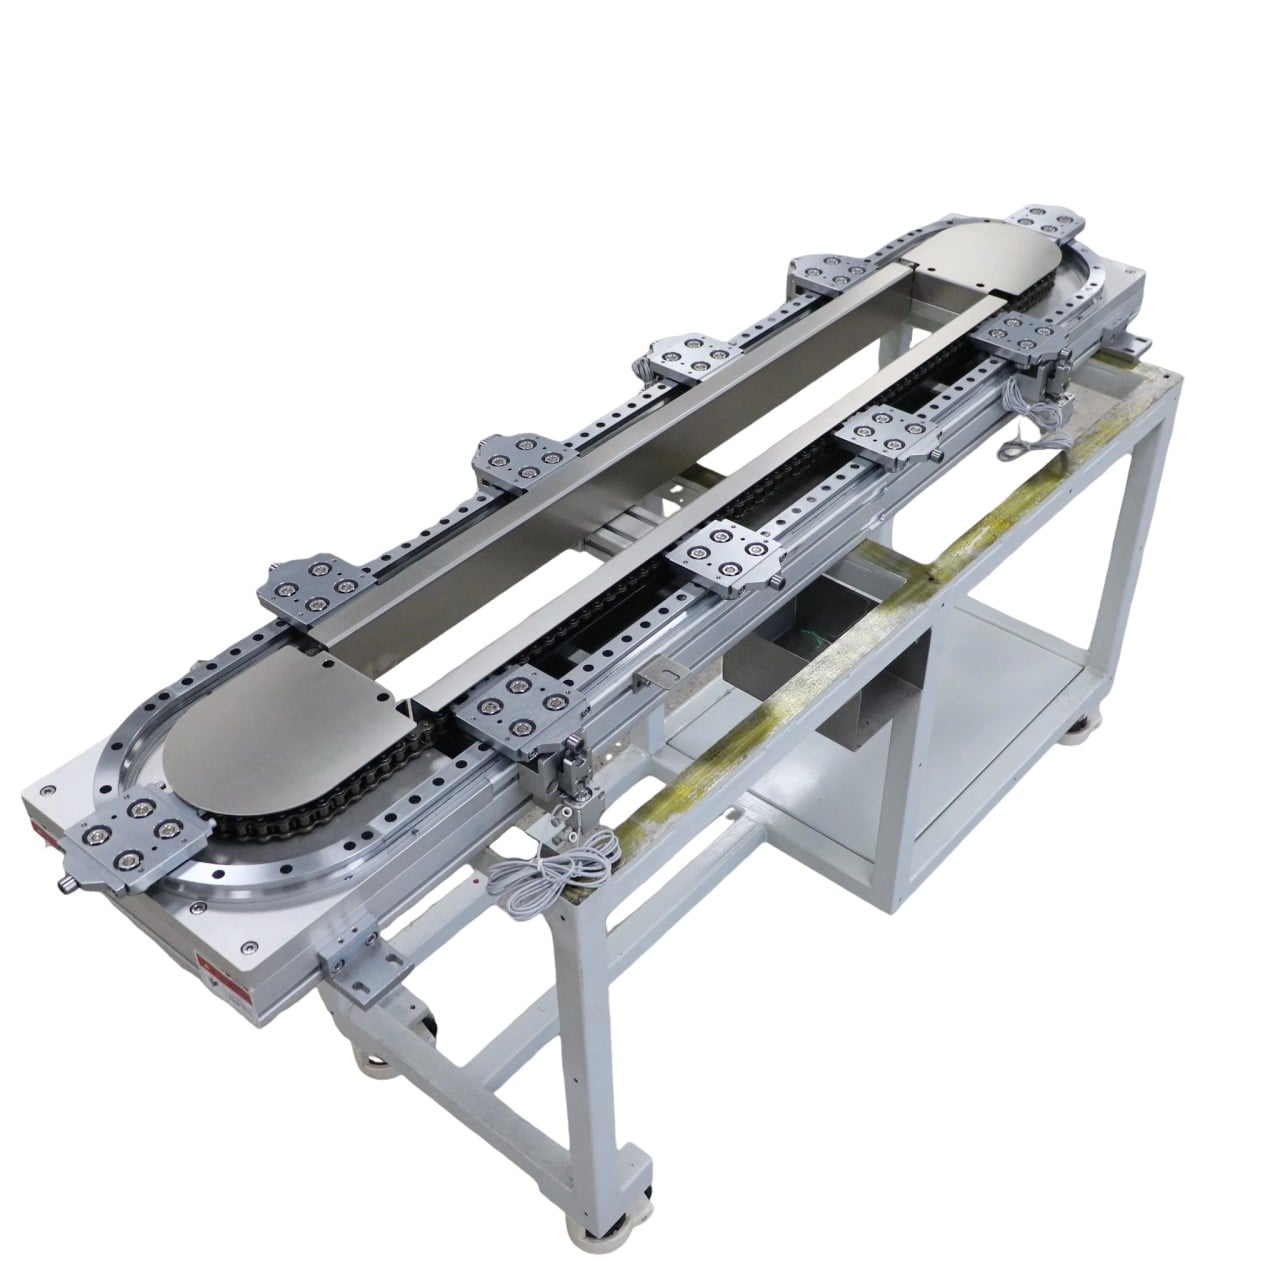
Naplánovaná prostojová doba je největším faktorem nákladů pro nepřetržité průmyslové výrobní linky. Zatímco poplachy řídicích systémů přitahují nejvíce pozornosti, mnoho opakujících se zastavení linky lze vystopovat až na postupné degradace lineárních vodítek a kuličkových šroubů. Porucha se vyvíjí pomalu po tisících cyklech, dokud posun polohy, vibrace nebo zaseknutí nezpůsobí úplné zastavení linky. Tento článek pojednává o pěti nejčastějších typech poruch a konkrétních pravidlech pro kontrolu, která jsou určena údržbářským týmům.
- Poškození těsnění a pronikání kontaminantů Prach, jemný kovový prášek, plastové částice a zbytky chladiva se dostávají kolem opotřebovaných těsnění do valivého obvodu. Abrasivní částice poškozují dráhy pro kuličky i samotné kuličky. Mezi první příznaky patří hrubý chod, rostoucí krouticí moment tření a nerovnoměrný pohyb jezdce. Jakmile se objeví důlkování dráhy, je obvykle nevyhnutelná výměna komponentu. Těsnění a stírače kontrolujte týdně na místech s vysokým prachovým zatížením nebo u svařovacích stanic; poškozená těsnění nahrazujte okamžitě, nikoli až po vzniku hluku.
- Nesouhlasnost a okrajové zatížení Chyba rovnoběžnosti mezi dvěma lineárními vedeními nebo chyba souososti mezi kuličkovým šroubem a vodicím vozíkem způsobuje okrajové zatížení. Klouzák je zatížen pouze na jedné straně, čímž se urychluje lokální opotřebení. Nesouhlasnost často vzniká po přemístění stroje, uvolnění svařovacího napětí rámu nebo po opětovné instalaci po generální opravě. Opětovné zarovnání je třeba ověřit pomocí ručičkových měřidel po každé významnější úpravě rámu.
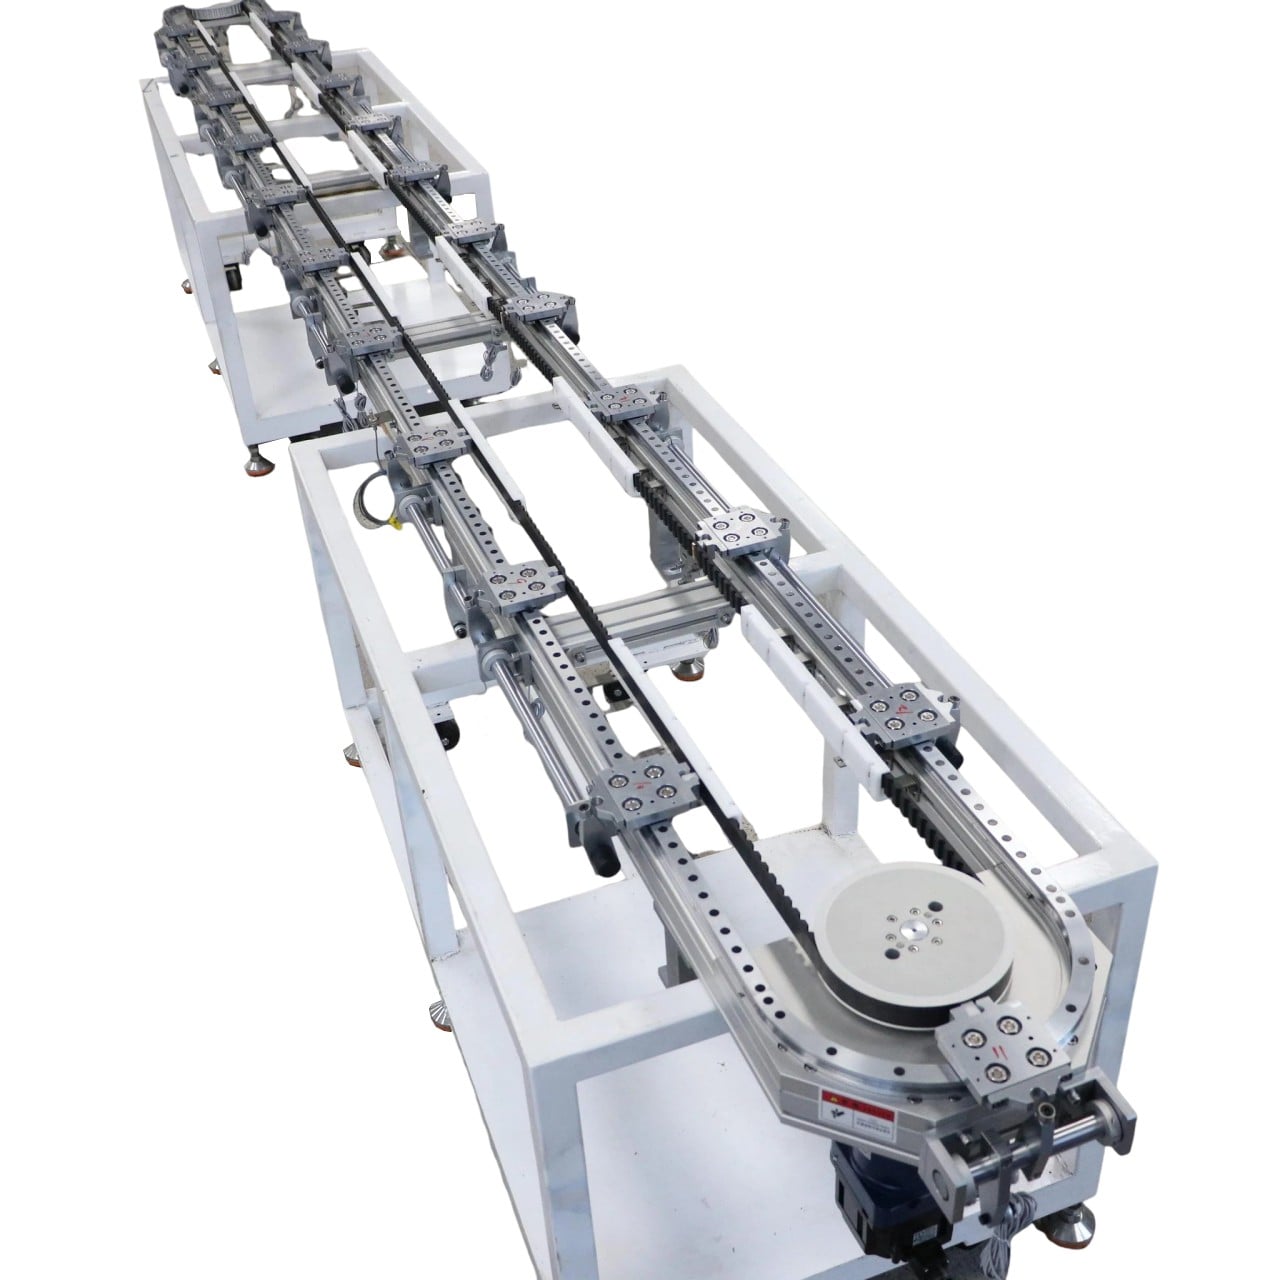
- Úbytek předpětí a rostoucí zpětná hra Dvoumatičové kuličkové šrouby a předpínací vodící bloky ztrácejí předpětí po milionech cyklů, zejména za tepelných cyklů a při nárazovém zatížení. Výsledkem je nestabilní opakovatelnost, posunutí koncových poloh a nekonzistentní hloubka stlačení. Tento problém se často mylně interpretuje jako chyba ladění servopohonu. Jednoduchá kontrola axiálního průhulu pomůže rozlišit mechanickou zpětnou hru od řídicího posunu. U přesných pracovišť je nutná pravidelná kontrola předpětí v rámci čtvrtletní údržby.
- Tepelné prodloužení a posun polohy: Nepřetržitý rychlý vratný pohyb vyvolává třecí teplo na kuličkových maticích a ložiskách. Roztažení šroubového hřídele způsobuje kumulativní chybu polohování, která se zhoršuje u převodních os s dlouhým zdvihem. Řešení zahrnují předpínání tahem, nucené chlazení, kompenzaci teploty v reálném čase a snížení nadměrného předpínání, které generuje nadbytečné teplo.
- Selhání mazání: Přemazání zachycuje prach; nedomazání způsobuje kovový kontakt mezi povrchy. Výrobní linky provozované ve vícesměnném provozu vyžadují automatické systémy mazání tukem nebo olejem, přičemž typ maziva je vybírán podle teploty a úrovně prašnosti. Pro těžké zátěže se používá tuk, pro rychlé lehčí osy nízkoviskózní olej.
Praktický kontrolní seznam údržby rozděluje úkoly podle jejich frekvence: denní kontrola hlasitosti a teploty na místě, týdenní kontrola těsnění a mazání, měsíční měření zpětného chodu a vůle, čtvrtletní ověření rovnoběžnosti / zarovnání, roční předpověď životnosti na základě provozních hodin.
Při výměně opotřebovaných součástí lineárního pohybu nepřebírejte pouze rozměry. Třída předpínání, typ těsnění, třída přesnosti a dynamická nosnost musí odpovídat původnímu provoznímu cyklu. Vedení nebo šroub, který má sice shodné rozměry, ale nižší hodnocenou nosnost, se opět velmi rychle porouchá.
YOSO nabízí průmyslové lineární vedení a kuličkové šrouby s posílenými protiprašnými konfiguracemi a poskytuje podporu při analýze poruch pro integrační firmy automatizace i továrny koncových uživatelů.