 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


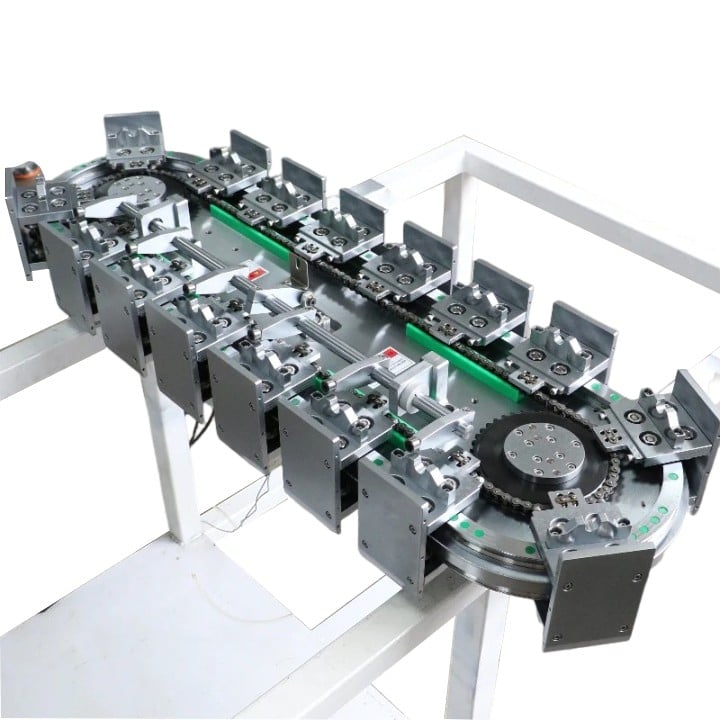
Automatizované montážní linky silně závisí na lineárních pohybových párech pro přepravu polotovarů, uzamčení upínačů, provádění operací pick-and-place a přepravu kontrolních sond. Na rozdíl od jednoúčelových samostatných strojů osy výrobní linky běží nepřetržitě v cyklech, často 2–3 směny denně, s častými starty a zastaveními, zrychleními a momentovými zátěžemi. Špatně vybraný kuličkový šroub nebo lineární vedení se nezhroutí okamžitě; postupně zvyšuje podíl zmetků, vyvolává neočekávané zastavení linky a zvyšuje dlouhodobé náklady na údržbu.
Zde spolupracují dva základní pohybové komponenty: lineární vedení přenáší radiální, boční a nakláněcí momentové zátěže, zatímco kuličkové šrouby převádějí servotorzní sílu na řízený tah a přesné polohování. Mnoho konstruktérů chybně dimenzuje pouze podle statické zátěže nebo ceny a ignoruje dynamický cyklus, kontaminaci a podmínky zarovnání specifické pro nepřetržité výrobní linky.
U os pro přepravu na mostových systémech s dlouhými zdvihy mají tuhost a kritická rychlost nejvyšší prioritu. Pro přepravu těžkých bateriových modulů (PACK), automobilových dílů a velkých komponent se upřednostňují lineární vedení válečkového typu díky jejich valivé konstrukci s čárovým kontaktem a vyšší odolnosti proti momentům. Profilová vedení kuličkového typu jsou vhodná pro stacionáře pro manipulaci s lehkými až středně těžkými zátěžemi v elektronické montáži, kde je důležitá nízká třecí síla a tišší provoz. Třída předpnutí musí odpovídat požadavkům na polohování: Z0 (lehké předpnutí) pro jednoduchou přepravu, Z1 (normální předpnutí) pro obecné polohování, Z2 (střední předpnutí) pro kontrolní a lisovací stanice, které nepřipouštějí vůli.
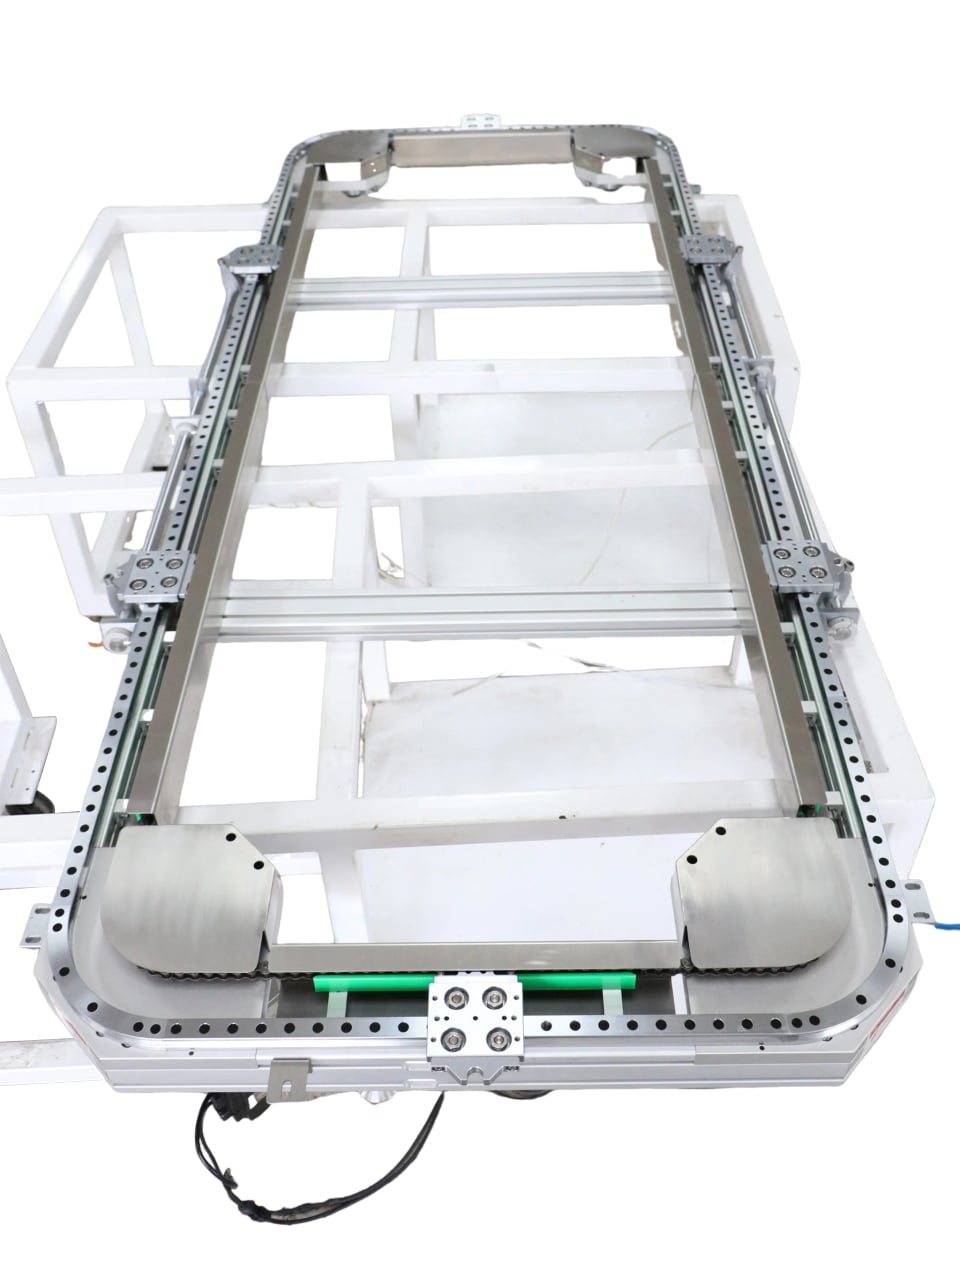
Výběr kuličkových šroubů pro výrobní linky je jasně rozdělen podle funkce osy. Stanice pro tlakové montážní operace a zajišťování vyžadují kuličkové šrouby s malým stoupáním a vysokou tuhostí, s předpínáním dvojité matice, aby se zajistila stálá tahová síla a opakovatelnost. Stanice pro rychlý přenos používají šrouby s větším stoupáním ke zkrácení doby cyklu, avšak inženýři musí zkontrolovat kritickou otáčkovou frekvenci a hodnotu dN, aby se zabránilo vibracím šroubu („whipping“) a rychlému nárůstu teploty. U zdvihů delších než 1000 mm se doporučuje konstrukce šroubu s pevným uložením na jednom konci a podporou na druhém konci nebo s předpínáním tahem, aby se potlačila chyba způsobená tepelnou dilatací.
Prostředí výrobní haly je často podceňováno. Rozstřik z bodového svařování, kovový prach, třísky z obrábění, chladicí kapalina a odpad z balení rychle poškozují dráhy valivých prvků, pokud není těsnění dostatečné. Standardní těsnění na koncích není pro náročné stanice postačující; doporučuje se přidat čistící desky, měchové kryty nebo matice odolné proti prachu. Pro linky v potravinářském a farmaceutickém průmyslu, kde dochází k častému mytí (washdown), jsou nutné lineární vedení ze speciální korozivzdorné oceli a povrchové úpravy odolné proti korozi.
Dalším častým problémem je zaměnitelnost a strategie náhradních dílů. Mnoho výrobců linkových zařízení kombinuje pohony od různých značek, které nejsou vzájemně zaměnitelné, což zpomaluje modernizaci. Standardizované profilové kolejnice a broušené kuličkové šrouby se shodnými rozměry upevnění usnadňují budoucí výměnu během plánovaných výpadků.
YOSO dodává kompatibilní sady lineárních vedení a kuličkových šroubů přizpůsobené montážním linkám, balicím linkám a zařízením pro výrobu baterií. Náš inženýrský tým analyzuje provozní cyklus, zatěžovací spektrum a provozní podmínky, aby poskytl specifikace a pokyny k montáži pro jednotlivé osy jak OEM výrobcům, tak systémovým integrátorům.