 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


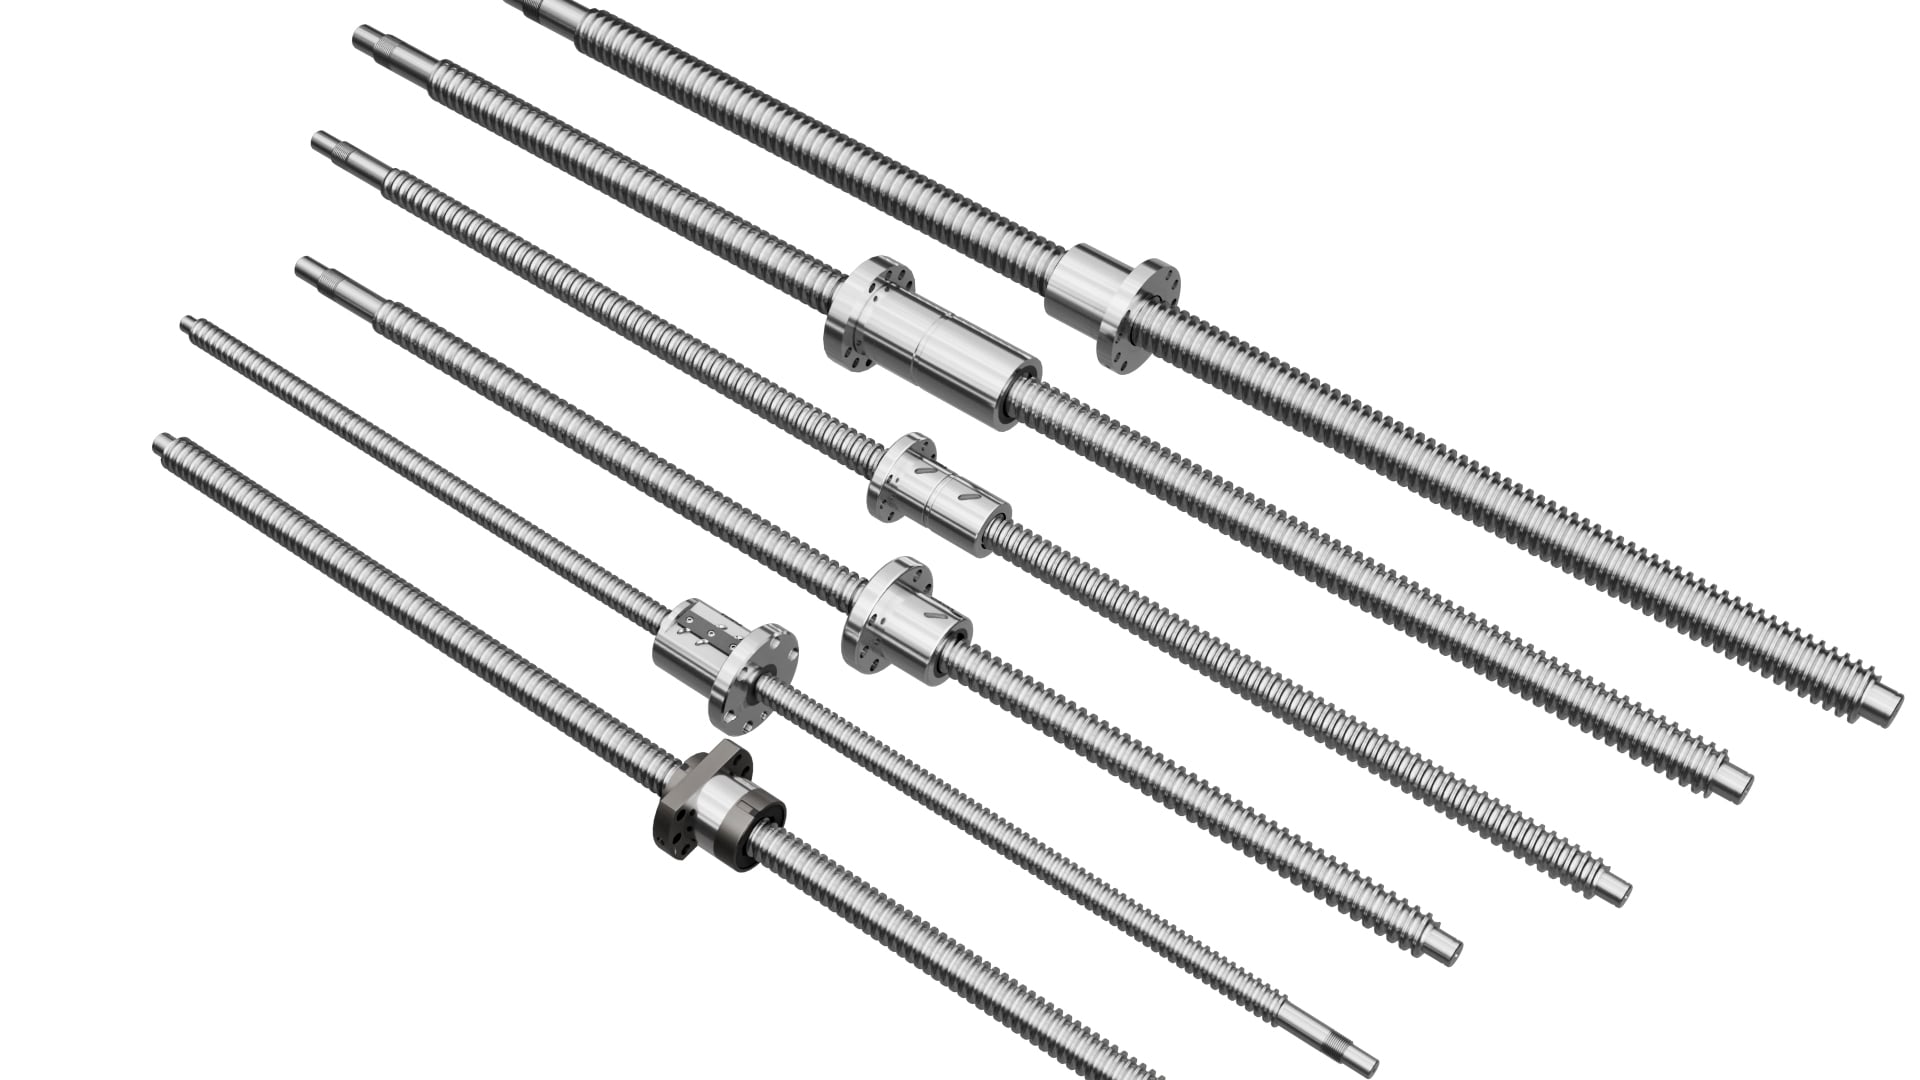
Tepelný posun je jednou z nejfrustrujících skrytých poruch na automatických výrobních linkách. Obsluha znovu nastaví nulu osy na začátku směny, po dvou hodinách provozu však postupně zaznamená rostoucí chyby polohování, i když závěr a předpětí odpovídají specifikaci. Ve většině případů je viníkem teplo vznikající uvnitř sestavy kuličkového šroubu.
Teplo vzniká ze dvou hlavních zdrojů: valivého tření uvnitř oběhového okruhu matice a tření v ložiskách podpory. Při vysoké přímočaré rychlosti, zejména u dlouhých pohybových dráh, se teplota šroubového hřídele může zvýšit o 25–40 °C nad okolní teplotu. Ocel se rozšiřuje přibližně o 11,5 μm na metr a stupeň Celsia. U šroubu s pohybovou dráhou 2 metry to znamená prodloužení téměř o 0,6 mm – což je dostatečné k narušení přesnosti řezání, prostřihování nebo montáže.
Mnoho výrobců strojů spoléhá na jednoduchá pevná-volná ložisková uspořádání. Toto uspořádání je levné a snadné, ale neposkytuje odpor proti tepelnému prodloužení; šroub se prostě protahuje směrem k volnému konci. Pro nízkorychlostní přerušovaný pohyb funguje tato řešení dobře. Pro osy s nepřetržitým cyklem a vysokou rychlostí je standardním řešením pevné-pevné ložiskové uložení. Oba konce jsou axiálně zajištěny, takže tepelná roztažnost vyvolává řízené axiální napětí místo nekontrolovatelného prodloužení. To potlačuje posun polohy, ale vyžaduje pečlivé nastavení předpětí ložisek. Příliš velké předpětí ložisek způsobí nadměrné zahřívání a tak zmaří celý účel.
Další prověřené možnosti řízení tepla v praxi:
- Dutý šroub s chlazením nuceným vzduchem nebo olejem: nejvhodnější pro osy s vysokým výkonem a dlouhou zdvihovou dráhou, jako jsou manipulace s deskami a řezné portály. Zvyšuje náklady a komplikuje potrubní systém, ale udržuje teplotu hřídele stabilní i při dlouhých zdvihových dráhách.
- Optimalní předpínání matice: nadměrné předpínání je hlavní příčinou nadměrného zahřívání matice. Mnoho techniků příliš silně utahuje předpínání, aby úplně odstranilo vůli, aniž by si uvědomovalo, že moment odporu exponenciálně roste. Stupeň předpínání musí odpovídat požadované opakovatelnosti, nikoli posedu nulové vůle.
- Výběr maziva: kuličkové šrouby pro vysoké rychlosti vyžadují nízkoviskózní mazivo odolné proti vysokým teplotám nebo oběhový olej. Husté mazivo udržuje teplo a zvyšuje valivý odpor. Interval znovunatírání se musí zkrátit při vysoké okolní teplotě nebo při provozu osy v blízkosti maximální rychlosti.
- Softwarová kompenzace teploty: doplňková bezpečnostní vrstva, nikoli náhrada za mechanický návrh. Kompenzace funguje pouze tehdy, je-li nárůst teploty předvídatelný; nedokáže napravit náhlé teplotní špičky způsobené poškozenými trubkami pro cirkulaci kuliček nebo kontaminovanými dráhami.
Často se setkáváme s týmy, které považují tepelný posun za problém ladění PLC. Opakovaně upravují hodnoty offsetu, avšak chyby se znovu posunou, jak se teplota ve dílně mění mezi ranními a odpoledními hodinami. Ladění nikdy nedokáže plně kompenzovat osu navrženou bez zohlednění tepelného chování.
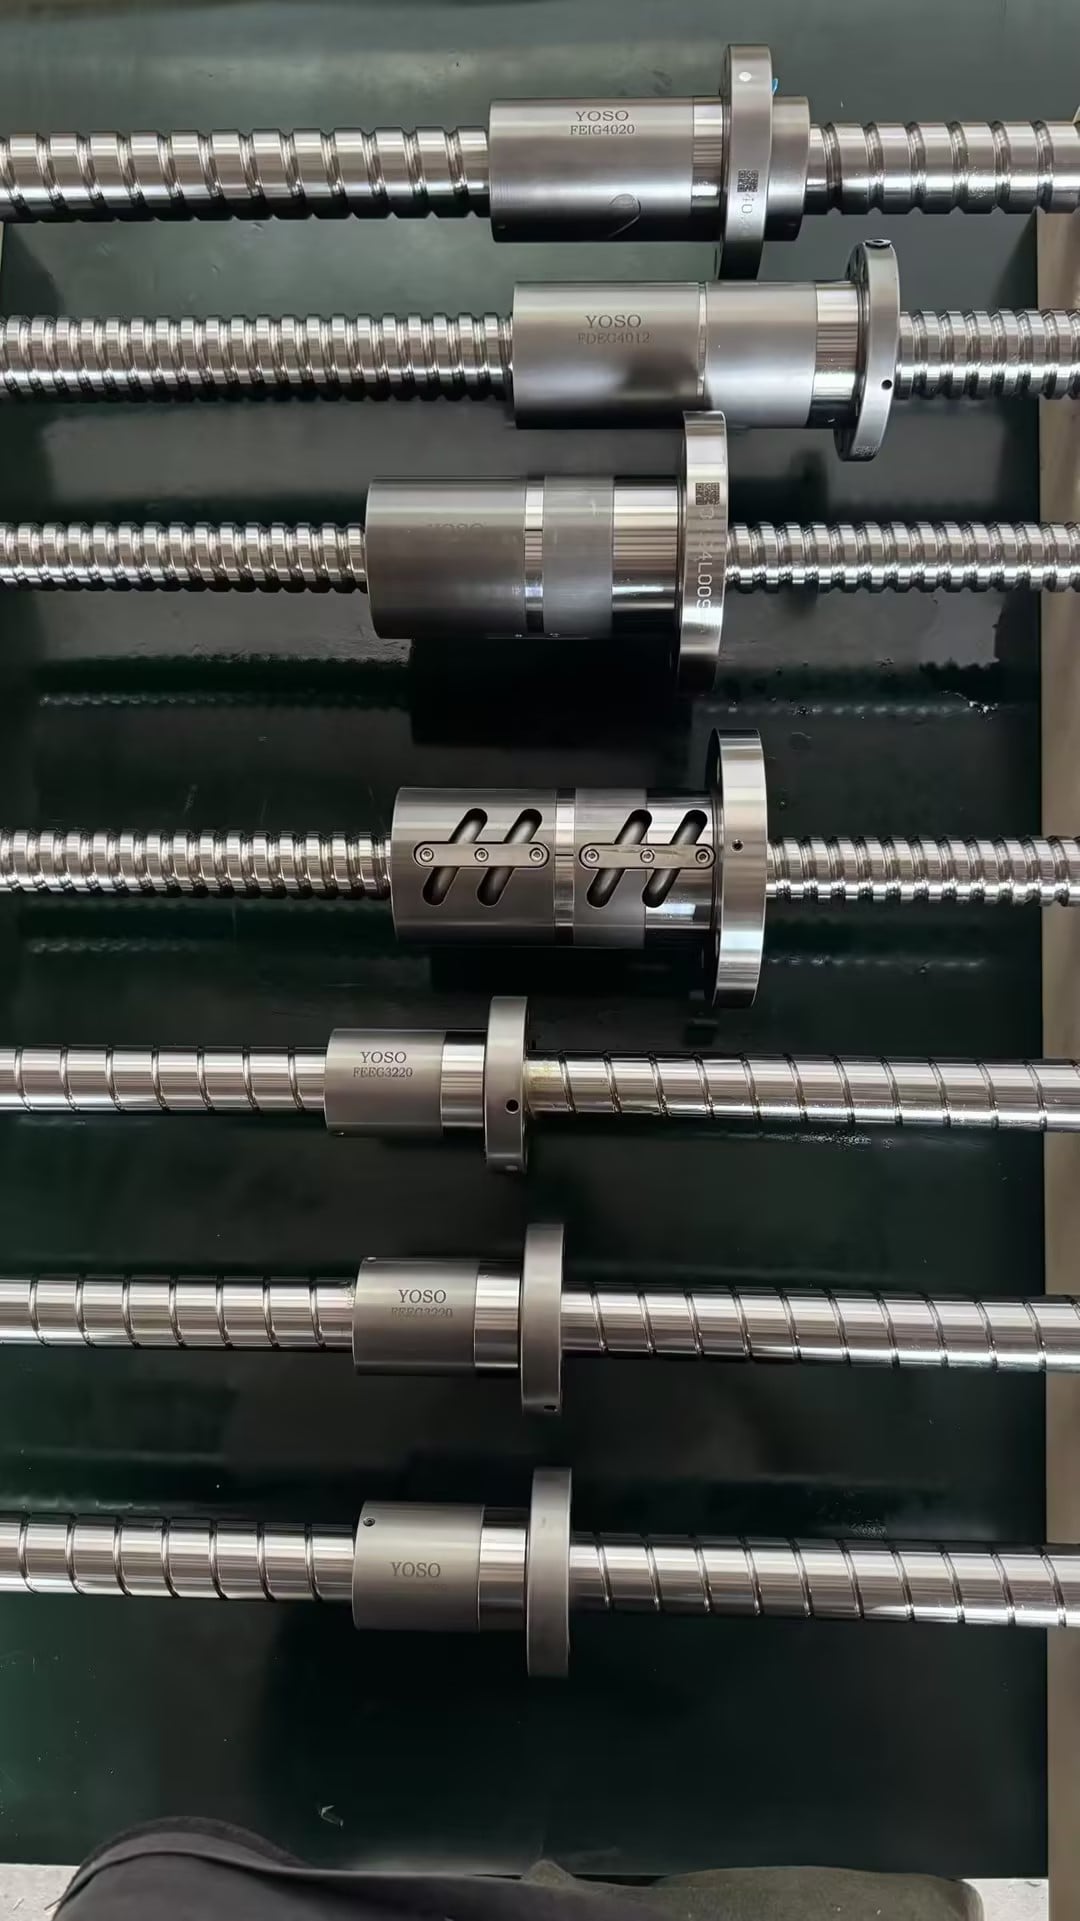
Než dokončíte návrh kuličkového šroubu pro svou výrobní linku, mapujte provozní cyklus: průměrnou rychlost, zrychlení, dobu nepřetržitého chodu a maximální okolní teplotu. Pokud vypočtené prodloužení překročí vaši toleranci polohování, změňte konfiguraci podpory nebo zvažte chlazený dutý hřídel. Sestavy kuličkových šroubů YOSO s dutým hřídelem jsou navrženy pro tyto náročné automační osy s nepřetržitým provozem, s vyváženým broušením dráhy a přizpůsobenými sadami ložisek pro podporu.