 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


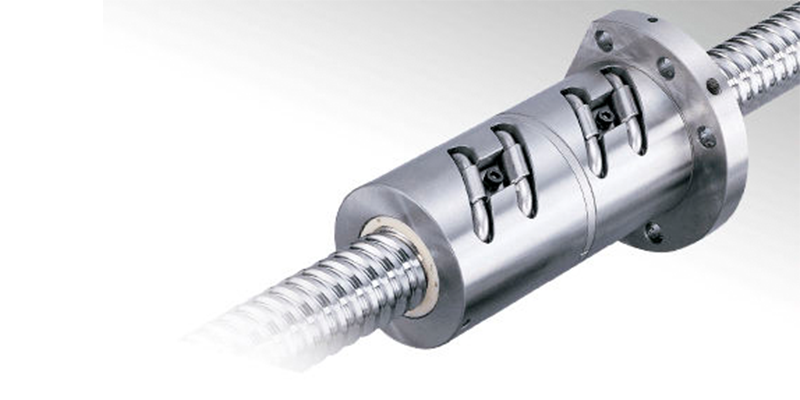
Inženýři pracující na hliníkových extruzních linkách často čelí opakující se kompromisu: standardní kuličkové vedení je hladké a tiché, avšak rychle ztrácí tuhost při trvalém vysokém zatížení a rázových silách od stříhacích pil, přepravních vozíků a tažných stanic. Mnoho výrobců OEM používá kuličkové vedení zvykem, jen aby po 6–12 měsících provozu ve dvousměnném režimu zažilo neočekávané výpadky.
Lineární vedení s válečky místo ocelových kuliček využívá válcové válečky pro kontakt s dráhou. Konstrukce s čárovým kontaktem rozprostírá zatížení přes výrazně větší povrch, čímž poskytuje výrazně vyšší statické i dynamické nosné kapacity a také vyšší tuhost vůči momentovým zatížením. To má zásadní význam pro hliníkové linky: přeprava extrudovaných polotovarů, tažení profilů a následné řezání profilů generují impulzní zatížení, která mohou deformovat kuličkové kontaktní body a urychlit vznik jamkování dráhy.
To neznamená, že rolové vodítky jsou vždy lepší volbou. Kuličková vodítka pracují s nižším třecím momentem, vyvíjejí méně tepla a jejich předpínání pro ultra-precizní polohování je jednodušší, pokud není hlavním požadavkem vysoká statická zátěž. Pro lehké označování na portálových strojích, kontrolní kamery a malé podávací osy zůstávají kuličková vodítka cenově výhodná a jednodušší na údržbu.
Tři praktická pravidla pro uspořádání hliníkových profilů:
- Osy, které přenášejí extrudované profily nebo pohybují těžké upínací zařízení a jsou často vystaveny nárazům: zvolte rolová lineární vodítka se středním předpínáním. Vyhněte se nadměrnému předpínání, které zvyšuje provozní teplotu a zkracuje intervaly mazání v prachovém prostředí dílny.
- Kontrolní, měřicí a laserové označovací stanice, kde má opakovatelnost přednost před extrémní zátěží: použijte kuličková vodítka s předpínáním C3 / C5.
- Venkovní nebo špatně uzavřené řezné zóny s jemným hliníkovým třískovým odpadem: bez ohledu na typ vodítek přidejte čistící desky a centralizovaná mazací přípojka. Hliníkový prach je vysoce abrazivní; i vodítka z kvalitní oceli se rychle opotřebují, pokud se třísky dostanou do oblasti valivého kontaktu.
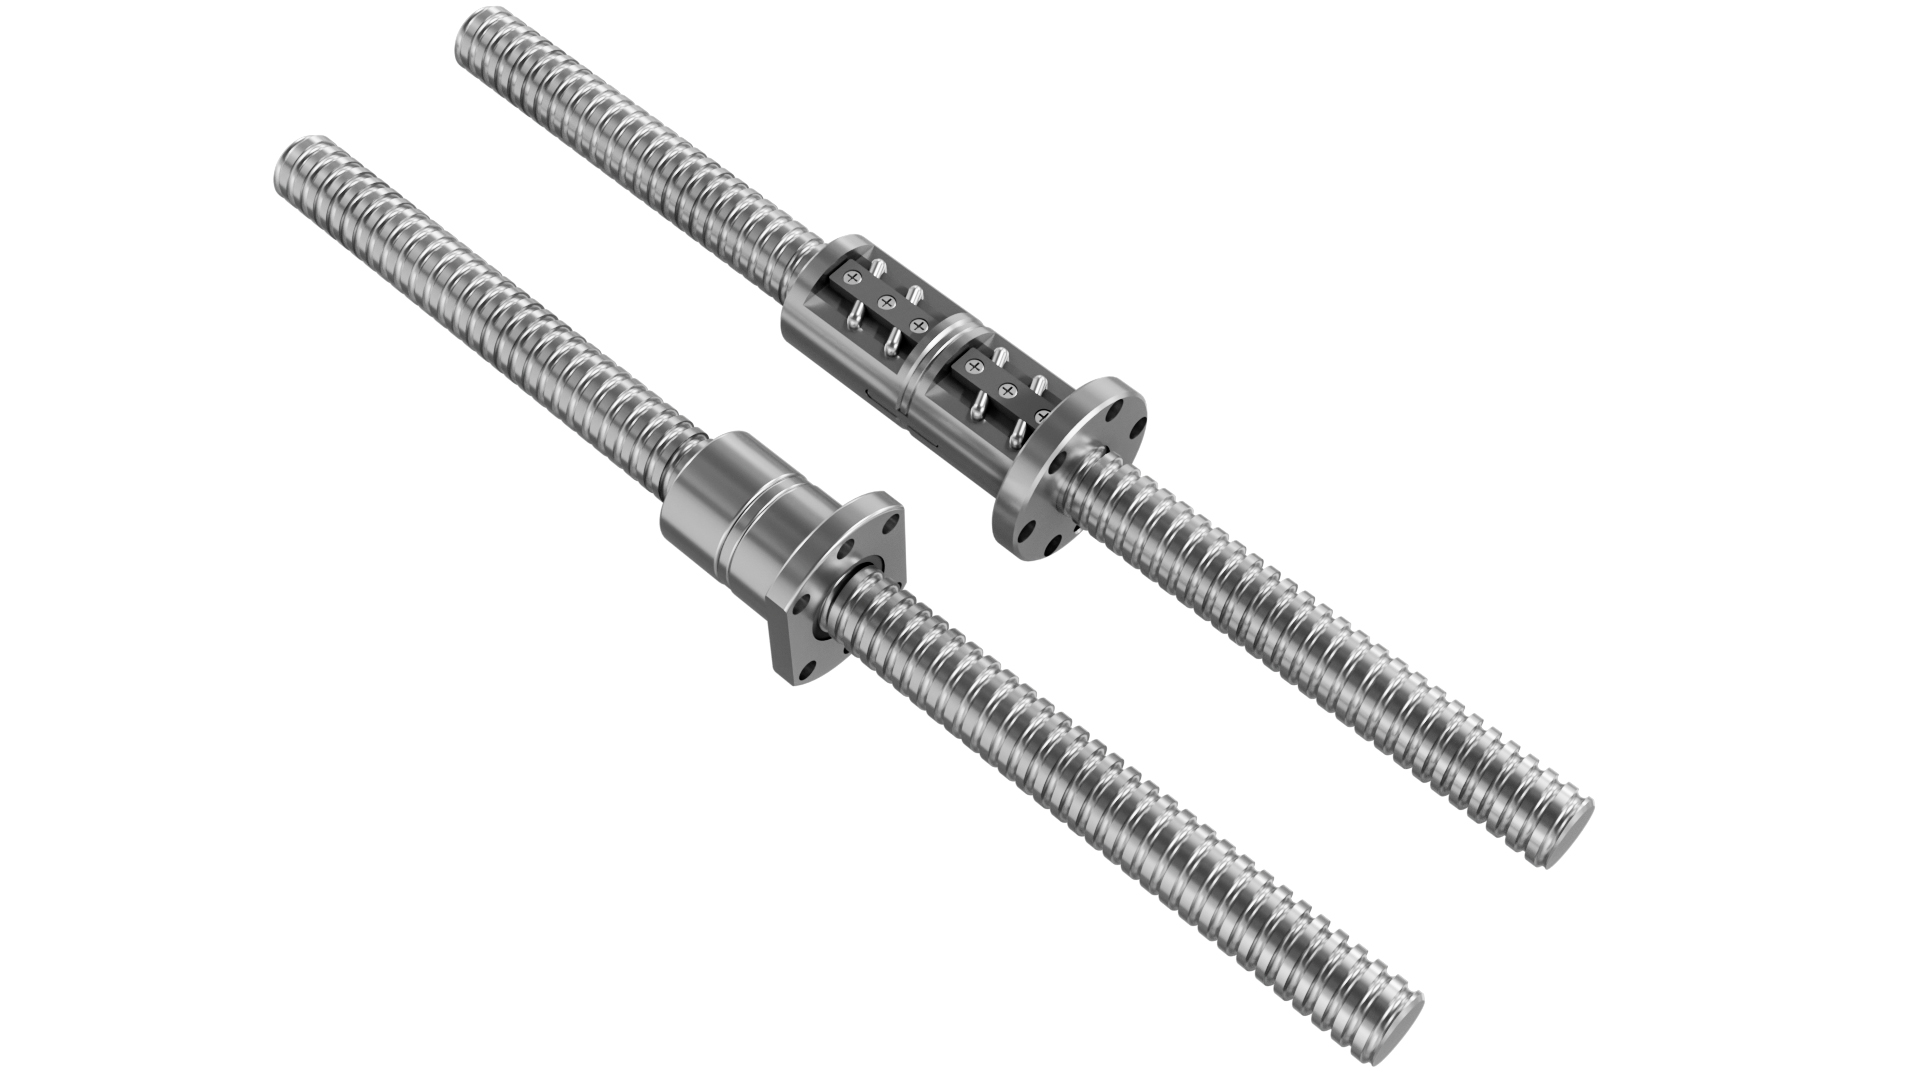
Běžnou chybou, kterou pozorujeme, je výběr rozměru vodítek pouze na základě statické zátěže a ignorování počtu dynamických cyklů. Extruzní linky pracují v nepřetržitých cyklech, proto při výpočtu životnosti L10 musí být zohledněna délka zdvihu, zrychlení a špičkové rázové zatížení, nikoli pouze nominální hmotnost profilu. Mnoho linek, které jsme modernizovali, původně používalo příliš velká kuličková vodítka, aby kompenzovalo nízkou tuhost, což zvyšovalo krouticí moment motoru a energetickou spotřebu, aniž by to vyřešilo problémy s vibracemi.
Pro projektové inženýry je nejlepším pracovním postupem nejprve oddělit osy pohybu podle profilu zatížení a poté společně vybrat typ vedení, třídu předpětí a schéma mazání. YOSO dodává jak řady kuličkových, tak válečkových lineárních vedení pro zpracování hliníku s předobrobenými montážními referenčními hranami, aby se snížila chyba zarovnání při montáži na místě.