 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


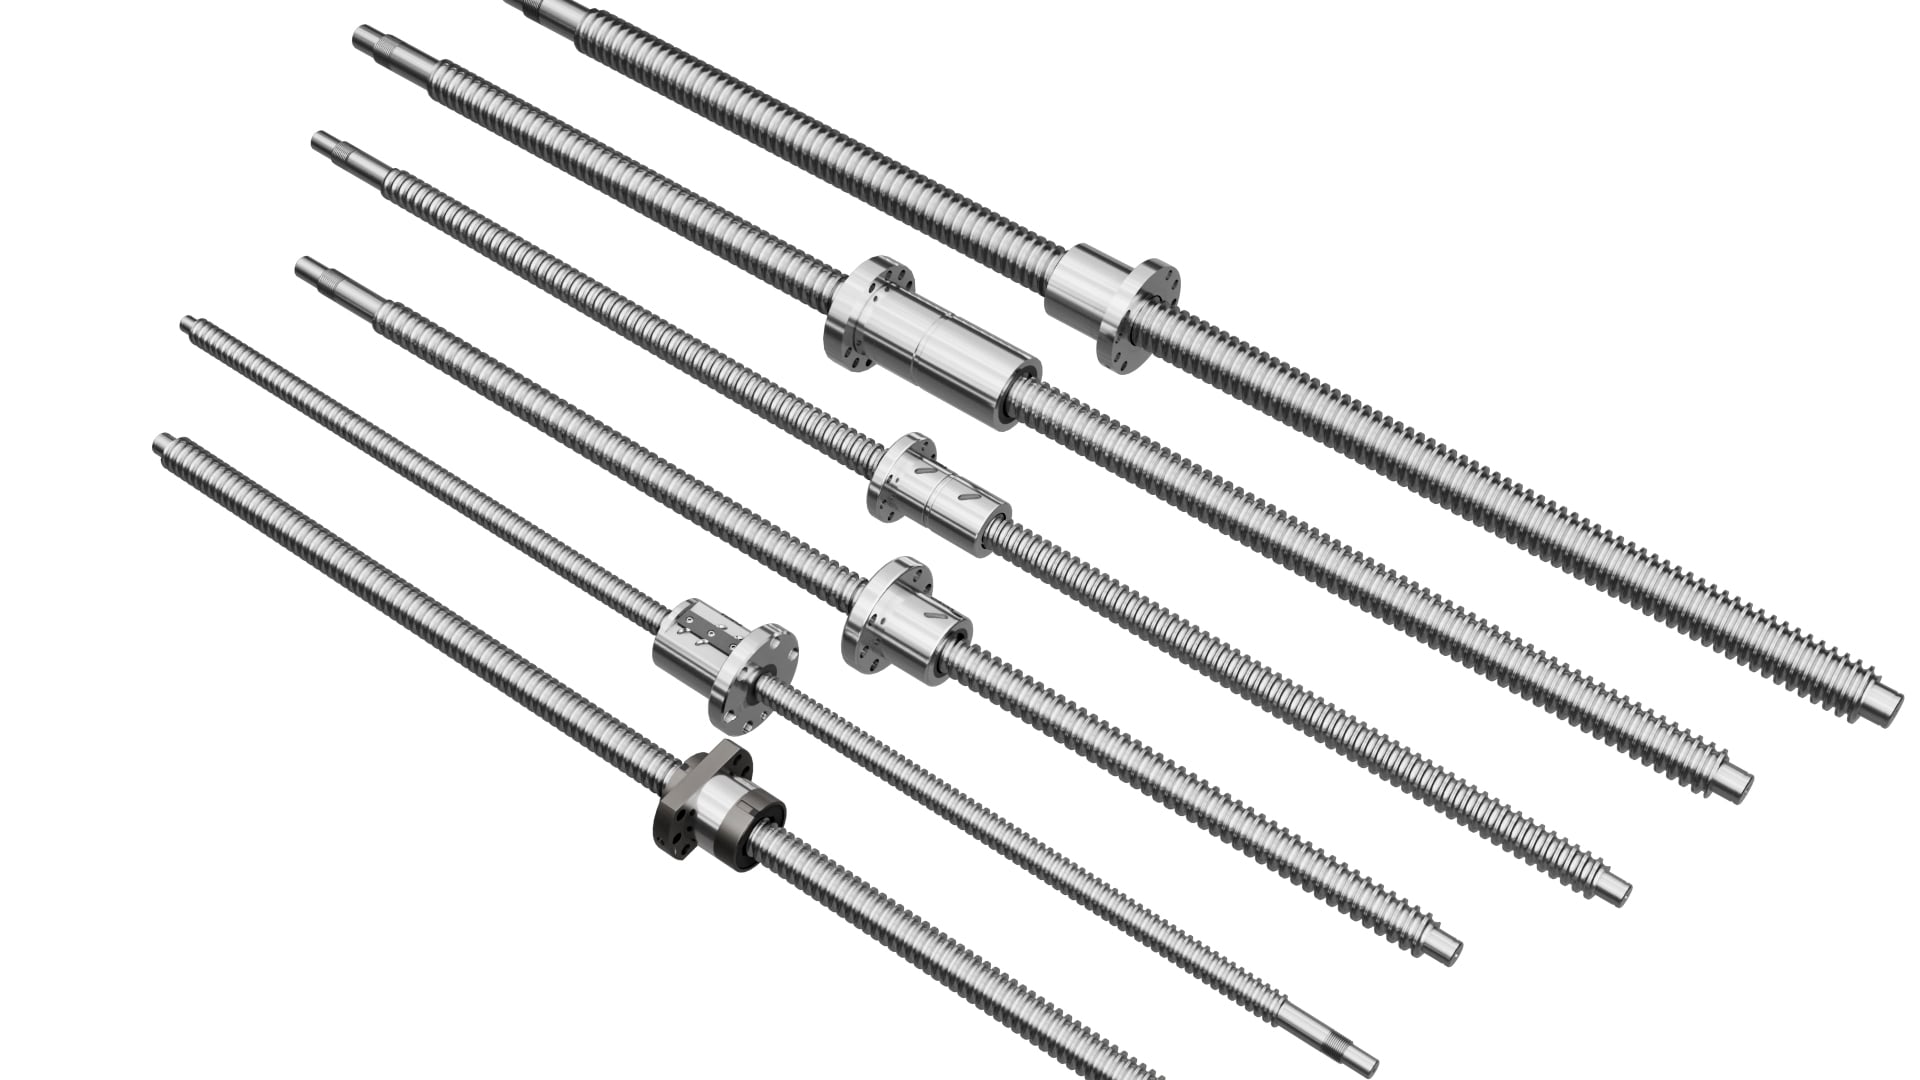
Hiện tượng trôi nhiệt là một trong những lỗi ẩn gây bực bội nhất trên các dây chuyền sản xuất tự động. Công nhân thiết lập lại điểm gốc (zero) cho trục vào đầu ca làm việc, vận hành trong hai giờ, sau đó phát hiện sai số vị trí dần tăng lên — dù kiểm tra khe hở và lực căng trước đều nằm trong thông số kỹ thuật quy định. Trong hầu hết các trường hợp, nguyên nhân là do nhiệt sinh ra bên trong cụm trục vít bi.
Nhiệt sinh ra từ hai nguồn chính: ma sát lăn trong mạch tuần hoàn đai ốc bi và ma sát tại các ổ đỡ. Ở tốc độ tuyến tính cao, đặc biệt trên các cổng di chuyển có hành trình dài, nhiệt độ trục vít có thể tăng lên 25–40°C so với nhiệt độ môi trường. Thép giãn nở khoảng 11,5 μm trên mỗi mét cho mỗi độ Celsius. Trên một trục vít có hành trình 2 mét, điều này dẫn đến gần 0,6 mm độ giãn dài — đủ để làm giảm độ chính xác trong gia công cắt, dập hoặc lắp ráp.
Nhiều nhà sản xuất máy sử dụng bố trí ổ bi cố định – tự do đơn giản. Kiểu bố trí này rẻ và dễ thực hiện, nhưng không cản trở được sự giãn nở do nhiệt; trục vít chỉ đơn thuần giãn dài về phía đầu tự do. Đối với chuyển động ngắt quãng tốc độ thấp, giải pháp này hoạt động tốt. Còn đối với các trục vận hành liên tục ở tốc độ cao, bố trí ổ bi cố định – cố định là giải pháp tiêu chuẩn. Cả hai đầu đều được cố định theo phương dọc trục, do đó sự giãn nở nhiệt tạo ra lực căng dọc trục có kiểm soát thay vì sự giãn dài ngoài kiểm soát. Điều này hạn chế hiện tượng trôi vị trí, nhưng đòi hỏi phải thiết lập lực ép trước cho các ổ bi đỡ một cách cẩn thận. Lực ép trước quá lớn ở ổ bi sẽ sinh thêm nhiệt và làm mất hiệu quả của giải pháp.
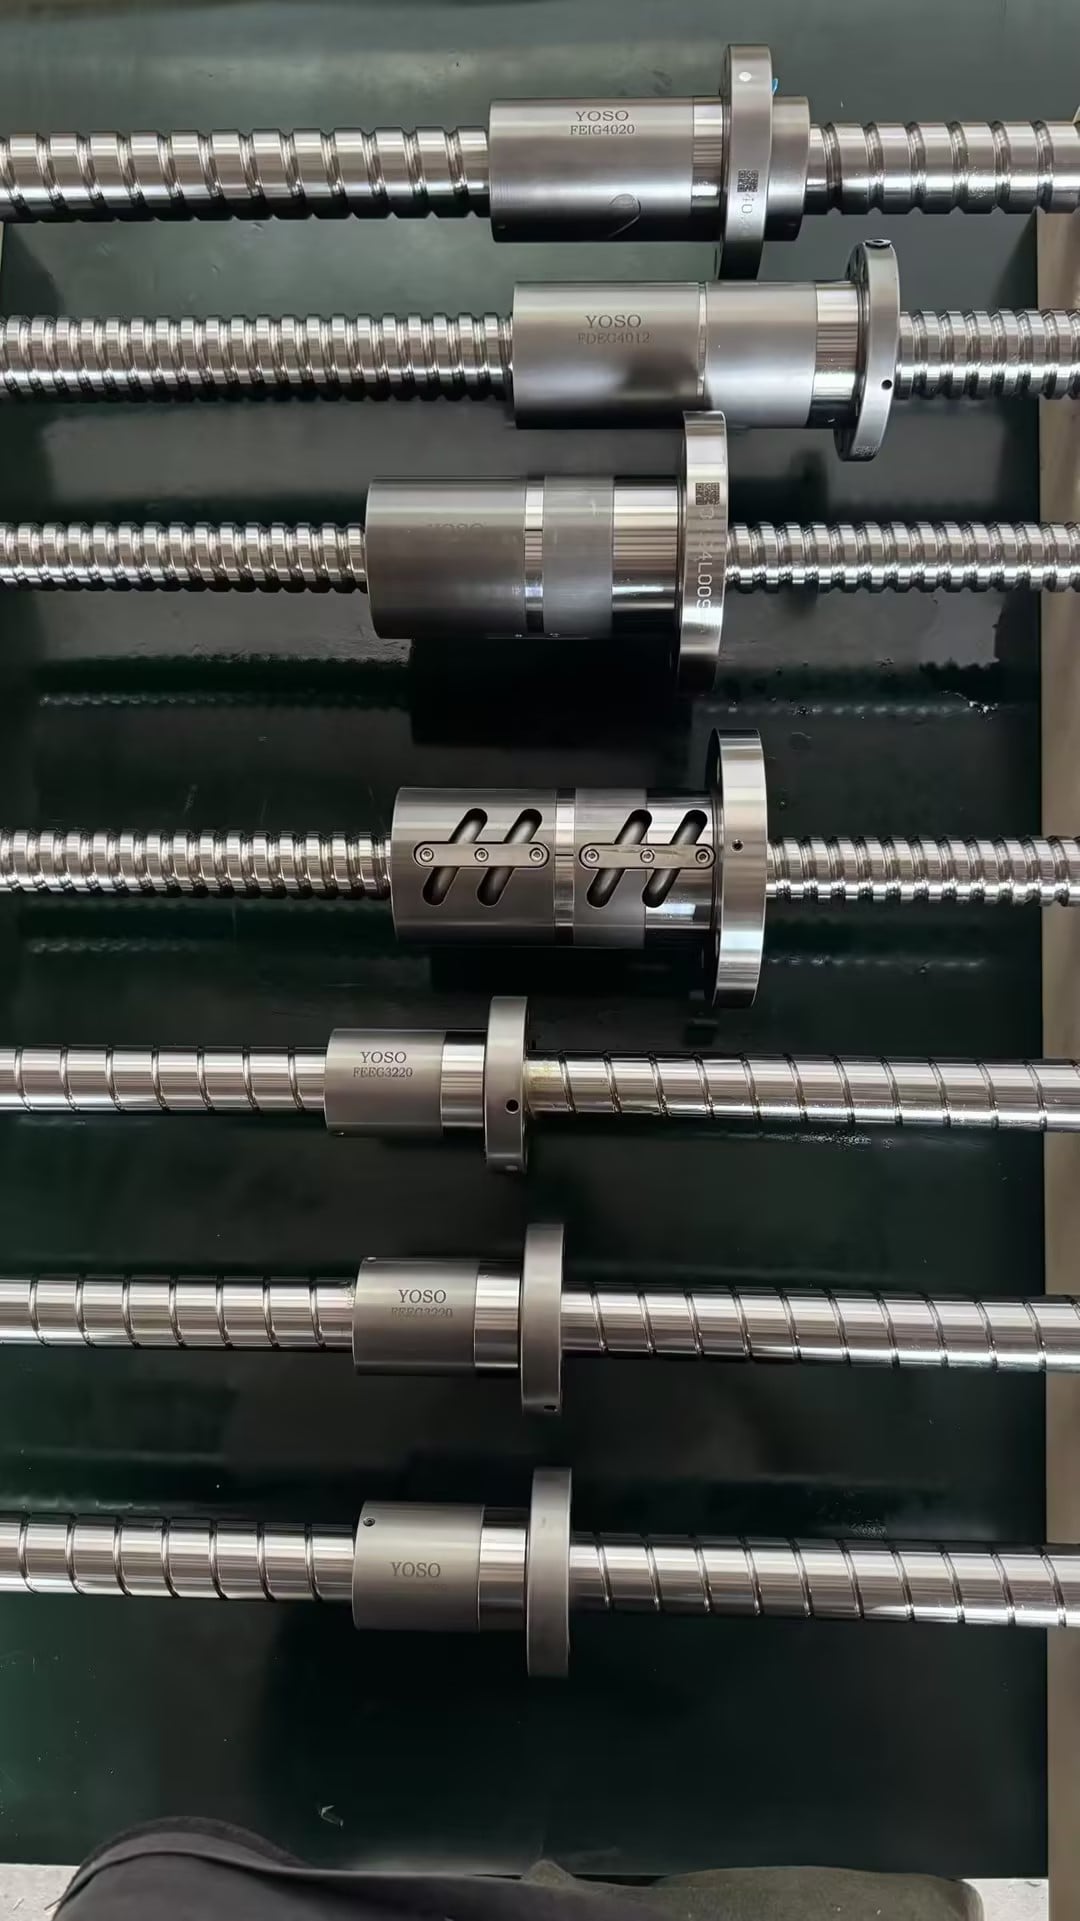
Các lựa chọn khác đã được kiểm chứng trong thực tế để quản lý nhiệt:
- Trục vít rỗng làm mát bằng khí nén hoặc dầu cưỡng bức: phù hợp nhất cho các trục có chu kỳ làm việc cao và hành trình dài, ví dụ như hệ thống xử lý tấm phẳng và cổng cắt. Giải pháp này làm tăng chi phí và độ phức tạp của hệ thống ống dẫn, nhưng giúp duy trì ổn định nhiệt độ trục trên các khoảng cách dài.
- Độ siết trước bu-lông được tối ưu hóa: siết quá chặt là nguyên nhân hàng đầu gây tăng nhiệt quá mức ở bu-lông. Nhiều kỹ thuật viên siết chặt độ siết trước nhằm loại bỏ hoàn toàn khe hở, nhưng không nhận ra rằng mô-men cản tăng theo cấp số mũ. Hãy chọn cấp độ siết trước phù hợp với yêu cầu về độ lặp lại, chứ không phải ám ảnh bởi việc đạt khe hở bằng không.
- Lựa chọn chất bôi trơn: vít me bi vận hành tốc độ cao cần mỡ chịu nhiệt có độ nhớt thấp hoặc dầu tuần hoàn. Mỡ đặc giữ nhiệt và làm tăng lực cản lăn. Khoảng thời gian tra mỡ lại phải được rút ngắn khi nhiệt độ môi trường cao hoặc trục vận hành gần tốc độ tối đa.
- Bù nhiệt phần mềm: đây là lớp an toàn thứ cấp, chứ không thay thế cho thiết kế cơ khí. Việc bù nhiệt chỉ hiệu quả khi sự tích nhiệt diễn ra một cách dự đoán được; nó không thể khắc phục các đợt tăng nhiệt đột ngột do ống tuần hoàn bi bị hư hỏng hoặc rãnh lăn bị nhiễm bẩn.
Chúng tôi thường gặp các đội ngũ coi độ trôi nhiệt như một vấn đề hiệu chỉnh bộ điều khiển lập trình (PLC). Họ điều chỉnh các giá trị bù lặp đi lặp lại, nhưng sai số vẫn tiếp tục dịch chuyển khi nhiệt độ xưởng thay đổi giữa buổi sáng và buổi chiều. Việc hiệu chỉnh sẽ không bao giờ bù đắp đầy đủ cho một trục được thiết kế mà không tính đến hành vi nhiệt.
Trước khi hoàn tất thiết kế trục vít bi cho dây chuyền sản xuất của bạn, hãy lập bản đồ chu kỳ làm việc: tốc độ trung bình, gia tốc, thời gian chạy liên tục và nhiệt độ môi trường tối đa. Nếu độ giãn nở tính toán vượt quá dung sai định vị của bạn, hãy chuyển sang cấu hình giá đỡ khác hoặc cân nhắc sử dụng trục rỗng làm mát. Các cụm trục vít bi rỗng YOSO được chế tạo dành riêng cho những trục tự động hóa vận hành liên tục đòi hỏi cao này, với việc mài rãnh ren cân bằng và bộ ổ đỡ được phối hợp chính xác.