EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


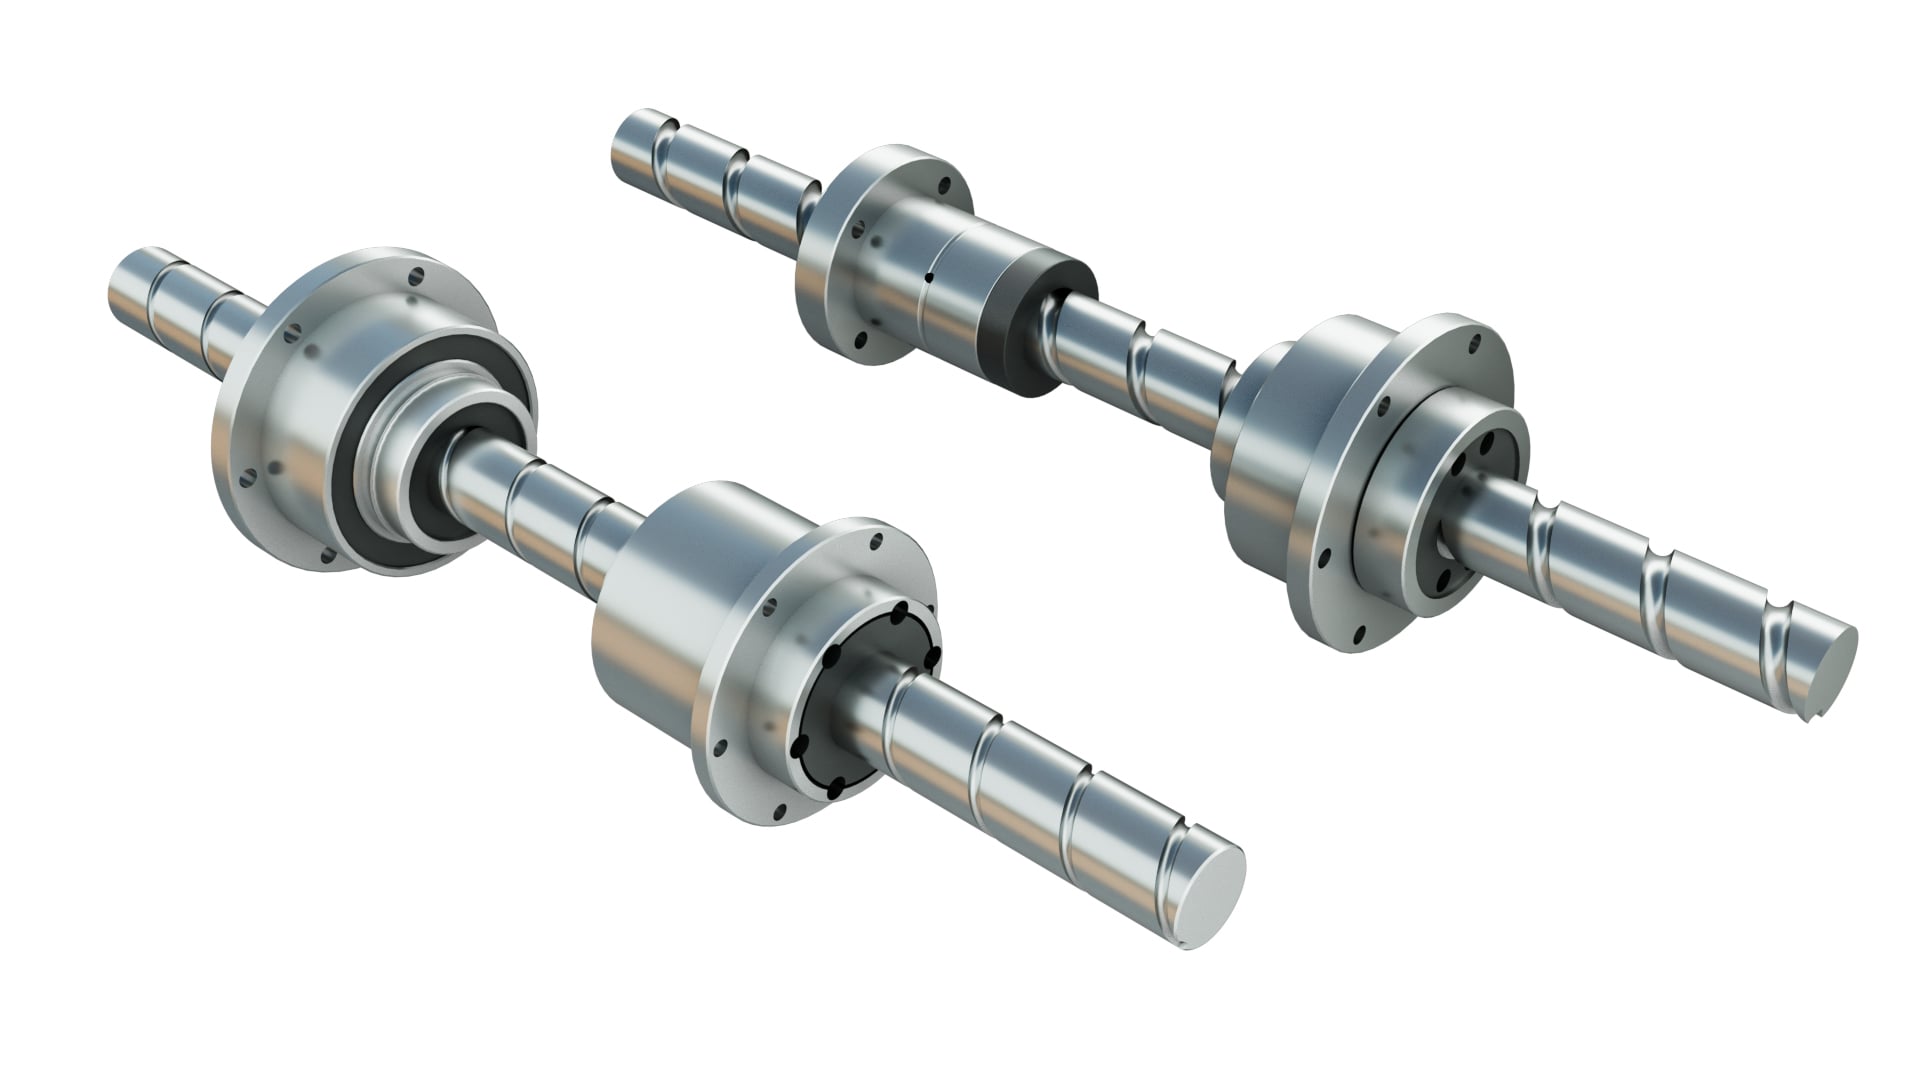
Độ rơ là một phàn nàn phổ biến từ các đội bảo trì phụ trách các dây chuyền sản xuất tự động. Khi một trục mất khả năng lặp lại vị trí, đai ốc trục vít bi thường bị thay thế ngay lập tức. Trên thực tế, độ rơ gia tăng có thể bắt nguồn từ suy giảm lực ép trước, sai lệch căn chỉnh, mài mòn ổ đỡ, trượt khớp nối hoặc biến dạng bàn máy. Việc chẩn đoán chính xác giúp tránh thay thế linh kiện không cần thiết và giảm thời gian ngừng hoạt động của dây chuyền.
Tải trước tích hợp loại bỏ độ hở vốn có bên trong cụm đai ốc bi. Sau hàng nghìn chu kỳ vận hành, các bề mặt tiếp xúc bị mỏi, các viên bi bị mài mòn và lực tải trước dần giảm đi. Loại khe hở này phát triển chậm, xu hướng tăng dần theo tuần hoặc tháng. Thông thường, nó xuất hiện đều trên toàn bộ chiều dài hành trình của trục vít. Khi đo tại nhiều vị trí khác nhau, giá trị chuyển động mất mát vẫn tương đối đồng đều. Mô hình này cho thấy sự mài mòn bên trong cụm trục vít bi.
Ngược lại, khe hở thay đổi dọc theo hành trình thường liên quan đến độ căn chỉnh. Sai lệch độ song song giữa trục vít và các thanh dẫn hướng tuyến tính gây ra tải ngang. Trục vít bị cong vênh trong quá trình di chuyển và điều kiện tiếp xúc thay đổi khi đai ốc di chuyển. Các ổ đỡ ở hai đầu cũng có thể gây ra độ rơ biến thiên khi các vòng và các phần tử lăn bị mài mòn. Một bộ ổ chặn bị mài mòn thường cho thấy khe hở tăng lên ở một đầu hành trình, trong khi giá trị đo cải thiện dần về phía trung tâm.
Sự cố khớp nối dễ bị bỏ sót. Hiện tượng trượt vít điều chỉnh, mỏi vật liệu đàn hồi hoặc mài mòn rãnh then gây ra độ dơ giữa động cơ servo và trục vít. Dấu hiệu này bắt chước khe hở của vít bi. Một phép kiểm tra cách ly nhanh: khóa cơ học đai ốc và phát lệnh di chuyển nhỏ theo hai chiều tiến/lùi từ bộ điều khiển. Nếu động cơ quay mà đai ốc không di chuyển tương ứng, thì khớp nối chính là điểm yếu.
Việc ghi lại định kỳ giá trị khe hở rất hữu ích. Tiến hành đo tại các vị trí hành trình cố định, ở cùng nhiệt độ vận hành và trạng thái bôi trơn. Theo dõi xu hướng thay đổi thay vì phản ứng với một giá trị duy nhất nằm ngoài thông số kỹ thuật. Sự giãn nở nhiệt có thể tạm thời làm thay đổi độ dơ biểu kiến, đặc biệt trên các trục có bước vít dài và tốc độ cao, vốn nóng lên trong quá trình vận hành liên tục.
Nếu xác nhận mất lực căng ban đầu, hãy đánh giá xem việc phục hồi có khả thi hay không. Phần lớn vít me bi được mài chính xác không thể được căng lại một cách đáng tin cậy tại hiện trường. Vít me bi có ren cán có thể chịu được điều chỉnh nhỏ, nhưng cấp chính xác sẽ thay đổi. Đối với các trục định vị quan trọng, thông thường giải pháp ổn định nhất là thay thế đai ốc tương thích hoặc toàn bộ cụm vít me bi.
Quản lý khe hở không chỉ đơn thuần là thay thế các chi tiết đã mòn. Việc lắp đặt đúng cách, kiểm tra định kỳ độ căn chỉnh, kiểm soát nhiễm bẩn và bôi trơn phù hợp giúp làm chậm đáng kể quá trình suy giảm lực căng ban đầu. Chẩn đoán sự cố theo mẫu giúp tiết kiệm thời gian bảo trì và tránh chi phí thay thế vít me bi khi nguyên nhân thực sự nằm ở nơi khác trong hệ thống truyền động.