 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


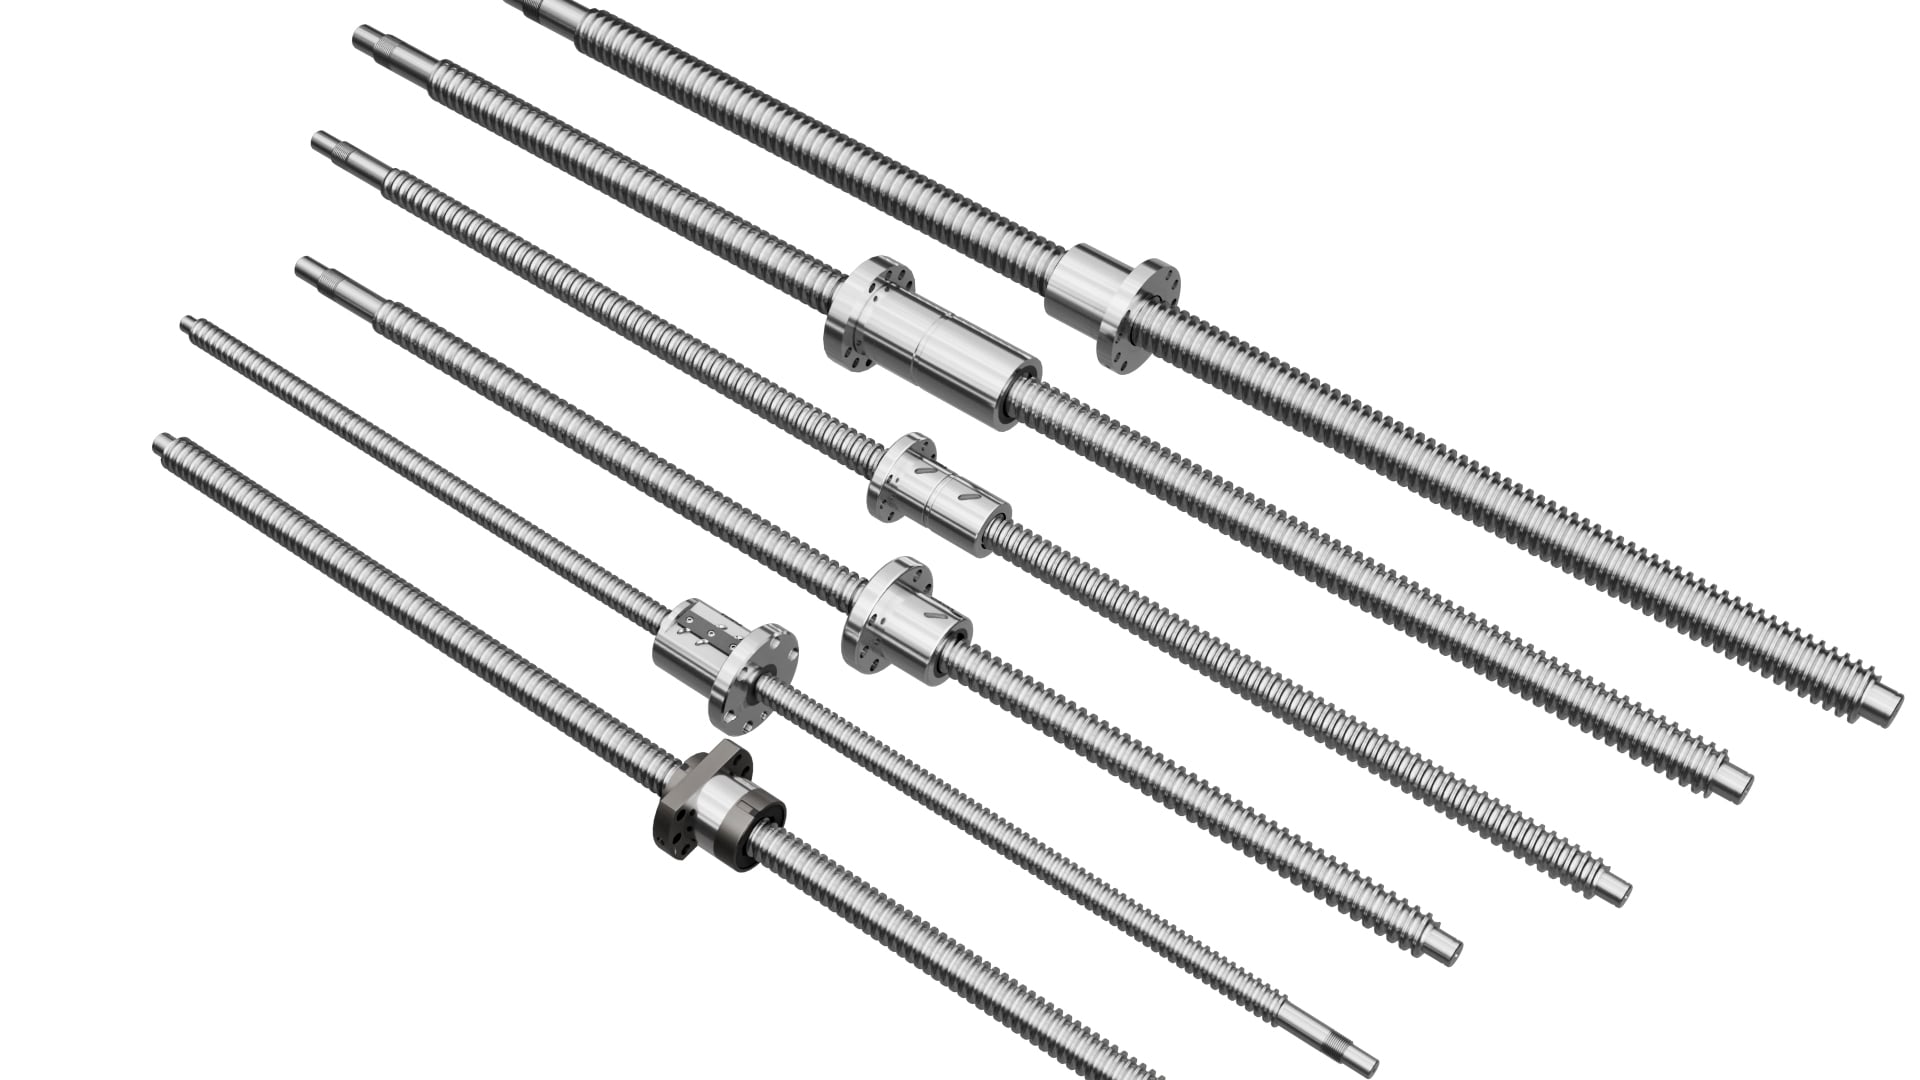
Тепловий дрейф — одна з найбільш дратівливих прихованих несправностей на автоматизованих виробничих лініях. Оператори заново встановлюють нульову точку осі на початку зміни, працюють дві години, а потім помічають, що позиційні помилки поступово зростають, навіть коли люфт і попереднє навантаження відповідають специфікації. У більшості випадків винуватцем є тепло, що виникає всередині вузла кулькового гвинта.
Тепло виникає з двох основних джерел: тертя кочення всередині контуру рециркуляції кулькової гайки та тертя в опорних підшипниках. При високій лінійній швидкості, особливо в довгих стояках, температура гвинтового валу може підвищитися на 25–40 °C порівняно з навколишньою. Сталь розширюється приблизно на 11,5 мкм на метр на кожен градус Цельсія. У гвинта з ходом 2 метри це дає майже 0,6 мм подовження — достатньо, щоб зруйнувати точність різання, пробивання або збирання.
Багато виробників верстатів покладаються на прості нерухомо-вільні підшипникові конструкції. Така схема є недорогою й зручною, але не забезпечує опору тепловому розтягненню; гвинт просто розтягується у бік вільного кінця. Для низькошвидкісного переривчастого руху це працює добре. Для високошвидкісних осей із безперервним циклом стандартним рішенням є нерухомо-нерухома підшипникова опора. Обидва кінці жорстко зафіксовані в осьовому напрямку, тому теплове розширення створює контрольоване осьове навантаження замість неконтрольованого подовження. Це запобігає зміщенню положення, але вимагає точного підбору попереднього навантаження для опорних підшипників. Надмірне попереднє навантаження підшипників призводить до додаткового нагрівання й зводить нанівець усі переваги такого рішення.
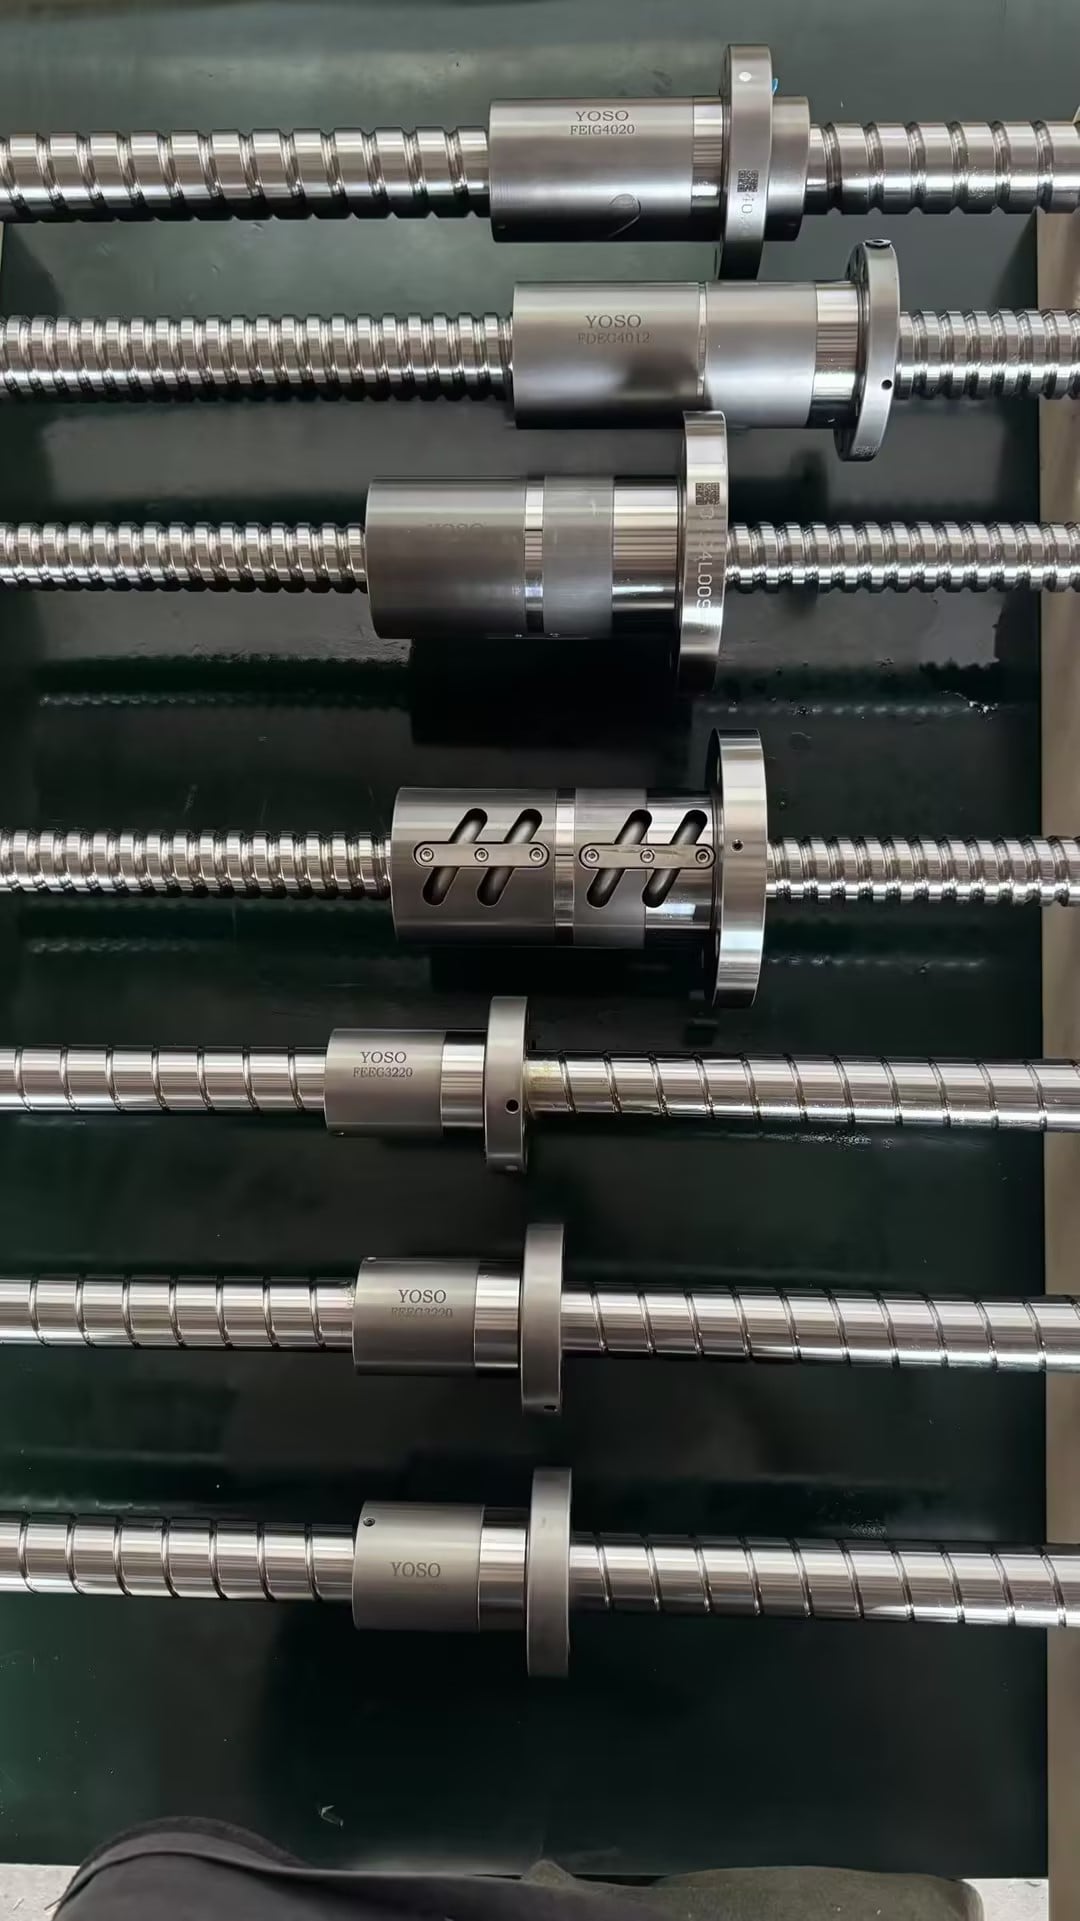
Інші перевірені на практиці варіанти термокерування:
- Порожнистий гвинт із принудженим охолодженням повітрям або мастильною рідиною: найкращий варіант для осей із високим коефіцієнтом завантаження та великою ходовою довжиною, наприклад, у системах обробки панелей або різальних порталів. Це збільшує вартість і складність трубопровідної системи, але забезпечує стабільну температуру валу на тривалих ділянках.
- Оптимізований попередній натяг гайки: надмірний попередній натяг — головна причина надлишкового нагріву гайки. Багато техніків надто сильно затягують попередній натяг, щоб повністю усунути люфт, не усвідомлюючи, що крутний момент тертя зростає експоненціально. Підбирайте ступінь попереднього натягу відповідно до потрібної повторюваності, а не з огляду на маніакальне прагнення до нульового люфту.
- Вибір мастила: для швидкохідних кульових гвинтів потрібне мастило з низькою в’язкістю та високою стійкістю до нагріву або циркулююче мастильне масло. Густе мастило затримує тепло й збільшує опір кочення. Інтервали повторного мащення слід скорочувати за високої температури навколишнього середовища або при роботі осі поблизу максимальної швидкості.
- Програмне термокомпенсування: додатковий рівень безпеки, а не заміна механічного проектування. Компенсація працює лише тоді, коли нагрів передбачуваний; вона не може усунути раптові спалахи тепла через пошкоджені трубки циркуляції куль або забруднені бігові доріжки.
Ми часто зустрічаємо команди, які сприймають теплове зміщення як проблему налаштування ПЛК. Вони багаторазово коригують значення зсуву, але похибки знову зміщуються через зміну температури в цеху між ранком і обідом. Налаштування ніколи не зможе повністю компенсувати вісь, проектовану без урахування теплових характеристик.
Перед остаточним узгодженням конструкції кулькового гвинта для вашої виробничої лінії складіть карту циклу навантаження: середню швидкість, прискорення, тривалість безперервної роботи та максимальну температуру навколишнього середовища. Якщо розрахована подовження перевищує ваші допуски позиціювання, змініть конфігурацію опор або розгляньте варіант охолоджуваного порожнистого валу. Порожнисті кулькові гвинтові вузли YOSO створені спеціально для таких вимогливих автоматизованих осей безперервної дії: вони мають збалансоване шліфування доріжок кочення та підібрані комплекти опорних підшипників.