 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


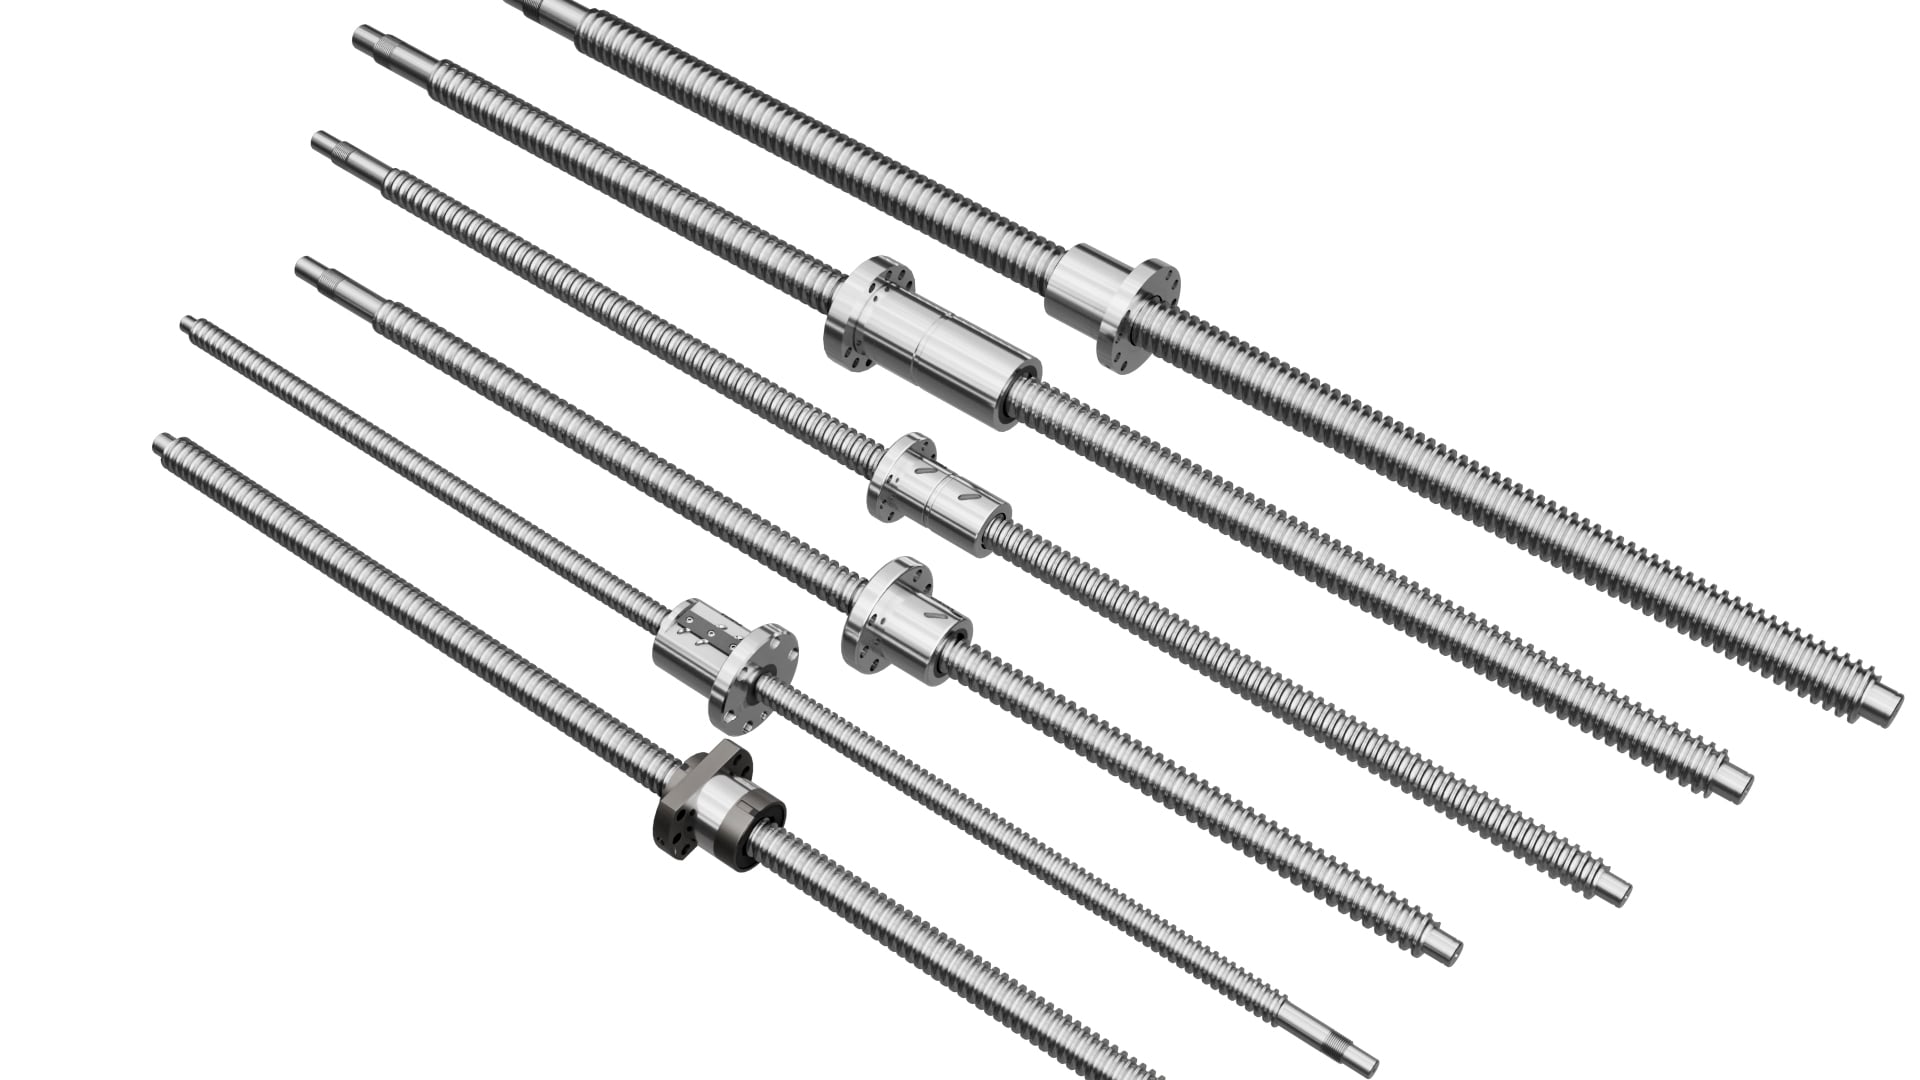
Termal kayma, otomatik üretim hatlarında en sinir bozucu gizli arızalardan biridir. Operatörler, vardiyaya başlamadan önce ekseni sıfırlar, iki saat çalıştırır ve ardından pozisyonlama hatalarının yavaş yavaş arttığını fark eder; ancak boşluk ve ön gerilim değerleri teknik özellikler içinde kalır. Çoğu durumda, bilyalı vida montajı içinde üretilen ısıdan sorumluluk doğar.
Isı, iki ana kaynaktan gelir: bilyalı somun geri dönüş devresi içindeki yuvarlanma sürtünmesi ve destek rulmanlarındaki sürtünme. Yüksek doğrusal hızlarda, özellikle uzun-stroklu kancalarda, vida mili sıcaklığı ortam sıcaklığını 25–40 °C aşabilir. Çelik, her derece Celsius başına metre başına yaklaşık 11,5 μm genleşir. 2 metre stroklu bir vida milinde bu, neredeyse 0,6 mm’lik bir uzama anlamına gelir — bu da kesme, delme veya montaj doğruluğunu bozacak kadar fazladır.
Birçok makine üreticisi, basit sabit-serbest yatak düzenlerine güvenir. Bu düzenleme ucuz ve kolaydır; ancak termal uzamaya karşı direnç sağlamaz: vida, serbest uca doğru doğrusal olarak uzar. Düşük hızda aralıklı hareket için bu durum sorunsuz çalışır. Sürekli çevrimli yüksek hızlı eksenler için ise sabit-sabit yatak desteği standart çözümdür. Her iki uç da eksenel olarak sınırlandırıldığından, termal genleşme kontrol altındaki eksenel gerilmeye neden olur; bunun yerine kontrolsüz uzama oluşmaz. Bu durum konum kaymasını bastırır; ancak destek yatakları için dikkatli ön yükleme ayarı gerektirir. Aşırı yatak ön yüklemesi fazladan ısı oluşturur ve amacın başarısız olmasına neden olur.
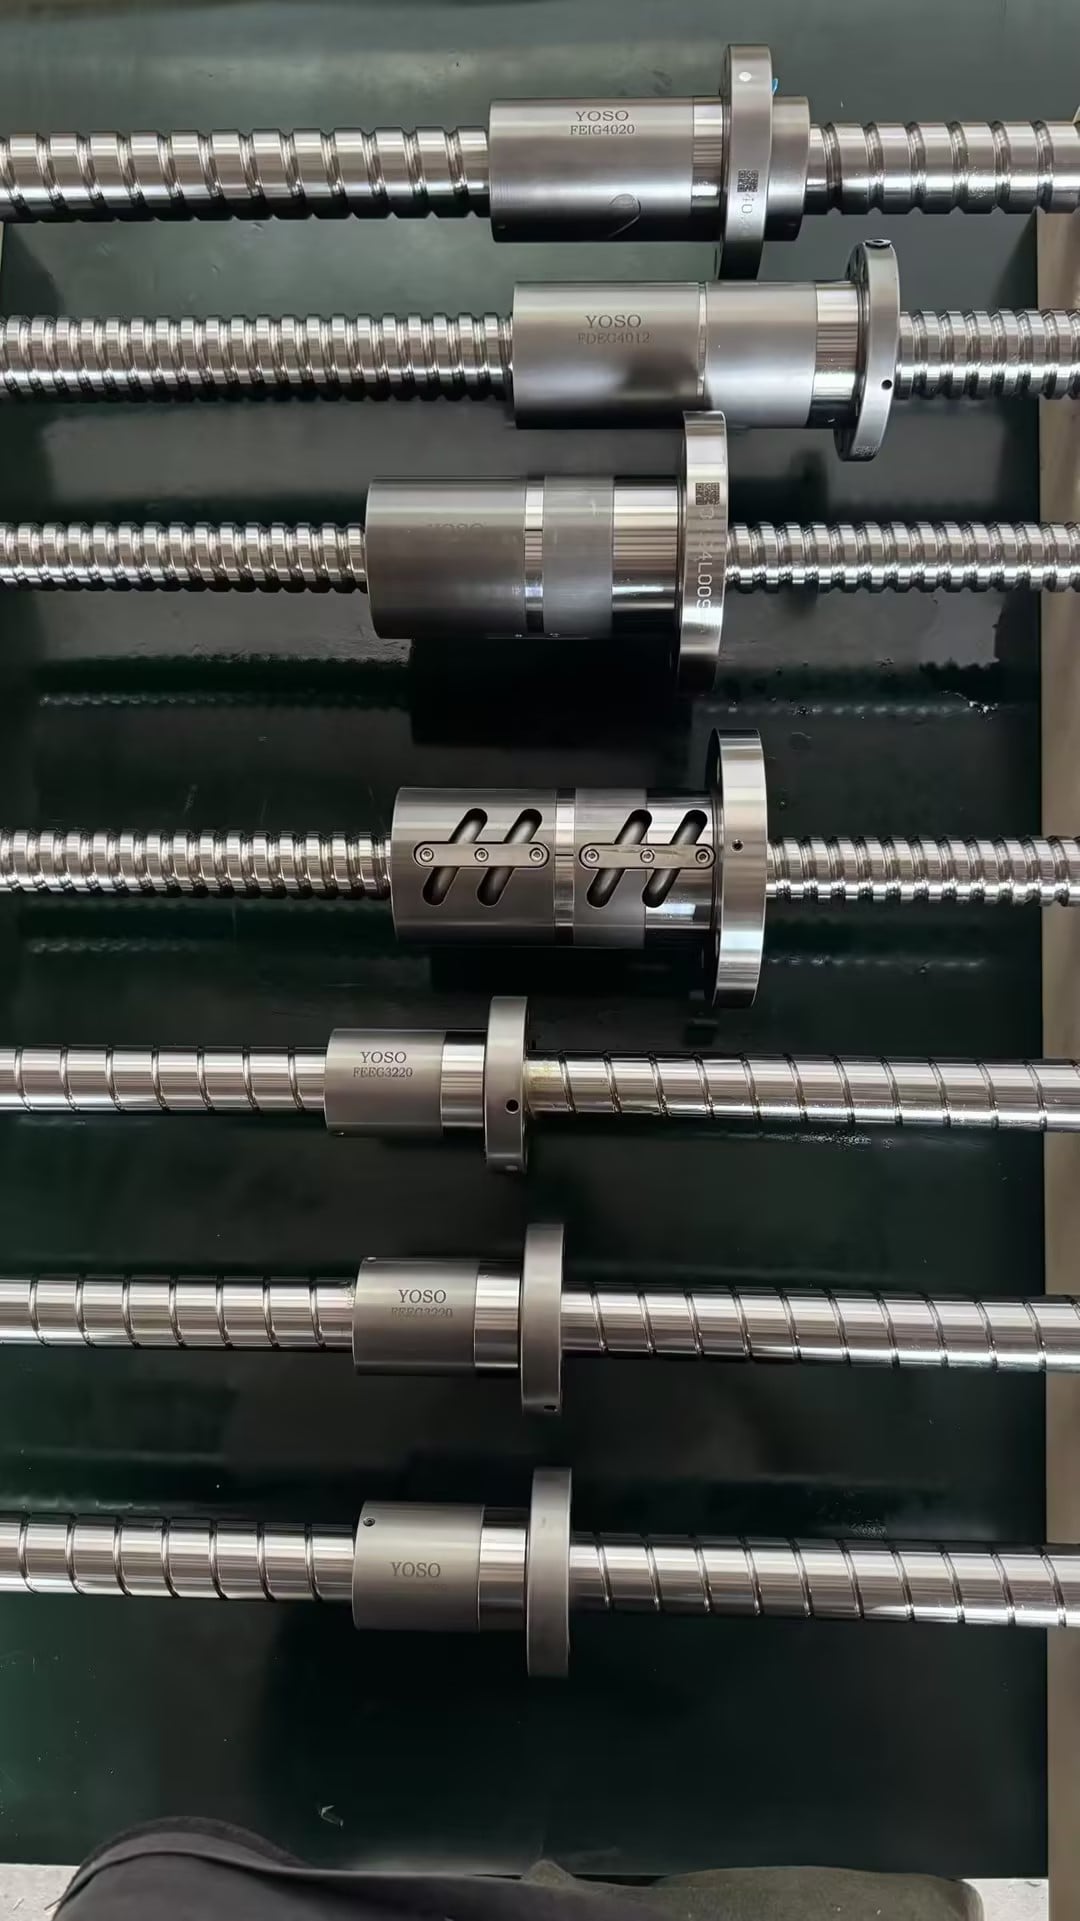
Diğer sahada kanıtlanmış termal yönetim seçenekleri:
- Zorunlu hava veya yağ soğutmasıyla içi boş vida: panel taşıma ve kesme kafaları gibi yüksek çalışma döngülü, uzun-stroklu eksenler için en iyi seçenektir. Maliyeti ve borulama karmaşıklığını artırır; ancak uzun mesafeler boyunca mil sıcaklığının sabit kalmasını sağlar.
- Optimize edilmiş somun ön yükü: aşırı ön yük, fazla somun ısınmasının en başlıca nedenidir. Birçok teknisyen, tüm geri yönlü oyunu (backlash) ortadan kaldırmak için ön yükü çok sıkı ayarlar; ancak bu durumda sürükme torkunun üstel olarak arttığını fark etmezler. Ön yük sınıfını, sıfır oyun takıntısı yerine gerekli tekrarlanabilirliğe göre seçin.
- Yağlayıcı seçimi: yüksek devirli bilyalı miller, düşük viskoziteli yüksek sıcaklık dayanımlı yağ ya da dolaşım yağları gerektirir. Kalın yağlar ısıyı tutar ve yuvarlanma direncini artırır. Ortam sıcaklığı yüksek olduğunda veya eksen maksimum hızına yakın çalıştığında, yeniden yağlama aralıkları kısaltılmalıdır.
- Yazılım tabanlı termal kompanzasyon: mekanik tasarımın yerini almayan, ikincil bir güvenlik katmanıdır. Kompanzasyon yalnızca ısı birikimi öngörülebilir olduğunda işe yarar; hasar görmüş bilya dolaşım borularından veya kirlenmiş yuvalardan kaynaklanan ani ısı artışlarını gideremez.
Isı kayması sorununu bir PLC ayarlama problemi olarak değerlendiren ekiplerle sıkça karşılaşıyoruz. Bunlar, sabah ile öğleden sonra arasında atölye sıcaklığının değişmesiyle hataların tekrar kaymasına neden olacak şekilde sürekli olarak ofset değerlerini ayarlarlar. Isıl davranış göz önünde bulundurulmadan tasarlanmış bir ekseni ayarlamak hiçbir zaman tam olarak telafi edilemez.
Üretim hattınız için bir bilyalı vida tasarımını nihayete erdirmeden önce çalışma döngüsünü haritalayın: ortalama hız, ivme, sürekli çalışma süresi ve maksimum ortam sıcaklığı. Hesaplanan uzama, konumlandırma toleransınızı aşıyorsa destek konfigürasyonunu değiştirin ya da soğutmalı içi boş mil düşünün. YOSO içi boş bilyalı vida montajları, dengeli yuva taşlaması ve eşleştirilmiş destek rulman paketleriyle bu zorlu sürekli işlevli otomasyon eksenleri için üretilmiştir.