 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


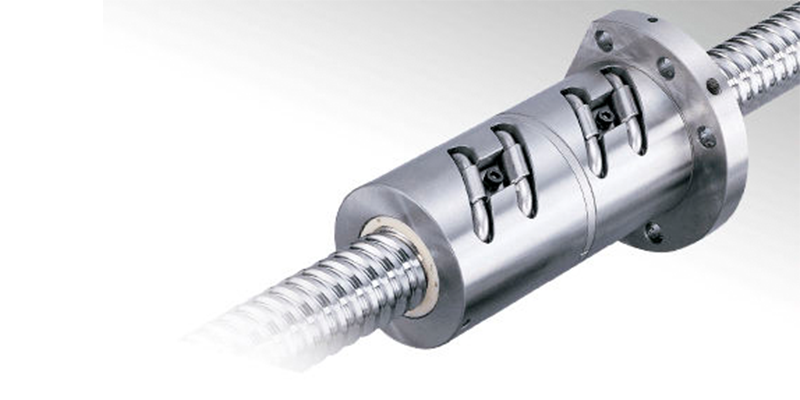
Ang mga inhinyero na gumagawa sa mga linya ng aluminium extrusion ay madalas na humaharap sa paulit-ulit na trade-off: ang karaniwang ball guides ay makinis at tahimik, ngunit nawawala agad ang kanilang stiffness kapag inilalagay sa matagalang heavy loads at shock mula sa cut-off saws, transfer carts, at stretching stations. Maraming OEM ang pumipili nang puro kinaisipan ng ball guides, ngunit nakakaranas ng hindi inaasahang downtime pagkalipas ng 6–12 buwan sa dalawang shift na operasyon.
Ginagamit ng mga roller-type linear guides ang cylindrical na mga roller sa halip na mga steel ball para makapag-contact sa raceway. Ang disenyo ng line contact ay nagkakalat ng load sa isang mas malaking surface, na nagbibigay ng malaki at pangkalahatang mas mataas na static at dynamic load ratings, pati na rin ng superior na rigidity laban sa moment loads. Mahalaga ito lalo na sa mga aluminium lines: ang paglipat ng extrusion billet, paghila ng profile, at ang post-extrusion sawing ay lahat ay gumagawa ng impulse loads na maaaring mag-deform sa mga ball contact points at pabilisin ang raceway pitting.
Hindi ibig sabihin nito na ang roller guides ay palaging ang mas mainam na opsyon. Ang mga ball guides ay tumatakbo gamit ang mas mababang friction torque, lumilikha ng mas kaunti na init, at mas madaling i-preload para sa ultra-precise positioning kung saan hindi pangunahing isyu ang mabigat na static load. Para sa light gantry marking, inspection cameras, at maliit na feeding axes, nananatiling cost-effective at mas simple i-service ang precision ball guides.
Tatlong praktikal na panuntunan para sa layout ng aluminium extrusion:
- Mga aksis na nagdadala ng mga profile ng ekstrusyon o nagmamaneho ng mga mabibigat na kagamitang pangpiga na may madalas na banggaan: pumili ng roller linear guides na may moderadong pre-carga. Iwasan ang sobrang pre-carga na nagpapataas ng temperatura habang gumagana at nagpapabawas sa interval ng pagpapadulas ng grasa sa maruming hangin sa workshop.
- Mga istasyon ng pagsusuri, pagsukat, at pagmamarka ng laser kung saan ang kakayahang umulit nang tumpak ay mas mahalaga kaysa sa matinding karga: gamitin ang C3 / C5 na may pre-carga na mga bloke ng gabay na bola.
- Mga lugar ng pagputol sa labas o hindi sapat na nakasara na may maliit na dumi ng aluminyo: magdagdag ng mga plato ng pang-ahon at mga sentralisadong koneksyon ng grasa anuman ang uri ng gabay. Ang alikabok ng aluminyo ay lubhang nakakapagpagastus; kahit ang mga daanan na gawa sa de-kalidad na bakal ay mabilis magkaroon ng pagkakapagastus kung ang mga maliit na piraso ay pumasok sa daanan ng mga bola.
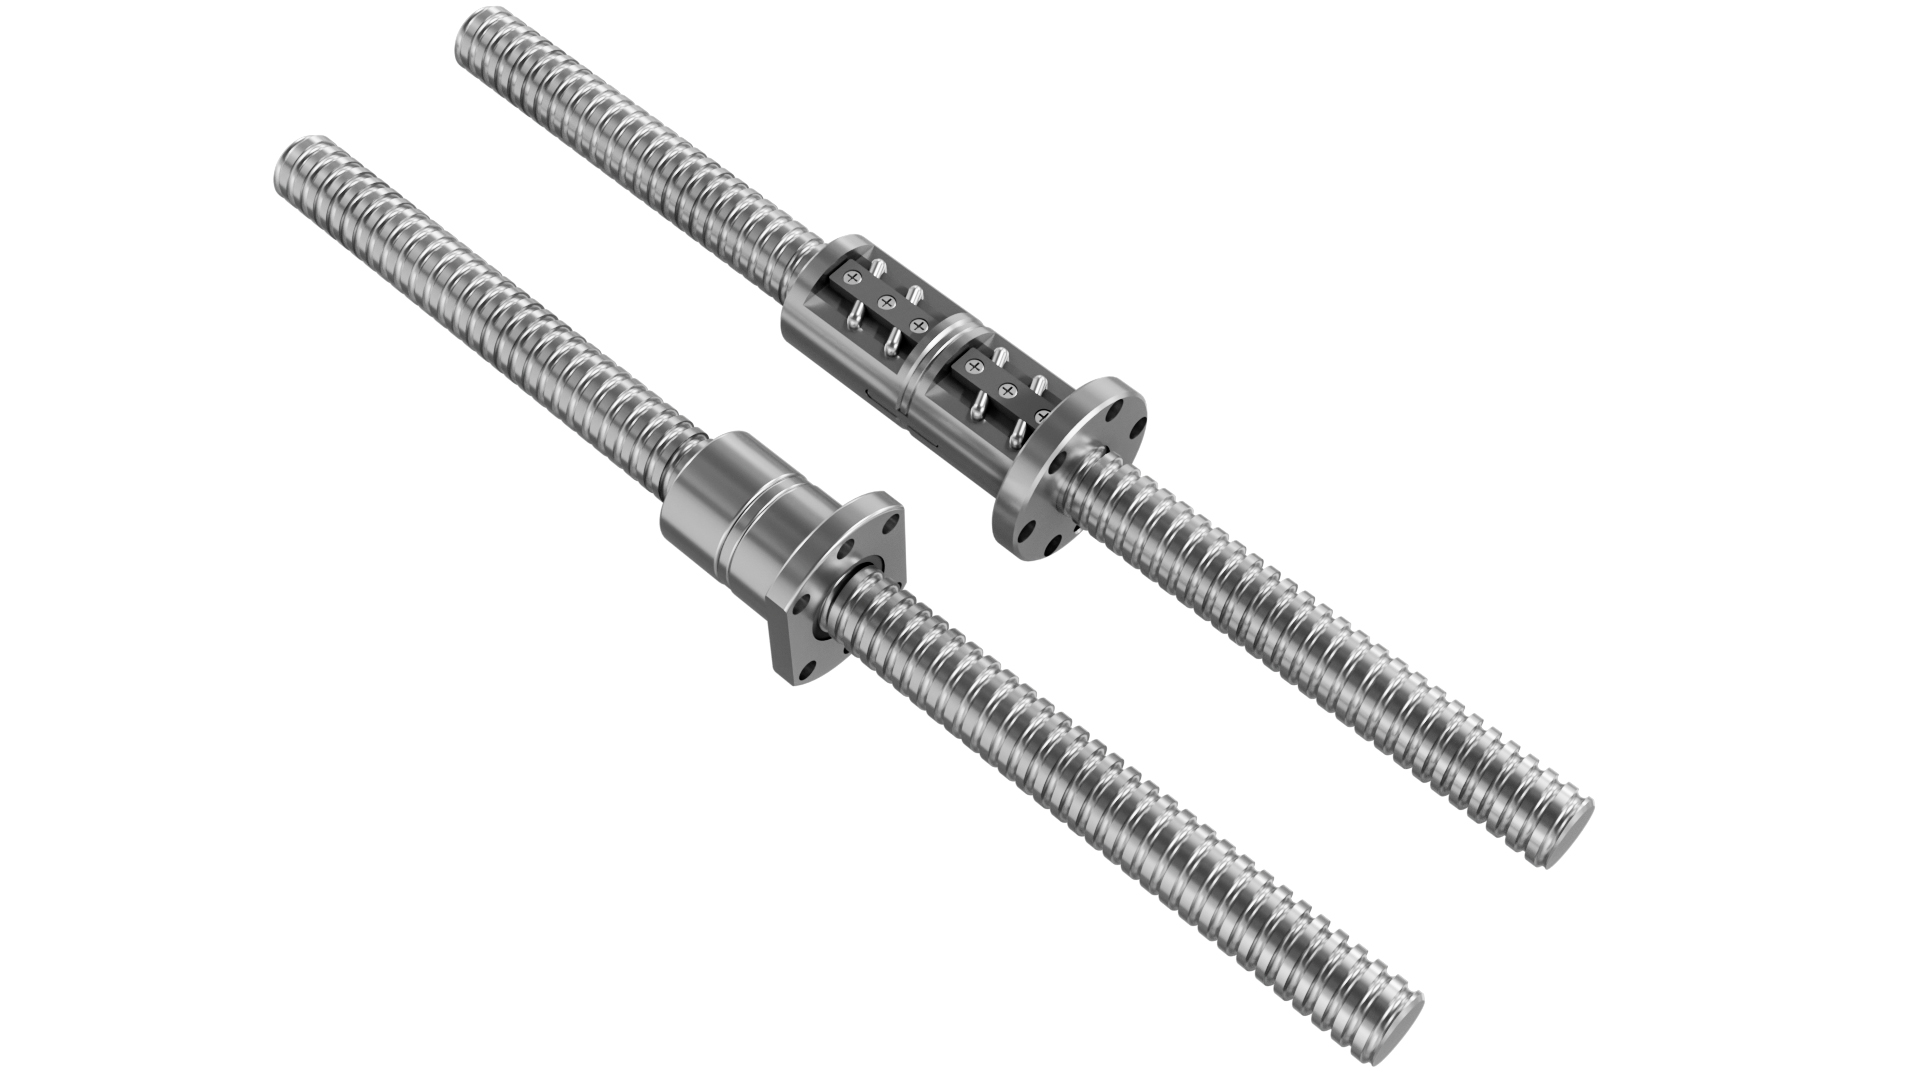
Ang karaniwang kamalian na aming nakikita ay ang pagpapareho ng sukat ng gabay batay lamang sa istatikong karga, na hindi isinasaalang-alang ang bilang ng dinamikong siklo. Ang mga linya ng ekstrusyon ay tumatakbo nang tuloy-tuloy, kaya ang kalkulasyon ng L10 na buhay ng serbisyo ay dapat isa-isip ang haba ng stroke, acceleration, at mga peak ng shock—hindi lamang ang nominal na timbang ng profile. Maraming linya na aming in-upgrade noong una ay gumamit ng sobrang laki ng ball guides upang kompensahin ang mababang rigidity, na nagdulot ng mas mataas na motor torque at konsumo ng enerhiya nang hindi nalulutas ang mga isyu sa vibration.
Para sa mga inhinyero ng proyekto, ang pinakamahusay na workflow ay hiwalayin muna ang mga axis ng galaw batay sa load profile, pagkatapos ay piliin nang sabay ang uri ng gabay, klaseng preload, at sistema ng lubrication. Ang YOSO ay nagbibigay ng parehong ball at roller linear guide series para sa pagpoproseso ng aluminium, na may pre-machined na mounting reference edges upang bawasan ang error sa alignment habang inilalagay sa lugar.