EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


Ang aluminium extrusion ay isa sa pinakamabigat na kapaligiran para sa mga linear motion component. Ang maliit na aluminium swarf, nagbabagong temperatura habang gumagana, paulit-ulit na shock load, at halos patuloy na duty cycle ay sama-samang nagpapabilis ng pagkasira sa mga rail, carriage, at sealing system. Maraming planta ng inhinyero ang kumukuha ng pamilyar na brand specifications nang hindi isinasama ang mga katangian ng guide sa aktwal na kondisyon sa handling gantry, na nagdudulot ng maagang pagkabigo, di-nakaplanong paghinto, at hindi pare-parehong accuracy sa cut-to-length.
Ang mga gantry na ginagamit sa pag-e-extrude ay gumagawa ng maraming sunud-sunod na gawain: hinahatak ang mga profile mula sa runout table, inililipat ang mga workpiece papunta sa saw station, pinipigilan habang tinutupad ang pagputol, at inii-stack ang mga natapos na seksyon. Ang mga siklong ito ay nagdudulot ng halo ng radial load, moment load, at intermittent impact, imbes na ng tuloy-tuloy na static loading. Ang isang gabay na sukat lamang para sa kakayahan ng static load ay madalas na may mahinang pagganap sa tunay na paggamit. Mahalaga ang pagkalkula ng katumbas na dynamic load batay sa aktwal na siklo ng galaw, bilis ng paggalaw, at bilang ng mga pagbabago ng direksyon, at pagkatapos ay ilapat ang isang service factor na sumasaklaw sa alikabok at vibration.
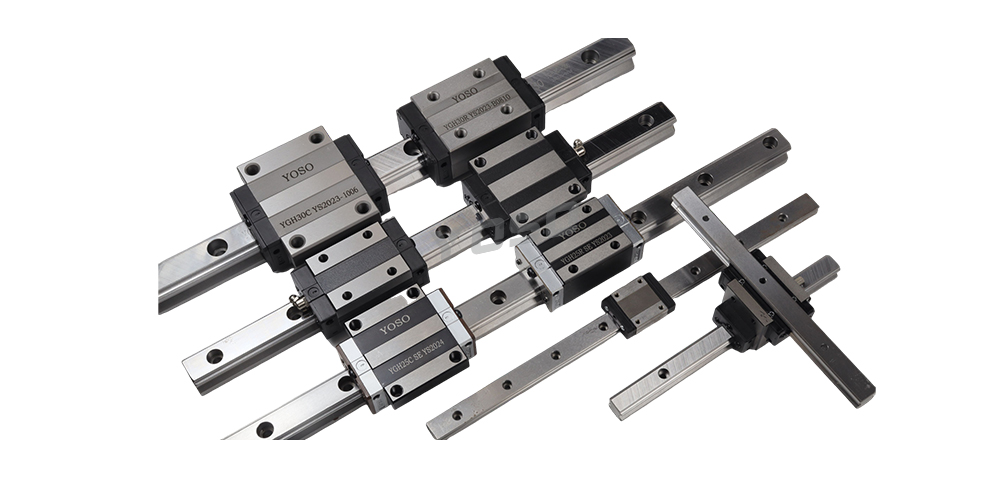
Ang pag-seal ay nangangailangan ng malapit na atensyon sa aplikasyong ito. Ang mga karaniwang end seal ay bihira lamang ang nakakablock ng maliit na aluminyum na pulbos. Ang mga kombinadong pakete ng pag-seal—kabilang ang mga panloob na seal, mga scraper plate, at opsyonal na bellows cover—ay nababawasan ang pagsusuri ng mga contaminant. Ang pulbos na nahuhuli sa loob ng carriage ay kumikilos bilang isang abrasive compound, na nagpapagawa ng mga marka sa mga raceway at rolling element. Ang pinsala ay unti-unting lumalawak sa simula, na nagpapakita bilang paulit-ulit na pagkawala ng kahusayan sa posisyon nang mahabang panahon bago pa man lumitaw ang anumang obisyong ingay.
Ang preload class ay isa pang karaniwang punto ng maling pagpili. Ang light preload ay angkop para sa mababang friction at mataas na bilis na transfer kung saan ang kaunti lamang na backlash ay tinatanggap. Ang medium preload ay pinipiling gamitin para sa mga saw gantry at clamping axis, kung saan ang rigidity ay direktang kontrolado ang cutting tolerance. Ang labis na pag-specify ng heavy preload ay nagdudulot ng mas mataas na running torque, heat generation, at lubricant consumption, na pinaikli ang service life nang hindi kinakailangan.
Hindi dapat balewalain ang thermal expansion. Ang mga mahabang gantry ay nakakaranas ng temperature drift habang tumatagal ang production runs. Ang mga rail na nakainstall gamit ang fixed-free support arrangements ay tumutulong na kompensahin ang thermal growth. Kailangan din i-adjust ang mga interval ng lubrication: ang mga kapaligiran na puno ng alikabok ay mas mabilis na nagpapadumi ng grease, kaya ang pagpapahaba ng mga relubrication cycle batay sa mga default na nakasaad sa datasheet ay mapanganib.
Ang isang maayos na naispesipikang linear guide system ay hindi tatanggalin ang maintenance, ngunit iba ang uri ng gawain — mula sa emergency breakdown repair patungo sa iskedyuladong inspeksyon. Para sa mga extrusion line na may layuning magkaroon ng pare-parehong throughput at mahigpit na dimensional control, ang pagtugma ng guide hardware sa load, alikabok, at thermal profile ng lokasyon ay nagbibigay ng mas maaasahang return kaysa sa simpleng pag-upgrade sa mas mataas na nominal load rating.