 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


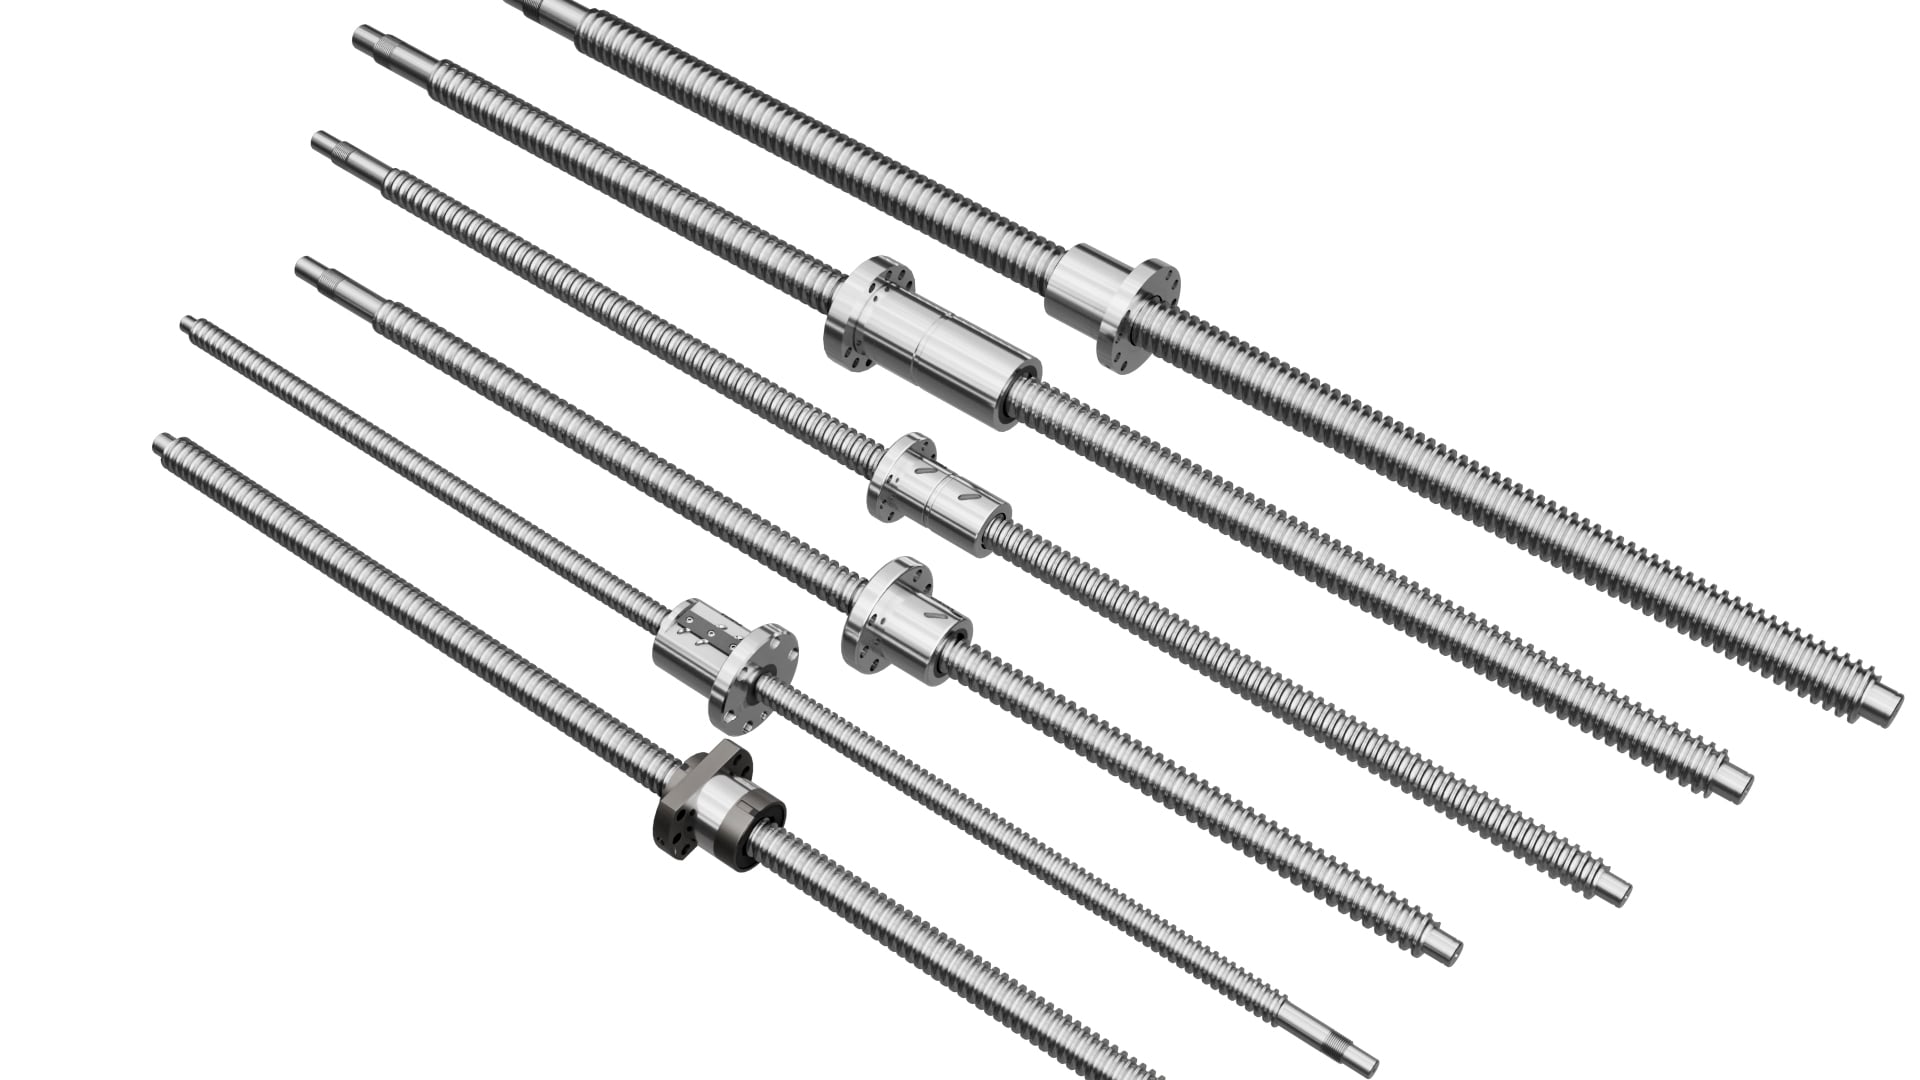
การเคลื่อนที่ผิดตำแหน่งเนื่องจากความร้อนเป็นหนึ่งในข้อบกพร่องแฝงที่น่าหงุดหงิดที่สุดบนสายการผลิตอัตโนมัติ ผู้ปฏิบัติงานจะปรับศูนย์แกนใหม่ตอนเริ่มกะ จากนั้นทำงานต่อเป็นเวลาสองชั่วโมง แล้วจึงพบว่าข้อผิดพลาดในการระบุตำแหน่งค่อยๆ เพิ่มขึ้น แม้ว่าการตรวจสอบความฟรีพลาซ์ (backlash) และแรงกดล่วงหน้า (preload) จะอยู่ภายในเกณฑ์ที่กำหนดก็ตาม ในกรณีส่วนใหญ่ ความร้อนที่เกิดขึ้นภายในชุดสกรูลูกกลิ้งคือสาเหตุหลัก
ความร้อนเกิดจากสองแหล่งหลัก ได้แก่ แรงเสียดทานจากการหมุนภายในวงจรการไหลเวียนซ้ำของปลอกเกลียว และแรงเสียดทานที่ตลับลูกปืนรองรับ เมื่อความเร็วเชิงเส้นสูง โดยเฉพาะในโครงขับเคลื่อนแบบแกนยาวมาก อุณหภูมิของเพลาเกลียวอาจสูงกว่าอุณหภูมิแวดล้อม 25–40 องศาเซลเซียส เหล็กจะขยายตัวโดยประมาณ 11.5 ไมโครเมตรต่อเมตรต่อหนึ่งองศาเซลเซียส ดังนั้นบนเพลาเกลียวที่มีระยะช่วงการเคลื่อนที่ 2 เมตร การขยายตัวนี้จะสะสมเป็นระยะทางเกือบ 0.6 มิลลิเมตร ซึ่งเพียงพอที่จะทำให้ความแม่นยำในการตัด ตอก หรือประกอบลดลงอย่างมีนัยสำคัญ
ผู้ผลิตเครื่องจักรจำนวนมากพึ่งพาการจัดเรียงแบริ่งแบบคงที่–อิสระ ซึ่งมีต้นทุนต่ำและติดตั้งง่าย แต่ไม่สามารถต้านทานการยืดตัวจากความร้อนได้ สกรูจะยืดออกอย่างอิสระไปทางปลายที่ไม่ถูกยึด สำหรับการเคลื่อนที่แบบเป็นช่วงๆ ที่ความเร็วต่ำ วิธีนี้ใช้งานได้ดี แต่สำหรับแกนที่ทำงานต่อเนื่องด้วยความเร็วสูง การรองรับแบริ่งแบบคงที่–คงที่ทั้งสองปลายคือแนวทางมาตรฐาน โดยยึดปลายทั้งสองข้างให้แน่นในแนวแกน ทำให้การขยายตัวจากความร้อนเกิดแรงดึงในแนวแกนอย่างควบคุมได้ แทนที่จะเกิดการยืดตัวแบบไม่สามารถควบคุมได้ วิธีนี้ช่วยลดการคลาดเคลื่อนในการระบุตำแหน่ง แต่จำเป็นต้องปรับแรงกดล่วงหน้าของแบริ่งอย่างรอบคอบ หากตั้งแรงกดล่วงหน้ามากเกินไป จะก่อให้เกิดความร้อนเพิ่มเติม และทำให้วิธีนี้สูญเสียประสิทธิภาพ
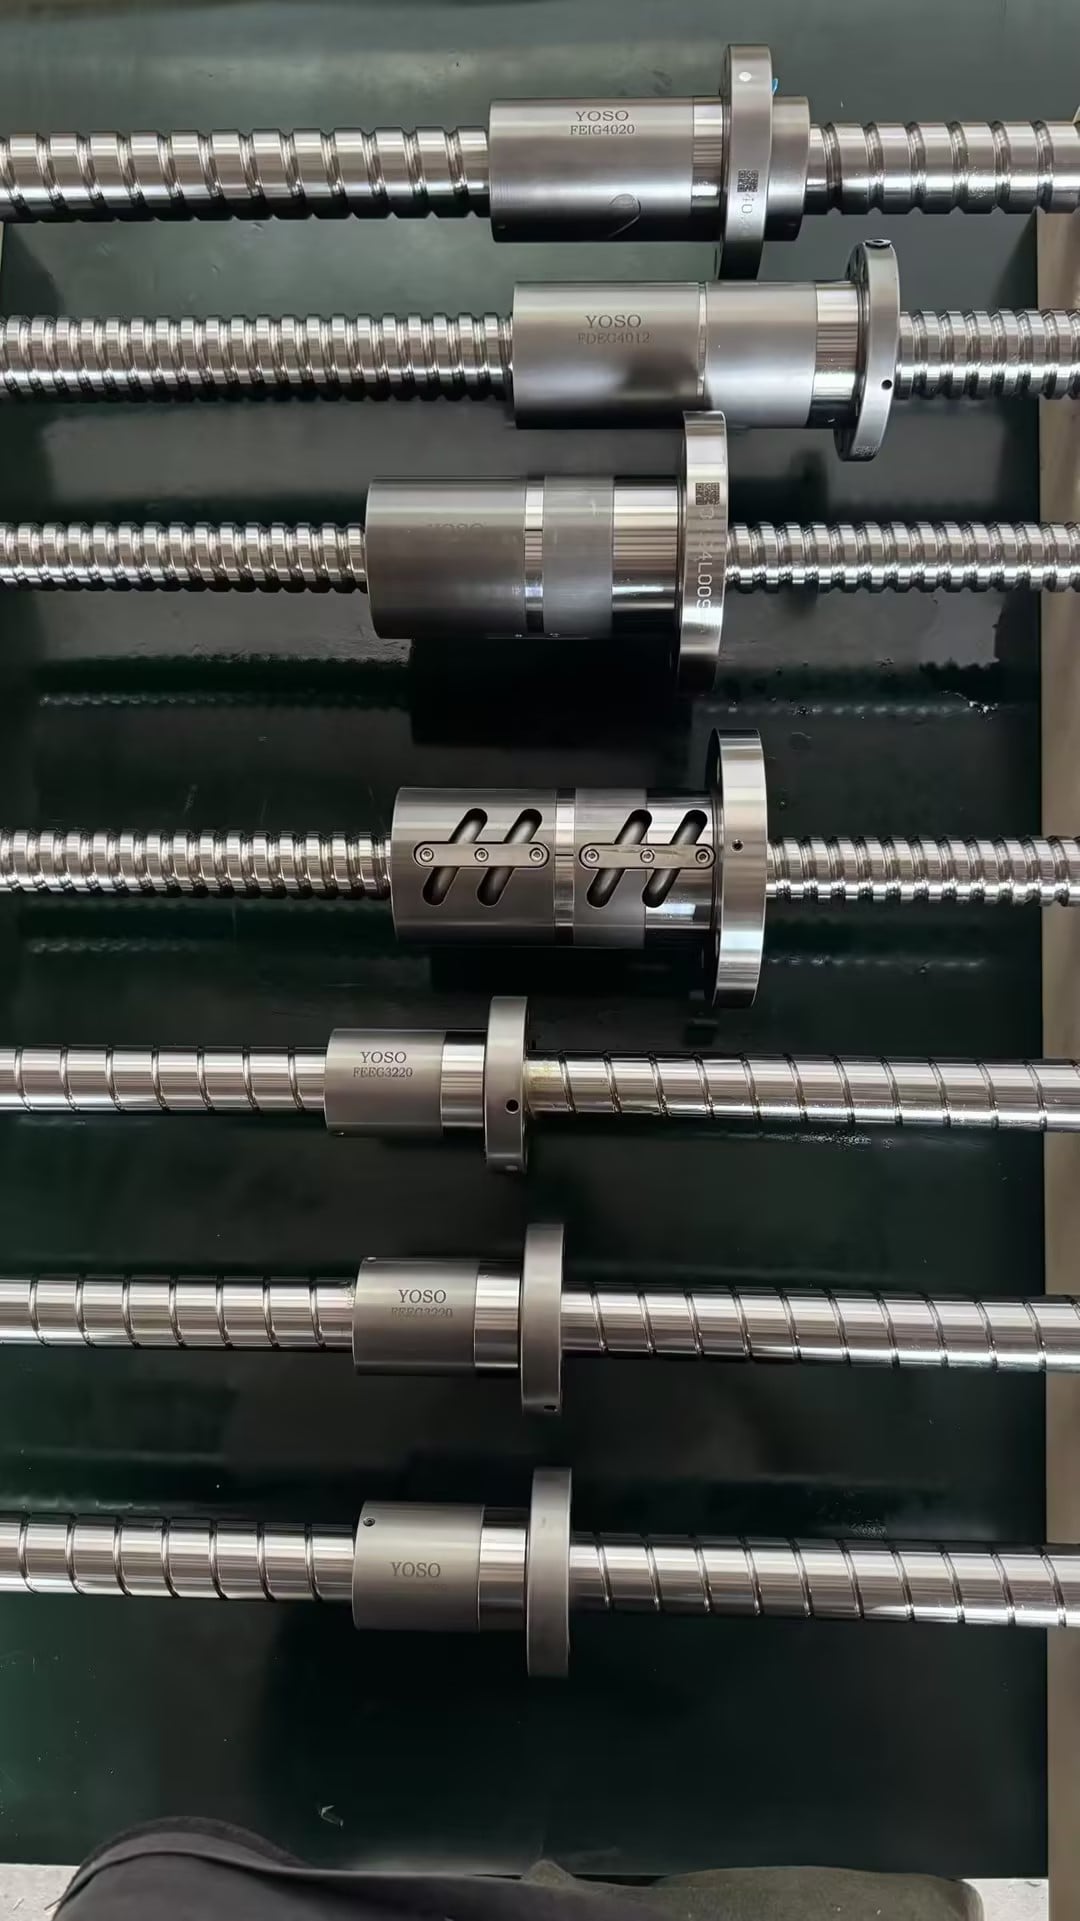
ตัวเลือกอื่นๆ ที่พิสูจน์แล้วว่าใช้งานได้จริงในภาคสนามสำหรับการจัดการความร้อน:
- สกรูกลวงพร้อมระบบระบายความร้อนด้วยอากาศหรือน้ำมันแบบบังคับ: เหมาะที่สุดสำหรับแกนที่ใช้งานหนัก ระยะทางยาว เช่น ระบบจัดการแผ่นวัสดุและโครงข่ายตัดงาน มีต้นทุนเพิ่มขึ้นและซับซ้อนขึ้นในด้านท่อนำของเหลว แต่สามารถรักษาอุณหภูมิของเพลาให้คงที่แม้ในระยะทางยาว
- การปรับแรงบีบล่วงหน้าของน็อตให้เหมาะสม: การบีบล่วงหน้ามากเกินไปเป็นสาเหตุหลักที่ทำให้น็อตร้อนจัดเกินไป ช่างเทคนิคหลายคนมักขันแรงบีบล่วงหน้าให้แน่นเพื่อกำจัดความหย่อน (backlash) ทั้งหมด โดยไม่รู้ว่าแรงดึงหมุน (drag torque) จะเพิ่มขึ้นแบบทวีคูณ ดังนั้นควรเลือกระดับแรงบีบล่วงหน้าให้สอดคล้องกับความแม่นยำซ้ำได้ที่ต้องการ แทนที่จะยึดติดกับแนวคิดที่ว่าต้องไม่มีความหย่อนเลย
- การเลือกสารหล่อลื่น: สกรูบอลแบบใช้งานความเร็วสูงจำเป็นต้องใช้จาระบีที่มีความหนืดต่ำแต่ทนความร้อนสูง หรือใช้น้ำมันหล่อลื่นแบบไหลเวียน จาระบีที่ข้นเกินไปจะกักความร้อนไว้และเพิ่มแรงต้านการกลิ้ง ทั้งนี้ ช่วงเวลาในการเติมจาระบีใหม่ต้องสั้นลงเมื่ออุณหภูมิแวดล้อมสูง หรือเมื่อแกนทำงานใกล้ความเร็วสูงสุด
- การชดเชยอุณหภูมิด้วยซอฟต์แวร์: เป็นมาตรการความปลอดภัยระดับที่สอง ไม่ใช่ทางเลือกแทนการออกแบบเชิงกลที่เหมาะสม การชดเชยจะมีประสิทธิภาพก็ต่อเมื่อการสะสมความร้อนเกิดขึ้นอย่างสม่ำเสมอและสามารถคาดการณ์ได้ แต่ไม่สามารถแก้ไขปัญหาความร้อนพุ่งสูงอย่างฉับพลันที่เกิดจากท่อลูกกลิ้งเสียหาย หรือรางเลื่อนสกปรก
เรามักพบทีมงานที่มองว่าการเปลี่ยนแปลงจากความร้อนเป็นปัญหาของการปรับแต่งพีแอลซี พวกเขาปรับค่าออฟเซตซ้ำแล้วซ้ำเล่า แต่ข้อผิดพลาดกลับเคลื่อนย้ายอีกครั้งเมื่ออุณหภูมิในโรงงานเปลี่ยนแปลงระหว่างช่วงเช้าและบ่าย การปรับแต่งจะไม่สามารถชดเชยแกนที่ออกแบบโดยไม่คำนึงถึงพฤติกรรมจากความร้อนได้อย่างสมบูรณ์
ก่อนสรุปการออกแบบสกรูบอลสำหรับสายการผลิตของคุณ ให้วิเคราะห์รอบการทำงาน (duty cycle) อย่างละเอียด: ความเร็วเฉลี่ย อัตราเร่ง เวลาทำงานต่อเนื่อง และอุณหภูมิแวดล้อมสูงสุด หากการยืดตัวที่คำนวณได้เกินค่าความคลาดเคลื่อนในการจัดตำแหน่งที่กำหนด ให้เปลี่ยนรูปแบบการรองรับ หรือพิจารณาใช้เพลากลวงที่มีระบบระบายความร้อน สกรูบอลแบบกลวงของ YOSO ถูกออกแบบมาเฉพาะสำหรับแกนอัตโนมัติที่ใช้งานหนักต่อเนื่อง โดยมีการเจียรร่องรับลูกกลิ้งอย่างสมดุล และชุดตลับลูกปืนรองรับที่ผ่านการจับคู่อย่างแม่นยำ