EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


Aluminiumextrudering är en av de tuffaste driftsmiljöerna för linjära rörelsekomponenter. Fin aluminiumspån, svängande driftstemperaturer, cykliska stötlaster och nästan kontinuerliga driftcykler samverkar för att påskynda slitage på skenor, vagnar och tätsystem. Många fabriksingenjörer väljer som standard kända varumärkesbeteckningar utan att anpassa ledningsfunktionerna till de faktiska förhållandena på hanteringsgantryet, vilket leder till för tidig felbildning, oplanerade stopp och inkonsekvent noggrannhet vid längdkapning.
Extrusionsbryggorna utför flera sekventiella uppgifter: dra profiler från utmatningstabellen, överföra arbetsstycken till sågstationen, spänna fast under skärningen och stapla färdiga sektioner. Dessa cykler medför en kombination av radiell belastning, momentbelastning och intermittenta stötar, snarare än en jämn statisk belastning. En ledning som endast dimensionerats för statisk bärförmåga kommer ofta att prestera undermåligt i verklig drift. Det är viktigt att beräkna den ekvivalenta dynamiska belastningen baserat på den faktiska rörelsecykeln, färdhastigheten och antalet riktningsskiften, samt sedan applicera en säkerhetsfaktor som tar hänsyn till damm och vibration.
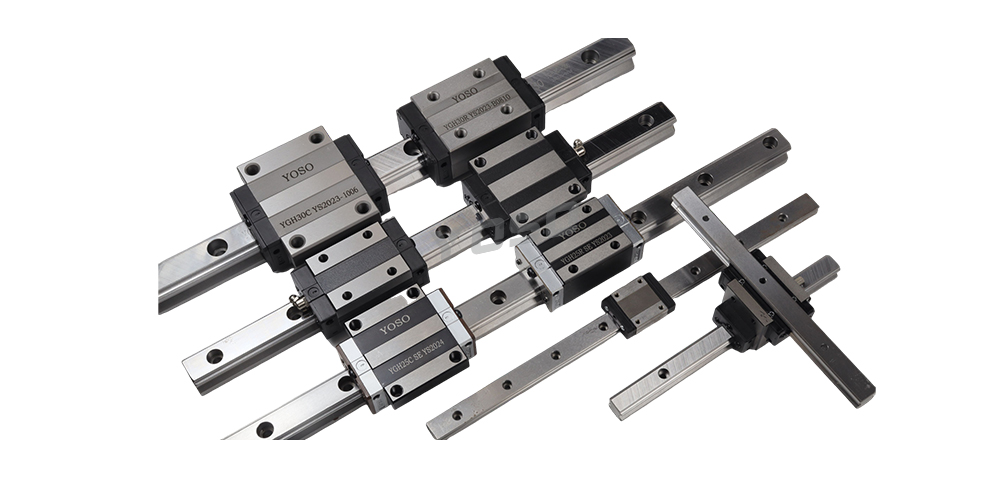
Tätning kräver noggrann uppmärksamhet i detta fall. Standardändtätningsringar ensamma hindrar sällan fin aluminiumpulver effektivt. Kombinerade tätningssystem – inklusive inre tätningar, skrapplåtor och valfria dragbalgskåpor – minskar inträngning av föroreningar. Pulver som fastnar inne i körkroppen fungerar som ett slipmedel som skaver på löpbanor och rullande delar. Skadorna utvecklas tyst i början och man märker dem först som en gradvis försämring av positionsupprepbarheten långt innan uppenbar brusnivå uppstår.
Förspänningsklass är en annan vanlig orsak till felaktig val. Lätt förspänning är lämplig för låg-friktions-, höghastighetsöverföring där liten spel är acceptabel. Medelförspänning föredras för såggallerier och spännaxlar, där styvhet direkt styr skärnoggrannheten. Att specificera för stor förspänning ökar driftmomentet, värmeutvecklingen och smörjmedelsförbrukningen, vilket onödigt förkortar servicelivet.
Termisk expansion får inte förbises. Vid långa färdsträckor upplever portalkranar temperaturdrift när produktionen pågår längre. Skenor som monteras med fast-fri-supportanordning hjälper till att kompensera för termisk utvidgning. Smörjningsintervallen måste också justeras: i dammrika miljöer förorenas fett snabbare, så att förlänga om-smörjningscykler enligt standardvärdena i databladet är riskabelt.
Ett korrekt specificerat linjärt ledningssystem eliminerar inte underhåll, men det förskjuter arbetet från akut reparation vid driftstopp till schemalagd inspektion. För extrusionslinjer som syftar till konsekvent genomströmning och strikt dimensionell kontroll ger anpassning av ledningsutrustning till platsens last-, damm- och temperaturprofil en mer pålitlig avkastning än att enbart uppgradera till en högre nominell lastklass.