 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


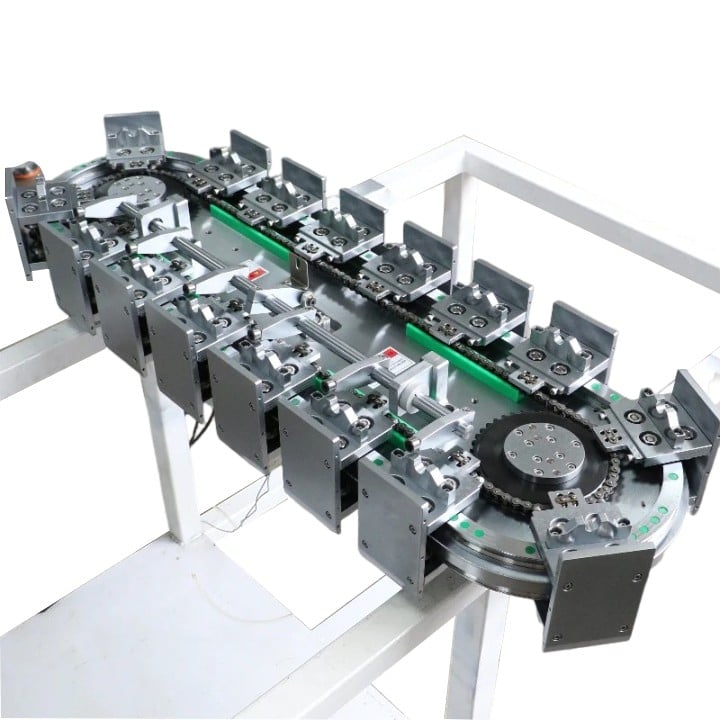
Automatiserade monorader är starkt beroende av linjära rörelsepar för att transportera arbetsstycken, låsa fast spännanordningar, utföra pick-and-place-operationer och bädda inspektionsprober. Till skillnad från specialiserade fristående maskiner kör axlarna i produktionslinjer kontinuerligt i cykler, ofta 2–3 skift per dag, med frekventa start-stopp-faser, acceleration och momentbelastningar. En felaktigt dimensionerad kulscrew eller linjär guide misslyckas inte omedelbart; istället ökar den gradvis utslagsgraden, utlöser oväntade linjestopp och driver upp underhållskostnaderna på lång sikt.
Två centrala rörelsekomponenter arbetar tillsammans här: linjära guider bärs radiala, laterala och vridmomentbelastningar, medan kulscrewar omvandlar servomoment till kontrollerad tryckkraft och exakt positionering. Många konstruktörer gör felet att dimensionera endast efter statisk belastning eller pris, och ignorerar dynamiska cykler, föroreningar och justeringsförhållanden som är unika för kontinuerliga produktionslinjer.
För portalkransar med långa förflyttningssträckor är styvhet och kritisk varvtal den högsta prioriteringen. Rulltypens linjära guider är att föredra för tunga batteripack, bilkomponenter och stora delar vid överföring, tack vare sin linjekontaktande rullstruktur och högre momentmotstånd. Kultypens profilerade guider är lämpliga för lätt- till mellantunga pick-and-place-stationer inom elektronikmontage, där låg friktion och tyst drift är avgörande. Förspänningsklassen bör anpassas efter positionskravet: Z0 (lätt förspänning) för enkel överföring, Z1 (normal förspänning) för allmän positionering och Z2 (mellanförspänning) för inspektions- och pressmonteringsstationer som inte tolererar spel.
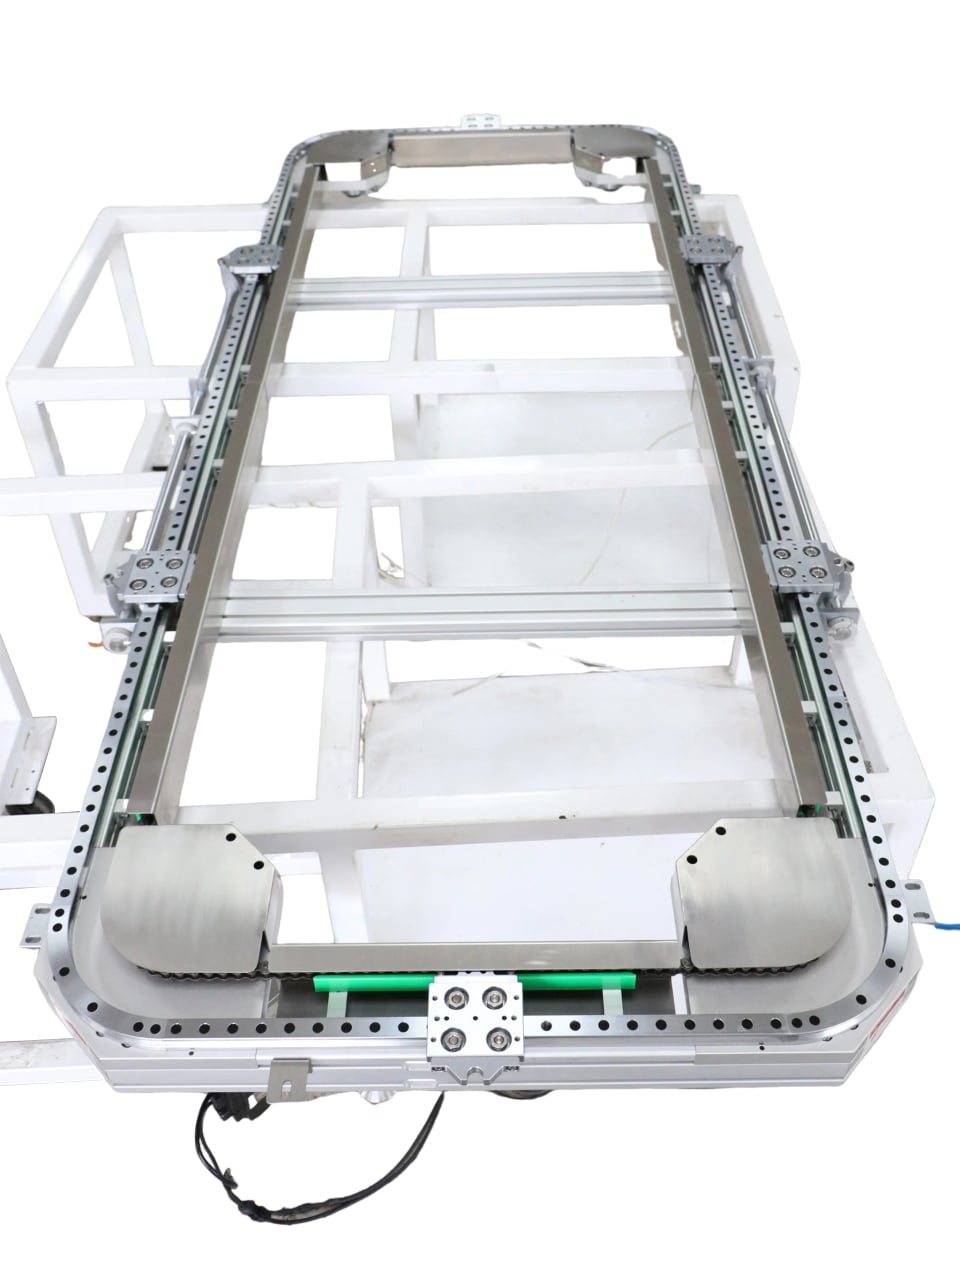
Val av kulkulsvarv för produktionslinjer delas tydligt upp efter axelfunktion. Pressmonterings- och låsningsstationer kräver kulkulsvarv med liten gång, hög styvhet och dubbelnöts förspänning för att bibehålla stabil tryckkraft och upprepelighet. Stationer för höghastighetstransport använder större gång för att förkorta cykeltiden, men ingenjörer måste kontrollera kritisk hastighet och dN-värdet för att undvika snörebruk och snabb värmeuppkomst. För förflyttningar längre än 1000 mm rekommenderas skruvdesign med fast montering och stöd eller spännförspänning för att minska fel på grund av termisk utvidgning.
Miljön på produktionsgolvet underskattas ofta. Svepsprut, metallstoft, slipkakor, kylvätska och förpackningsavfall sliter snabbt på löpbanorna om tätheten är otillräcklig. Standardändtätningsringar räcker inte i hårda stationer; lägg till skrapplåtor, dragskydd eller dammsäkra muttrar. För rengöringslinjer inom livsmedels- och läkemedelsindustrin krävs rostfria linjärguider och korrosionsbeständig ytbearbetning.
En annan vanlig smärtpunkt är utbytbarhet och reservdelsstrategi. Många linjeproducenter kombinerar rörelsekomponenter från olika varumärken som inte är utbytbara, vilket fördröjer ombyggnad. Standardiserade profilskinner och slipade kulkärl med kompatibla monteringsmått förenklar framtida utbyte under planerade avstängningsfönster.
YOSO levererar matchade paket med linjära guider och kulkärl anpassade för monteringslinjer, förpackningslinjer och utrustning för batteriproduktion. Vårt ingenjörsteam granskar driftcykel, lastspektrum och miljöförhållanden för att ge axel-för-axel-specifikationer och monteringsanvisningar till OEM:er och systemintegratörer.