EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


Алюминиевое прессование — одна из самых тяжёлых эксплуатационных сред для компонентов линейного перемещения. Мелкая алюминиевая стружка, колебания рабочих температур, циклические ударные нагрузки и почти непрерывные циклы работы ускоряют износ направляющих реек, кареток и систем уплотнения. Многие инженеры предприятий по умолчанию выбирают знакомые бренды, не подбирая характеристики направляющих под реальные условия на манипуляторе, что приводит к преждевременному выходу из строя, незапланированным остановкам и нестабильной точности резки на заданную длину.
Экструзионные порталы выполняют несколько последовательных операций: вытягивание профилей со стола вывода, перемещение заготовок к станции резки, зажим при резке и штабелирование готовых секций. Эти циклы создают комбинированную нагрузку — радиальную, моментную и прерывистую ударную — а не постоянную статическую нагрузку. Направляющая, подобранная исключительно по статической грузоподъёмности, зачастую будет работать неэффективно в реальных условиях эксплуатации. Важно рассчитать эквивалентную динамическую нагрузку на основе фактического цикла движения, скорости перемещения и количества смен направления, а затем применить коэффициент эксплуатационного запаса, учитывающий пыль и вибрацию.
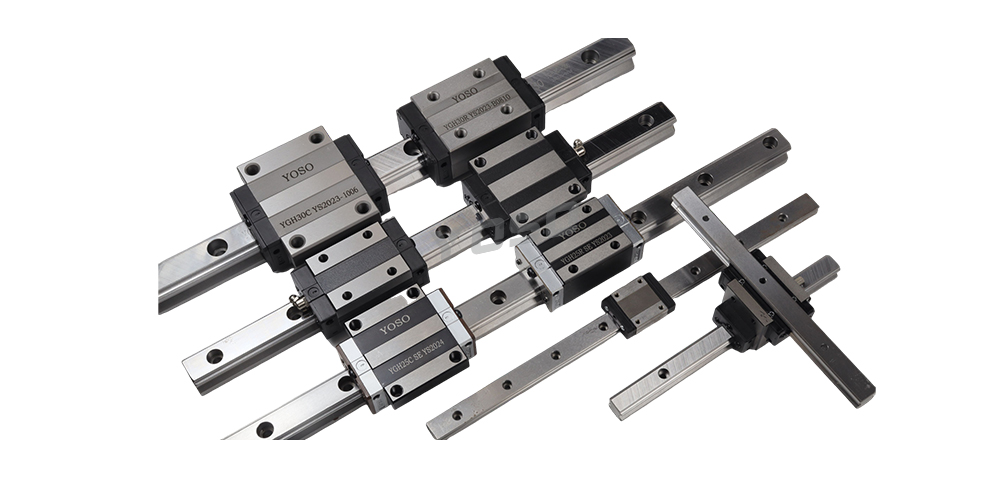
Уплотнение требует пристального внимания при данном применении. Стандартные концевые уплотнения в одиночку редко способны блокировать мелкий алюминиевый порошок. Комбинированные уплотнительные комплекты — включающие внутренние уплотнения, скребковые пластины и опциональные гармошкообразные чехлы — снижают проникновение загрязняющих частиц. Порошок, попавший внутрь каретки, действует как абразивный состав, царапая дорожки качения и элементы качения. Повреждение сначала развивается незаметно, проявляясь постепенной потерей повторяемости позиционирования задолго до появления явного шума.
Класс предварительного нагружения — ещё одна распространённая причина ошибочного выбора. Лёгкое предварительное нагружение подходит для передач с низким трением и высокой скоростью, где допустим небольшой люфт. Среднее предварительное нагружение предпочтительно для рам пил и осей зажима, где жёсткость напрямую определяет точность резания. Избыточное указание тяжёлого предварительного нагружения повышает крутящий момент при работе, тепловыделение и расход смазочного материала, необоснованно сокращая срок службы.
Тепловое расширение нельзя игнорировать. При длительной работе порталы подвержены температурному дрейфу. Рельсы, установленные по схеме «фиксированная–свободная опора», помогают компенсировать тепловое удлинение. Интервалы смазки также требуют корректировки: в пыльных средах смазка загрязняется быстрее, поэтому увеличение циклов повторной смазки по умолчанию, указанных в техническом описании, связано с риском.
Правильно подобранная система линейных направляющих не исключает обслуживание, но переносит его с аварийного ремонта на плановый осмотр. Для экструзионных линий, ориентированных на стабильную производительность и точный геометрический контроль, подбор направляющего оборудования с учётом реальных нагрузок, уровня пыли и температурного режима на объекте обеспечивает более надёжную отдачу по сравнению с простым переходом на компоненты с повышенным номинальным грузоподъёмным рейтингом.