 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


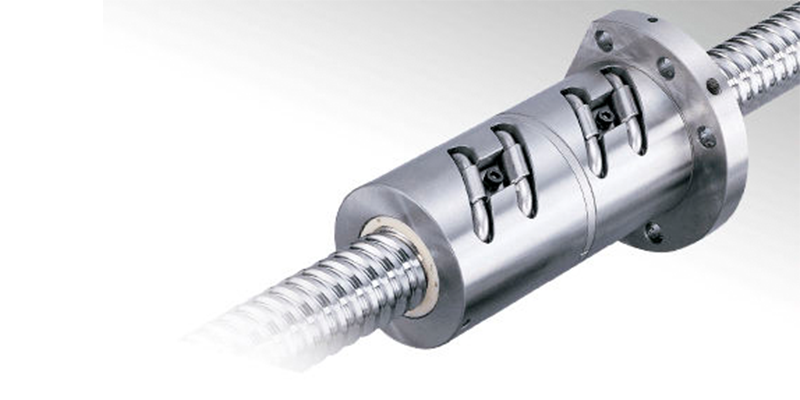
Inżynierowie pracujący nad liniami wytłaczania aluminium często stają przed powtarzającym się kompromisem: standardowe prowadnice kulkowe są gładkie i ciche, ale szybko tracą sztywność przy długotrwałych dużych obciążeniach oraz uderzeniach od pił tarczowych, wózków transportowych i stanowisk rozciągania. Wielu producentów OEM domyślnie wybiera prowadnice kulkowe ze zwyczaju, by później zaobserwować nieplanowane przestoje po 6–12 miesiącach pracy w dwóch zmianach.
Przewodnice liniowe typu wałkowego wykorzystują wałki cylindryczne zamiast kulek stalowych do kontaktu z bieżnią. Projekt z liniowym kontaktem rozprasza obciążenie na znacznie większej powierzchni, zapewniając istotnie wyższe wartości obciążeń statycznych i dynamicznych oraz lepszą sztywność wobec obciążeń momentowych. Ma to szczególne znaczenie w liniach aluminiowych: przenoszenie graniaka do ekstruzji, ciągnięcie profili oraz tnienie po ekstruzji generują obciążenia impulsowe, które mogą odkształcać punkty kontaktu kulek i przyspieszać powstawanie ubytków w bieżni.
Nie oznacza to jednak, że przewodnice wałkowe są zawsze lepszym wyborem. Przewodnice kulowe działają z niższym momentem tarcia, generują mniej ciepła i łatwiej je wstępnie napiąć w celu osiągnięcia nadzwyczaj precyzyjnego pozycjonowania, gdy duże obciążenie statyczne nie jest głównym czynnikiem decydującym. W przypadku lekkich układów znakowania typu gantry, kamer inspekcyjnych oraz małych osi podawania przewodnice kulowe o wysokiej precyzji pozostają opłacalne i łatwiejsze w konserwacji.
Trzy praktyczne zasady układania linii ekstruzji aluminium:
- Oś przesuwająca profile wytłaczane lub ciężkie uchwyty zaciskowe, podlegająca częstym uderzeniom: wybierz prowadnice liniowe rolkowe z umiarkowanym wstępnie obciążeniem. Unikaj nadmiernego wstępnego obciążenia, które podnosi temperaturę pracy i skraca interwały smarowania w pylnym powietrzu warsztatowym.
- Stacje inspekcyjne, pomiarowe oraz do znakowania laserowego, gdzie priorytetem jest powtarzalność, a nie maksymalne obciążenie: używaj bloków prowadnic kulkowych z wstępnym obciążeniem C3 / C5.
- Strefy cięcia na zewnątrz budynku lub słabo zamknięte, z drobną wiórką aluminium: dodaj płytki skrobiące i scentralizowane przyłącza do smarowania niezależnie od typu prowadnicy. Pył aluminium ma wysoką właściwość ścierającą; nawet wysokiej jakości szlifowane bieżne ścieżki ze stali szybko się zużywają, jeśli wiórka przedostaje się do strefy toczenia.
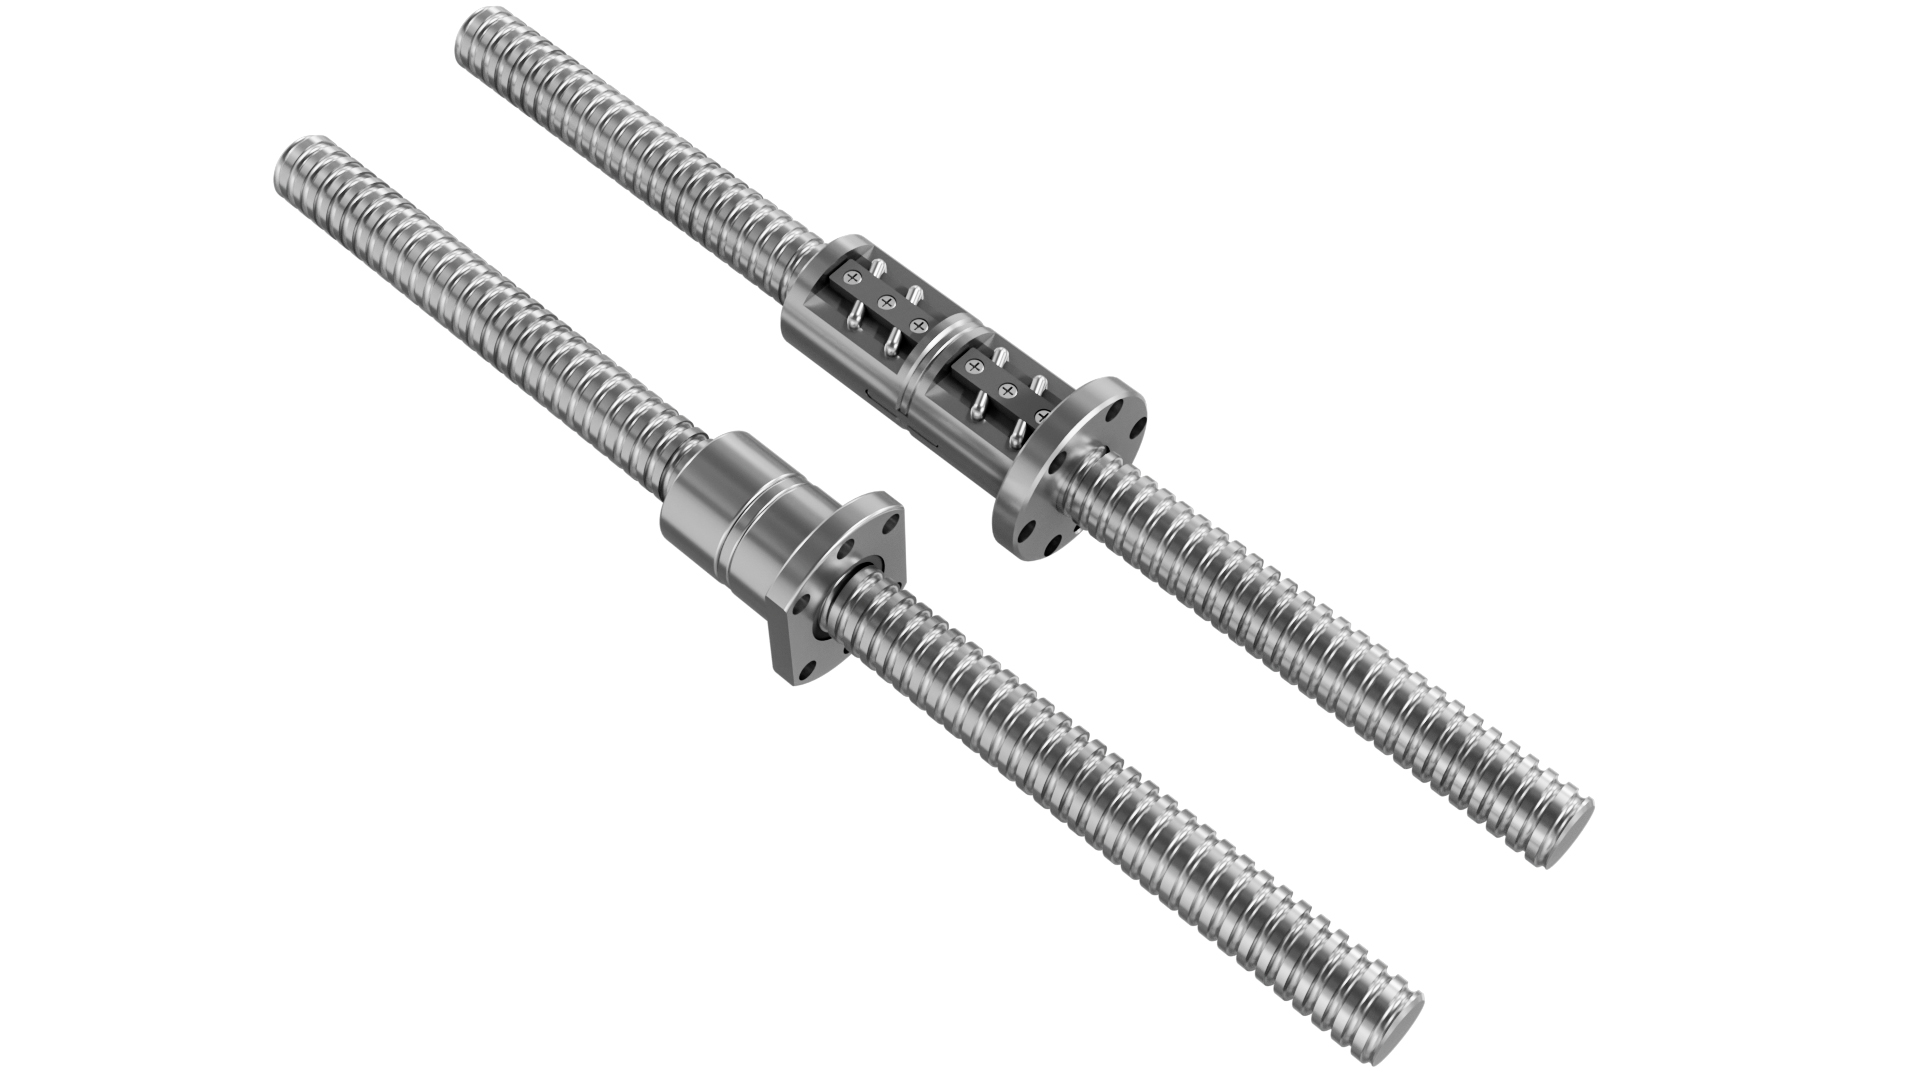
Typowym błędem, który obserwujemy, jest dobór rozmiaru prowadnicy wyłącznie na podstawie obciążenia statycznego, z pominięciem liczby cykli dynamicznych. Linie ekstruzji pracują w trybie ciągłych cykli, dlatego przy obliczaniu trwałości serwisowej L10 należy uwzględnić długość skoku, przyspieszenie oraz szczytowe wartości uderzeń, a nie tylko nominalną masę profilu. W wielu linii, które modernizowaliśmy, pierwotnie stosowano zbyt duże prowadnice kulkowe w celu kompensacji niskiej sztywności – co zwiększyło moment obrotowy silnika i zużycie energii, nie rozwiązując jednak problemów drgań.
Dla inżynierów projektowych najbardziej efektywną metodą pracy jest najpierw oddzielenie osi ruchu według charakterystyki obciążenia, a następnie jednoczesny dobór typu prowadnicy, klasy wcisku wstępnego oraz schematu smarowania. YOSO oferuje zarówno serię prowadnic liniowych kulkowych, jak i rolkowych przeznaczonych do obróbki aluminium, wyposażonych w fabrycznie frezowane krawędzie odniesienia montażowego, co zmniejsza błąd wyjustowania podczas instalacji na miejscu.