EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


Ekstruzja aluminium stanowi jedno z najbardziej ekstremalnych środowisk pracy dla elementów ruchu liniowego. Drobne opiłki aluminium, zmienne temperatury pracy, cykliczne obciążenia udarowe oraz praktycznie ciągłe cykle pracy przyspieszają zużycie szyn, wózków i systemów uszczelniających. Wielu inżynierów produkcyjnych kieruje się standardowymi specyfikacjami znanych marek, nie dopasowując cech prowadnic do rzeczywistych warunków panujących na rusztowaniu transportowym, co prowadzi do przedwczesnego uszkodzenia, nieplanowanych przestojów oraz niestabilnej dokładności cięcia na długość.
Wózki ekstruzyjne wykonują wiele zadań sekwencyjnych: ciągną profile ze stołu wyjściowego, przenoszą półfabrykaty na stację piły, chwytają je podczas cięcia oraz układają gotowe odcinki. Te cykle powodują mieszankę obciążeń promieniowych, momentów obciążających i przerywanych uderzeń, a nie stałe obciążenie statyczne. Przewodnica dobrana wyłącznie na podstawie nośności statycznej często będzie działać niewystarczająco w rzeczywistych warunkach eksploatacyjnych. Istotne jest obliczenie równoważnego obciążenia dynamicznego na podstawie rzeczywistego cyklu ruchu, prędkości przesuwu oraz liczby zmian kierunku ruchu, a następnie zastosowanie współczynnika bezpieczeństwa uwzględniającego pył i wibracje.
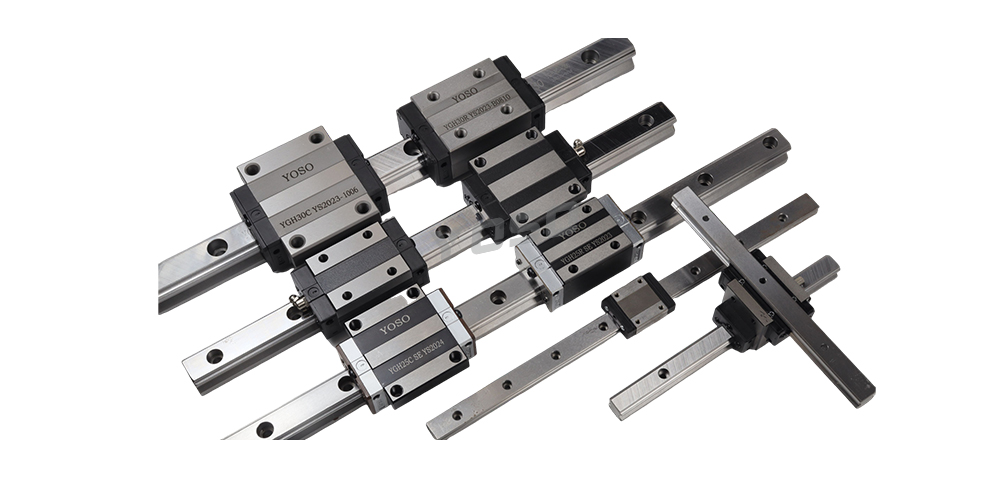
Uszczelnianie wymaga szczególnej uwagi w tym zastosowaniu. Standardowe uszczelki końcowe samodzielnie rzadko zapobiegają przedostawaniu się drobnej mączki aluminiowej. Połączone zestawy uszczelniające – w tym uszczelki wewnętrzne, płytki skrobiące oraz opcjonalne osłony harmonijkowe – ograniczają przedostawanie się zanieczyszczeń. Mączka aluminiowa uwięziona wewnątrz suwaka działa jak materiał ścierny, powodując zadrapania torów tocznych i elementów tocznych. Uszkodzenia początkowo rozwijają się cicho, objawiając się stopniową utratą powtarzalności pozycjonowania długą chwilę przed pojawieniem się wyraźnego hałasu.
Klasa wstępnego obciążenia to kolejny często błędnie dobierany parametr. Łagodne wstępne obciążenie nadaje się do niskotarcieowych, wysokoprędkościowych przesuwów, gdzie akceptowalna jest niewielka luźność. Średnie wstępne obciążenie preferowane jest w ramach pił gilotynowych oraz osiach zaciskowych, gdzie sztywność bezpośrednio wpływa na dokładność cięcia. Nadmierne określenie silnego wstępnego obciążenia zwiększa moment obrotowy podczas pracy, generowanie ciepła oraz zużycie smaru, co niepotrzebnie skraca czas eksploatacji.
Rozszerzalność termiczna nie powinna być pomijana. Długie rusztowania przesuwne ulegają dryfowi temperaturowemu w miarę wydłużania się cykli produkcyjnych. Szyny zamontowane w układzie z jednym punktem stałym i jednym swobodnym pomagają skompensować rozszerzanie termiczne. Przedziały smarowania również wymagają dostosowania: w środowiskach zawierających kurz smar szybciej ulega zanieczyszczeniu, więc przedłużanie cykli ponownego smarowania zgodnie z wartościami domyślnymi podanymi w karcie technicznej jest ryzykowne.
Poprawnie dobrany system prowadnic liniowych nie eliminuje konieczności konserwacji, ale przenosi ją z nagłych napraw awaryjnych na zaplanowane inspekcje. W przypadku linii wytłaczania, których celem jest stała wydajność i ścisła kontrola wymiarów, dopasowanie sprzętu prowadnicowego do obciążenia, poziomu kurzu oraz charakterystyki termicznej danego miejsca zapewnia bardziej wiarygodny zwrot inwestycji niż proste przejście na wersję o wyższym nominalnym obciążeniu.