 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


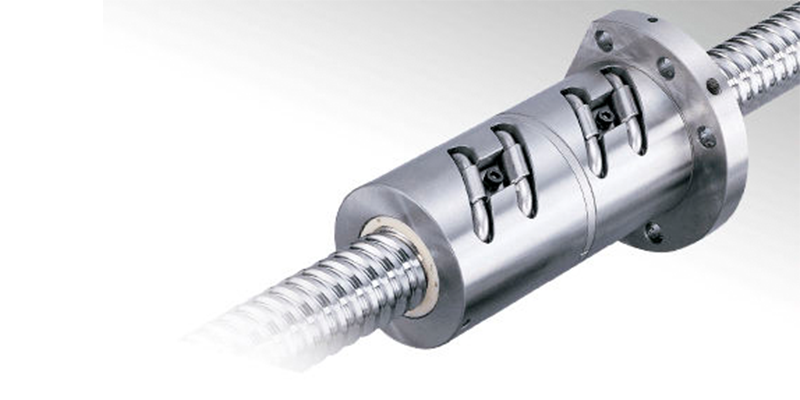
Ingeniører som arbeider med aluminiumsprofileringssystemer står ofte overfor en gjentatt avveining: Standard kuleveiledninger er glatte og stille, men de mister stivheten raskt under vedvarende tunge belastninger og støt fra avskjæringssager, transportvogner og strekkstasjoner. Mange OEM-er velger standard kuleveiledninger ut av vanne, bare for å oppleve uventet nedetid etter 6–12 måneder med toskiftsdrift.
Rulleformede lineære veiledere bruker sylindriske ruller i stedet for stålkuler for å kontakte løpebanen. Linjekontaktdesignet sprenger lasten over en mye større overflate, noe som gir betydelig høyere statiske og dynamiske lastklassifiseringer samt bedre stivhet mot momentlaster. Dette er svært viktig for aluminiumslinjer: overføring av ekstrudert billet, profiltrekk og såing etter ekstrudering genererer alle impulsbelastninger som kan deformere kulkontaktpunktene og akselerere pitting på løpebanen.
Det betyr ikke at rulleveiledere alltid er den beste løsningen. Kuleveiledere har lavere friksjonsmoment, genererer mindre varme og er enklere å prespenn for ultra-nøyaktig posisjonering der tung statisk belastning ikke er hovedutfordringen. For lette gittermerkingssystemer, inspeksjonskameraer og små tilførselsakser er nøyaktige kuleveiledere fortsatt kostnadseffektive og enklere å vedlikeholde.
Tre praktiske regler for oppsett av aluminiumsekstrusjon:
- Aksler som bærer ekstruderte profiler eller beveger tunge klemfiksturer, med hyppig støt: velg rullelineære veiledere med moderat forspenning. Unngå overdreven forspenning, som øker driftstemperaturen og forkorter smøreforholdene i støvete verkstedluft.
- Inspeksjons-, måle- og lasermerkestasjoner der gjentagelighet er viktigere enn ekstreme laster: bruk C3/C5-forspente kuleveilederblokker.
- Ute- eller dårlig innkapslede skjærestasjoner med fint aluminiumsspan: legg til skraperplater og sentraliserte smørefittinger uavhengig av veilederstype. Aluminiumsstøv er svært abrasivt; selv premium-stål-løpemåter slites raskt hvis spon kommer inn i rullingsområdet.
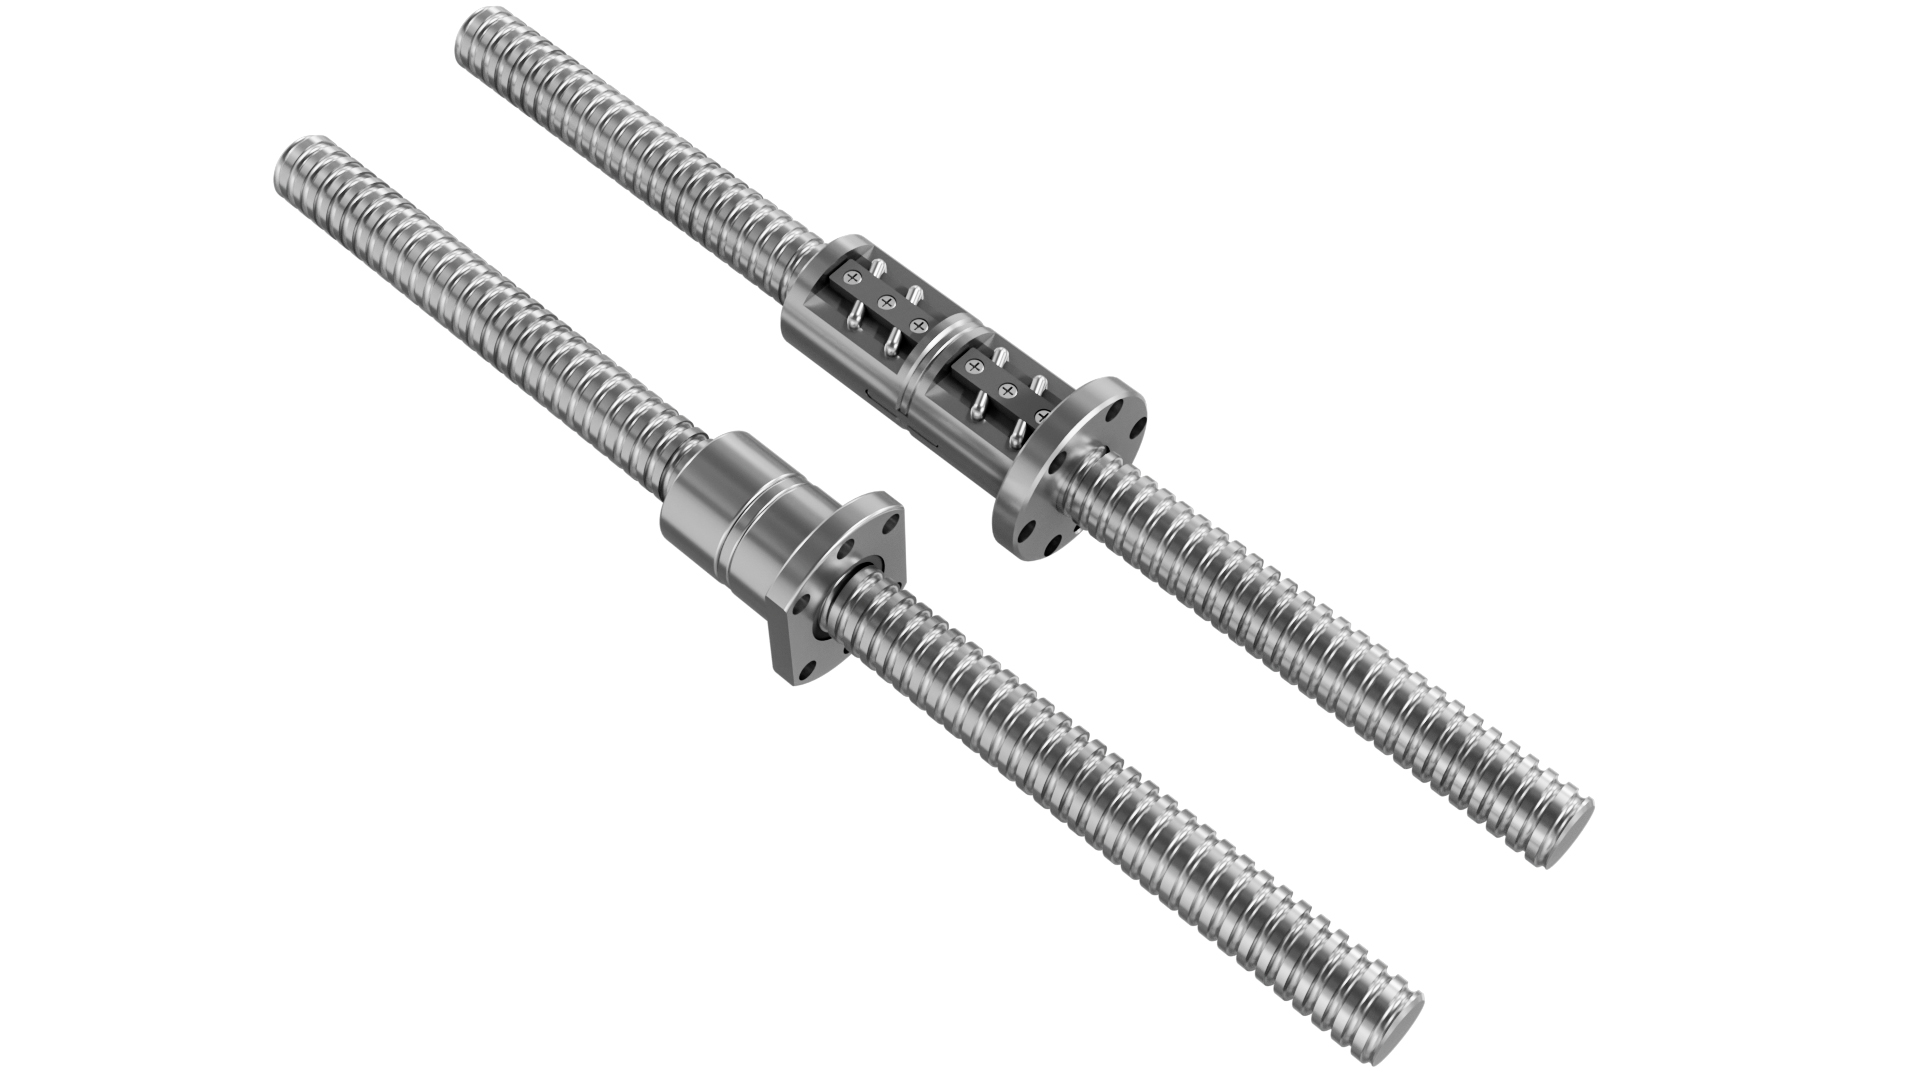
En vanlig feil vi observerer er å velge veiledningsstørrelse utelukkende basert på statisk belastning, og dermed ignorere dynamisk syklusantall. Ekstruderingslinjer kjører kontinuerlige sykluser, så beregningen av L10-tjenesteliv må ta hensyn til slaglengde, akselerasjon og støttopptak – ikke bare det nominelle vekten til profilen. Mange linjer vi har oppgradert brukte opprinnelig for store kuleveiledninger for å kompensere for lav stivhet, noe som økte motordreining og energiforbruk uten å løse vibrasjonsproblemer.
For prosjektingeniører er den beste arbeidsflyten å først dele bevegelsesaksene etter belastningsprofil, og deretter velge veiledningstype, forspenningsklasse og smøresystem sammen. YOSO leverer både kule- og rullelineærveiledningsserier for aluminiumsbehandling, med forhåndsbearbeidede monteringsreferansekanter for å redusere justeringsfeil under montering på stedet.