 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


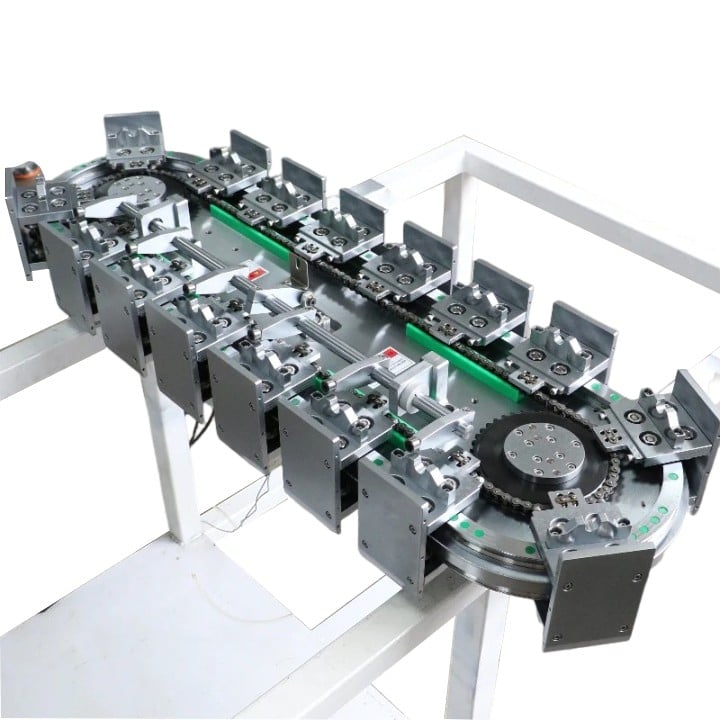
Automatiserte monteringslinjer er sterkt avhengige av lineære bevegelsespar for å overføre arbeidsstykker, låse fester, utføre plukk-og-plasser-operasjoner og bære inspeksjonsprober. I motsetning til enkeltpurposed selvstendige maskiner kjører aksene på produksjonslinjer kontinuerlig i sykluser, ofte 2–3 skift per dag, med hyppige start-stopp-sykluser, akselerasjon og momentbelastninger. En dårlig dimensjonert kulegjeng eller lineær veiledning feiler ikke umiddelbart; den øker gradvis utskriftsgraden, utløser uventede linjestanser og driver opp vedlikeholdsutgiftene på lang sikt.
To sentrale bevegelseskomponenter fungerer her sammen: lineære veiledere bærer radielle, laterale og kantvinkelbelastninger, mens kulegjenger konverterer servodreiemoment til kontrollert trykkraft og nøyaktig posisjonering. Mange designere gjør feilen å dimensjonere utelukkende etter statisk belastning eller pris, og ignorerer dynamiske sykluser, forurensningsforhold og justeringsforhold som er spesifikke for kontinuerlige produksjonslinjer.
For gitteroverføringsakser som dekker lange strekninger, er stivhet og kritisk hastighet den første prioriteringen. Rullelineære veiledere foretrekkes for tunge batteripakker, bilundermonteringer og overføring av store komponenter, takket være deres linjekontakt-rullstruktur og høyere momentmotstand. Kuleformede profilveiledere egner seg for lette til middels tunge pakk-og-plasser-stasjoner i elektronikkmontasje, der lav friksjon og stille drift er viktige. Forspenningsklassen bør tilpasses presisjonskravene: Z0 (lett forspenning) for enkel overføring, Z1 (normal forspenning) for generell posisjonering og Z2 (middels forspenning) for inspeksjons- og pressinnpassingsstasjoner som ikke kan tolerere spil.
Valg av kulegjenger for produksjonslinjer skiller seg tydelig etter aksefunksjon. Press-inn- og låsestasjoner krever kulegjenger med liten stigning og høy stivhet, med dobbeltmutter-forspenning for å opprettholde stabil kraftoverføring og gjentagelighet. Stasjoner for hurtig overføring bruker kulegjenger med større stigning for å forkorte syklustiden, men ingeniører må sjekke kritisk hastighet og dN-verdi for å unngå svingninger i gjengen og rask oppvarming. For slaglengder over 1000 mm anbefales fast-støttet eller spenn-forlastet gjengedesign for å redusere feil fra termisk utvidelse.
Miljøet på produksjonsgulvet blir ofte underskattet. Sveisstøv, metallstøv, skjærespåner, kjølevæske og emballasjeforurensninger vil raskt slite baneoverflatene hvis tettingen er utilstrekkelig. Standard ende-tetting er ikke tilstrekkelig for kravfulle stasjoner; legg til skraperplater, bellowdekser eller støvfrie muttere. For rengjøringslinjer i mat- og farmasisektoren er rustfrie lineære veiledere og korrosjonsbestandig overflatebehandling nødvendig.
Et annet vanlig smertepunkt er utvekslingsbarhet og reservedelsstrategi. Mange linjeprodusenter blander ikke-utvekslingsbare bevegelsesmerker, noe som senker hastigheten på oppgraderinger. Standardiserte profilskinner og slipeskruer med kompatible monteringsmål forenkler fremtidig utskifting under planlagte nedstengningsvinduer.
YOSO leverer tilpassede pakker med lineære veiledere og kuleganger for monteringslinjer, emballasjelinjer og utstyr for batteriproduksjon. Vårt ingeniørteam vurderer driftssyklus, belastningsspekter og miljøforhold for å gi akse-for-akse-spesifikasjoner og monteringsanbefalinger til OEM-er og systemintegratorer.