 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


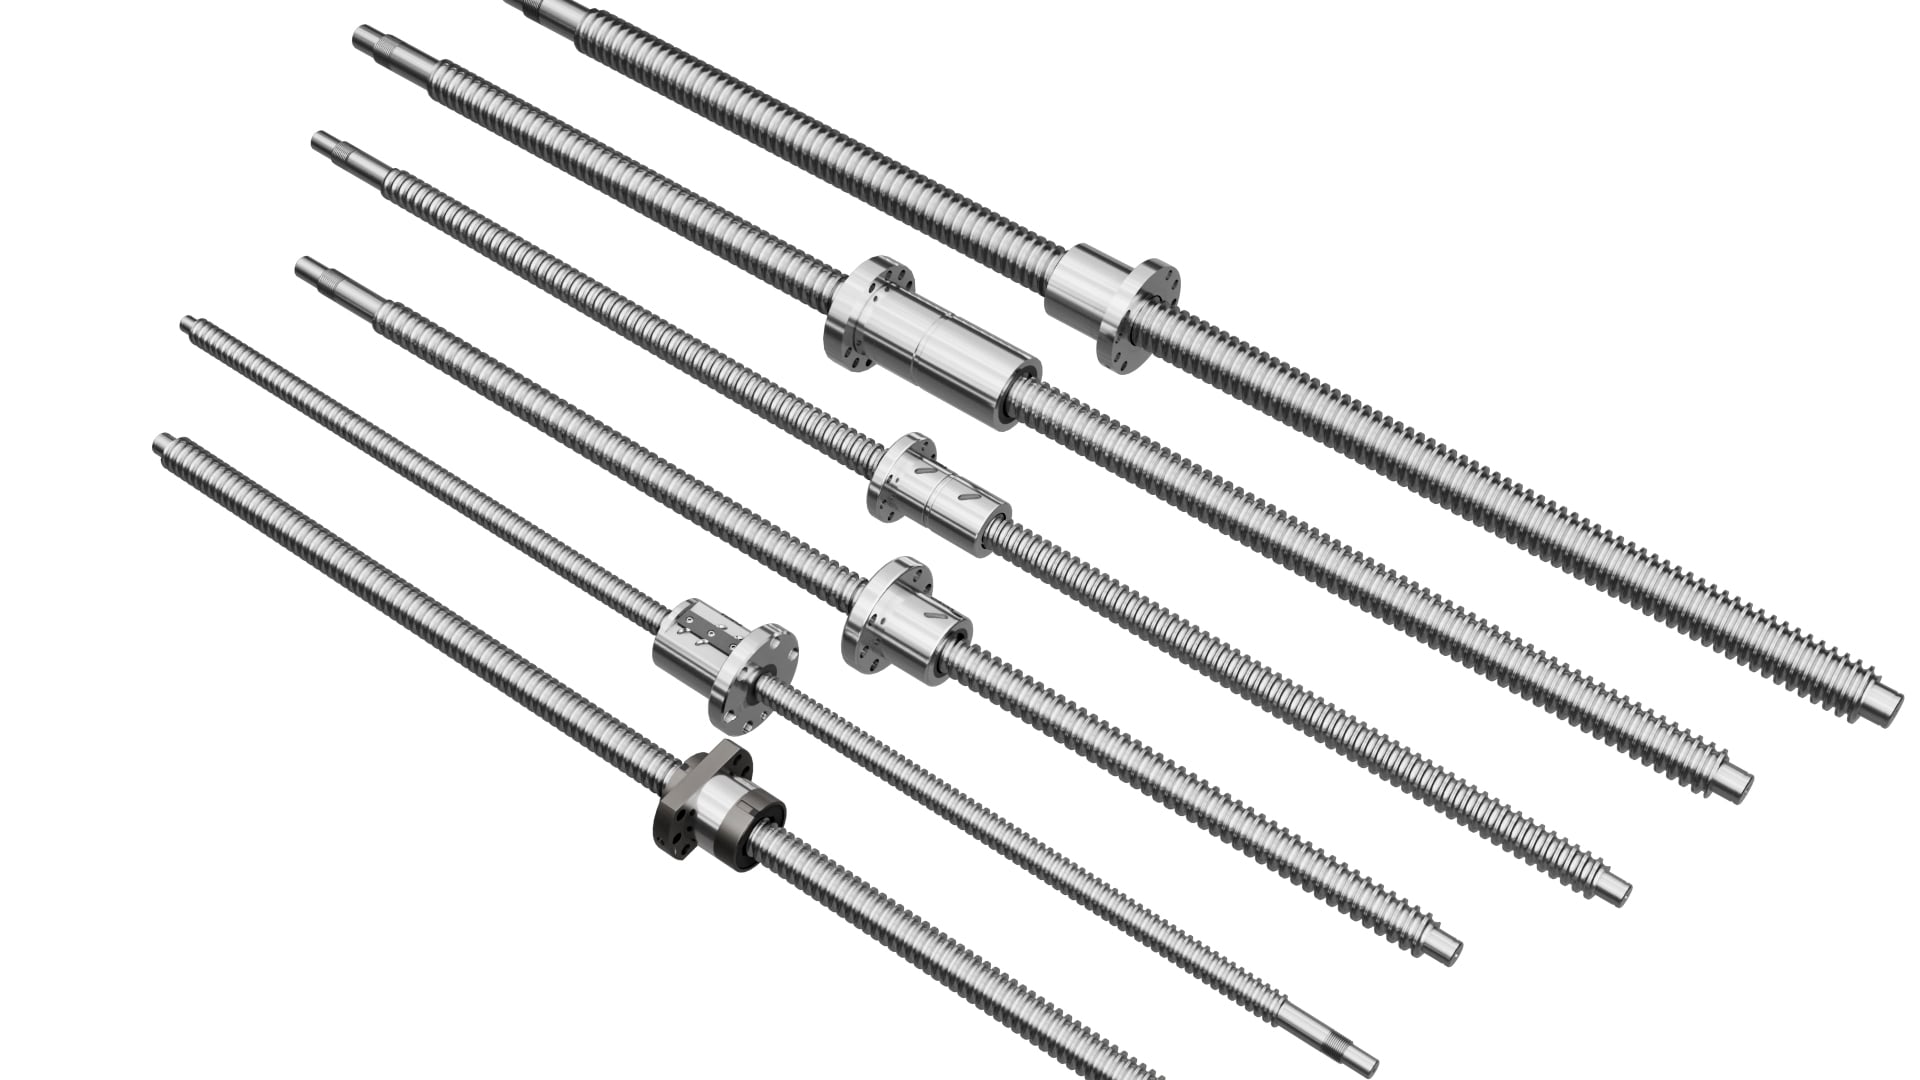
Thermische drift is een van de meest frustrerende verborgen storingen op geautomatiseerde productielijnen. Operators nulstellen de as bij aanvang van de ploeg, laten deze twee uur draaien en ontdekken dan geleidelijk groeiende positioneringsfouten, ondanks dat de speling en de voorbelasting binnen specificatie liggen. In de meeste gevallen is de warmte die in de kogelomloopspindelconstructie wordt opgewekt hiervoor verantwoordelijk.
Warmte ontstaat uit twee hoofdbronnen: rolwrijving binnen de kogelmoer-recirculatiekring en wrijving in de ondersteunende lagers. Bij hoge lineaire snelheid, met name bij lange-stroke portalen, kan de temperatuur van de spindelas 25–40 °C boven de omgevingstemperatuur stijgen. Staal zet ongeveer 11,5 μm per meter per graad Celsius uit. Bij een spindellengte van 2 meter leidt dit tot bijna 0,6 mm lengtevergroting — voldoende om de nauwkeurigheid van snijden, ponsen of assemblage te verstoren.
Veel machinebouwers vertrouwen op eenvoudige vast-vrije lageropstellingen. Deze opstelling is goedkoop en eenvoudig, maar biedt geen weerstand tegen thermische uitzetting; de schroef rekt eenvoudig uit richting het vrije uiteinde. Voor langzame, onderbroken beweging werkt dit prima. Voor continue-cyclus, hoge-snelheidsassen is een vast-vaste lageropstelling de standaardoplossing. Beide uiteinden zijn axiaal gesteund, zodat thermische uitzetting een gecontroleerde axiale trekkracht oplevert in plaats van ongecontroleerde uitrekking. Dit onderdrukt positiedrift, maar vereist zorgvuldige voorbelasting van de lagers. Te veel voorbelasting leidt tot extra warmteontwikkeling en ondermijnt het doel.
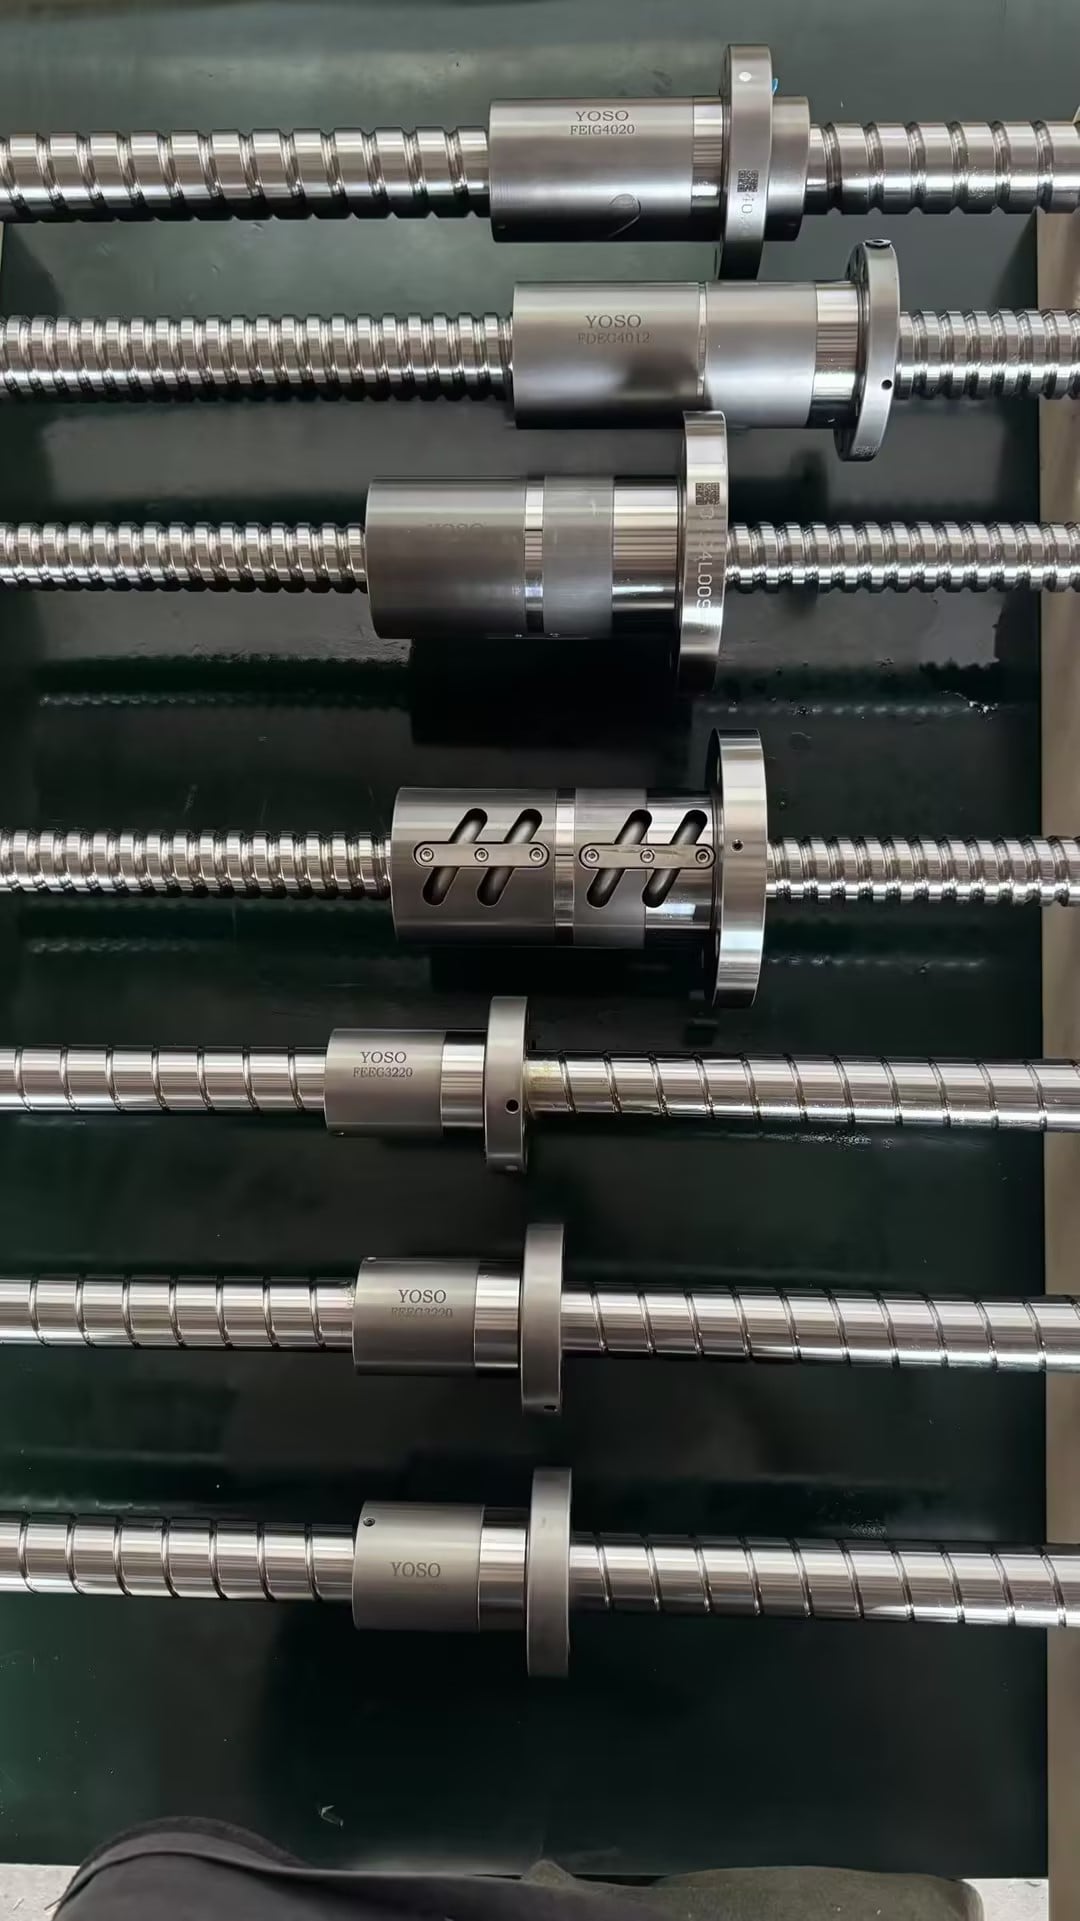
Andere in de praktijk bewezen opties voor thermisch beheer:
- Holle schroef met geforceerde lucht- of oliekoeling: ideaal voor assemblages met een hoog bedrijfsdrukpercentage en lange slaglengtes, zoals bij plaatverwerking en snijgantries. Dit vergroot de kosten en de complexiteit van de leidingen, maar houdt de asstemperatuur stabiel over lange afstanden.
- Geoptimaliseerde moer-voorspanning: te hoge voorspanning is de belangrijkste oorzaak van overmatige moerverwarming. Veel monteurs draaien de voorspanning extreem aan om alle speling te elimineren, zonder te beseffen dat de wrijvingskoppel exponentieel stijgt. Pas de voorspanningsklasse aan op basis van de vereiste herhaalbaarheid, niet op basis van een obsessie met nulspeling.
- Kies het juiste smeermiddel: sneldraaiende kogelgeleiders vereisen laag-viskeus, hittebestendig vet of circulerende olie. Dik vet vangt warmte op en verhoogt de rolweerstand. De herverolingsintervallen moeten korter worden als de omgevingstemperatuur hoog is of als de as bijna op maximale snelheid draait.
- Softwarematige thermische compensatie: een extra veiligheidslaag, geen vervanging voor mechanisch ontwerp. Compensatie werkt alleen wanneer de warmteopbouw voorspelbaar is; het kan plotselinge temperatuurschommelingen door beschadigde kogelcirculatiebuizen of vervuilde loopbanen niet oplossen.
We ontmoeten vaak teams die thermische drift beschouwen als een PLC-instellingsprobleem. Ze passen herhaaldelijk de offsetwaarden aan, maar de fouten verschuiven opnieuw naarmate de werkplaats temperatuur verandert tussen ochtend en middag. Instellen zal nooit volledig compenseren voor een as die is ontworpen zonder rekening te houden met thermisch gedrag.
Voordat u het ontwerp van een kogelomloopspindel voor uw productielijn definitief maakt, dient u de belastingscyclus in kaart te brengen: gemiddelde snelheid, versnelling, continue bedrijfstijd en maximale omgevingstemperatuur. Als de berekende uitrekking uw positionerings tolerantie overschrijdt, wijzigt u de ondersteuningsconfiguratie of overweegt u een gekoelde holle as. YOSO holle kogelomloopspindelassen zijn specifiek ontworpen voor deze veeleisende automatiseringsassen met continue bedrijf, met gebalanceerde loopbaan slijpen en afgestemde ondersteuningslagerpakketten.