EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


Aluminiumprofielvorming is een van de zwaarste bedrijfsomstandigheden voor lineaire bewegingscomponenten. Fijne aluminiumspaanders, wisselende bedrijfstemperaturen, cyclische schokbelastingen en bijna continue bedrijfscycli versnellen samen de slijtage van rails, carrosseries en afdichtsystemen. Veel fabrieksingenieurs kiezen standaard voor vertrouwde merkspecificaties zonder de geleidingskenmerken af te stemmen op de werkelijke omstandigheden van de handelingsbrug, wat leidt tot vroegtijdig uitvallen, ongeplande stilstanden en onnauwkeurige lengteafkapping.
Extrusiebruggen verrichten meerdere opeenvolgende taken: profielen van de afvoertafel trekken, werkstukken naar de zaagstation overbrengen, vastzetten tijdens het zagen en afgewerkte secties stapelen. Deze cycli veroorzaken een combinatie van radiale belasting, momentbelasting en onderbroken impact, in plaats van constante statische belasting. Een geleiding die uitsluitend is uitgevoerd op basis van statische belastbaarheid, presteert vaak onvoldoende in praktijkomstandigheden. Het is belangrijk om de equivalente dynamische belasting te berekenen op basis van de werkelijke bewegingscyclus, de verplaatsingssnelheid en het aantal richtingswisselingen, en vervolgens een servicefactor toe te passen die rekening houdt met stof en trillingen.
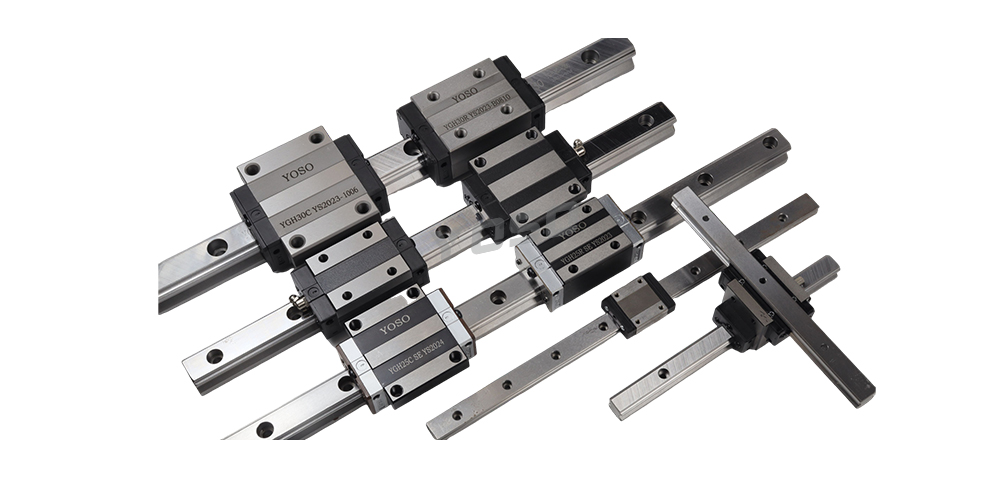
Afdichten verdient bij deze toepassing speciale aandacht. Standaard eindafdichtingen alleen blokkeren zelden fijn aluminiumpoeder. Gecombineerde afdichtingspakketten – inclusief binnenafdichtingen, schraperplaten en optionele balgafdekkingen – verminderen het binnendringen van verontreinigingen. Poeder dat binnen de sleeptrechter blijft hangen, werkt als een schurende stof en veroorzaakt sporen op de loopbanen en rollementen. De schade ontwikkelt zich aanvankelijk stilletjes en wordt pas zichtbaar als geleidelijk verlies van positioneringsherhaalbaarheid, lang voordat duidelijke geluiden optreden.
De voorbelastingsklasse is een ander veelvoorkomend punt van verkeerde keuze. Licht voorbelasting is geschikt voor lage wrijving en hoge snelheid bij transport, waarbij geringe speling acceptabel is. Middelzware voorbelasting wordt verkozen voor zaagportalen en klemassen, waarbij stijfheid direct de snijtolerantie bepaalt. Te zware voorbelasting verhoogt onnodig het draaimoment, de warmteontwikkeling en het smeermiddelverbruik, waardoor de levensduur korter wordt.
Thermische uitzetting mag niet worden genegeerd. Bij lange verplaatsingsgantries treedt temperatuurafwijking op naarmate de productieruns langer duren. Rails die zijn gemonteerd met een vaste-vrije ondersteuningsopstelling helpen compenseren voor thermische uitzetting. Ook de smeringintervallen moeten worden aangepast: in stofrijke omgevingen wordt vet sneller vervuild, dus het verlengen van de hersmeringscycli volgens de standaardwaarden in de technische gegevensbladen is riskant.
Een correct gespecificeerd lineair geleidingssysteem elimineert onderhoud niet, maar verplaatst het werk van spoedreparaties bij storingen naar geplande inspecties. Voor extrusielijnen die gericht zijn op consistente doorvoer en nauwkeurige afmetingscontrole levert het afstemmen van de geleidingscomponenten op de belasting-, stof- en thermische omstandigheden ter plaatse een betrouwbaarder rendement op dan simpelweg upgraden naar een hogere nominale belastingsklasse.