 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


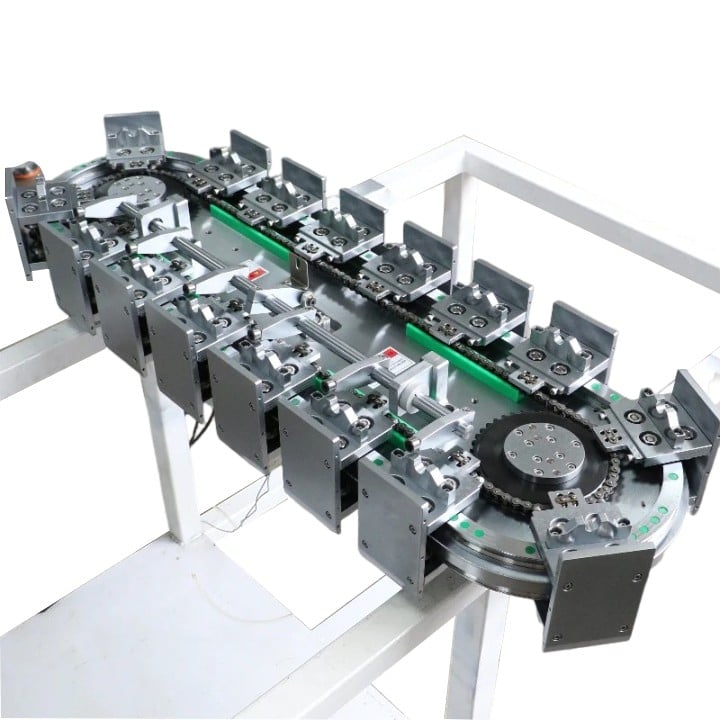
Geautomatiseerde assemblagelijnen zijn sterk afhankelijk van lineaire bewegingsparen om werkstukken te transporteren, spanvormenten te vergrendelen, pick-and-place uit te voeren en inspectieprobes te dragen. In tegenstelling tot eenzijdige, zelfstandige machines draaien de assen van productielijnen continu in cycli, vaak 2–3 ploegen per dag, met frequente start-stop-wisselingen, versnellingen en momentbelastingen. Een ongeschikte kogelomloopspindel of lineaire geleiding faalt niet direct; het verhoogt langzaam het afvalpercentage, veroorzaakt onverwachte lijnstoppen en verhoogt de langetermijnonderhoudskosten.
Twee kernbewegingscomponenten werken hier samen: lineaire geleidingen nemen radiale, zijdelingse en kantelmomentbelastingen op, terwijl kogelomloopspindels servokoppel omzetten in gecontroleerde duwkracht en nauwkeurige positionering. Veel ontwerpers maken de fout om uitsluitend op basis van statische belasting of prijs te dimensioneren, en negeren daarbij de dynamische cyclus, vervuiling en uitlijningsomstandigheden die uniek zijn voor continue productielijnen.
Voor portaaloverdrachtsassen met lange slaglengtes zijn stijfheid en kritieke snelheid de eerste prioriteit. Roltype lineaire geleidingen worden verkozen voor zware lasten zoals batterijpacks, automotive-onderdelen en grote componenten, dankzij hun lijncontactrolstructuur en hogere momentweerstand. Kogeltype profielgeleidingen zijn geschikt voor lichte tot matige lasten op pick-and-place-stations in de elektronica-assembly, waar lage wrijving en stil bedrijf van belang zijn. De voorspanklasse moet afgestemd zijn op de positioneringsvereiste: Z0 (lichte voorspanning) voor eenvoudige overdracht, Z1 (normale voorspanning) voor algemene positionering en Z2 (matige voorspanning) voor inspectie- en press-fit-stations die geen speling kunnen tolereren.
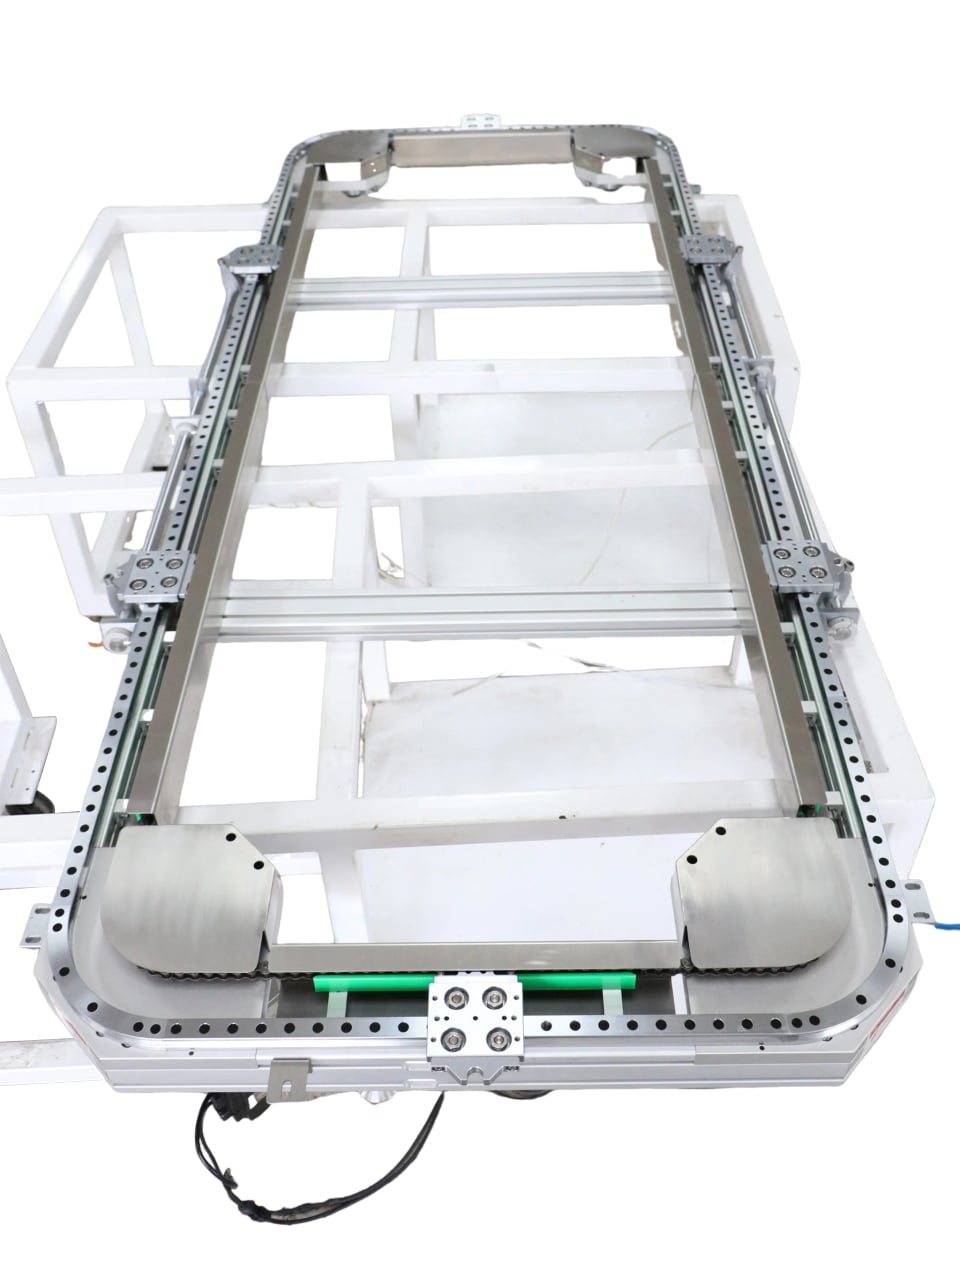
De keuze van kogelomloopspindels voor productielijnen wordt duidelijk gespecificeerd op basis van de functie per as. Pers- en vergrendelstations vereisen spindels met een kleine spoed en hoge stijfheid, met dubbele moer-voorspanning om constante duwkracht en herhaalbaarheid te waarborgen. Voor stations met snelle overdracht worden spindels met een grotere spoed gebruikt om de cyclusduur te verkorten; ingenieurs moeten echter de kritieke draaisnelheid en de dN-waarde controleren om slingeren van de spindel en snelle warmteopbouw te voorkomen. Voor slaglengtes langer dan 1000 mm wordt een vast-ondersteunde of spanvoorgespannen spindelconstructie aanbevolen om thermische uitzettingsfouten te onderdrukken.
De omgeving op de productievloer wordt vaak onderschat. Lasspatten, metaalstof, snijafval, koelvloeistof en verpakkingsafval veroorzaken snel slijtage van de loopbanen als de afdichting ontoereikend is. Standaard eindaansluitingen zijn onvoldoende voor zware stations; voeg schraperplaten, balgdekkingen of stofdichte moeren toe. Voor spoelbare levensmiddelen- en farmaceutische lijnen zijn roestvrijstalen lineaire geleidingen en corrosiebestendige oppervlaktebehandelingen noodzakelijk.
Een ander veelvoorkomend knelpunt is uitwisselbaarheid en strategie voor onderdelen. Veel lijnconstructeurs combineren bewegingscomponenten van merken die niet onderling uitwisselbaar zijn, wat retrofittering vertraagt. Gestandaardiseerde profielrails en geslepen kogelrollen met compatibele montageafmetingen vereenvoudigen toekomstige vervanging tijdens geplande stilstandvensters.
YOSO levert afgestemde pakketten van lineaire geleidingen en kogelrollen, specifiek ontworpen voor assemblagelijnen, verpakkingslijnen en apparatuur voor batterijproductie. Ons technisch team analyseert de bedrijfscyclus, belastingsprofielen en omgevingsomstandigheden om per as gedetailleerde specificaties en montageaanbevelingen te verstrekken aan OEM’s en systeemintegrators.