 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


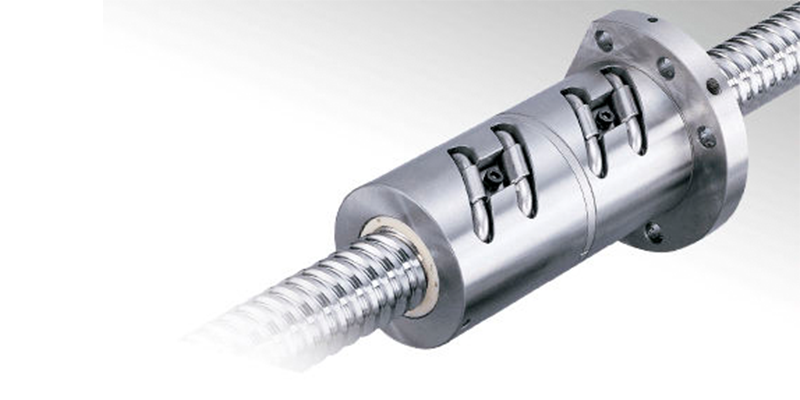
Ingeniores operantes in lineis extrusionis aluminium saepe obviant communi alternativo: ductus globulares normales sunt lenes et silentes, sed amittunt rigiditatem cito sub oneribus gravibus continuatis et impulsibus ab segnibus sectionis, curribus transmittentibus et stationibus distentionis. Multi OEMs per consuetudinem utuntur ductibus globularibus, sed post 6–12 menses operationis bi-scholasticae inopinatum tempus mortuum observant.
Lineares Glissoir cum rotae cylindricae utuntur pro rotae sphaericis ferreis ad contactum cum via cursus. Designum contactus linearis onerem per superficiem multo maiorem diffundit, quod notabiliter altiores gradus oneris statici et dynamici, necnon rigiditatem superiorem adversus onera momenti praebet. Hoc magnopere refert in lineis aluminium: translatio billet extrusionis, tractio profilorum, et sectio post-extrusionem omnes impulsum generant qui puncta contactus sphaericorum deformare et pitting viae cursus accelerare possunt.
Id non significat quod glissoir rotae semper optima optio sunt. Glissoir sphaerica torque frictionis minore moventur, minus caloris producunt, et facilius praecaricantur pro positione ultra-accurata ubi onus staticum grave non est principalis cura. Pro levi marcatione gantry, cammeris inspectionis, et parvis axibus alimentationis, glissoir sphaerica accurata manent pretio efficaces et simpliciores ad servitium.
Tres regulae practicae pro dispositione extrusionis aluminium:
- Axes portantes de profili di estrusione o moventi pesanti dispositivi di serraggio, con impatti frequenti: scegliere guide lineari a rulli con precarico moderato. Evitare precarichi eccessivi, che innalzano la temperatura di funzionamento e abbreviano gli intervalli di rilubrificazione nell’aria polverosa del laboratorio.
- Stazioni di ispezione, misurazione e marcatura laser dove la ripetibilità ha priorità rispetto al carico estremo: usare blocchi di guida a sfere con precarico C3 / C5.
- Zone di taglio all’aperto o scarsamente chiuse, con trucioli fini di alluminio: aggiungere lastre raschianti e raccordi centralizzati per lubrificazione, indipendentemente dal tipo di guida. La polvere di alluminio è altamente abrasiva; anche le piste di acciaio di alta qualità si usurano rapidamente se i trucioli penetrano nella zona di rotolamento.
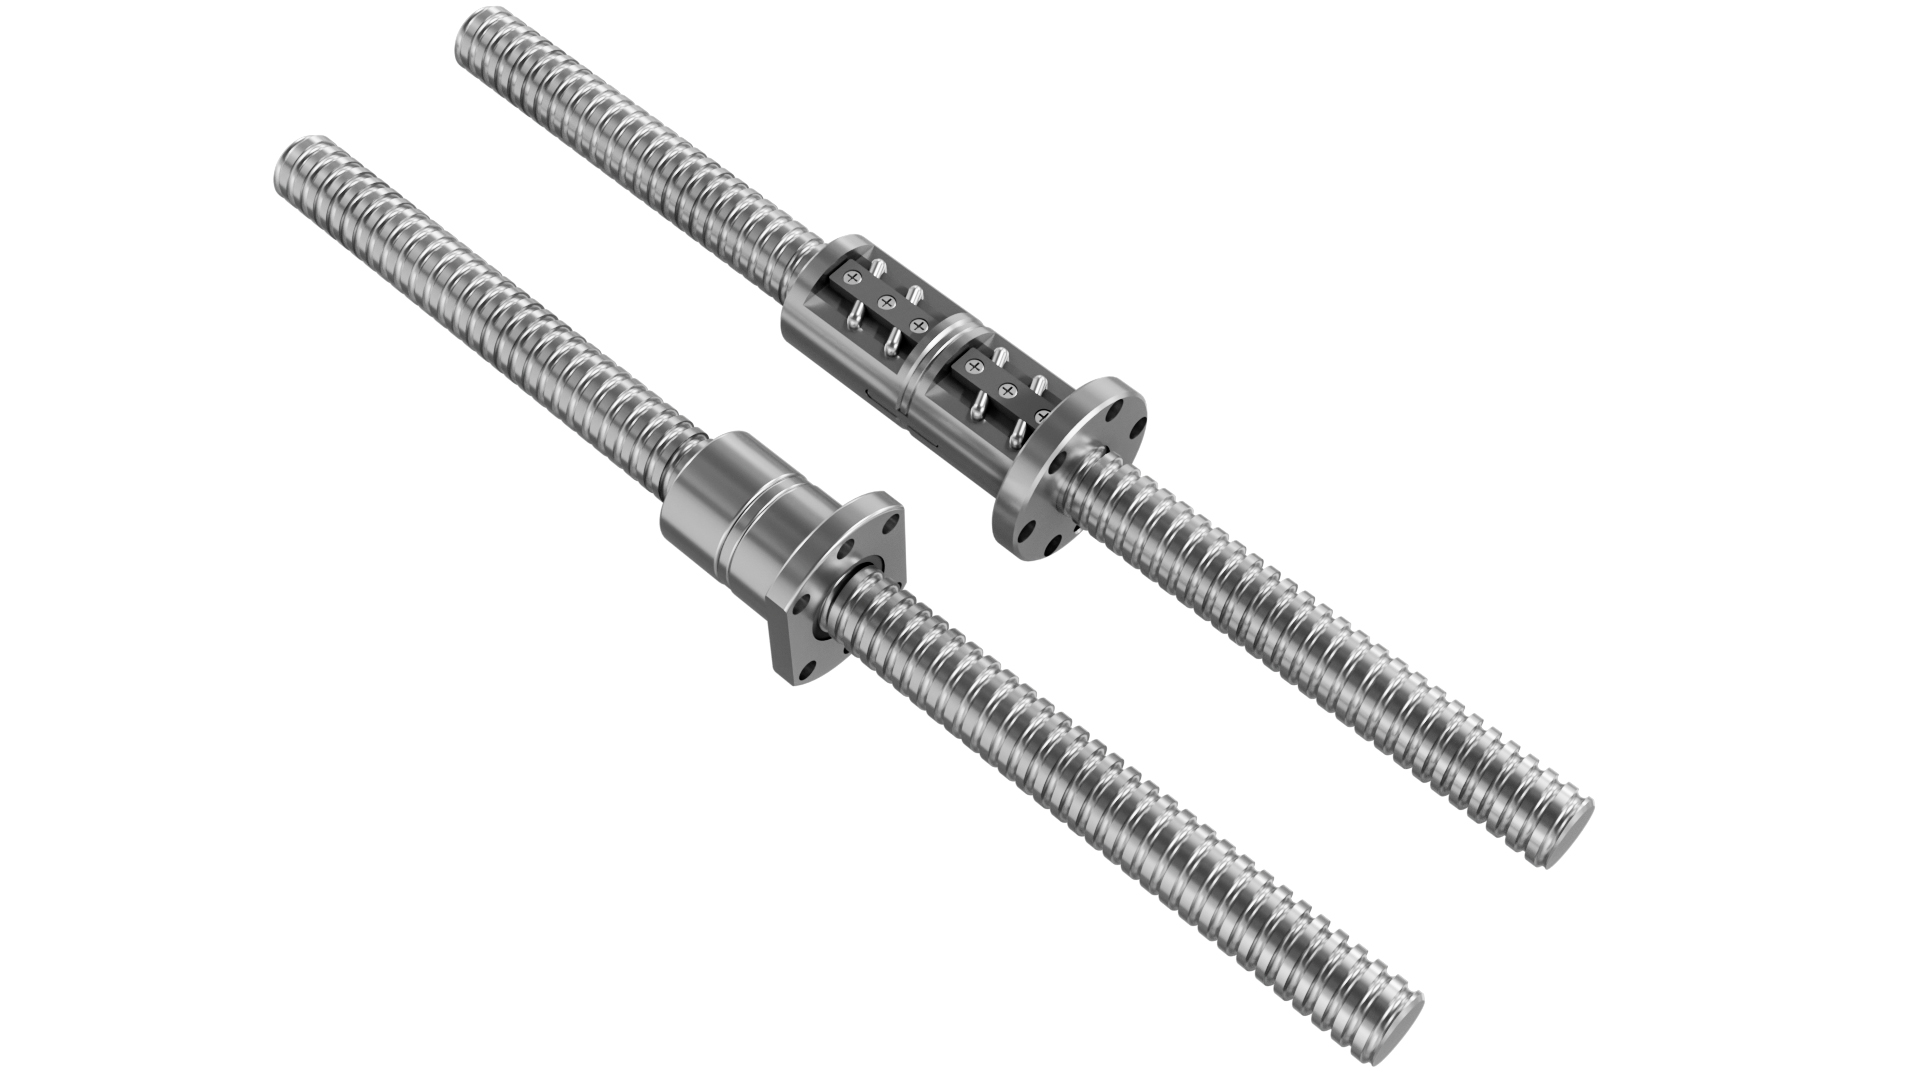
Un error comun que observamus es seleccionar la dimension del guide solamente basat in le carga static, ignorante le conto de ciclos dynamic. Le lineas de extrusion opera in ciclos continue, pro quo le calculation del vita de servitio L10 debe considerar le longitude del cursa, le acceleration e le picos de choc, non solmente le peso nominal del profilo. Multe lineas que nos retrofittavimus originalmente usava guides a bola troppo grande pro compensar le bassa rigiditate, lo que augmentava le torque del motor e le consumption de energia sin resolver le problemas de vibration.
Pro le ingenieros de projecto, le melior fluxo de labor es separar le axes de motion secundo le profilo de carga prime, tunc selectionar le typo de guide, le classe de preload e le schema de lubrification insimul. YOSO fornisce ambe series de guides lineares a bola e a rullos pro le processamento de aluminium, con bordes de referentia pre-machinate pro montage, reducende le error de allignment durante le installation in situ.