 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


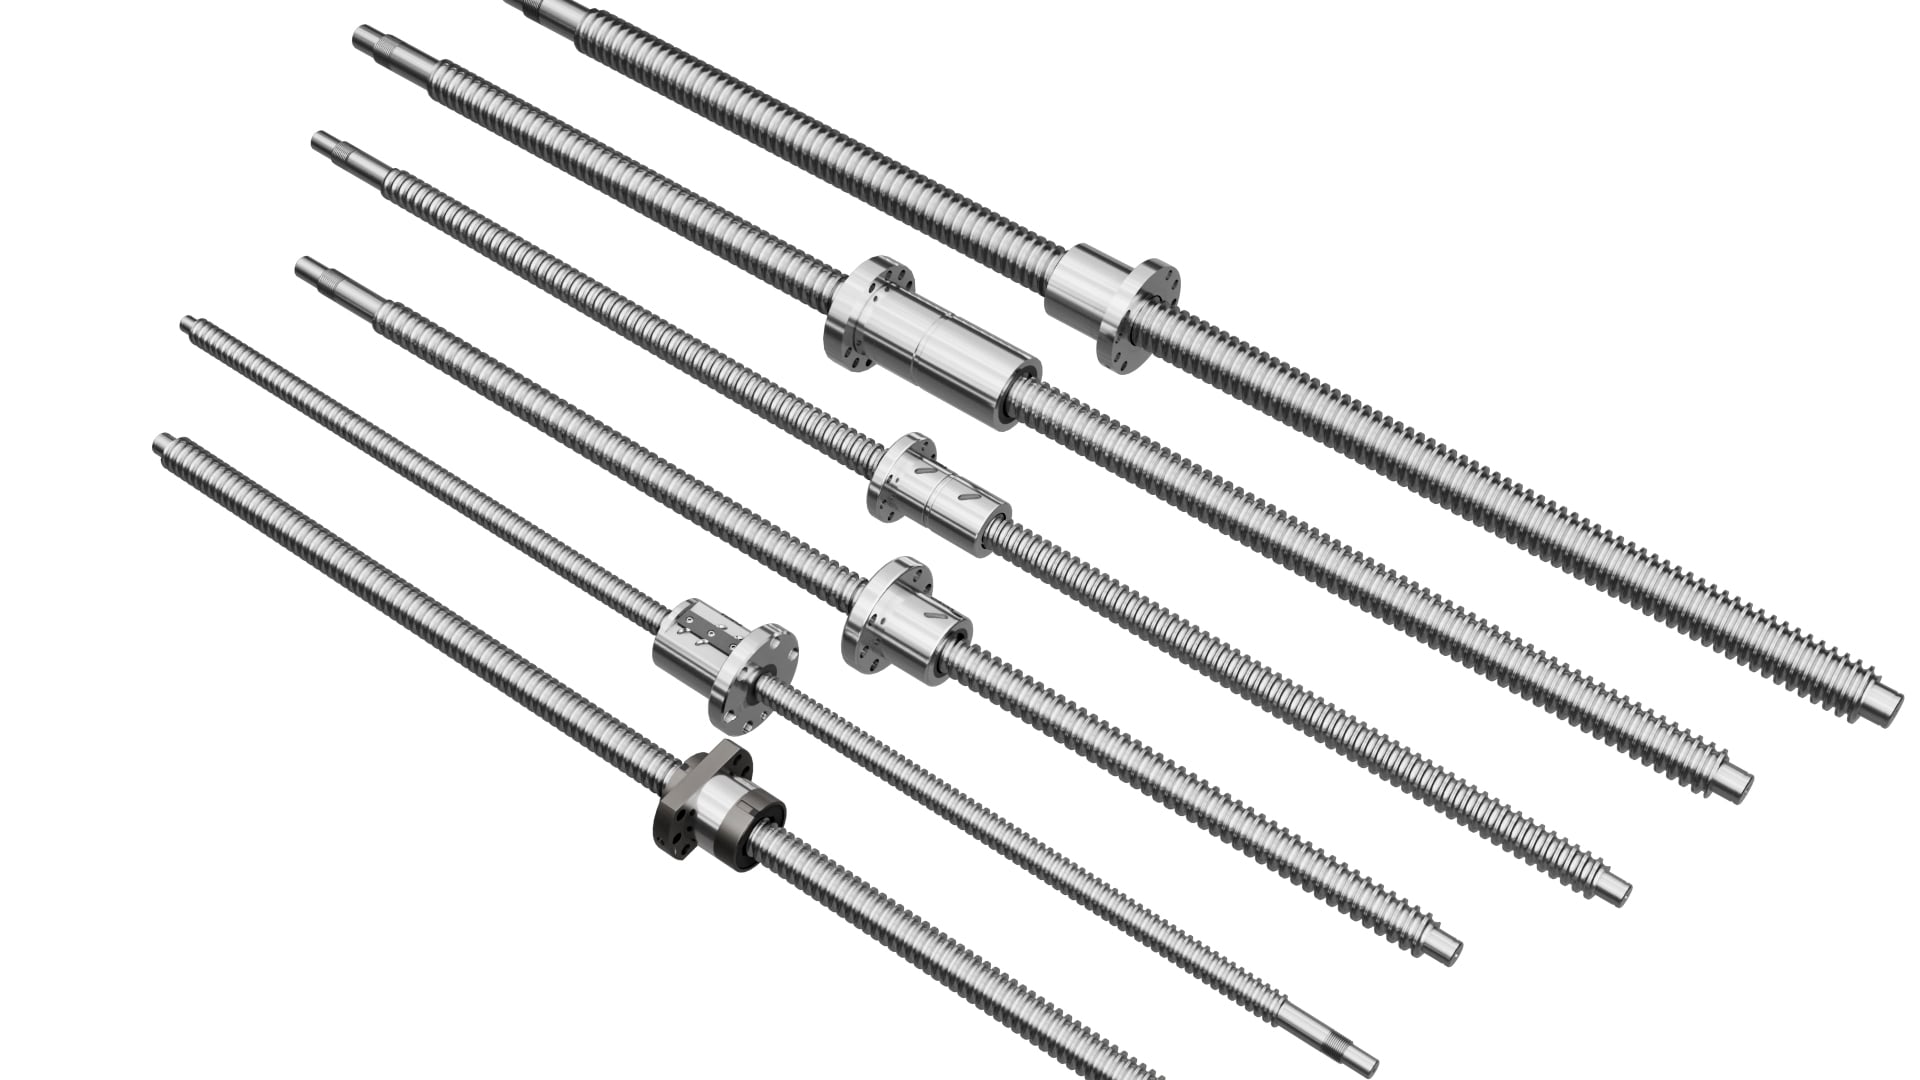
열드리프트는 자동화 생산 라인에서 가장 성가신 은폐 결함 중 하나입니다. 작업자는 교대 시작 시 축을 재영점 조정한 후 2시간 동안 가동하지만, 백래시와 프리로드가 사양 내임에도 불구하고 위치 오차가 점차 커지는 것을 발견합니다.
열은 두 가지 주요 원인에서 발생한다: 볼 너트 재순환 회로 내부의 구름 마찰과 지지 베어링에서의 마찰이다. 고속 직선 운동, 특히 긴 행정 거리 갠트리에서는 스크류 샤프트 온도가 주변 온도보다 25–40°C까지 상승할 수 있다. 강철은 섭씨 1도당 미터당 약 11.5 μm씩 팽창한다. 2미터 행정 거리의 스크류에서는 이로 인해 거의 0.6 mm에 달하는 신장이 발생하며, 이는 절단, 펀칭 또는 조립 정밀도를 심각하게 저해할 수 있다.
많은 기계 제조사들이 단순한 고정-자유 베어링 배치에 의존한다. 이 구조는 비용이 저렴하고 설치가 간편하지만 열팽창에 대한 저항력이 전혀 없어, 볼스크류가 자유단 쪽으로 그대로 늘어난다. 저속 간헐 운동에는 이 방식이 충분히 효과적이다. 그러나 연속 주기 고속 축의 경우, 고정-고정 베어링 지지 방식이 표준 해법이다. 양쪽 끝이 축방향으로 고정되어 있으므로 열팽창 시 통제된 축방향 인장력이 발생하고, 통제되지 않은 신장이 일어나지 않는다. 이는 위치 편차를 억제하지만, 지지 베어링의 프리로드 설정을 매우 정밀하게 해야 한다. 프리로드가 과도하면 추가적인 열이 발생해 오히려 목적을 달성하지 못한다.
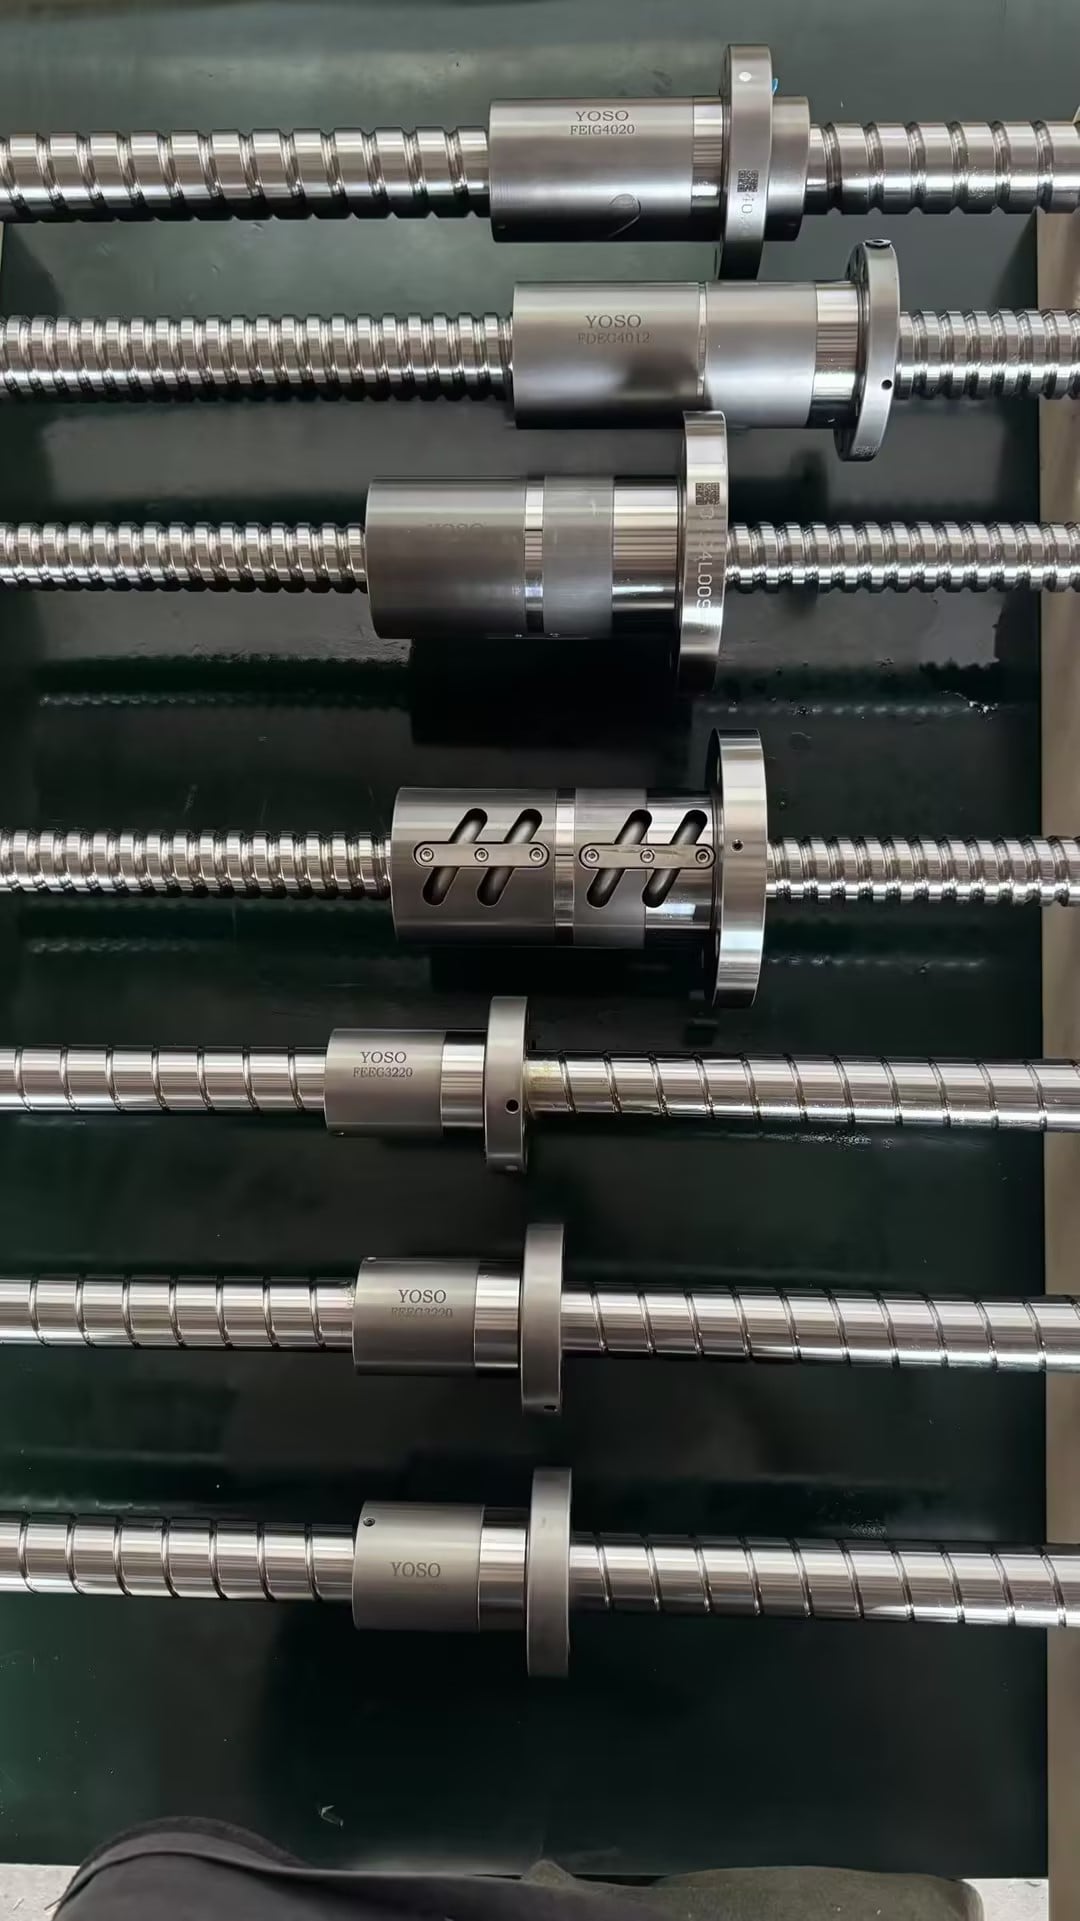
기타 현장 검증된 열 관리 옵션:
- 강제 공기 또는 오일 냉각이 가능한 중공 볼스크류: 패널 취급 및 절단 갠트리와 같이 고부하 주기·장거리 이동이 요구되는 축에 가장 적합하다. 비용과 배관 복잡도가 증가하지만, 긴 이동 거리에서도 샤프트 온도를 안정적으로 유지한다.
- 최적의 너트 프리로드: 과도한 프리로드는 너트 과열의 주요 원인이다. 많은 기술자들이 배크래시를 완전히 제거하려고 프리로드를 지나치게 조이지만, 이때 드래그 토크가 지수적으로 증가한다는 사실을 인지하지 못한다. 프리로드 등급은 반복 정밀도 요구 사양에 맞추어야 하며, ‘제로 플레이’에 대한 집착에 따라 선택해서는 안 된다.
- 윤활제 선택: 고속 볼스크류에는 저점도 고온 그리스 또는 순환 오일이 필요하다. 점도가 높은 그리스는 열을 가두어 구름 저항을 증가시킨다. 주변 온도가 높거나 축이 최대 속도 근처에서 작동할 경우, 재윤활 주기를 단축해야 한다.
- 소프트웨어 기반 열 보정: 이는 기계 설계를 대체하는 것이 아니라, 보조적인 안전 계층이다. 열 축적이 예측 가능할 때만 보정이 효과를 발휘하며, 손상된 볼 순환 튜브나 오염된 레일웨이에서 발생하는 급격한 열 상승은 보정으로 해결할 수 없다.
우리는 종종 열 드리프트를 PLC 튜닝 문제로 간주하는 팀들을 자주 만난다. 이들은 오프셋 값을 반복적으로 조정하지만, 작업장 온도가 아침과 오후 사이에 변함에 따라 오류가 다시 이동한다. 튜닝은 열 거동을 고려하지 않고 설계된 축을 완전히 보상할 수 없다.
생산 라인용 볼스크류 설계를 최종 결정하기 전에 작동 주기를 분석하라: 평균 속도, 가속도, 연속 운전 시간 및 최대 주변 온도. 계산된 신장량이 위치 지정 허용 오차를 초과한다면, 지지 구성을 변경하거나 냉각식 중공 샤프트를 고려하라. YOSO 중공 볼스크류 어셈블리는 이러한 엄격한 연속 운전 자동화 축을 위해 제작되었으며, 균형 잡힌 레이스웨이 그라인딩과 매칭된 지지 베어링 패키지를 갖추고 있다.