 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


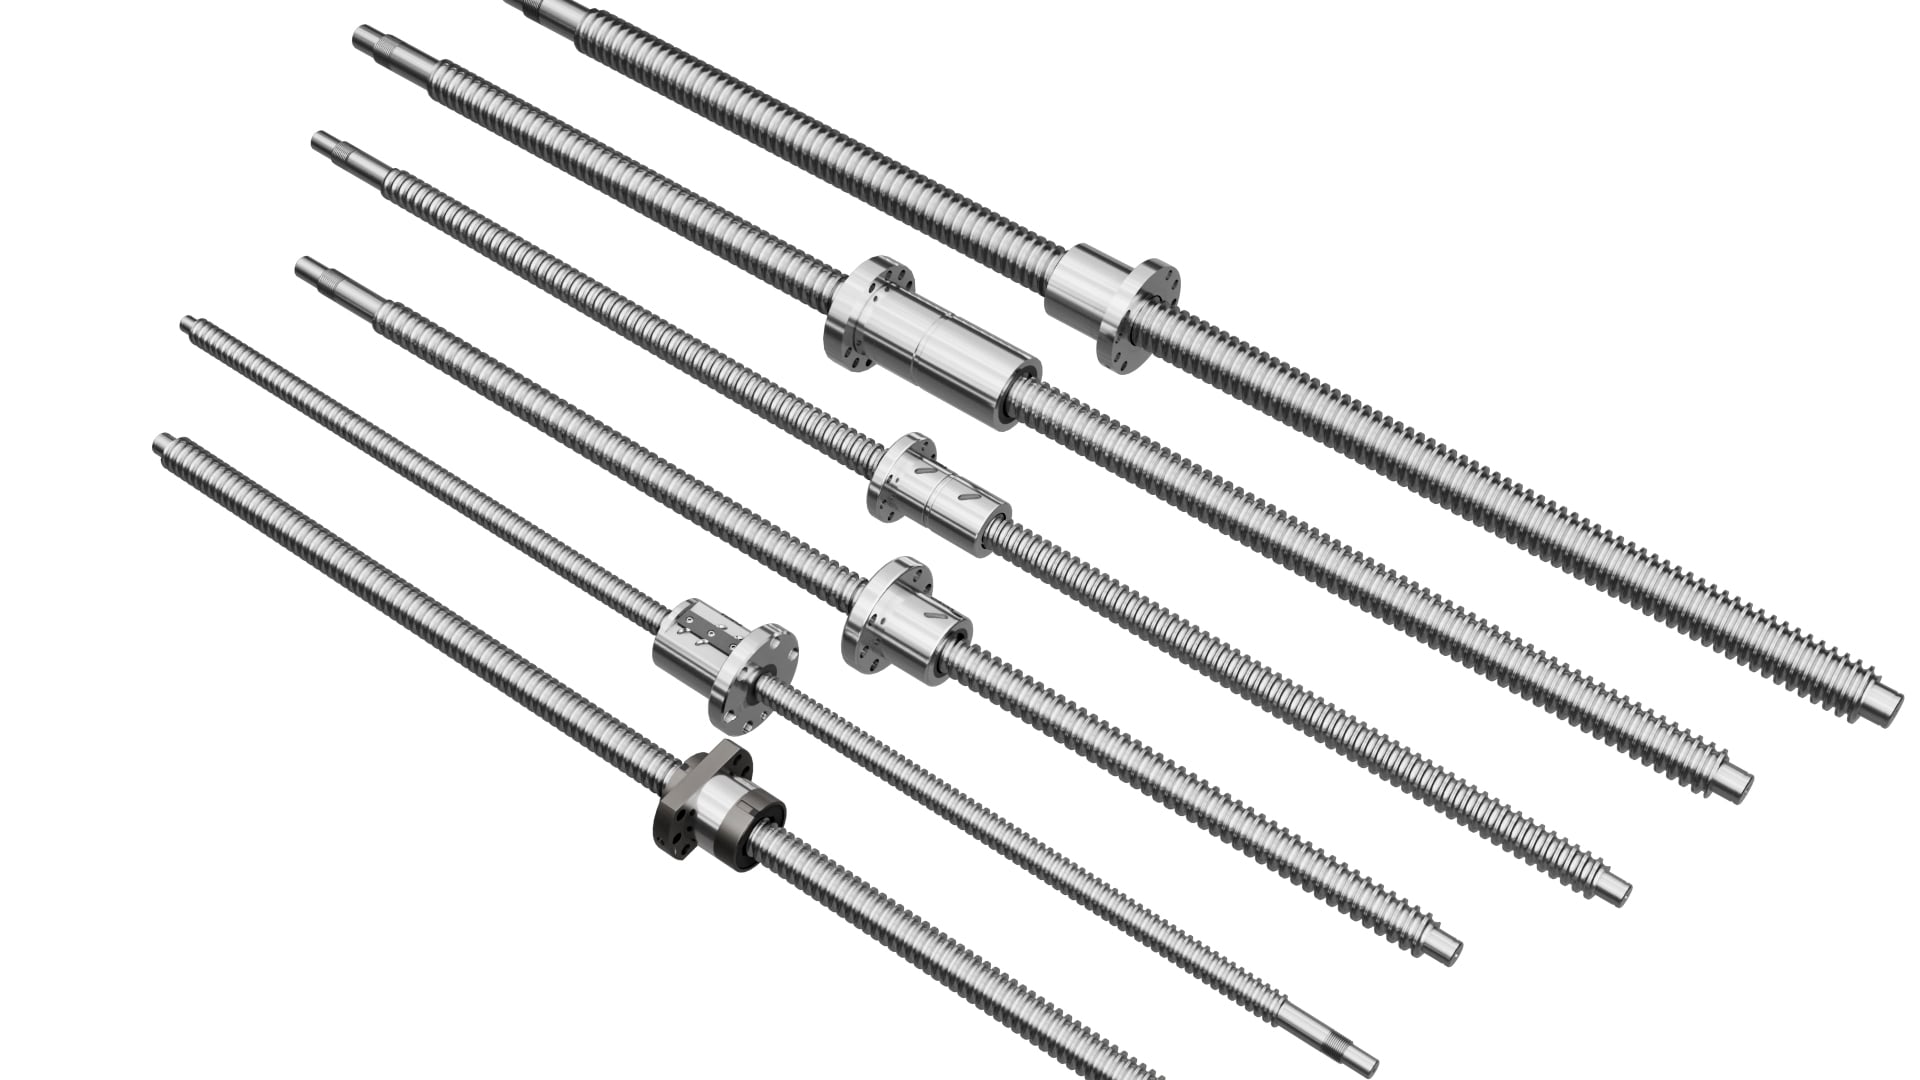
熱ドリフトは、自動化生産ラインにおいて最も厄介な「見えにくい不具合」の一つです。オペレーターはシフト開始時に軸をゼロ点合わせし、2時間ほど運転した後、バックラッシュやプレロードが仕様内であるにもかかわらず、位置決め誤差が徐々に大きくなっていることに気づきます。ほとんどの場合、ボールねじアセンブリ内部で発生した熱が原因です。
熱は主に2つの源から発生します:ボールナットの循環回路内部における転がり摩擦、および支持ベアリング部での摩擦です。特に長ストロークのガントリータイプでは、直線速度が高くなると、スクリューシャフトの温度が周囲温度より25~40℃上昇することがあります。鋼は温度が1℃上昇するごとに、長さ1メートルあたり約11.5μm膨張します。ストローク長2メートルのスクリューでは、この膨張量は最大で約0.6mmに達し、切削・パンチング・組立などの加工精度を損なうほどになります。
多くの機械メーカーは、単純な固定-遊動軸受配置に頼っています。この構成はコストが低く、設置も容易ですが、熱膨張による長さ変化に対して抵抗を示しません。つまり、ボールねじは遊動側へ向かって単に伸びるだけです。低速・断続運転では問題なく動作しますが、連続運転・高速軸には、両端を固定した軸受支持が標準的な解決策です。両端を軸方向に拘束することで、熱膨張は制御された軸方向引張応力として現れ、制御不能な伸長を防ぎます。これにより位置決めドリフトが抑制されますが、支持軸受のプレロード設定には十分な注意が必要です。プレロードが大きすぎると、過剰な発熱を招き、本来の目的を損なうことになります。
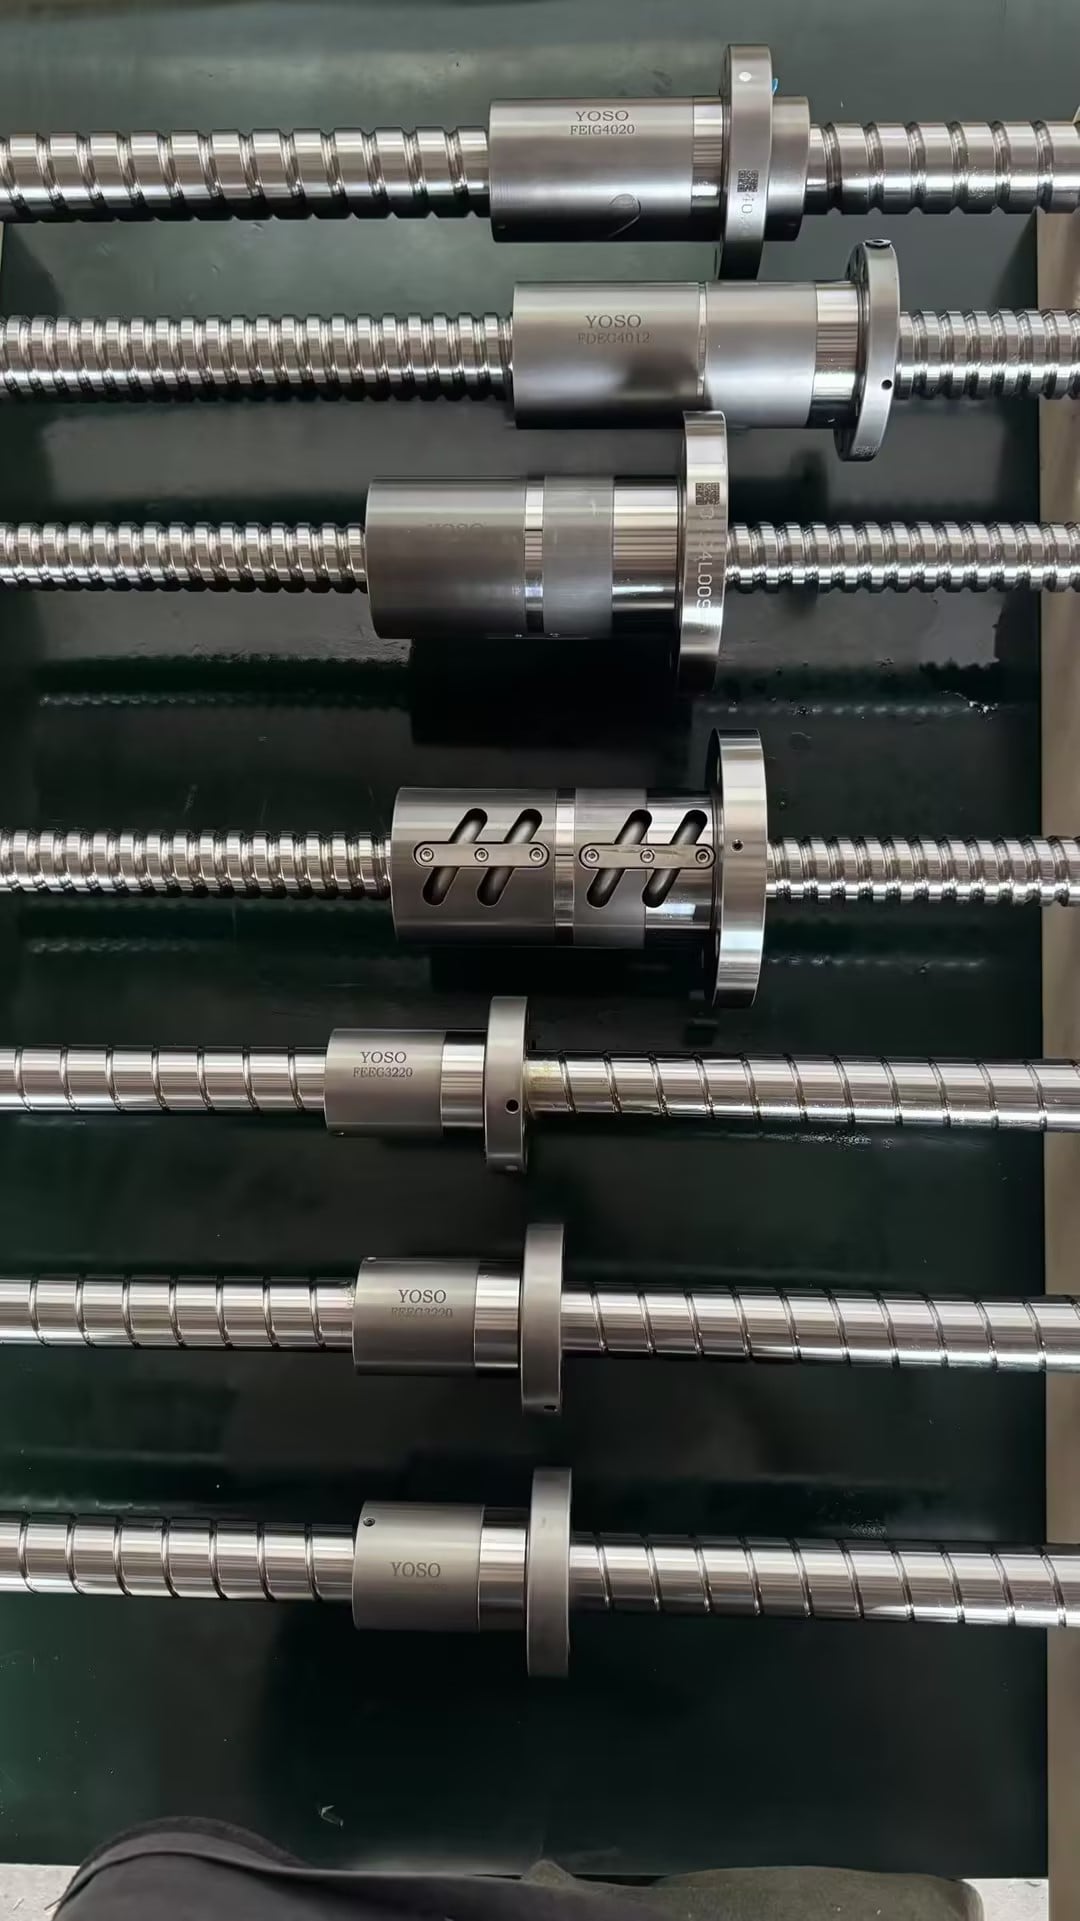
その他の実績のある熱管理手法:
- 強制空冷または油冷式の中空ねじ:パネル搬送や切断用ガントリーなど、高負荷率・長ストロークの軸に最適です。コストと配管の複雑さが増しますが、長い行程にわたってシャフト温度を安定させることができます。
- ナットのプリロード最適化:過剰なプリロードが、ナットの過熱を引き起こす最も大きな原因です。多くの技術者は、バックラッシュを完全に除去するためにプリロードを強く締め込みますが、その結果、ドラッグトルクが指数関数的に増加することに気づいていません。プリロードの等級は、「ゼロプレイ」へのこだわりではなく、必要な再現性に応じて選定してください。
- 潤滑剤の選定:高速用ボールねじには、低粘度・高温対応のグリースまたは循環油が必要です。高粘度のグリースは熱を閉じ込め、転がり抵抗を高めます。周囲温度が高い場合や、軸が最大速度付近で連続運転する場合は、グリース補充の頻度を短くする必要があります。
- ソフトウェアによる熱補償:これは機械設計の代わりではなく、あくまで二次的な安全対策です。熱の蓄積が予測可能な場合にのみ補償は有効ですが、ボール循環チューブの損傷やレール面への異物混入などにより急激な温度上昇が生じた場合には、補償機能は効果を発揮しません。
熱ドリフトをPLCのチューニング問題と捉え、オフセット値を繰り返し調整するチームがしばしば見られます。しかし、作業場の気温が午前と午後で変化すると、誤差は再びずれてしまいます。熱的挙動を考慮せずに設計された軸に対しては、チューニングによる補償は決して完全にはなりません。
生産ライン向けボールネジの設計を最終決定する前に、使用条件(平均速度、加速度、連続運転時間、最高周囲温度)を明確にしてください。計算された伸長量が位置決め許容誤差を超える場合、支持構成を変更するか、冷却機能付き中空シャフトの採用を検討してください。YOSOの中空ボールネジアセンブリは、こうした厳しい連続運転を要する自動化軸向けに設計されており、バランスの取れたレースウェイ研削とマッチング済みの支持ベアリングパッケージを特長としています。