 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


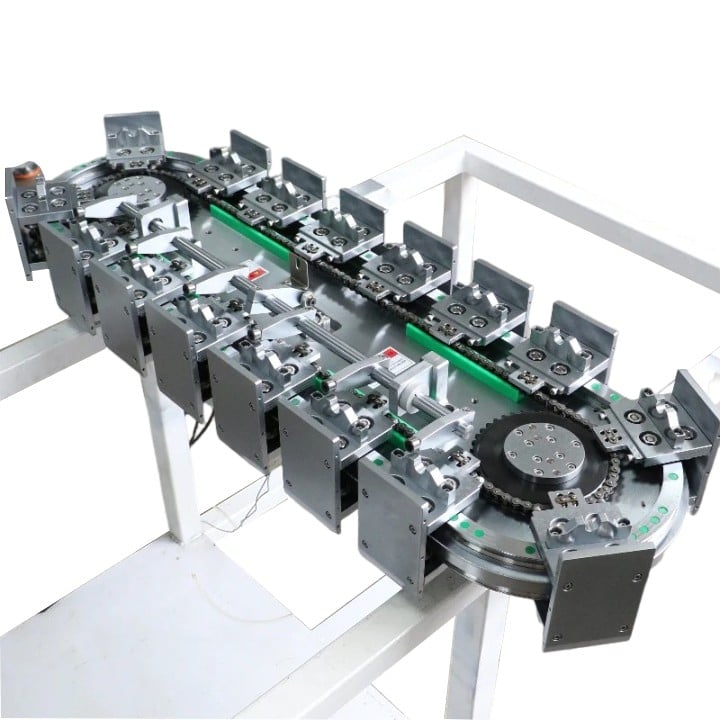
自動組立ラインでは、ワークピースの搬送、治具のロック、ピックアンドプレース、検査用プローブの保持などに、リニア運動機構が多用されています。単一目的の独立型機械とは異なり、生産ラインの軸は通常、1日2~3シフトで連続運転され、頻繁な起動・停止、加減速、モーメント荷重が発生します。不適切なボールねじやリニアガイドを採用した場合、即座に故障するわけではなく、徐々に不良率が上昇し、予期せぬライン停止を引き起こしたり、長期的な保守コストを増加させたりします。
2つの主要な運動部品が協調して動作します。リニアガイドは、径方向・横方向の荷重および傾斜モーメント荷重を支え、ボールねじはサーボトルクを制御された推力および高精度な位置決めに変換します。多くの設計者は、静的荷重または価格のみに基づいて部品を選定しがちですが、これは連続生産ライン特有の動的サイクル、異物混入、および取付け精度といった重要な条件を見落としています。
長行程のガントリー移動軸では、剛性と臨界回転数が最優先事項です。ローラー式直線ガイドは、面接触によるローリング構造と高いモーメント耐性を備えており、重荷重のバッテリーパック、自動車用サブアセンブリ、大型部品の搬送に適しています。一方、ボール式プロファイルガイドは、電子機器組立における軽~中荷重のピック・アンド・プレイスステーションに適しており、低摩擦・静音動作が求められる場面で活躍します。プリロードクラスは定位要求に応じて選定します。単純な搬送にはZ0(軽プリロード)、一般的な定位にはZ1(標準プリロード)、バックラッシュを許容できない検査・プレスフィットステーションにはZ2(中プリロード)が推奨されます。
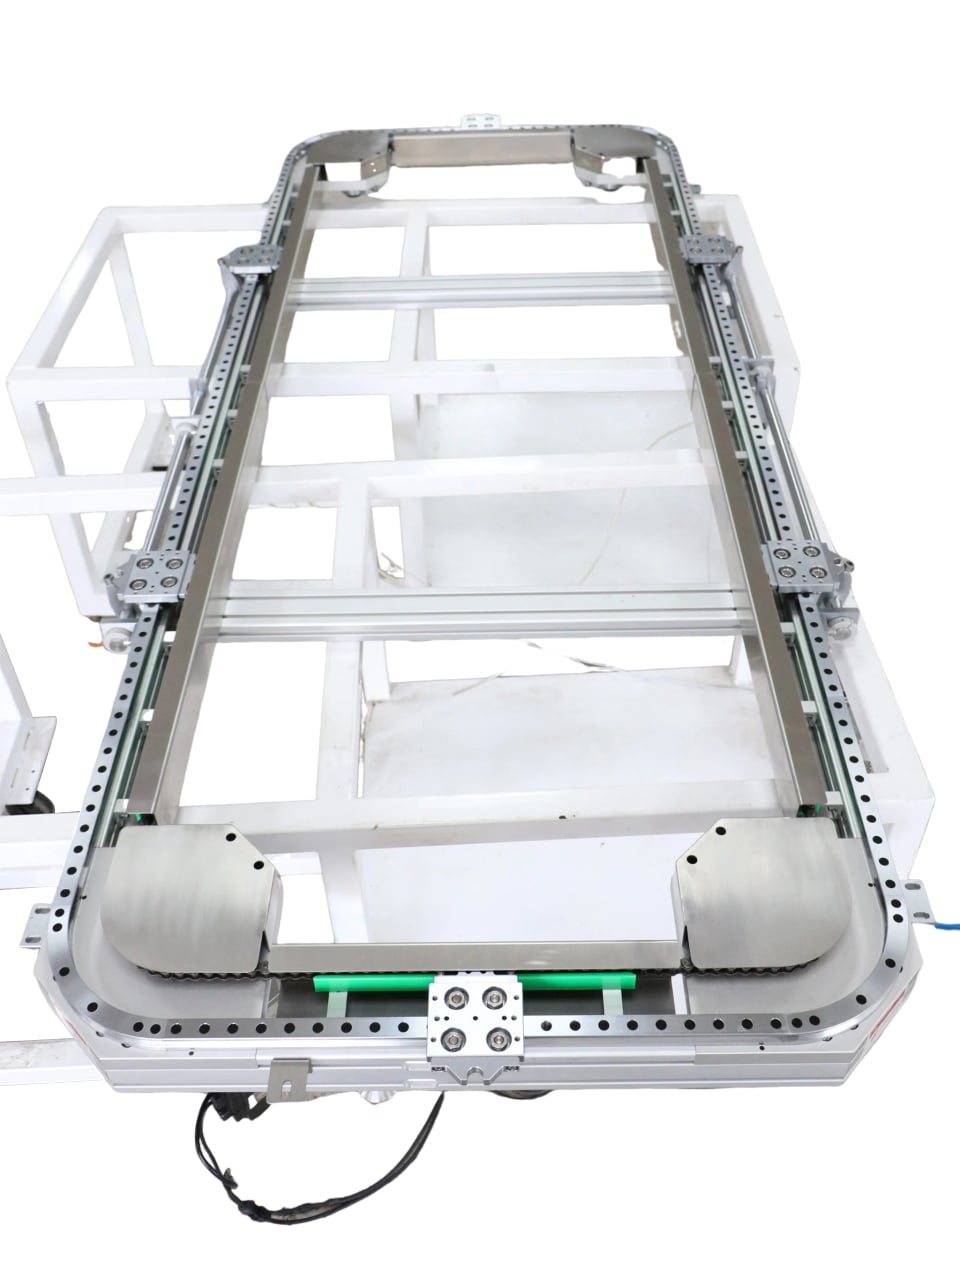
生産ラインにおけるボールねじの選定は、各軸の機能に応じて明確に分類されます。プレスフィットおよびロックステーションでは、安定した推力と繰り返し精度を確保するため、リードが小さく剛性の高いボールねじを採用し、ダブルナットによるプリロードを施す必要があります。一方、高速トランスファーステーションでは、サイクルタイム短縮のためリードを大きくしますが、エンジニアはクリティカルスピードおよびdN値を確認し、ねじのワーピングや急激な発熱を防ぐ必要があります。行程が1000 mmを超える場合、熱膨張による誤差を抑制するため、固定・支持式またはテンションプリロード方式のねじ構造が推奨されます。
製造現場の環境は、しばしば過小評価されます。溶接飛散物、金属粉、切削くず、切削油、包装材の破片などは、シール性能が不十分な場合、レールウェイを短期間で摩耗させます。標準のエンドシールでは過酷なステーションには不十分であり、スクレイパーパネル、ベローズカバー、または防塵ナットの追加が有効です。食品・医薬品向けの洗浄対応ラインでは、ステンレス鋼製直線ガイドおよび耐食性表面処理が必須となります。
もう一つの頻繁な課題は、部品の相互交換性とスペアパーツ戦略です。多くのライン構築業者は互換性のないブランドの駆動部品を混在させているため、後付け改造(リトロフィット)が遅れます。標準化されたガイドレールや研削加工済みボールねじで、取付寸法が互換性を持つものを採用すれば、計画停機期間中の将来の交換作業が簡素化されます。
YOSOでは、組立ライン、包装ライン、およびバッテリー生産設備向けに、最適にマッチした直線案内装置とボールねじのパッケージを供給しています。当社のエンジニアリングチームが、使用サイクル、負荷スペクトル、環境条件を詳細に検討し、OEMメーカーおよびシステムインテグレーター向けに、各軸ごとの仕様および取付に関する具体的なアドバイスを提供します。