 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


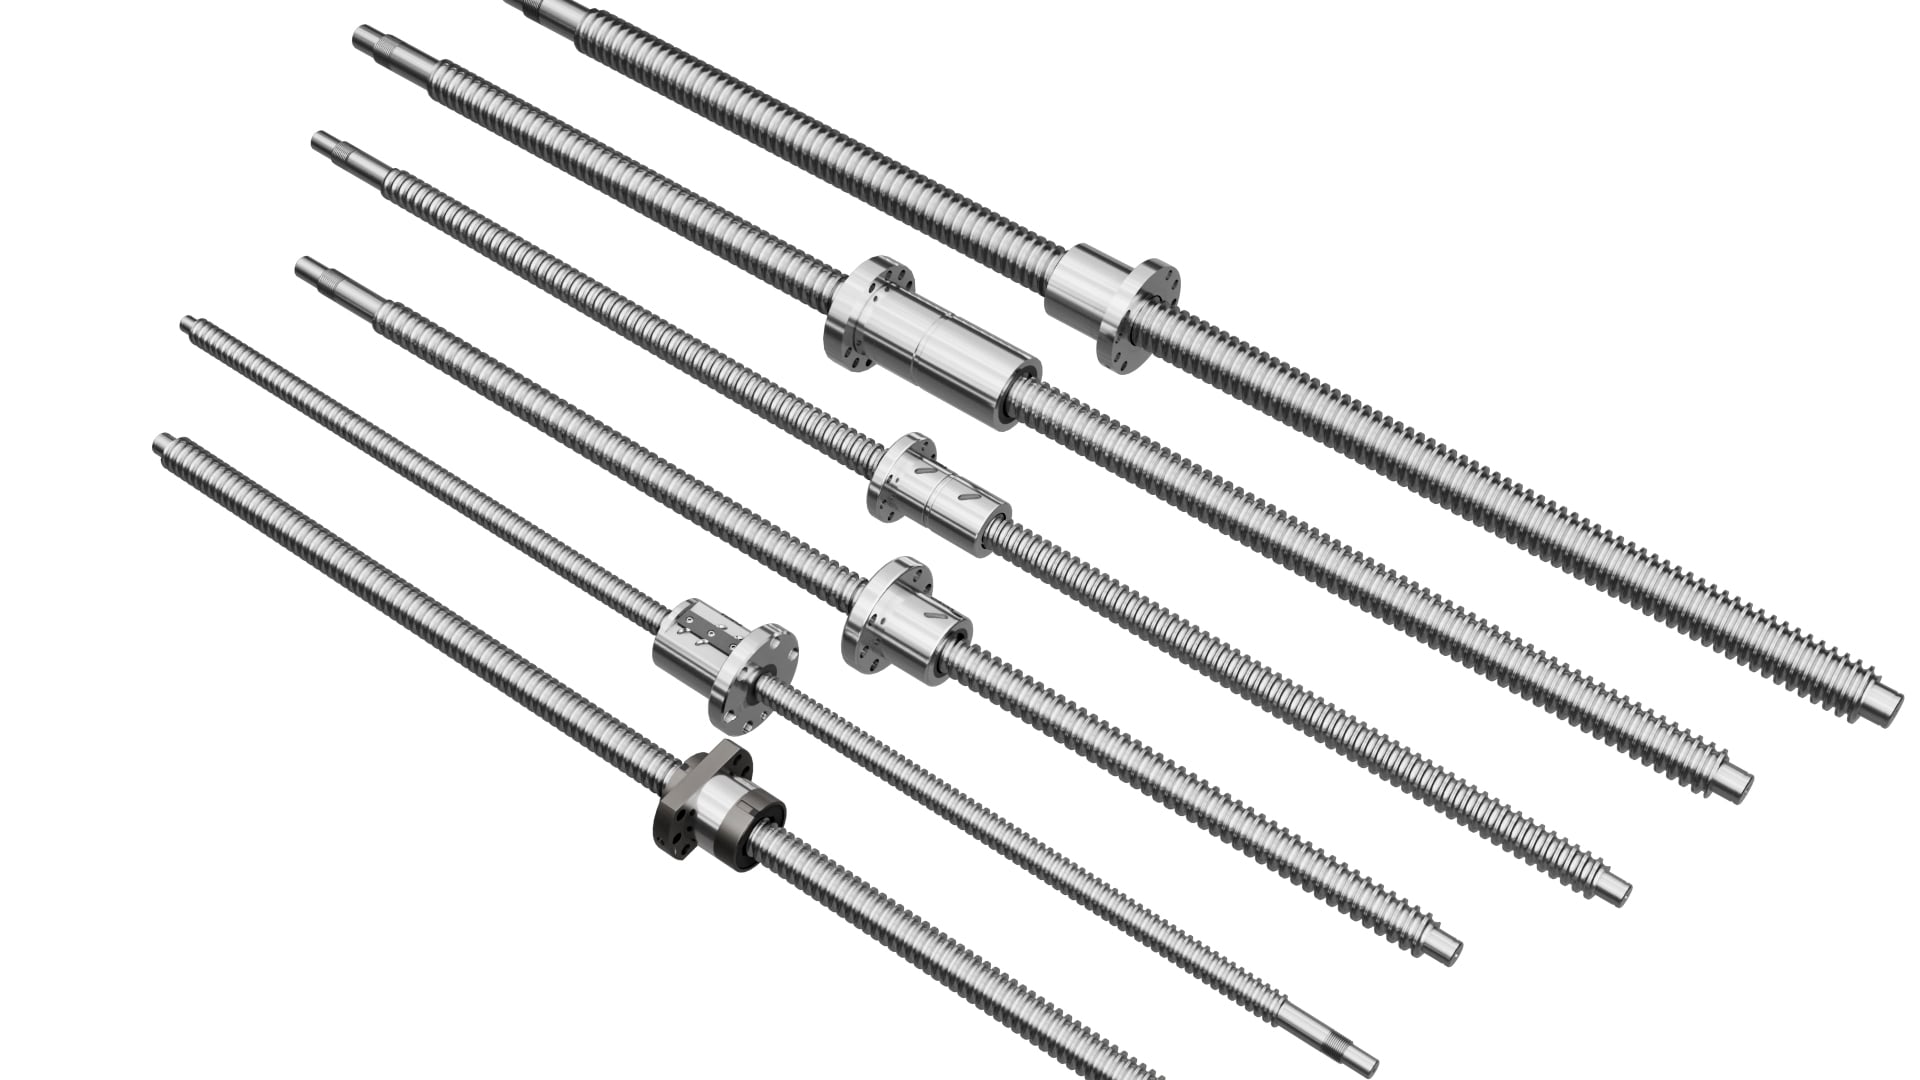
La deriva termica è uno dei guasti nascosti più frustranti sulle linee di produzione automatizzate. Gli operatori azzerano l’asse all’inizio del turno, lo fanno funzionare per due ore, quindi scoprono che gli errori di posizionamento aumentano progressivamente, nonostante il gioco e il precarico risultino entro le specifiche.
Il calore proviene da due fonti principali: l'attrito di rotolamento all'interno del circuito di ricircolo del dado a sfere e l'attrito nei cuscinetti di supporto. A elevate velocità lineari, specialmente nei carrelli a corsa lunga, la temperatura dell'albero della vite può aumentare di 25–40 °C rispetto alla temperatura ambiente. L'acciaio si espande di circa 11,5 μm per metro per grado Celsius. Su una vite con corsa di 2 metri, ciò comporta un allungamento di quasi 0,6 mm, sufficiente a compromettere la precisione di taglio, punzonatura o assemblaggio.
Molti costruttori di macchine utilizzano semplici configurazioni di supporti a estremità fissa e libera. Questa disposizione è economica e facile da realizzare, ma non offre alcuna resistenza all’allungamento termico: il filetto si allunga semplicemente verso l’estremità libera. Per movimenti intermittenti a bassa velocità funziona bene. Per assi ad alta velocità con ciclo continuo, la soluzione standard è il supporto a estremità fissa su entrambi i lati. Entrambe le estremità sono vincolate assialmente, quindi l’espansione termica genera una tensione assiale controllata anziché un’allungamento incontrollato. Ciò riduce lo scostamento di posizionamento, ma richiede una regolazione accurata del precarico sui cuscinetti di supporto. Un precarico eccessivo sui cuscinetti genera calore aggiuntivo, vanificando lo scopo.
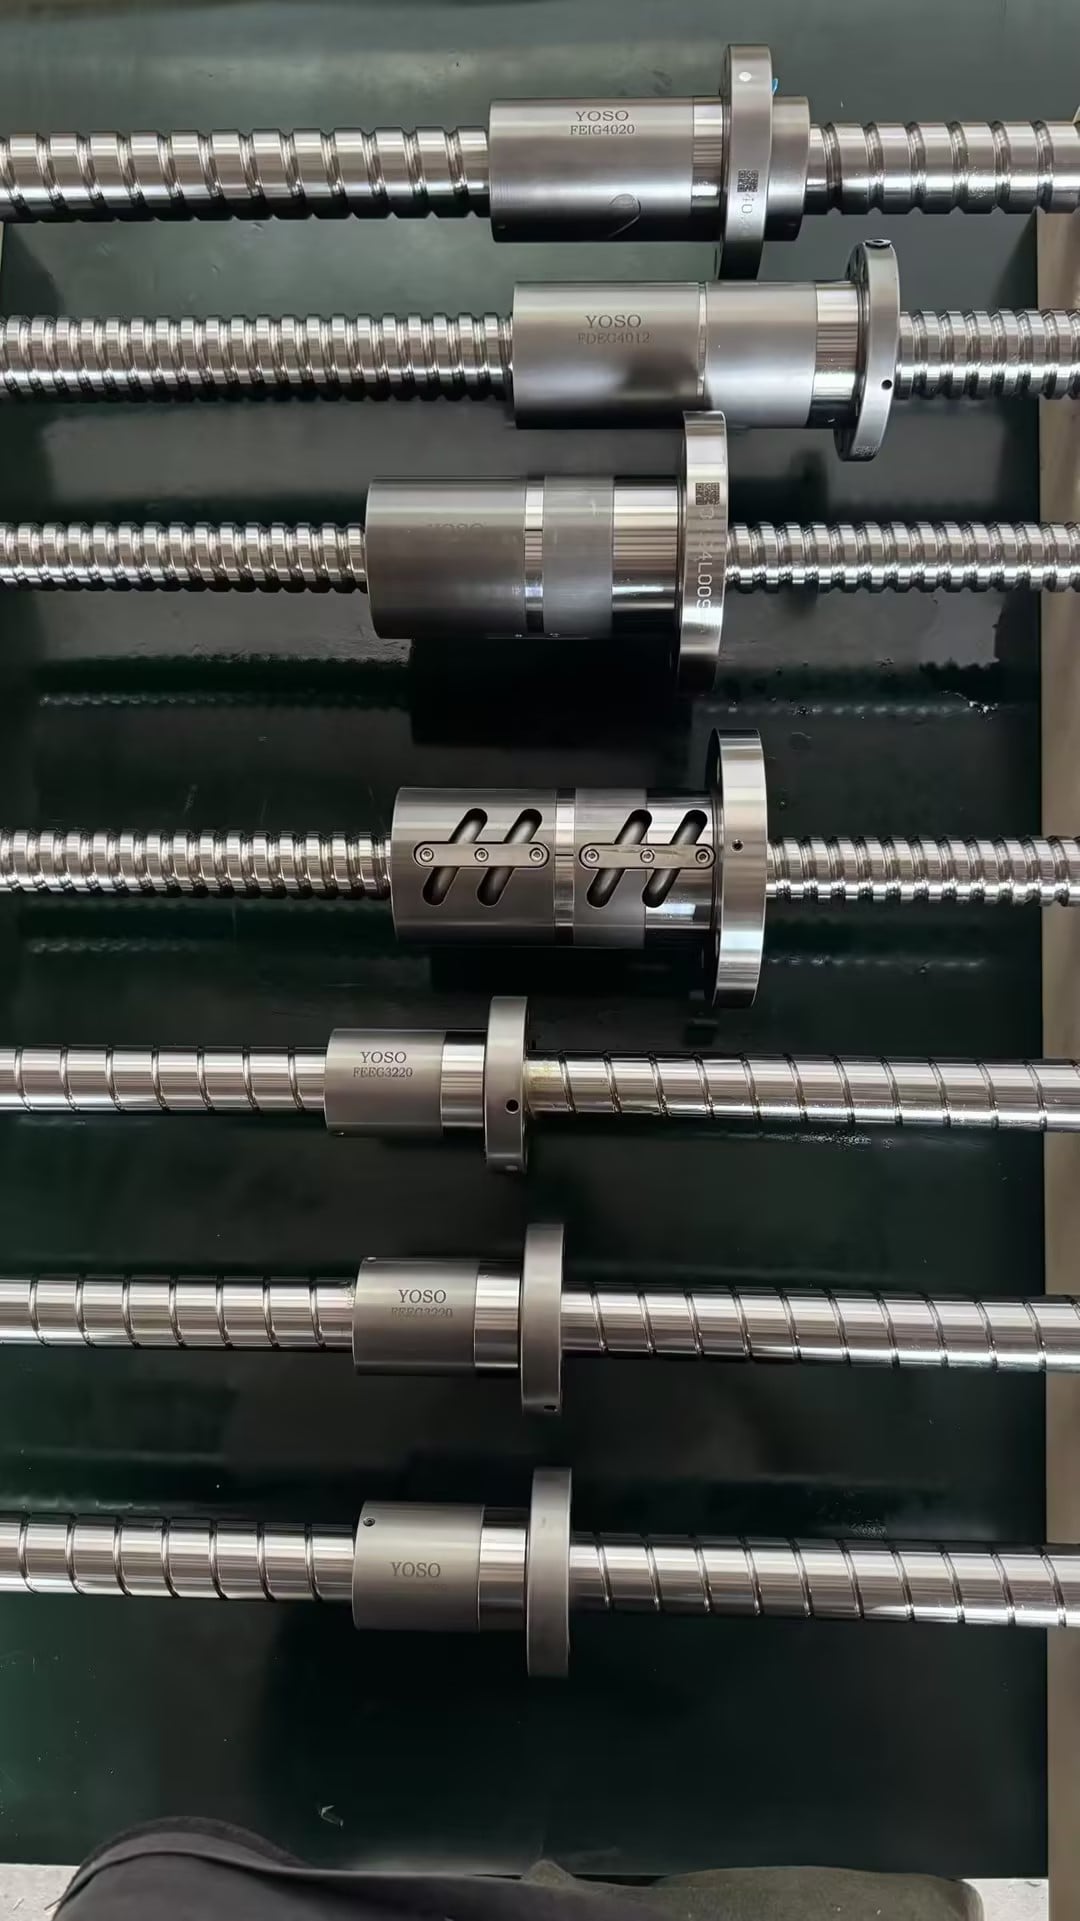
Altre opzioni collaudate sul campo per la gestione termica:
- Filetto cavo con raffreddamento forzato ad aria o ad olio: ideale per assi con elevato ciclo di lavoro e corsa lunga, come quelli impiegati nel movimentazione pannelli e nelle strutture portanti per taglio. Comporta un aumento dei costi e una maggiore complessità nei collegamenti tubieristici, ma mantiene stabile la temperatura dell’albero anche su lunghe corsie.
- Pretensione ottimizzata del dado: la sovrapretensione è la principale causa di surriscaldamento eccessivo del dado. Molti tecnici stringono eccessivamente la pretensione per eliminare completamente il gioco, senza rendersi conto che la coppia di attrito aumenta in modo esponenziale. Selezionare il livello di pretensione in base alla ripetibilità richiesta, non in base a un’ossessione per l’assenza totale di gioco.
- Selezione del lubrificante: le viti a ricircolo di sfere ad alta velocità richiedono grasso ad alta temperatura e bassa viscosità oppure olio circolante. I grassi densi trattengono il calore e aumentano la resistenza al rotolamento. Gli intervalli di rigrassaggio devono essere ridotti quando la temperatura ambiente è elevata o quando l’asse opera vicino alla velocità massima.
- Compensazione termica software: uno strato di sicurezza secondario, non un sostituto della progettazione meccanica. La compensazione funziona soltanto quando l’accumulo di calore è prevedibile; non può correggere picchi improvvisi di temperatura causati da tubi danneggiati per il ricircolo delle sfere o da piste contaminate.
Spesso incontriamo team che considerano la deriva termica un problema di taratura del PLC. Modificano ripetutamente i valori di offset, ma gli errori si spostano nuovamente al variare della temperatura dell’officina tra mattina e pomeriggio. La taratura non compenserà mai completamente un asse progettato senza tenere conto del comportamento termico.
Prima di finalizzare il progetto di una vite a ricircolo di sfere per la vostra linea di produzione, mappate il ciclo di lavoro: velocità media, accelerazione, tempo di funzionamento continuo e temperatura ambiente massima. Se l’allungamento calcolato supera la tolleranza di posizionamento richiesta, modificate la configurazione dei supporti oppure valutate l’adozione di un albero cavo raffreddato. Gli assi di viti a ricircolo di sfere cavi YOSO sono progettati specificamente per questi assi di automazione ad alto carico continuo, con rettifica bilanciata delle piste e pacchetti di cuscinetti di supporto abbinati.