 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


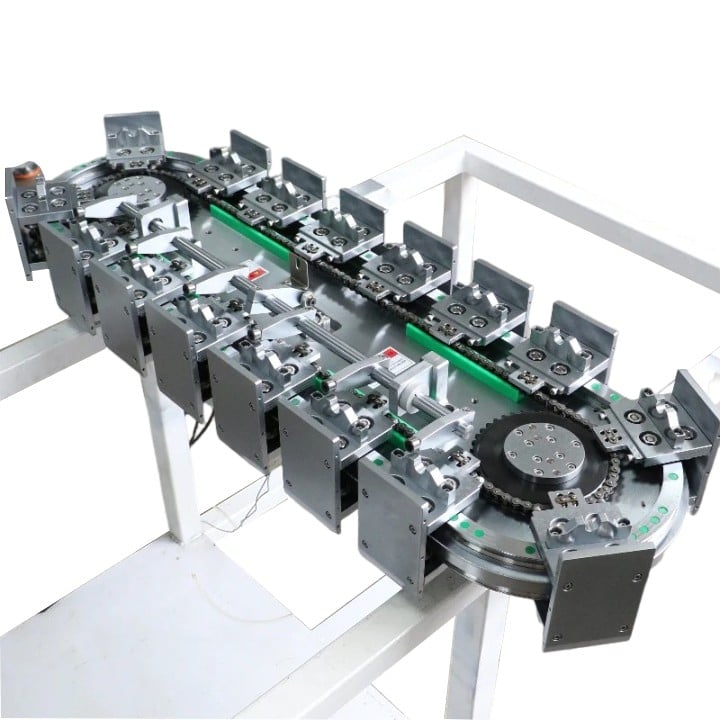
Le linee di montaggio automatizzate dipendono fortemente da coppie di movimento lineare per trasferire i pezzi in lavorazione, bloccare i dispositivi di fissaggio, eseguire operazioni di prelevamento-posizionamento e muovere le sonde di ispezione. A differenza delle macchine autonome monofunzionali, gli assi delle linee di produzione funzionano continuamente in cicli, spesso per 2–3 turni al giorno, con frequenti avvii-fermate, accelerazioni e carichi di momento. Una vite a ricircolo di sfere o una guida lineare non adeguatamente dimensionata non si guasta immediatamente; aumenta progressivamente il tasso di scarti, causa fermi imprevisti della linea e incrementa i costi di manutenzione a lungo termine.
Due componenti fondamentali di movimento operano insieme in questo contesto: le guide lineari sopportano carichi radiali, laterali e di momento di inclinazione, mentre le viti a ricircolo di sfere convertono la coppia del servoazionamento in spinta controllata e posizionamento preciso. Molti progettisti commettono l’errore di dimensionare tali componenti unicamente in base al carico statico o al prezzo, trascurando invece le condizioni dinamiche del ciclo, la contaminazione e l’allineamento, tutte peculiari delle linee di produzione continue.
Per gli assi di trasferimento a portale con corsa lunga, rigidità e velocità critica sono la priorità assoluta. Le guide lineari a rulli sono preferite per il trasferimento di pacchi batteria con carico pesante, sottogruppi automobilistici e componenti di grandi dimensioni, grazie alla struttura di rotolamento a contatto lineare e alla maggiore resistenza ai momenti. Le guide profilate a sfere sono adatte a stazioni di preleva-e-posiziona con carico leggero o medio nell’assemblaggio elettronico, dove contano basso attrito e funzionamento silenzioso. La classe di precarico deve corrispondere al requisito di posizionamento: Z0 (precario leggero) per semplici trasferimenti, Z1 (precario normale) per posizionamento generale, Z2 (precario medio) per stazioni di ispezione e montaggio a pressione che non tollerano giochi.
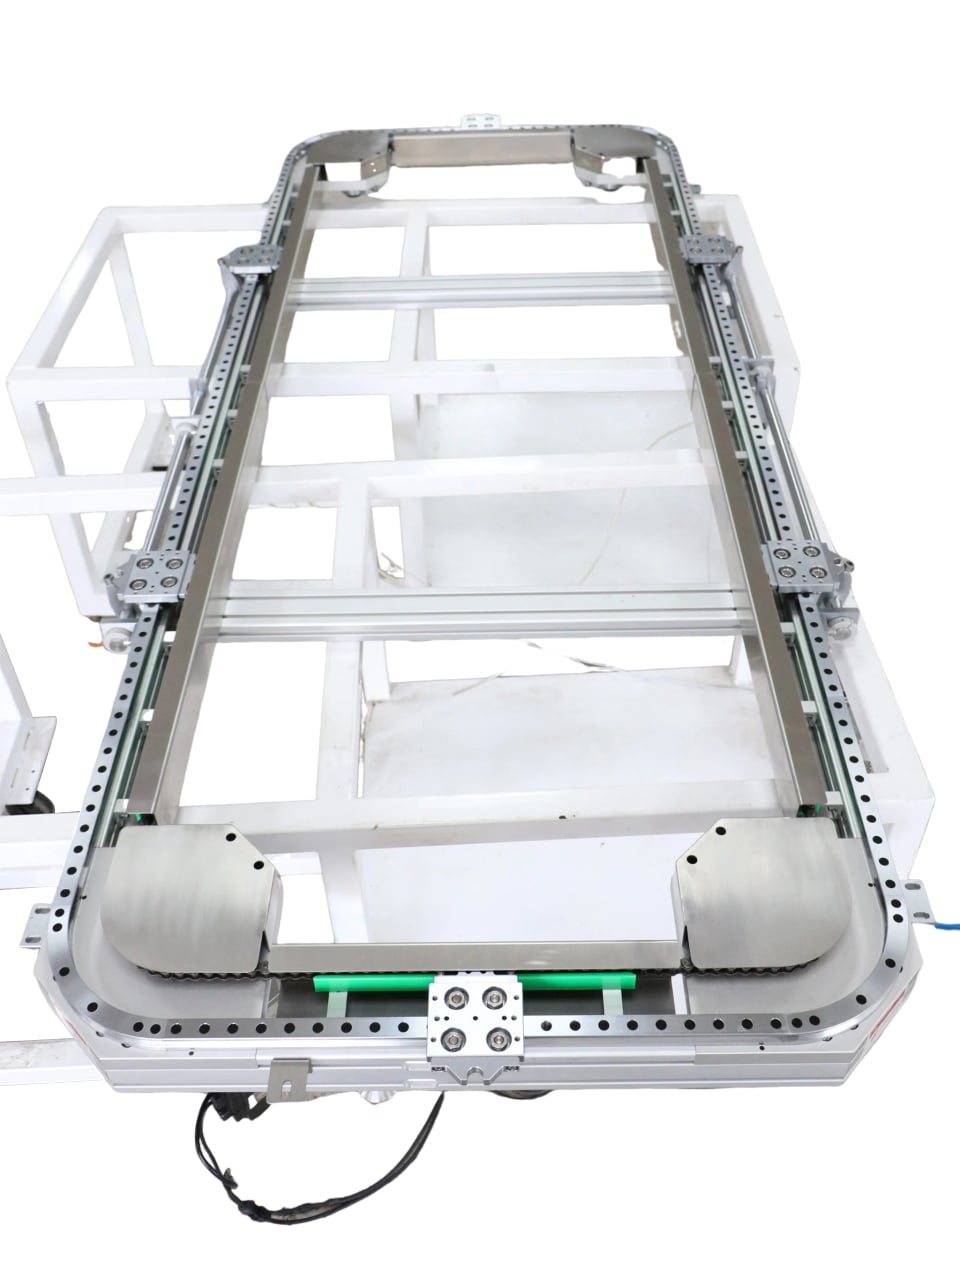
La selezione delle viti a ricircolo di sfere per le linee di produzione si suddivide chiaramente in base alla funzione dell’asse. Le stazioni di montaggio a pressione e di bloccaggio richiedono viti a ricircolo di sfere con passo ridotto e alta rigidità, dotate di precarico mediante doppio dado, per garantire una spinta costante e una ripetibilità affidabile. Le stazioni di trasferimento ad alta velocità utilizzano un passo maggiore per ridurre il tempo di ciclo, ma gli ingegneri devono verificare la velocità critica e il valore dN per evitare il fenomeno del ‘whipping’ (flessione torsionale) della vite e un rapido accumulo di calore. Per corsi superiori a 1000 mm, si raccomanda una configurazione della vite con supporto fisso e supporto semplice oppure con precarico di trazione, al fine di ridurre l’errore dovuto all’allungamento termico.
L’ambiente del reparto produttivo è spesso sottovalutato. Spruzzi di saldatura, polvere metallica, trucioli di taglio, refrigerante e detriti da imballaggio possono erodere rapidamente le piste di rotolamento se la tenuta non è adeguata. Le guarnizioni standard alle estremità non sono sufficienti nelle stazioni più severe; è necessario aggiungere piastre raschianti, coperture a soffietto o dadi antipolvere. Per le linee soggette a lavaggi intensivi nel settore alimentare e farmaceutico, sono indispensabili guide lineari in acciaio inossidabile e trattamenti superficiali resistenti alla corrosione.
Un altro problema frequente riguarda l’intercambiabilità e la strategia per i ricambi. Molti costruttori di linee utilizzano marchi diversi di componenti per il movimento non intercambiabili, rallentando così gli interventi di retrofitting. Guide lineari standardizzate e viti a ricircolo di sfere rettificate, con dimensioni di fissaggio compatibili, semplificano la sostituzione futura durante le finestre programmate di fermo impianto.
YOSO fornisce pacchetti abbinati di guide lineari e viti a ricircolo di sfere progettati su misura per linee di assemblaggio, linee di imballaggio e attrezzature per la produzione di batterie. Il nostro team di ingegneria analizza il ciclo di lavoro, lo spettro di carico e le condizioni ambientali per fornire, per ciascun asse, specifiche tecniche e indicazioni di montaggio rivolte a produttori OEM e integratori di sistemi.